
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-06-28 Origen: Sitio
El eje marino sirve como eslabón de carga principal que conecta el motor de una embarcación con su hélice. Este enorme cilindro giratorio opera bajo estrés mecánico extremo todos los días. Las altas demandas operativas requieren un rendimiento impecable del material. Cuando un eje falla catastróficamente, las consecuencias se extienden a toda su operación. Se enfrenta a largos períodos de dique seco. Experimenta un tiempo de inactividad operativo masivo. Surgen graves riesgos de seguridad para su tripulación en el mar. Estos eventos de emergencia superan con creces los esfuerzos de mantenimiento estándar. La adquisición confiable de componentes depende completamente de verificar la integridad metalúrgica mucho antes de la instalación. Esto se logra mediante una estricta selección de aleaciones y rigurosas pruebas no destructivas (NDT). Las inspecciones visuales por sí solas no pueden garantizar la seguridad a largo plazo. En esta guía, aprenderá cómo evaluar perfiles de materiales y estándares de pruebas internos. Exploraremos grados específicos de aleaciones de alta resistencia y métodos modernos de inspección ultrasónica. Obtendrá información útil para asegurar componentes de propulsión confiables para su flota.
Seleccionar el eje de aleación marino correcto requiere equilibrar la resistencia a la fatiga torsional con las condiciones ambientales de operación.
Un eje de propulsión forjado ofrece una integridad estructural muy superior en comparación con las alternativas de fundición, siempre que el tratamiento térmico esté estrictamente controlado.
La inspección volumétrica mediante pruebas ultrasónicas (UT) es un requisito no negociable para detectar inclusiones o huecos en el subsuelo antes de la instalación.
Las listas cortas de proveedores deben limitarse a fabricantes capaces de proporcionar trazabilidad completa y certificaciones de la Asociación Internacional de Sociedades de Clasificación (IACS).
Los operadores a menudo enfrentan una intensa presión para reducir los gastos iniciales de los componentes. Sin embargo, comprometer la calidad del material conlleva riesgos operativos catastróficos. Los componentes de baja calidad frecuentemente se cortan durante maniobras en condiciones climáticas adversas. La recuperación de emergencia de embarcaciones requiere remolcadores de salvamento altamente especializados. Luego se enfrenta a tarifas urgentes de dique seco y fuertes multas por retrasos en la carga. Los operadores soportan largas esperas para obtener piezas de repuesto personalizadas. Estas medidas reactivas paralizan los cronogramas de envío estrictamente planificados. Invertir en componentes premium elimina estos costos de emergencia exponenciales.
La línea motriz giratoria soporta implacables fuerzas mecánicas multidireccionales. Absorbe la tensión de torsión continua del enorme motor principal. Maneja fuertes momentos de flexión generados por la pesada hélice. Las cargas de choque hidrodinámico golpean el sistema continuamente durante condiciones de mar agitado. El acero debe absorber estos repentinos picos de energía de forma segura. No debe desarrollar grietas microscópicas por fatiga. Un material débil eventualmente se fracturará bajo este ataque combinado. La resiliencia estructural define la vida útil de los componentes.
La integración de sistemas presenta otro desafío de ingeniería crítico. Toda la línea motriz debe funcionar de manera cohesiva. El eje de cola y el El eje de transmisión debe funcionar en perfecta alineación. Una mala alineación provoca fuertes vibraciones en todo el casco. Esta vibración acelera rápidamente el desgaste prematuro de los rodamientos. Degrada las sensibles juntas de la bocina. Debe tratar estos componentes separados como un sistema de suministro de energía integrado. La adaptación precisa evita estos ciclos de fatiga dañinos inducidos por vibraciones.
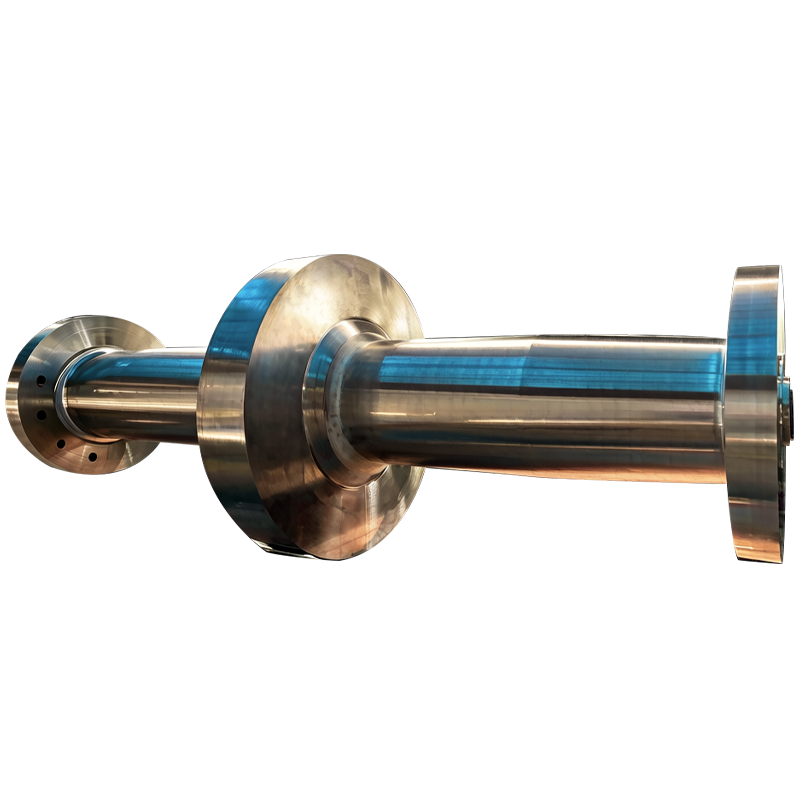
Las aplicaciones marinas pesadas exigen una solidez estructural excepcional. El acero fundido a menudo esconde una peligrosa porosidad interna. Con frecuencia contiene cavidades de contracción ocultas debido al proceso de enfriamiento. Estos defectos microscópicos actúan como concentradores primarios de tensiones. La forja elimina por completo estas debilidades materiales críticas. El pesado proceso de prensado hidráulico aplasta los huecos internos. Crea un flujo de grano continuo y direccional que se alinea a lo largo de la longitud del componente. Esta estructura de grano uniforme aumenta drásticamente el límite de fatiga general.
La materia prima forjada por sí sola sigue siendo insuficiente para el servicio marítimo. Requiere un tratamiento térmico preciso para lograr la máxima resistencia. Los operadores dependen de ciclos de enfriamiento y revenido altamente controlados. Este procesamiento térmico preciso transforma la microestructura interna. Alcanza de forma fiable el límite elástico exacto requerido. Garantiza una alta tenacidad al impacto a temperaturas bajo cero. Un tratamiento térmico mal ejecutado deja el acero quebradizo. Hace que el componente sea muy vulnerable a cargas de impacto repentinas.
Los ingenieros especifican ampliamente aceros de alta resistencia y baja aleación para entornos marinos exigentes. Este grado específico ofrece un perfil metalúrgico excepcional. El contenido de cromo proporciona una templabilidad profunda y uniforme. El níquel garantiza una excelente tenacidad en rangos de temperatura extremos. El molibdeno resiste eficazmente la fluencia a alta temperatura y el agrietamiento térmico. El vanadio refina la estructura del grano durante la fase de forja. Juntos, crean un componente de transmisión de potencia muy duradero. Resiste décadas de uso intensivo.
Este material destaca en aplicaciones marinas exigentes y específicas. El transporte comercial pesado depende en gran medida de su resistencia a la fatiga. Los buques navales lo utilizan para una rápida transmisión de par. Los barcos de clase hielo dependen de su resistencia al impacto a baja temperatura. Maneja las violentas cargas de choque causadas por el choque de bloques de hielo sumergidos. Maximiza la seguridad operativa implementando esta especificación en entornos de par máximo. Ofrece una confiabilidad inigualable para operaciones en aguas profundas.
| Elemento de aleación | Función metalúrgica primaria | Impacto en la operación marina |
|---|---|---|
| Cromo (Cr) | Aumenta la profundidad de endurecimiento y la resistencia a la oxidación. | Previene el desgaste acelerado en áreas de sello de alta fricción. |
| Níquel (Ni) | Mejora la tenacidad al impacto y reduce la fragilidad. | Garantiza la integridad estructural en agua de mar helada. |
| Molibdeno (Mo) | Mejora la resistencia a altas temperaturas y el límite de fatiga. | Mantiene la forma bajo cargas continuas a máxima aceleración. |
| Vanadio (V) | Promueve la estructura de grano fino durante el tratamiento térmico. | Previene la iniciación de grietas microscópicas bajo tensión. |
No todos los buques requieren acero de ultra alta resistencia. Los aceros inoxidables como 316L o Duplex sirven perfectamente para nichos específicos. Ofrecen una excelente resistencia a la corrosión natural. Se encuentran frecuentemente en barcos de pasajeros más pequeños o en yates de lujo. Funcionan excepcionalmente bien en entornos operativos de agua caliente altamente corrosivos. Sin embargo, su menor resistencia a la tracción general los restringe para aplicaciones de carga pesada. Simplemente no pueden transmitir el enorme par que requieren los grandes buques portacontenedores.
El acero al carbono presenta otra alternativa viable para presupuestos específicos. Los fabricantes suelen proteger el acero al carbono estándar utilizando revestimientos exteriores especializados. Se ajustan por contracción a manguitos de bronce o compuestos sobre el área vulnerable de la bocina. Esta barrera protege el acero subyacente del contacto directo con el agua de mar. Este enfoque ofrece una relación costo-beneficio muy favorable. Proporciona la resistencia adecuada y, al mismo tiempo, gestiona eficazmente los gastos iniciales de materiales. Sin embargo, un revestimiento roto destruirá rápidamente el acero subyacente mediante una rápida corrosión por picadura.
Las inspecciones visuales no pueden verificar con precisión la salud del material interno. Los métodos de prueba de superficies contienen severas limitaciones inherentes. La inspección de partículas magnéticas (MPI) detecta perfectamente grietas superficiales poco profundas. La prueba de líquidos penetrantes (PT) revela fácilmente defectos microscópicos en la superficie. Sin embargo, ninguno de los métodos penetra profundamente en acero macizo de gran diámetro. Dejan peligrosas anomalías internas completamente ocultas a los inspectores de calidad. Depender únicamente de pruebas de superficie provoca fallas operativas desastrosas. Debes mirar más profundamente en el metal.
Las pruebas ultrasónicas (UT) resuelven este punto ciego crítico de la inspección. UT utiliza ondas sonoras de alta frecuencia para mapear la estructura interna. Un transductor especializado envía pulsos acústicos profundamente al metal. Estas ondas invisibles rebotan cuando chocan contra una anomalía. El equipo de prueba visualiza estos ecos acústicos en una pantalla digital. Detecta con precisión defectos ocultos como microfisuras internas. Encuentra peligrosas escamas de hidrógeno que quedan tras un enfriamiento inadecuado. Identifica inclusiones no metálicas atrapadas dentro de la matriz de acero.
Estrictos estándares de aceptación rigen todo este proceso de prueba. Los protocolos industriales como ASTM A388 o EN 10228-3 dictan parámetros de prueba exactos. Debe cumplir estrictamente con estos marcos globales establecidos. Además, el personal que realiza la prueba es muy importante. Un técnico certificado de Nivel II o Nivel III debe realizar el análisis. Poseen la formación necesaria para interpretar correctamente ecos acústicos complejos. Diferencian con precisión entre el ruido inofensivo del grano y los defectos estructurales críticos.
Una inspección volumétrica estandarizada generalmente sigue estos pasos básicos:
Preparación de la superficie: los técnicos mecanizan el componente hasta obtener un acabado superficial específico para permitir una transmisión acústica limpia.
Calibración: La unidad de prueba se calibra utilizando bloques de referencia estándar que presentan tamaños de defectos artificiales conocidos.
Escaneo: el operador escanea todo el volumen utilizando transductores de haz recto y de haz angular.
Evaluación: Los ecos detectados se miden con respecto a los tamaños de defecto máximos permitidos dictados por la sociedad de clasificación.
Documentación: un informe completo mapea la ubicación, profundidad y amplitud de todas las indicaciones registradas.
Conseguir una pieza forjada de alta calidad sólo resuelve la mitad de la ecuación de ingeniería. La ejecución final determina el éxito operativo a largo plazo. Un mecanizado final inadecuado introduce enormes riesgos de implementación. Los maquinistas deben mantener tolerancias dimensionales exactas durante el proceso de torneado. Si no se logra el descentramiento especificado, se producirá inmediatamente una grave desalineación. Esta desalineación arruina rápidamente los costosos acoplamientos flexibles. Transfiere vibraciones destructivas de alta frecuencia directamente al bloque del motor principal.
La corrosión galvánica representa otra amenaza ambiental continua. El El eje de propulsión interactúa constantemente con metales diferentes. Se conecta directamente a una hélice de bronce o compuesta. Funciona continuamente mientras está sumergido en agua salada altamente conductora. Este entorno crea una poderosa celda galvánica. El metal menos noble se sacrificará rápidamente. Debe implementar sistemas de protección anódica adecuados. Los ánodos de zinc o aluminio cuidadosamente colocados absorben este duro ataque electroquímico. Protegen los componentes críticos de la línea motriz para que no se disuelvan prematuramente.
Las realidades de la instalación también exigen una planificación logística meticulosa. El transporte y manipulación de estos enormes componentes requiere equipos altamente especializados. Un simple error de montaje puede doblar permanentemente un componente mecanizado con precisión. Dejar caer la unidad induce tensiones estructurales ocultas internamente. Los astilleros deben utilizar barras separadoras con la clasificación adecuada durante el proceso de elevación. Deben soportar el cilindro pesado de manera uniforme a través de múltiples puntos de contacto. La prevención de daños en la instalación garantiza que el componente entre en servicio en perfectas condiciones operativas.
Observe estas mejores prácticas para maximizar el éxito de su instalación:
Verifique todas las tolerancias de los orificios de los pernos del acoplamiento utilizando calibres micrométricos calibrados antes del ensamblaje.
Aplique compuestos antiagarrotamiento aprobados a todas las superficies con ajuste de interferencia para facilitar el mantenimiento futuro.
Monitoree las variaciones de temperatura ambiente durante la alineación óptica final de la línea motriz.
Realizar un análisis integral de vibraciones torsionales (TVA) antes de autorizar la fase de prueba en el mar.
La selección del fabricante adecuado determina la máxima seguridad de su embarcación. Debe establecer un marco de adquisiciones rígido e intransigente. Comience verificando inmediatamente la aprobación de la Sociedad de Clasificación. El fabricante debe tener certificaciones activas de la Asociación Internacional de Sociedades de Clasificación (IACS). Busque aprobaciones actuales de organismos como ABS, DNV, Lloyd's Register o Bureau Veritas. Esta certificación sirve como base de seguridad absoluta. Demuestra que sus instalaciones cumplen con estrictos estándares de fabricación marítima.
La trazabilidad documentada elimina dudas peligrosas en la cadena de suministro. Debe exigir Certificados de prueba de fábrica (MTC) completos para cada pedido. Asegúrese de que estos documentos cumplan estrictamente con EN 10204 Tipo 3.2. Este nivel de certificación específico requiere verificación independiente de terceros. El inspector independiente presencia directamente las pruebas mecánicas. Ellos verifican personalmente la composición química exacta de la masa fundida. Esto garantiza que recibirá exactamente lo que ordenaron sus ingenieros. Previene la peligrosa sustitución de materiales de desecho de calidad inferior.
Evalúe los socios potenciales en función de sus capacidades de producción interna directa. El proveedor ideal se encarga internamente de todo el proceso de producción de principio a fin. Se encargan de la forja inicial de lingotes pesados. Controlan con precisión los ciclos críticos de tratamiento térmico. Realizan la perforación profunda de precisión con precisión. Realizan la inspección final UT internamente. Mantener estos pasos complejos bajo un mismo techo minimiza las transferencias de terceros. Reduce significativamente los costosos errores de comunicación. Crea un punto único de responsabilidad absoluta para el control de calidad.
| Criterios de evaluación | Riesgos de proveedores estándar | Beneficios de proveedores Premium IACS |
|---|---|---|
| Certificación de pruebas | EN 10204 Tipo 3.1 (Autocertificado) permite sesgos. | EN 10204 Tipo 3.2 (verificado por terceros) garantiza la veracidad. |
| Alcance de la producción | Subcontratas de tratamientos térmicos y END. | Procesamiento 100% interno de extremo a extremo. |
| Capacidad de END | Solo PT/MPI de superficie básica. | Inspección UT volumétrica nivel III. |
| Trazabilidad | El seguimiento a nivel de lotes genera confusión. | El seguimiento del número de calor de los componentes individuales garantiza la precisión. |
La confiabilidad de los ejes marinos depende completamente de una ciencia de materiales verificable. Depende en gran medida de estrictos protocolos de prueba internos. La precisión dimensional por sí sola no puede garantizar el funcionamiento seguro de la embarcación. Debe profundizar en la integridad estructural del propio acero. Un componente verdaderamente confiable requiere técnicas de forjado de primera calidad. Exige un tratamiento térmico preciso. Necesita una inspección volumétrica rigurosa para detectar defectos ocultos.
Revise proactivamente sus especificaciones de adquisiciones actuales hoy. Asegúrese de que los protocolos UT requeridos coincidan perfectamente con las últimas reglas de la sociedad de clasificación. Verifique que los grados de aleación elegidos se alineen perfectamente con el perfil operativo real de su embarcación. Actualizar las especificaciones de sus materiales evita fallas catastróficas en el futuro. Protege a su tripulación y carga de averías inesperadas. Garantiza su eficiencia operativa a largo plazo.
Tome medidas inmediatas para garantizar la confiabilidad de su línea motriz. Envíe sus dibujos de ingeniería y requisitos operativos a un socio de fabricación totalmente calificado. Solicite una consulta metalúrgica y de mecanizado detallada de inmediato. El análisis de expertos garantizará que su próxima instalación funcione sin problemas. Manejará las condiciones marítimas más duras sin falta.
R: El eje de transmisión (o eje intermedio) conecta la caja de cambios con el eje de propulsión (o eje de cola), que sale del casco para sujetar la hélice. Ambos requieren una alta resistencia a la torsión, pero el eje de la cola se enfrenta a una exposición directa al agua de mar y a mayores tensiones de flexión.
R: Su mezcla específica de cromo, níquel, molibdeno y vanadio proporciona un equilibrio excepcional de templabilidad profunda, alta resistencia a la tracción y resistencia superior a la fatiga, lo que lo hace ideal para transmitir un torque masivo.
R: Los compradores deben exigir una inspección UT 100% volumétrica de acuerdo con las reglas de la sociedad de clases, realizada por personal certificado según ISO 9712 o ASNT SNT-TC-1A Nivel II como mínimo, con informes completos proporcionados antes del envío.


