| Menge: | |
|---|---|
Der Gaskolbenkompressor ist ein Verdrängerkompressor, der Gas durch die Hin- und Herbewegung eines Kolbens in einem Zylinder komprimiert. Es wird häufig in Industriebereichen wie Erdöl, chemischer Verarbeitung, Erdgas, Raffination, Düngemittelproduktion, Stahlherstellung und Pharmazie eingesetzt.
Unser Unternehmen ist auf die maßgeschneiderte Fertigung von Kernkomponenten für Kolbenkompressoren spezialisiert. Zu unseren Hauptprodukten gehören Schlüsselkomponenten wie Kurbelwellen, Zylinderblöcke, Kreuzköpfe, Pleuel, Kolbenbaugruppen und Ventilkörper. Bei einem Kolbenkompressor wird die Drehbewegung des Motors über den Kurbel-Pleuel-Mechanismus in eine hin- und hergehende lineare Bewegung des Kolbens umgewandelt, wodurch das Ansaugen, Verdichten und Ausstoßen von Gas erreicht wird. Dabei ist die Kurbel erheblichen Wechselbelastungen ausgesetzt, das Zylindergehäuse sorgt für eine abgedichtete Kompressionskammer, der Kreuzkopfschuh sorgt für eine reibungslose Bewegungsübertragung, die Verbindungsstange verbindet die Leistungsabgabe, der Kolben sorgt für die Gaskompression und der Ventilkörper steuert den Gaseinlass und -auslass.
Wir verfügen über ausgereifte Verarbeitungstechniken und ein gut etabliertes Fertigungssystem, das es uns ermöglicht, maßgeschneiderte Komponenten nach Kundenzeichnungen oder technischen Parametern herzustellen. Unsere Produkte werden häufig in verschiedenen nationalen und internationalen Kolbenkompressormodellen eingesetzt und bieten Komplettlösungen von Einzelkomponenten bis hin zu Kernkomponentensystemen.
Hochfeste Kompressorkurbelwelle für Kolbenkompressoranwendungen , hergestellt in einem integrierten Schmiedeprozess und optimiert durch Torsionsschwingungsanalyse, um einen stabilen Betrieb unter Hochgeschwindigkeits- und Schwerlastbedingungen zu gewährleisten.
Eine verbesserte Ermüdungsbeständigkeit und eine lange Lebensdauer werden durch eine Oberflächenhärtungsbehandlung an Hauptzapfen und Kurbelzapfen erreicht, wodurch die Kurbelwelle für verschiedene Kompressionsmedien geeignet ist, darunter Erdgas, Sauerstoff, Stickstoff und Wasserstoff.
Für unterschiedliche Kompressormodelle und Betriebsanforderungen stehen kundenspezifische Kurbelwellenlösungen zur Verfügung , einschließlich integrierter Lösungen mit Pleueln, Lagern und anderen Getriebekomponenten für verbesserte Kompatibilität und Zuverlässigkeit.
Kurbelwelle
Kurbelwelle
Hochleistungszylinderblöcke für Kolbenkompressoren werden mit optimierten Wandstärken und Kühlkanaldesigns unter Verwendung der Finite-Elemente-Analyse (FEA) entwickelt, um die strukturelle Festigkeit, Wärmeableitung und langfristige Betriebszuverlässigkeit zu verbessern.
Optimierte Einlass- und Auslassöffnungsdesigns verbessern die Effizienz des Gasstroms und die Kompressorleistung , erhöhen den volumetrischen Wirkungsgrad um 5 bis 8 %, senken den Energieverbrauch und unterstützen sowohl trockene als auch nasse Zylinderlaufbuchsenkonfigurationen.
Für verschiedene Betriebsumgebungen stehen kundenspezifische Zylinderblocklösungen zur Verfügung , darunter wassergekühlte, luftgekühlte und korrosionsbeständige Ausführungen, die den Anforderungen von Branchen wie der Ölraffinierung, der chemischen Verarbeitung, der Düngemittelproduktion und der Erdgasverdichtung gerecht werden.
Zylinderblock
Zylinderblock
Hochleistungskreuzköpfe für Kolbenkompressoren sind mit abnehmbaren Gleitschuhen ausgestattet , was eine einfachere Wartung und einen einfacheren Austausch ermöglicht und gleichzeitig die Lebensdauer im Vergleich zu herkömmlichen Konstruktionen verlängert.
Gehärtete Kreuzkopfbolzen in Kombination mit einem Zwangsschmiersystem reduzieren den Verschleiß und verbessern die Betriebsstabilität , sodass sie für Kompressoranwendungen mit hoher Belastung und Dauerbetrieb geeignet sind.
Kundenspezifische Kreuzkopfbaugruppen können in Pleuel, Kolbenstangen und andere bewegliche Komponenten integriert werden , um eine präzise Passgenauigkeit, zuverlässige Bewegungsübertragung und optimierte Kompressorleistung zu gewährleisten.
Kreuzkopf
Kreuzkopf
Hochfeste Pleuelstangen für Kolbenkompressoren werden aus Schmiedestücken aus legiertem Stahl hergestellt und zeichnen sich durch ein optimiertes H-Profil-Design aus, das eine hervorragende Steifigkeit bietet und gleichzeitig das Gewicht und die hin- und hergehenden Trägheitskräfte reduziert, um die Betriebseffizienz zu verbessern.
Präzisionsgefertigte Pleuelschrauben mit gerollter Gewindetechnologie verbessern die Ermüdungsfestigkeit und Zuverlässigkeit und sorgen für eine stabile Leistung bei wiederholten wechselnden Belastungen und anspruchsvollen Betriebsbedingungen.
Komplette Pleuelstangenbaugruppen sind mit Lagern am großen Ende und Buchsen am kleinen Ende erhältlich und eignen sich für verschiedene Kompressoranwendungen, einschließlich Luftkompressoren, Erdgaskompressoren, Prozesskompressoren und Kühlsysteme.
Pleuelstange
Pleuelstange
·Eine Reihe von Kolbenstrukturen (zylindrisch, scheibenförmig, kombiniert und differenziell) und Materialien (Aluminiumlegierung, Gusseisen, legierter Stahl, Edelstahl) stehen zur Verfügung, um unterschiedlichen Druckniveaus und Medienanforderungen gerecht zu werden.
·Die Oberfläche der Kolbenpleuelstange kann verchromt oder nitriert sein. Diese Kolbenbaugruppen werden häufig in Anwendungen wie der Ölraffinierung, der chemischen Verarbeitung und der Gasförderung eingesetzt.
Kolbenbaugruppe
Kolbenbaugruppe
Hocheffiziente Ventilbaugruppen für Kolbenkompressoren sind darauf ausgelegt, den Gasfluss zu optimieren und den Energieverbrauch zu senken , wobei der Stromverbrauch der Ventile nur 3 bis 7 % der Wellenleistung ausmacht, was die Gesamteffizienz des Kompressors verbessert.
Für verschiedene Kolbenkompressormodelle sind komplette Ansaug- und Auslassventilbaugruppen erhältlich , die sowohl inländische als auch internationale Kompressoranlagen mit zuverlässiger Dichtungsleistung und langer Lebensdauer unterstützen.
Ventilkörper
Ventilkörper
| Komponente | Materialien | Anwendungen | Verfahren |
| Kurbelwelle |
45Steel/ 40Cr/ Legierter Stahl/ Anpassen |
Luftkompressor/Erdgaskompressor/Sauerstoffkompressor/Stickstoffkompressor | Schmieden + CNC-Präzisionsbearbeitung, Torsionsschwingungsanalyse |
| Zylinderblock | HT250/ HT300/ legiertes Gusseisen/ anpassen | Kolbenkompressoren/Sauerstoffkompressoren/Prozesskompressoren | Gießen + CNC-Bohren und Fräsen, hydrostatische Prüfung |
| Kreuzkopf | QT500/Legierter Stahl/Anpassen | Alle Arten von Kolbenkompressoren, Sauerstoffkompressoren und Stickstoff-Wasserstoff-Kompressoren | Gießen + Präzisionsbearbeitung, Gleitschuh-Schaben und Anpassen |
| Pleuelstange | 40Cr/ 42CrMo/ Schmiedeteile aus legiertem Stahl/ Anpassen | Kolbenkompressoren/Hochdruckpumpen/Sauerstoffkompressoren | Gesenkschmieden + CNC-Bearbeitung, Gewindewalzen |
| Kolbenbaugruppe | Verschleißfestes Gusseisen/Aluminiumlegierung/Aloy-Stahl/Anpassen | Luftkompressoren/Prozesskompressoren/Sauerstoffkompressoren | Gießen/Schmieden + CNC-Bearbeitung |
| Ventilkörper | Edelstahl/Legierter Stahl/Anpassen | Kolbenkompressor/Sauerstoffkompressor/Stickstoffkompressor | Präzisionsguss + CNC-Bearbeitung |
· Schmiedeverfahren: Wird für Komponenten verwendet, die schwere Lasten tragen, wie z. B. Kurbelwellen von Kolbenkompressoren und Pleuelstangen mit Kreuzkopf. Hochwertige Schmiedeteile aus Kohlenstoffstahl oder legiertem Stahl werden verwendet und durch Gesenkschmieden oder Freischmieden geformt, um kontinuierliche Metallflusslinien zu gewährleisten und die Ermüdungsfestigkeit zu verbessern.
· Gussverfahren: Wird für komplexe Strukturkomponenten wie Zylinderkörper, Kreuzkopfführungen und Kolbenbaugruppen verwendet. Zur Gewährleistung der strukturellen Steifigkeit und Vibrationsdämpfungsleistung wird hochfestes HT250-Gusseisen oder legiertes Gusseisen verwendet.
Kurbelwelle
Pleuelstange
Kompressionszylinder
· Normalisieren/Glühen: Eliminiert Guss- oder Schmiedespannungen und verbessert die Bearbeitbarkeit.
· Abschrecken und Anlassen: Verbessert die umfassenden mechanischen Eigenschaften des Materials.
· Oberflächenhärtung: Oberflächenvergütung oder Aufkohlung wird auf Reibungsflächen wie Kurbelwellenzapfen und Kreuzkopfbolzen angewendet.
· CNC-Drehen: Wird zur Bearbeitung der Außendurchmesser, Endflächen und Innenbohrungen von wellen- und scheibenförmigen Komponenten verwendet.
· CNC-Bohren und Fräsen: Wird zur Bearbeitung der Lochsysteme und Montageflächen komplexer Gehäusekomponenten wie Zylinderlaufbuchsen und Kreuzkopfbaugruppen verwendet.
· CNC-Schleifen: Wird zur Endbearbeitung kritischer Passflächen verwendet, einschließlich Kurbelwellenzapfen, Kurbelzapfen und Außendurchmesser der Kolbenstange.
· Analyse der chemischen Zusammensetzung: Überprüft, ob die Materialzusammensetzung den Standardanforderungen entspricht.
· Prüfung der mechanischen Eigenschaften: Prüft Zugfestigkeit, Streckgrenze, Dehnung und Schlagzähigkeit.
· Maßprüfung: Maße werden während der Bearbeitung mit Messschiebern, Mikrometern, Bohrlehren und anderen Instrumenten gemessen.
· KMG-Inspektion: Mit Koordinatenmessgeräten werden präzise Messungen an komplexen Bauteilen durchgeführt.
· Prüfung der Oberflächenrauheit: Stellt sicher, dass die Oberflächenbeschaffenheit den festgelegten Anforderungen entspricht.
Maßprüfung
Maßprüfung
MT
· Ultraschallprüfung (UT): Wird verwendet, um interne Defekte in Schmiedeteilen zu erkennen und die Verbindungsqualität von Lagerauskleidungen zu überprüfen.
· Magnetpulverprüfung (MT): Wird zur Erkennung von oberflächlichen und oberflächennahen Rissen in ferromagnetischen Materialien verwendet.
· Eindringprüfung (PT): Wird zur Erkennung von Oberflächenfehlern in nicht ferromagnetischen Materialien verwendet.
· Industrielle Endoskopinspektion: Wird zur Untersuchung verborgener Bereiche wie interne Hohlräume und Ölkanäle verwendet.
· Drucktests: Hydrostatische und pneumatische Drucktests werden an druckführenden Teilen wie Zylindern und Ventilkörpern durchgeführt, um die Dichtigkeit zu überprüfen.
· Leckageprüfung: Die Leckagerate von Dichtungskomponenten, einschließlich Ventilen und Packungen, wird gemessen.
· Dynamischer Auswuchttest: Das dynamische Auswuchten wird an schnell rotierenden Komponenten wie Kurbelwellen durchgeführt.
· Härteprüfung: Die Oberflächenhärte kritischer Bereiche wird nach der Wärmebehandlung überprüft.
Druckprüfung
Dynamischer Auswuchttest
Härteprüfung
Um Korrosion während des Transports und der Lagerung zu verhindern, werden an den wichtigsten bearbeiteten Oberflächen des Produkts Rostschutzmaßnahmen angewendet:
· Es wird Rostschutzöl oder eine abziehbare Schutzschicht aufgetragen
· Kritische Bereiche wie Zapfen und Passflächen sind mit VCI-Papier (Vapor Corrosion Inhibitor) umwickelt
· Das Produkt ist vollständig mit feuchtigkeitsbeständigem Material umwickelt
Abhängig von der Form und dem Gewicht des Produkts werden geeignete Sicherungsmethoden ausgewählt:
· Schwere Bauteile wie Kurbelwellen und Kompressorzylinder werden durch hölzerne Stützrahmen gesichert
· Präzisionskomponenten werden durch maßgeschneiderte Schaumstoffeinlagen geschützt
· Alle Teile sind fest befestigt, um ein Verrutschen oder Stöße während des Transports zu verhindern
Je nach Transportart und Bestimmungsort wird die passende Verpackung gewählt:
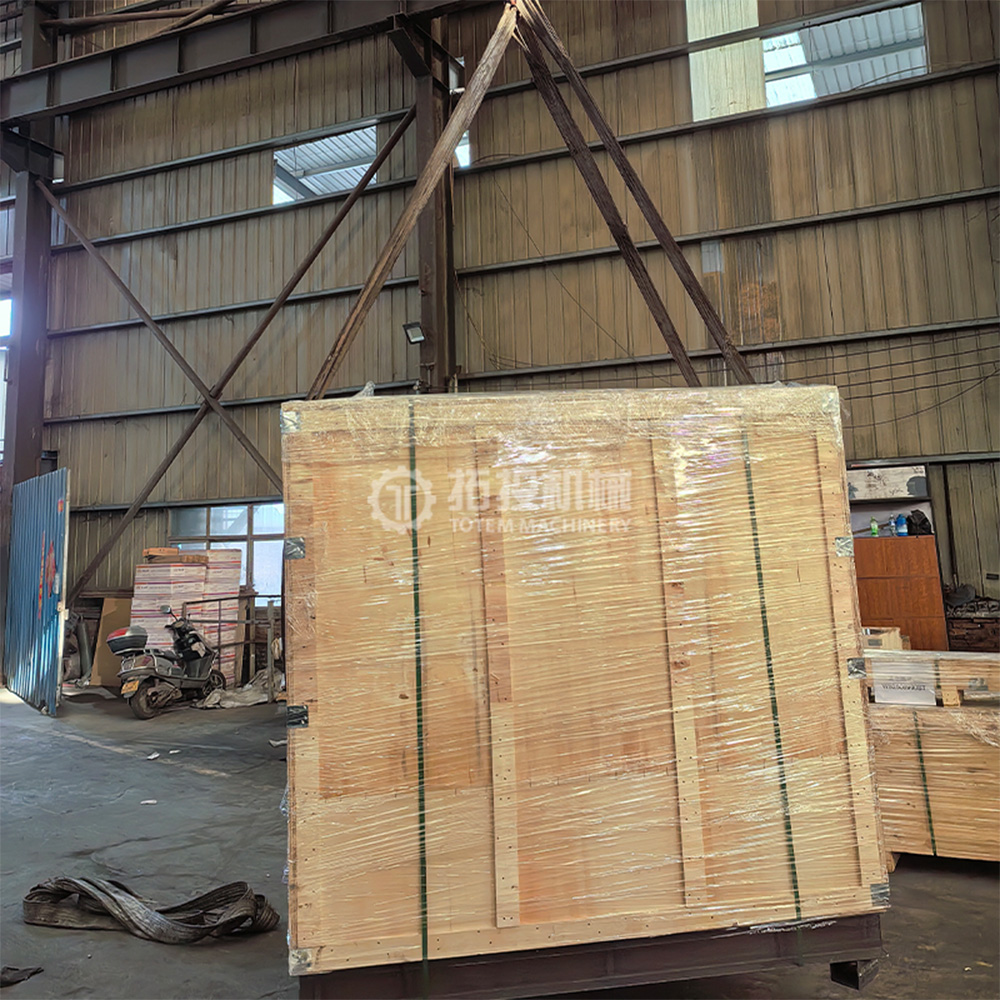
· Holzkistenverpackung: Ideal für den Export per Seefracht
· Gehäuse mit Stahlrahmen: Konzipiert für übergewichtige oder überlange Komponenten
· Palettenverpackung: Geeignet für kleine Chargen und Zubehör in Standardgröße