

| Cantidad: | |
|---|---|
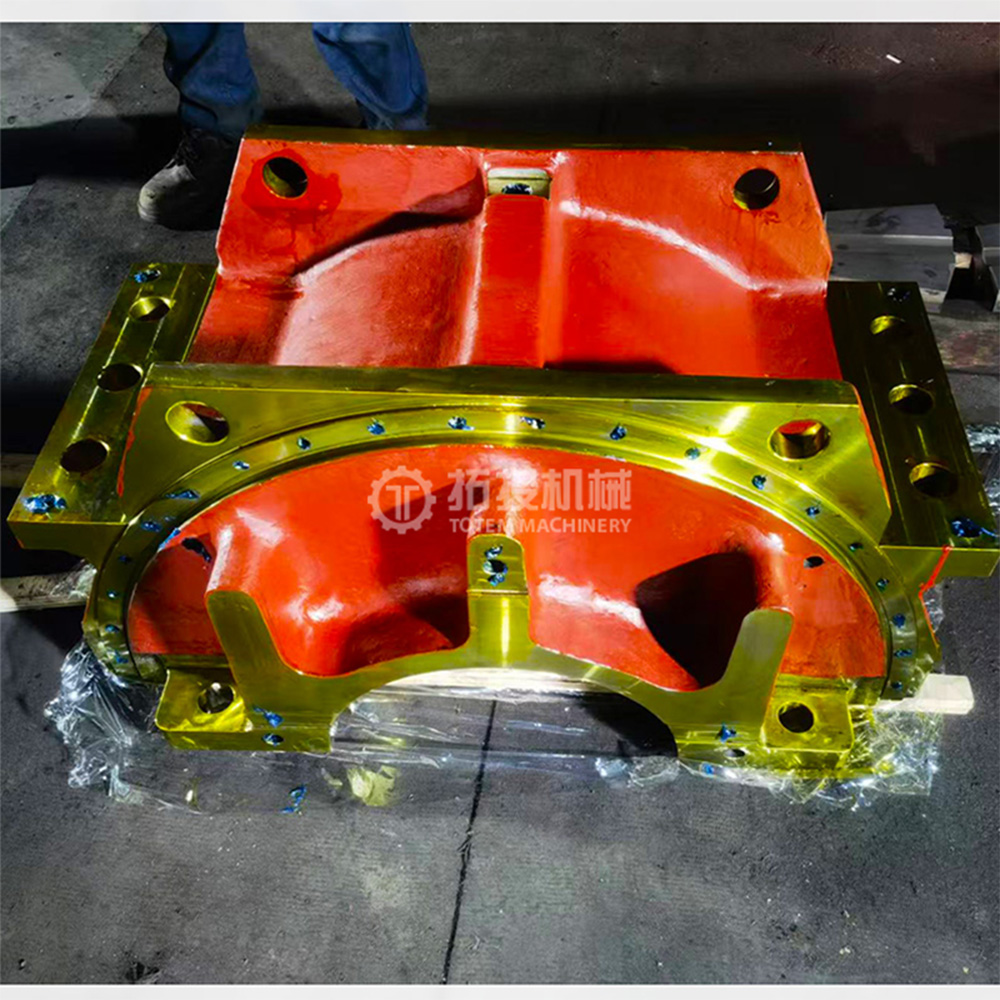
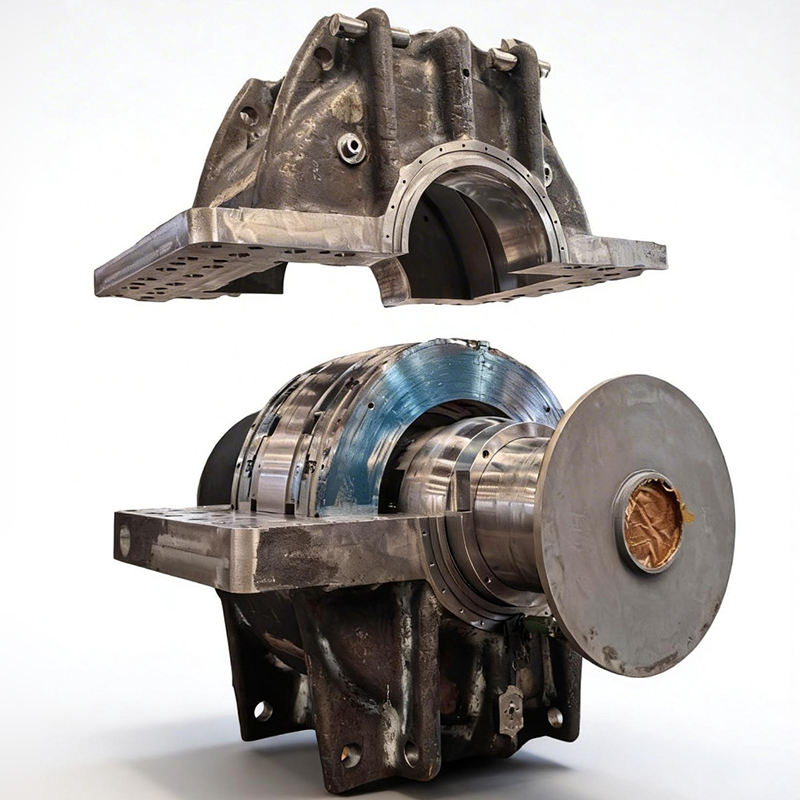
Los cojinetes de metal blanco, comúnmente conocidos como cojinetes Babbitt, sirven como componentes críticos de cojinetes deslizantes diseñados específicamente para maquinaria rotativa a gran escala. Su función principal es proporcionar un soporte robusto para los ejes giratorios y al mismo tiempo minimizar significativamente la fricción y el desgaste durante el funcionamiento continuo. Al garantizar una lubricación hidrodinámica estable, estos rodamientos mantienen la confiabilidad del equipo incluso en condiciones severas de carga alta y de funcionamiento a largo plazo.
Una ventaja definitoria de estos rodamientos de alta resistencia es su estructura compuesta especializada, que combina un respaldo de acero rígido con un revestimiento de metal blanco especializado. Este diseño de doble capa ofrece un rendimiento óptimo para maquinaria pesada. El revestimiento de metal blanco proporciona una excepcional resistencia a la fricción, una adaptabilidad superior y una fuerte integrabilidad. Estas características permiten que la superficie del rodamiento absorba de manera segura las impurezas de micropartículas que pueden ingresar al sistema de lubricación durante la operación, al mismo tiempo que se adapta a desalineaciones o desviaciones menores del eje. En consecuencia, esta estructura compuesta protege eficazmente la superficie crítica del muñón contra rayaduras, prolongando así tanto la vida operativa del rodamiento como el ciclo de servicio general de la maquinaria.

En aplicaciones industriales exigentes, un sistema completo de cojinetes de empuje se basa en varios componentes clave que trabajan en coordinación precisa. Estas piezas esenciales suelen incluir el eje de empuje, las almohadillas de empuje (o zapatas de empuje), la carcasa del cojinete, la carcasa del cojinete, los anillos de aceite y los casquillos del cojinete. Cada componente realiza una función vital, que va desde la transmisión de carga axial y la lubricación continua hasta el soporte estructural rígido. Juntos, forman un sistema cohesivo capaz de gestionar fuerzas axiales masivas y garantizar el funcionamiento fiable del equipo giratorio bajo tensión extrema.
Aprovechando nuestra amplia experiencia en fabricación, ofrecemos soluciones integradas adaptadas a los requisitos específicos del proyecto. Nuestras capacidades van desde el mecanizado de componentes de repuesto individuales, como ejes de propulsión, zapatas de empuje y casquillos de cojinetes, hasta la ingeniería de conjuntos completos de cojinetes de empuje. Cada componente se puede producir a medida estrictamente de acuerdo con los dibujos técnicos proporcionados y los parámetros operativos específicos, lo que garantiza un ajuste exacto y una integración perfecta en los sistemas mecánicos existentes.
La confiabilidad del rendimiento de los rodamientos axiales Babbitt de servicio pesado depende en gran medida de la selección precisa de los materiales base y las composiciones de aleaciones. Nuestros rodamientos están fabricados con un sistema de materiales de dos partes optimizado para mayor durabilidad y reducción de la fricción.
Material de la base del rodamiento: El respaldo de la base generalmente se fabrica con acero al carbono o acero aleado de primera calidad. Estos materiales robustos ofrecen la alta resistencia a la tracción y la estabilidad estructural necesarias para soportar tensiones mecánicas intensas, proporcionando una base de soporte confiable y resistente a la deformación para todo el conjunto de rodamientos.
Revestimiento de aleación Babbitt: la superficie deslizante funcional utiliza una aleación Babbitt especializada, compuesta principalmente por una mezcla precisa de estaño, antimonio y cobre. Esta composición metalúrgica específica garantiza una excelente integrabilidad, una adaptabilidad superior y una rápida conductividad térmica para disipar eficientemente el calor operativo.
Para satisfacer diversas demandas operativas, la capa Babbitt se puede personalizar. Dependiendo de las condiciones operativas específicas del equipo, las capacidades de carga y las velocidades de rotación, seleccionamos materiales de aleación Babbitt a base de estaño o de plomo para maximizar el rendimiento y la longevidad.
Diseñados para ofrecer la máxima estabilidad y capacidad de carga, estos rodamientos de empuje Babbitt se utilizan ampliamente en sectores industriales exigentes. Son componentes esenciales en los sistemas de propulsión marinos, donde la gestión confiable de la carga axial es fundamental para el funcionamiento continuo de la embarcación. Además, se aplican ampliamente en turbinas de vapor, generadores hidráulicos, compresores alternativos, bombas de servicio pesado, laminadores y otras maquinarias rotativas industriales a gran escala, lo que garantiza un funcionamiento seguro en infraestructuras críticas.
La fabricación de cojinetes Babbitt de empuje de alta resistencia para sistemas de propulsión marina exige un proceso de mecanizado altamente controlado y preciso. Nuestras instalaciones de producción están equipadas con maquinaria avanzada y siguen un riguroso protocolo de fabricación paso a paso para garantizar que cada rodamiento cumpla con las exigentes demandas de los entornos marinos. El proceso se divide en tres etapas críticas: mecanizado de base, fundición de metal blanco y mecanizado de acabado. Cada fase es ejecutada por técnicos experimentados para garantizar la integridad estructural y la confiabilidad operativa del producto final, asegurando la estabilidad a largo plazo para aplicaciones marinas complejas.
La base de un cojinete de empuje fiable comienza con la preparación precisa del soporte de acero. Durante la fase de mecanizado de la base, el sustrato de acero del rodamiento se mecaniza primero mediante procesos especializados de torneado y fresado. Este paso es fundamental para lograr las dimensiones estructurales básicas requeridas para los conjuntos de propulsión marina.
Más allá de la conformación general, las superficies de posicionamiento y acoplamiento también se mecanizan meticulosamente en esta etapa para prepararlas para el proceso de fundición posterior. Estas superficies deben estar perfectamente preparadas para garantizar una alineación adecuada durante la instalación y crear una base óptima para el material Babbitt. El mecanizado de base adecuado elimina las irregularidades de la superficie y establece la línea base geométrica exacta necesaria para un rendimiento de servicio pesado. Al controlar las tolerancias en esta etapa temprana, reducimos significativamente el riesgo de desalineación, asegurando que el sustrato del rodamiento esté perfectamente preparado para el proceso de unión metalúrgica.
El rendimiento principal de un rodamiento Babbitt depende en gran medida de la calidad de la capa Babbitt y su adhesión al sustrato de acero. En esta segunda fase, mediante procesos de fundición centrífuga o por gravedad, la aleación de metal blanco fundido se vierte sobre la superficie interior del sustrato del rodamiento.
El enfriamiento controlado y los métodos de aplicación avanzados garantizan una capa de babbitt densa y uniforme. Más importante aún, este proceso forma una fuerte unión metalúrgica entre la capa de metal blanco y el soporte de acero. Una unión metalúrgica robusta es esencial para aplicaciones marinas de servicio pesado, ya que evita que la capa de Babbitt se delamine o se separe bajo cargas de empuje extremas y estrés operativo continuo. Esta unión segura se traduce directamente en una mayor durabilidad, una mejor distribución de la carga y una vida útil más larga del rodamiento, lo que reduce significativamente los riesgos de mantenimiento y la frecuencia de reemplazo para el usuario final.
Una vez completada la fundición y el rodamiento se ha enfriado adecuadamente, pasa a la etapa de mecanizado de acabado. En esta fase final es donde el rodamiento alcanza su máxima precisión. El mecanizado de acabado se realiza en el orificio del rodamiento y las superficies de montaje mediante procesos de alta precisión, como torneado y mandrinado.
El objetivo principal de esta etapa es garantizar que la precisión dimensional y geométrica cumpla estrictamente con los requisitos de diseño y las tolerancias de ingeniería. En el caso de los sistemas de propulsión marinos, incluso la más mínima desviación puede provocar vibraciones excesivas, desgaste prematuro o ineficiencia del sistema. Por lo tanto, nuestro proceso de mecanizado de acabado se ejecuta con meticulosa atención al detalle, asegurando un ajuste perfecto dentro del conjunto de propulsión. Este alto nivel de precisión no sólo facilita una instalación más suave y rápida para el comprador, sino que también garantiza una lubricación hidrodinámica óptima y un funcionamiento estable bajo cargas de empuje marinas pesadas.
Garantizar la fiabilidad absoluta de los sistemas de propulsión marina requiere un control de calidad estricto. Debido a que los rodamientos Babbitt de empuje de servicio pesado funcionan bajo cargas extremas y tensión mecánica continua, cualquier defecto microscópico puede provocar un tiempo de inactividad operativo significativo. Para mitigar los riesgos de adquisición y garantizar el rendimiento a largo plazo, cada rodamiento se somete a un proceso de inspección de calidad sistemático y riguroso. Nuestros protocolos de prueba están diseñados para verificar la precisión dimensional, la integridad estructural y la adhesión del material, asegurando que cada componente esté completamente preparado para ambientes marinos exigentes antes de salir de nuestras instalaciones.
Inspección dimensional: se realizan mediciones de precisión meticulosamente en parámetros críticos, incluido el diámetro del orificio, el ancho total, la coaxialidad y las dimensiones clave de instalación. Al utilizar instrumentos de metrología avanzados, nuestro equipo de control de calidad garantiza que todas las dimensiones físicas se ajusten estrictamente a los requisitos exactos del dibujo y las tolerancias de ingeniería especificadas. Este alto nivel de precisión dimensional es crucial para garantizar el ajuste y la alineación adecuados dentro del sistema de eje de propulsión marina. Contribuye directamente a minimizar la vibración mecánica, reducir el tiempo de instalación y prevenir el desgaste desigual durante el funcionamiento.
Pruebas no destructivas (NDT): para verificar la integridad interna y superficial del rodamiento sin alterar sus propiedades físicas, realizamos pruebas ultrasónicas (UT) y pruebas penetrantes (PT) integrales. La UT se implementa para inspeccionar profundamente el material en busca de grietas ocultas, poros internos o cualquier defecto de unión entre el revestimiento Babbitt y el sustrato de acero. Simultáneamente, se aplica PT para revelar cualquier discontinuidad microscópica de la superficie que pueda comprometer el rendimiento. Este riguroso marco de END garantiza que el rodamiento pueda soportar con seguridad cargas de empuje pesadas y fuerzas dinámicas continuas sin riesgo de falla estructural repentina.
Prueba de resistencia de la unión: se inspecciona la integridad de la unión metalúrgica entre la capa de metal blanco (babbitt) y el sustrato de acero rígido para garantizar una adhesión firme y confiable. Debido a que los rodamientos marinos enfrentan temperaturas fluctuantes y estrés mecánico intenso, una unión perfecta es esencial para evitar la delaminación o separación del material. Nuestra verificación de la fuerza de unión garantiza que la capa Babbitt permanezca unida de forma segura bajo demandas operativas máximas, extendiendo así la vida útil del sistema de propulsión y reduciendo la frecuencia del mantenimiento esencial.
Inspección de calidad de la superficie: La superficie activa del rodamiento se somete a una minuciosa inspección visual y táctil para garantizar que esté completamente libre de defectos obvios, rayones mecánicos o imperfecciones de fundición. Lograr un acabado superficial impecable es vital para la formación y el mantenimiento de una película de lubricación hidrodinámica eficaz. Un área de contacto impecable minimiza la fricción contra el eje giratorio, previene el desgaste localizado prematuro y respalda una transmisión de potencia suave y eficiente durante todo el ciclo de vida operativo de la embarcación.
Garantizar la entrega segura y impecable de cojinetes de empuje Babbitt de alta resistencia es una prioridad fundamental para los proyectos de sistemas de propulsión marina. Nuestros protocolos integrales de embalaje y envío están estrictamente diseñados para proteger estos componentes de alta precisión de riesgos ambientales y mecánicos durante el transporte marítimo internacional y el tránsito de larga distancia.
Tratamiento protector de superficies: para proteger las superficies mecanizadas críticas de los rodamientos contra la corrosión durante el tránsito marítimo prolongado y el almacenamiento en almacén, implementamos un riguroso protocolo de protección. Cada rodamiento está meticulosamente recubierto con aceite antioxidante de grado industrial o agentes protectores especializados. Posteriormente, los componentes se envuelven de forma segura en papel inoxidable de primera calidad (VCI) y se sellan con materiales resistentes a la humedad para aislarlos completamente de la humedad, el aire salado y los contaminantes ambientales.
Amortiguación interna y fijación estructural: dado el peso sustancial y los requisitos de precisión de los cojinetes de propulsión marina, la estabilidad interna es primordial. Utilizamos soportes de madera mecanizados a medida y estructuras de refuerzo especializadas adaptadas a las dimensiones exactas de cada producto. Esta fijación precisa elimina los desplazamientos internos, absorbiendo eficazmente los impactos y evitando cualquier deformación mecánica, rayado de la superficie o daños por colisión durante una manipulación logística compleja.
Embalaje exterior resistente: Para la capa final de protección, los rodamientos están encerrados en cajas de madera reforzadas hechas a medida o en robustas cajas con estructura de acero. Estos gabinetes de alta resistencia están diseñados específicamente para soportar los rigores del transporte marítimo internacional y el transporte terrestre de larga distancia. El diseño del embalaje también permite una manipulación segura y eficiente mediante montacargas y grúas, lo que garantiza que los productos lleguen a sus instalaciones en óptimas condiciones, listos para su instalación inmediata.