

| Menge: | |
|---|---|
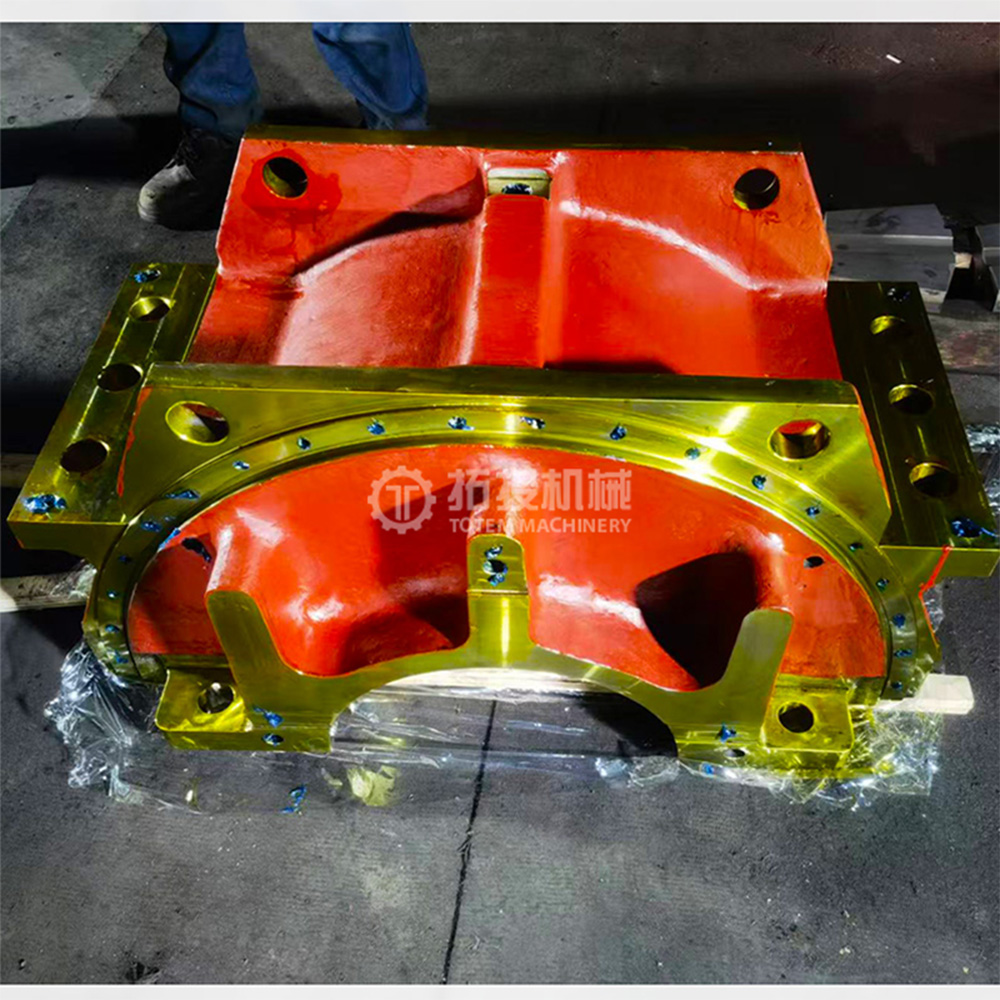
Weißmetalllager, allgemein bekannt als Babbitt-Lager, dienen als kritische Gleitlagerkomponenten, die speziell für große rotierende Maschinen entwickelt wurden. Ihre Hauptfunktion besteht darin, rotierende Wellen stabil zu stützen und gleichzeitig Reibung und Verschleiß im Dauerbetrieb deutlich zu minimieren. Durch die Gewährleistung einer stabilen hydrodynamischen Schmierung gewährleisten diese Lager die Zuverlässigkeit der Ausrüstung auch unter schweren Hochlast- und Langzeitbetriebsbedingungen.
Ein entscheidender Vorteil dieser Hochleistungslager ist ihre spezielle Verbundstruktur, die einen starren Stahlträger mit einer speziellen Weißmetallauskleidung kombiniert. Dieses zweischichtige Design bietet optimale Leistung für schwere Maschinen. Die weiße Metallauskleidung bietet außergewöhnliche Reibungsbeständigkeit, hervorragende Anpassungsfähigkeit und starke Einbettbarkeit. Diese Eigenschaften ermöglichen es der Lageroberfläche, Mikropartikel-Verunreinigungen, die während des Betriebs in das Schmiersystem gelangen können, sicher zu absorbieren und gleichzeitig kleinere Wellenfehlausrichtungen oder -abweichungen auszugleichen. Folglich schützt diese Verbundstruktur die kritische Lagerzapfenoberfläche wirksam vor Riefenbildung und verlängert so sowohl die Betriebslebensdauer des Lagers als auch den gesamten Betriebszyklus der Maschine.

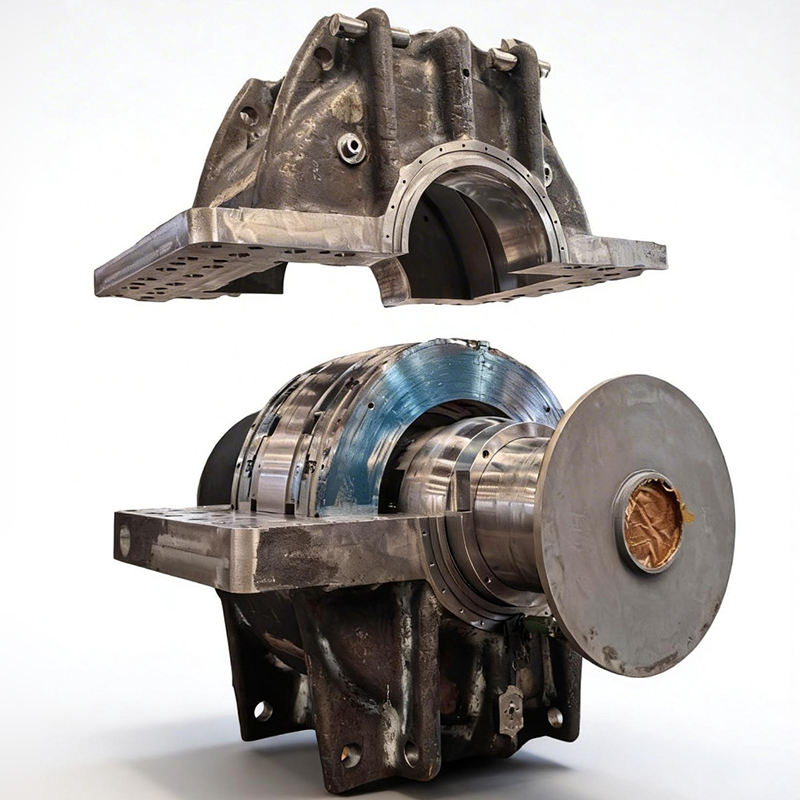
In anspruchsvollen Industrieanwendungen ist ein komplettes Axiallagersystem darauf angewiesen, dass mehrere Schlüsselkomponenten präzise aufeinander abgestimmt sind. Zu diesen wesentlichen Teilen gehören typischerweise die Druckwelle, Druckstücke (oder Druckschuhe), Lagergehäuse, Lagergehäuse, Ölringe und Lagerbuchsen. Jede Komponente erfüllt eine wichtige Funktion, die von der axialen Lastübertragung und kontinuierlichen Schmierung bis hin zur starren strukturellen Unterstützung reicht. Zusammen bilden sie ein zusammenhängendes System, das enorme Axialkräfte bewältigen kann und den zuverlässigen Betrieb der rotierenden Ausrüstung unter extremer Belastung gewährleistet.
Mithilfe umfassender Fertigungserfahrung liefern wir integrierte Lösungen, die auf spezifische Projektanforderungen zugeschnitten sind. Unsere Fähigkeiten reichen von der Bearbeitung einzelner Ersatzkomponenten – wie Antriebswellen, Druckschuhen und Lagerschalen – bis hin zur Konstruktion kompletter Drucklagerbaugruppen. Jede Komponente kann streng nach den bereitgestellten technischen Zeichnungen und spezifischen Betriebsparametern individuell gefertigt werden, um eine exakte Passung und nahtlose Integration in bestehende mechanische Systeme zu gewährleisten.
Die Leistungszuverlässigkeit von Hochleistungs-Axiallagern von Babbitt hängt stark von der genauen Auswahl der Grundmaterialien und Legierungszusammensetzungen ab. Unsere Lager bestehen aus einem zweiteiligen Materialsystem, das für Haltbarkeit und Reibungsreduzierung optimiert ist.
Lagerbasismaterial: Der Grundträger wird normalerweise aus hochwertigem Kohlenstoffstahl oder legiertem Stahl hergestellt. Diese robusten Materialien bieten die hohe Zugfestigkeit und strukturelle Stabilität, die erforderlich sind, um intensiven mechanischen Belastungen standzuhalten, und bilden eine zuverlässige und verformungsbeständige Stützbasis für die gesamte Lagerbaugruppe.
Auskleidung aus Babbitt-Legierung: Die funktionelle Gleitfläche besteht aus einer speziellen Babbitt-Legierung, die hauptsächlich aus einer präzisen Mischung aus Zinn, Antimon und Kupfer besteht. Diese spezielle metallurgische Zusammensetzung gewährleistet eine hervorragende Einbettbarkeit, hervorragende Anpassungsfähigkeit und schnelle Wärmeleitfähigkeit, um die Betriebswärme effizient abzuleiten.
Um unterschiedlichen betrieblichen Anforderungen gerecht zu werden, kann die Babbitt-Schicht individuell angepasst werden. Abhängig von den spezifischen Betriebsbedingungen, Belastbarkeiten und Drehzahlen der Ausrüstung wählen wir entweder Babbitt-Legierungsmaterialien auf Zinn- oder Bleibasis aus, um Leistung und Langlebigkeit zu maximieren.
Diese auf maximale Stabilität und Tragfähigkeit ausgelegten Axiallager von Babbitt werden häufig in anspruchsvollen Industriebereichen eingesetzt. Sie sind wesentliche Komponenten in Schiffsantriebssystemen, bei denen ein zuverlässiges Axiallastmanagement für den kontinuierlichen Schiffsbetrieb von entscheidender Bedeutung ist. Darüber hinaus werden sie häufig in Dampfturbinen, Wasserkraftgeneratoren, Kolbenkompressoren, Hochleistungspumpen, Walzwerken und verschiedenen anderen rotierenden Großmaschinen der Industrie eingesetzt, um einen sicheren Betrieb in kritischen Infrastrukturen zu gewährleisten.
Die Herstellung von Hochleistungs-Axiallagern für Schiffsantriebssysteme erfordert einen hochkontrollierten und präzisen Bearbeitungsprozess. Unsere Produktionsanlage ist mit fortschrittlichen Maschinen ausgestattet und folgt einem strengen schrittweisen Herstellungsprotokoll, um sicherzustellen, dass jedes Lager den hohen Anforderungen der Meeresumgebung entspricht. Der Prozess ist in drei kritische Phasen unterteilt: Grundbearbeitung, Weißmetallguss und Endbearbeitung. Jede Phase wird von erfahrenen Technikern ausgeführt, um die strukturelle Integrität und Betriebszuverlässigkeit des Endprodukts zu gewährleisten und eine langfristige Stabilität für komplexe Schiffsanwendungen sicherzustellen.
Der Grundstein für ein zuverlässiges Axiallager beginnt mit der präzisen Vorbereitung des Stahlträgers. Während der Basisbearbeitungsphase wird das Lagerstahlsubstrat zunächst durch spezielle Dreh- und Fräsprozesse bearbeitet. Dieser Schritt ist entscheidend für das Erreichen der grundlegenden Strukturabmessungen, die für Schiffsantriebsbaugruppen erforderlich sind.
Über die allgemeine Formgebung hinaus werden in dieser Phase auch die Positionierungs- und Passflächen sorgfältig bearbeitet, um sie für den anschließenden Gussprozess vorzubereiten. Diese Oberflächen müssen einwandfrei vorbereitet sein, um eine korrekte Ausrichtung während der Installation zu gewährleisten und eine optimale Grundlage für das Babbitt-Material zu schaffen. Durch die ordnungsgemäße Bearbeitung der Basis werden Oberflächenunregelmäßigkeiten beseitigt und die exakte geometrische Grundlinie geschaffen, die für eine Hochleistungsleistung erforderlich ist. Durch die Kontrolle der Toleranzen in diesem frühen Stadium reduzieren wir das Risiko einer Fehlausrichtung erheblich und stellen sicher, dass das Lagersubstrat perfekt für den metallurgischen Verbindungsprozess vorbereitet ist.
Die Kernleistung eines Babbitt-Lagers hängt stark von der Qualität der Babbitt-Schicht und ihrer Haftung auf dem Stahlsubstrat ab. In dieser zweiten Phase wird mithilfe von Schleuder- oder Schwerkraftgussverfahren die geschmolzene Weißmetalllegierung auf die Innenfläche des Lagersubstrats gegossen.
Die kontrollierte Kühlung und fortschrittliche Auftragsmethoden sorgen für eine dichte, gleichmäßige Laibschicht. Noch wichtiger ist, dass dieser Prozess eine starke metallurgische Verbindung zwischen der weißen Metallschicht und dem Stahlträger bildet. Eine robuste metallurgische Verbindung ist für schwere Schiffsanwendungen unerlässlich, da sie verhindert, dass sich die Babbitt-Schicht unter extremen Schubbelastungen und kontinuierlicher Betriebsbeanspruchung ablöst oder ablöst. Diese sichere Verbindung führt direkt zu einer verbesserten Haltbarkeit, einer besseren Lastverteilung und einer längeren Betriebslebensdauer des Lagers, wodurch das Wartungsrisiko und die Austauschhäufigkeit für den Endbenutzer erheblich reduziert werden.
Nachdem der Guss abgeschlossen ist und das Lager richtig abgekühlt ist, geht es an die Endbearbeitungsphase. In dieser letzten Phase erreicht das Lager seine höchste Präzision. Die Endbearbeitung der Lagerbohrung und der Montageflächen erfolgt durch hochpräzise Verfahren wie Drehen und Bohren.
Das Hauptziel dieser Phase besteht darin, sicherzustellen, dass die Maß- und Geometriegenauigkeit genau den Designanforderungen und technischen Toleranzen entspricht. Bei Schiffsantriebssystemen kann selbst die kleinste Abweichung zu übermäßigen Vibrationen, vorzeitigem Verschleiß oder Systemineffizienz führen. Daher wird unser Endbearbeitungsprozess mit größter Liebe zum Detail durchgeführt, um eine perfekte Passung in die Antriebsbaugruppe zu gewährleisten. Dieses hohe Maß an Präzision ermöglicht nicht nur eine reibungslosere und schnellere Installation für den Käufer, sondern garantiert auch eine optimale hydrodynamische Schmierung und einen stabilen Betrieb unter hohen Schublasten auf See.
Um die absolute Zuverlässigkeit von Schiffsantriebssystemen sicherzustellen, ist eine kompromisslose Qualitätskontrolle erforderlich. Da Hochleistungs-Axiallager von Babbitt extremen Belastungen und kontinuierlicher mechanischer Beanspruchung ausgesetzt sind, kann jeder mikroskopische Defekt zu erheblichen Betriebsausfällen führen. Um Beschaffungsrisiken zu minimieren und eine langfristige Leistung zu gewährleisten, durchläuft jedes Lager einen systematischen und strengen Qualitätsprüfungsprozess. Unsere Testprotokolle sind darauf ausgelegt, Maßgenauigkeit, strukturelle Integrität und Materialhaftung zu überprüfen und sicherzustellen, dass jede Komponente vollständig auf anspruchsvolle Meeresumgebungen vorbereitet ist, bevor sie unser Werk verlässt.
Maßprüfung: Präzisionsmessungen werden sorgfältig an kritischen Parametern durchgeführt, darunter Bohrungsdurchmesser, Gesamtbreite, Koaxialität und wichtige Installationsabmessungen. Durch den Einsatz fortschrittlicher Messinstrumente stellt unser Qualitätskontrollteam sicher, dass alle physikalischen Abmessungen genau den Zeichnungsanforderungen und festgelegten technischen Toleranzen entsprechen. Dieses hohe Maß an Maßgenauigkeit ist entscheidend für die ordnungsgemäße Montage und Ausrichtung innerhalb des Schiffsantriebswellensystems. Es trägt direkt dazu bei, mechanische Vibrationen zu minimieren, die Installationszeit zu verkürzen und ungleichmäßigen Verschleiß während des Betriebs zu verhindern.
Zerstörungsfreie Prüfung (NDT): Um die innere und Oberflächenintegrität des Lagers zu überprüfen, ohne seine physikalischen Eigenschaften zu verändern, führen wir umfassende Ultraschallprüfungen (UT) und Eindringprüfungen (PT) durch. UT wird eingesetzt, um das Material gründlich auf versteckte Risse, innere Poren oder Verbindungsfehler zwischen der Babbitt-Auskleidung und dem Stahlsubstrat zu untersuchen. Gleichzeitig wird PT angewendet, um alle mikroskopischen Oberflächendiskontinuitäten aufzudecken, die die Leistung beeinträchtigen könnten. Dieser strenge NDT-Rahmen stellt sicher, dass das Lager hohen Schublasten und kontinuierlichen dynamischen Kräften sicher standhalten kann, ohne dass das Risiko eines plötzlichen Strukturversagens besteht.
Haftfestigkeitstest: Die Integrität der metallurgischen Bindung zwischen der Weißmetallschicht (Babbitt) und dem starren Stahlsubstrat wird überprüft, um eine feste und zuverlässige Haftung sicherzustellen. Da Schiffslager schwankenden Temperaturen und starker mechanischer Belastung ausgesetzt sind, ist eine einwandfreie Verbindung unerlässlich, um Delaminierung oder Materialtrennung zu verhindern. Unsere Verifizierung der Haftfestigkeit garantiert, dass die Babbitt-Schicht auch bei höchsten Betriebsanforderungen sicher befestigt bleibt, wodurch die Lebensdauer des Antriebssystems verlängert und die Häufigkeit wesentlicher Wartungsarbeiten reduziert wird.
Inspektion der Oberflächenqualität: Die aktive Lageroberfläche wird einer gründlichen visuellen und taktilen Inspektion unterzogen, um sicherzustellen, dass sie völlig frei von offensichtlichen Mängeln, mechanischen Kratzern oder Gussfehlern ist. Das Erreichen einer makellosen Oberflächenbeschaffenheit ist für die Bildung und Aufrechterhaltung eines wirksamen hydrodynamischen Schmierfilms von entscheidender Bedeutung. Eine makellose Kontaktfläche minimiert die Reibung an der rotierenden Welle, verhindert vorzeitigen lokalen Verschleiß und unterstützt eine reibungslose, effiziente Kraftübertragung während der gesamten Betriebslebensdauer des Schiffs.
Die Gewährleistung der sicheren und einwandfreien Lieferung von Hochleistungs-Axiallagern von Babbitt hat bei Schiffsantriebssystemprojekten höchste Priorität. Unsere umfassenden Verpackungs- und Versandprotokolle sind streng darauf ausgelegt, diese hochpräzisen Komponenten vor Umwelt- und mechanischen Risiken während der internationalen Seefracht und des Ferntransports zu schützen.
Schützende Oberflächenbehandlung: Um die kritischen bearbeiteten Oberflächen der Lager bei längerem Seetransport und bei der Lagerlagerung vor Korrosion zu schützen, implementieren wir ein strenges Schutzprotokoll. Jedes Lager wird sorgfältig mit Rostschutzöl in Industriequalität oder speziellen Schutzmitteln beschichtet. Anschließend werden die Komponenten sicher in hochwertiges rostfreies (VCI) Papier eingewickelt und in feuchtigkeitsbeständigen Materialien versiegelt, um sie vollständig vor Feuchtigkeit, salziger Luft und Umweltschadstoffen zu isolieren.
Interne Dämpfung und strukturelle Fixierung: Angesichts der erheblichen Gewichts- und Präzisionsanforderungen von Schiffsantriebslagern ist die interne Stabilität von größter Bedeutung. Wir verwenden individuell gefertigte Holzstützen und spezielle Aussteifungsstrukturen, die genau auf die Abmessungen jedes Produkts zugeschnitten sind. Diese präzise Fixierung eliminiert interne Verschiebungen, absorbiert effektiv Stöße und verhindert mechanische Verformungen, Kratzer auf der Oberfläche oder Kollisionsschäden bei komplexen Logistikabwicklungen.
Strapazierfähige Außenverpackung: Als letzte Schutzschicht werden die Lager in verstärkten, speziell angefertigten Holzkisten oder robusten Kisten mit Stahlrahmen ummantelt. Diese Hochleistungsgehäuse wurden speziell dafür entwickelt, den Strapazen internationaler Seefracht und Langstreckentransporte auf dem Landweg standzuhalten. Das Verpackungsdesign ermöglicht außerdem eine sichere und effiziente Handhabung durch Gabelstapler und Kräne und stellt sicher, dass die Produkte in optimalem Zustand bei Ihnen ankommen und sofort installiert werden können.