

| 数量: | |
|---|---|
一般にバビットベアリングとして知られるホワイトメタルベアリングは、大型回転機械用に特別に設計された重要な滑り軸受部品として機能します。その主な機能は、連続運転中の摩擦と摩耗を大幅に最小限に抑えながら、回転シャフトを強力にサポートすることです。安定した流体潤滑を確保することで、過酷な高負荷や長期の使用条件下でも機器の信頼性を維持します。
これらの高耐久ベアリングの決定的な利点は、剛性の高いスチールの裏打ちと特殊なホワイトメタルのライニングを組み合わせた特殊な複合構造です。この二層設計は重機に最適なパフォーマンスを提供します。ホワイトメタルライニングにより、優れた耐摩擦性、優れた適合性、強力な埋め込み性を実現します。これらの特性により、ベアリング表面は、動作中に潤滑システムに侵入する可能性のある微粒子不純物を安全に吸収できると同時に、シャフトの軽微な位置ずれや偏差にも対応できます。その結果、この複合構造は重要なジャーナル表面を傷から効果的に保護し、それによってベアリングの動作寿命と機械の全体的なサービスサイクルの両方を延長します。

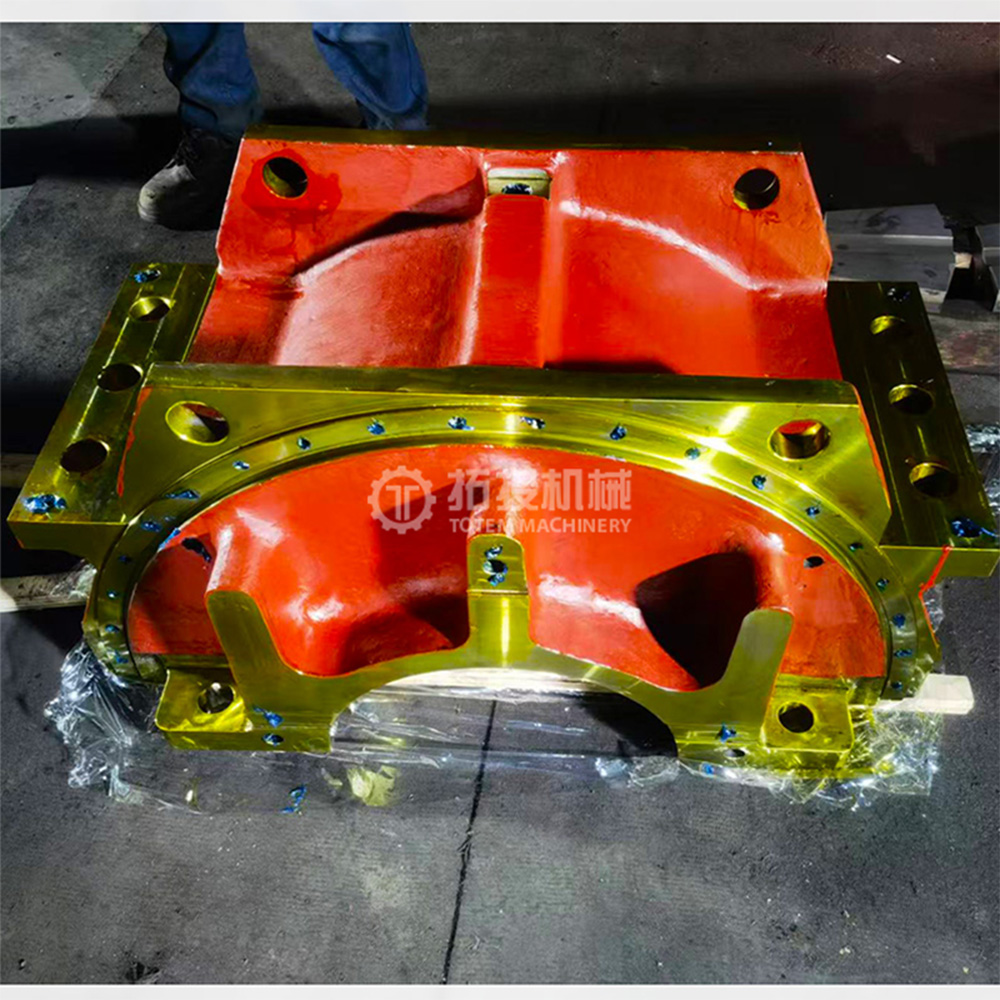
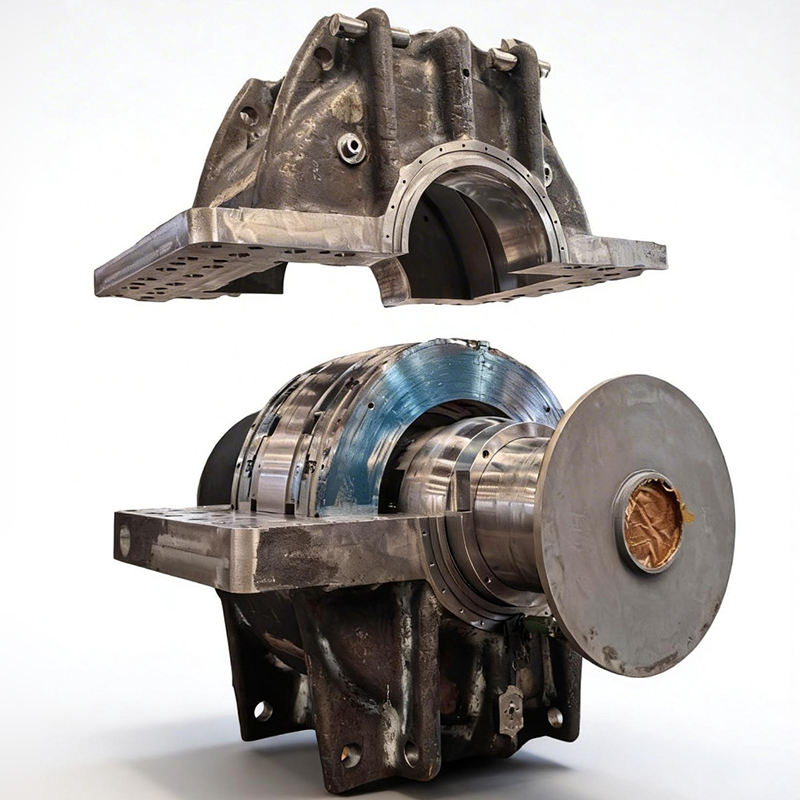
要求の厳しい産業用途では、完全なスラスト ベアリング システムは、正確に調整して動作するいくつかの主要コンポーネントに依存しています。これらの必須部品には、通常、スラスト シャフト、スラスト パッド (またはスラスト シュー)、ベアリング ケーシング、ベアリング ハウジング、オイル リング、ベアリング ブッシュが含まれます。各コンポーネントは、アキシアル荷重の伝達や継続的な潤滑から剛性の高い構造サポートに至るまで、重要な機能を果たします。これらは一緒になって、巨大な軸力を管理し、極度の応力下での回転機器の信頼性の高い動作を保証できる凝集システムを形成します。
豊富な製造経験を活用して、特定のプロジェクト要件に合わせた統合ソリューションを提供します。当社の能力は、推進シャフト、スラストシュー、ベアリングシェルなどの個々の交換部品の機械加工から、完全なスラストベアリングアセンブリのエンジニアリングまで多岐にわたります。すべてのコンポーネントは、提供された技術図面と特定の動作パラメータに従って厳密にカスタム生産できるため、正確な取り付けと既存の機械システムへのシームレスな統合が保証されます。
耐久性の高いスラスト バビット ベアリングの性能の信頼性は、母材と合金組成の正確な選択に大きく依存します。当社のベアリングは、耐久性と摩擦低減のために最適化された 2 つの部分からなる材料システムを使用して構築されています。
ベアリングのベース材料: 基礎バッキングは通常、高級グレードの炭素鋼または合金鋼で製造されます。これらの堅牢な材料は、激しい機械的ストレスに耐えるのに必要な高い引張強度と構造的安定性を実現し、ベアリング アセンブリ全体に信頼性が高く変形しにくい支持基盤を提供します。
バビット合金ライニング: 機能的な滑り面には、主に錫、アンチモン、銅の正確な混合物で構成される特殊なバビット合金が使用されています。この特定の冶金組成により、優れた埋め込み性、優れた適合性、および動作時の熱を効率的に放散するための急速な熱伝導性が保証されます。
さまざまな運用上の要求を満たすために、Babbitt レイヤーをカスタマイズできます。特定の機器の動作条件、負荷容量、回転速度に応じて、パフォーマンスと寿命を最大化するために錫ベースまたは鉛ベースのバビット合金材料を選択します。
最大限の安定性と耐荷重性を実現するように設計されたこれらのスラスト バビット ベアリングは、要求の厳しい産業分野で広く使用されています。これらは船舶の推進システムに不可欠なコンポーネントであり、船舶の継続的な運航には信頼性の高い軸方向荷重管理が不可欠です。さらに、蒸気タービン、水力発電機、レシプロコンプレッサー、大型ポンプ、圧延機、その他のさまざまな大型産業用回転機械に広く適用され、重要なインフラでの安全な動作を保証します。
船舶推進システム用の頑丈なスラスト バビット ベアリングの製造には、高度に制御された正確な機械加工プロセスが必要です。当社の生産施設には高度な機械が装備されており、厳格な段階的な製造プロトコルに従って、すべてのベアリングが海洋環境の厳しい要求を満たしていることを保証します。このプロセスは、ベース加工、ホワイトメタル鋳造、仕上げ加工という 3 つの重要な段階に分かれています。各段階は経験豊富な技術者によって実行され、最終製品の構造的完全性と動作の信頼性が保証され、複雑な海洋用途の長期安定性が保証されます。
信頼性の高いスラストベアリングの基礎は、スチール製の裏当てを正確に準備することから始まります。基礎機械加工段階では、まず軸受鋼基板が特殊な旋削およびフライス加工プロセスを通じて機械加工されます。このステップは、船舶用推進アセンブリに必要な基本的な構造寸法を達成するために重要です。
一般的な成形に加えて、この段階では位置決めおよび合わせ面も注意深く機械加工され、後続の鋳造プロセスに備えます。これらの表面は、設置中に適切な位置合わせを確保し、バビット素材に最適な基盤を作成するために、完璧に準備する必要があります。適切なベース加工により、表面の不規則性が排除され、ヘビーデューティ性能に必要な正確な幾何学的ベースラインが確立されます。この初期段階で公差を管理することで、位置ずれのリスクが大幅に軽減され、ベアリング基板が冶金的接合プロセスに向けて完全に準備されることが保証されます。
バビットベアリングの核となる性能は、バビット層の品質と鋼基材への接着力に大きく依存します。この第 2 段階では、遠心鋳造または重力鋳造プロセスを使用して、溶融したホワイトメタル合金を軸受基板の内面に注ぎます。
制御された冷却と高度な塗布方法により、緻密で均一なバビット層が保証されます。さらに重要なことは、このプロセスにより、ホワイトメタル層とスチールバッキングの間に強力な冶金的結合が形成されることです。堅牢な冶金的結合は、極度のスラスト荷重や継続的な動作ストレス下でバビット層が剥離したり分離したりするのを防ぐため、頑丈な海洋用途には不可欠です。この確実な結合は、ベアリングの耐久性の向上、荷重分散の改善、動作寿命の延長に直接つながり、エンドユーザーのメンテナンスのリスクと交換頻度が大幅に軽減されます。
鋳造が完了し、ベアリングが適切に冷却された後、仕上げ加工段階に進みます。この最終段階では、ベアリングが究極の精度を達成します。軸受穴や取付面の仕上げ加工は、旋削加工や中ぐり加工などの高精度な加工を経て行われます。
この段階の主な目標は、寸法および幾何学的精度が設計要件とエンジニアリング公差を厳密に満たしていることを確認することです。船舶用推進システムの場合、ほんのわずかなずれでも、過度の振動、早期の摩耗、またはシステムの非効率につながる可能性があります。したがって、当社の仕上げ機械加工プロセスは細部に細心の注意を払って実行され、推進アセンブリ内での完璧なフィットを保証します。この高レベルの精度は、購入者にとってよりスムーズかつ迅速な設置を容易にするだけでなく、最適な流体潤滑と海洋の重いスラスト荷重下での安定した動作を保証します。
船舶推進システムの絶対的な信頼性を確保するには、妥協のない品質管理が必要です。耐久性の高いスラスト バビット ベアリングは極端な負荷と継続的な機械的ストレスの下で動作するため、微細な欠陥があれば重大な動作ダウンタイムにつながる可能性があります。調達リスクを軽減し、長期的な性能を保証するために、すべてのベアリングは体系的かつ厳格な品質検査プロセスを受けています。当社の試験プロトコルは、寸法精度、構造の完全性、材料の接着性を検証するように設計されており、各コンポーネントが当社の施設から出荷される前に、要求の厳しい海洋環境に向けて完全に準備されていることを確認します。
寸法検査: 穴径、全幅、同軸度、主要な取り付け寸法などの重要なパラメータについて、精密測定が細心の注意を払って行われます。高度な計測機器を活用することで、当社の品質管理チームは、すべての物理的寸法が正確な図面要件と指定されたエンジニアリング公差に厳密に準拠していることを保証します。この高レベルの寸法精度は、船舶推進シャフト システム内での適切な取り付けと位置合わせを確保するために非常に重要です。機械振動の最小化、設置時間の短縮、稼働中の偏摩耗の防止に直接貢献します。
非破壊検査 (NDT): ベアリングの物理的特性を変えることなく、ベアリングの内部および表面の完全性を検証するために、包括的な超音波検査 (UT) および浸透探傷検査 (PT) を実施します。 UT は、材料に隠れた亀裂、内部細孔、またはバビットライニングと鋼基材の間の接合欠陥がないかを徹底的に検査するために導入されます。同時に PT が適用され、性能を損なう可能性のある微細な表面の不連続性が明らかになります。この厳格な NDT フレームワークにより、ベアリングは突然の構造破損の危険を冒すことなく、重いスラスト荷重と継続的な動的力に安全に耐えることができます。
結合強度テスト: ホワイトメタル (バビット) 層と硬質鋼基材の間の冶金的結合の完全性を検査して、しっかりとした信頼性の高い接着を確認します。船舶用ベアリングは温度変動と激しい機械的ストレスにさらされるため、層間剥離や材料の分離を防ぐためには完璧な接合が不可欠です。当社の接着強度検証により、ピーク時の運用要求下でもバビット層がしっかりと接着された状態が維持されることが保証され、それにより推進システムの耐用年数が延長され、必須のメンテナンスの頻度が削減されます。
表面品質検査: アクティブベアリング表面は、明らかな欠陥、機械的傷、鋳造欠陥が完全にないことを確認するために、徹底的な視覚的および触覚的検査を受けます。効果的な流体潤滑膜の形成と維持には、きれいな表面仕上げを達成することが不可欠です。完璧な接触領域により、回転シャフトに対する摩擦が最小限に抑えられ、局所的な早期摩耗が防止され、船舶の運用ライフサイクル全体にわたってスムーズで効率的な動力伝達がサポートされます。
大型スラスト バビット ベアリングの安全かつ新品の配送を確保することは、船舶推進システム プロジェクトにとって重要な優先事項です。当社の包括的な梱包および輸送プロトコルは、国際海上輸送および長距離輸送中の環境的および機械的リスクからこれらの高精度コンポーネントを保護するように厳密に設計されています。
保護表面処理: 長期間の海上輸送や倉庫保管中にベアリングの重要な機械加工表面を腐食から保護するために、当社は厳格な保護プロトコルを実装しています。各ベアリングは工業グレードの防錆油または特殊な保護剤で注意深くコーティングされています。その後、コンポーネントは高級防錆 (VCI) 紙でしっかりと包まれ、湿気、塩気、環境汚染物質から完全に隔離されるよう防湿材内に密封されます。
内部クッションと構造固定: 船舶推進用ベアリングの相当な重量と精度要件を考慮すると、内部の安定性が最も重要です。当社では、各製品の正確な寸法に合わせてカスタマイズされたカスタム加工の木製サポートと特殊なブレース構造を利用しています。この正確な固定により内部のズレがなくなり、衝撃を効果的に吸収し、複雑な物流取り扱い時の機械的変形、表面の傷、衝突による損傷を防ぎます。
耐久性の高い外装: 保護の最終層として、ベアリングは強化された特注の木製ケースまたは頑丈なスチールフレームの箱に収められています。これらの頑丈なエンクロージャは、国際海上輸送や長距離陸上輸送の過酷さに耐えられるように特別に設計されています。パッケージ設計はフォークリフトやクレーンによる安全かつ効率的な取り扱いにも対応しており、製品が最適な状態でお客様の施設に到着し、すぐに設置できるようになっています。