

| Số lượng: | |
|---|---|
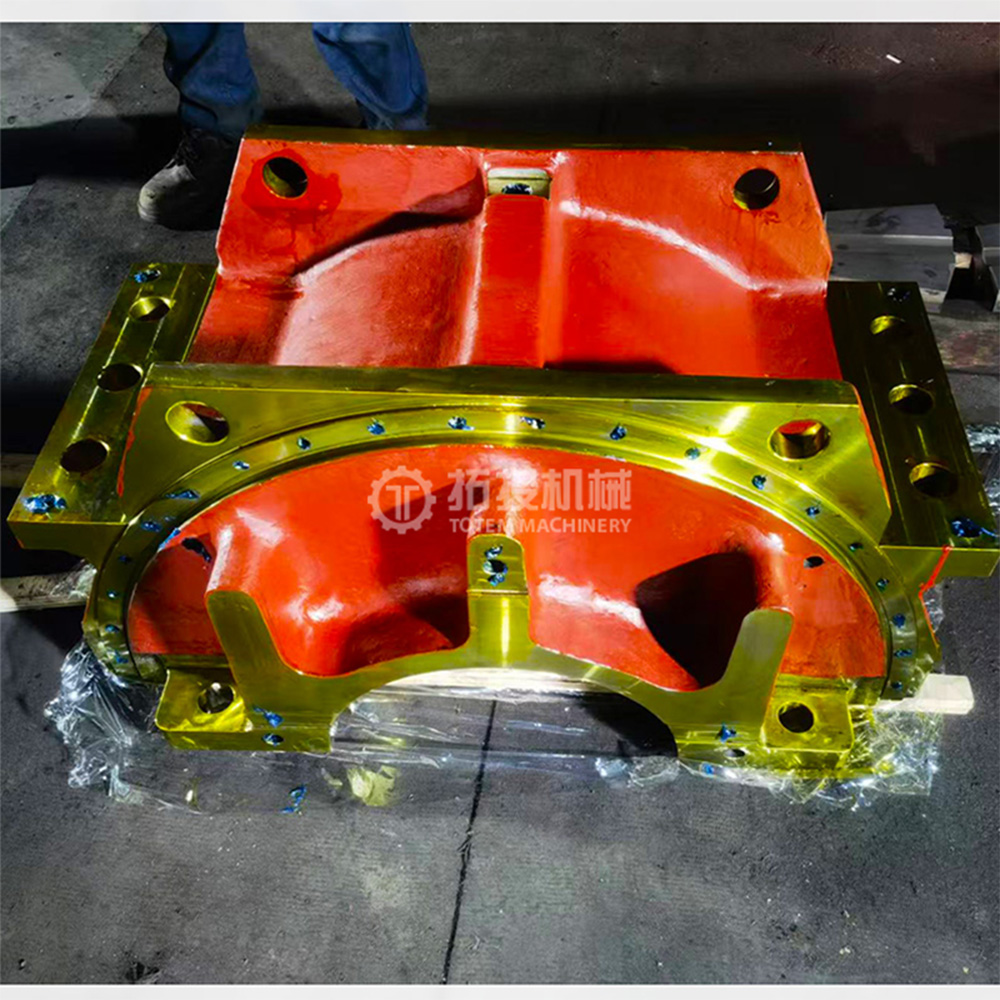
Vòng bi kim loại màu trắng, thường được gọi là vòng bi babbitt, đóng vai trò là bộ phận ổ trục trượt quan trọng được thiết kế dành riêng cho máy móc quay quy mô lớn. Chức năng chính của chúng là cung cấp sự hỗ trợ chắc chắn cho trục quay đồng thời giảm thiểu đáng kể ma sát và mài mòn trong quá trình vận hành liên tục. Bằng cách đảm bảo bôi trơn thủy động ổn định, các vòng bi này duy trì độ tin cậy của thiết bị ngay cả trong điều kiện vận hành lâu dài và tải trọng cao.
Ưu điểm nổi bật của những vòng bi hạng nặng này là cấu trúc composite chuyên dụng của chúng, kết hợp lớp nền bằng thép cứng với lớp lót kim loại màu trắng chuyên dụng. Thiết kế hai lớp này mang lại hiệu suất tối ưu cho máy móc hạng nặng. Lớp lót kim loại màu trắng mang lại khả năng chống ma sát đặc biệt, khả năng phù hợp vượt trội và khả năng nhúng mạnh mẽ. Những đặc điểm này cho phép bề mặt ổ trục hấp thụ một cách an toàn các tạp chất vi hạt có thể xâm nhập vào hệ thống bôi trơn trong quá trình vận hành, đồng thời điều chỉnh các sai lệch hoặc lệch trục nhỏ. Do đó, cấu trúc hỗn hợp này bảo vệ hiệu quả bề mặt tạp chí quan trọng khỏi bị trầy xước, do đó kéo dài cả tuổi thọ hoạt động của ổ trục và chu trình bảo dưỡng tổng thể của máy móc.

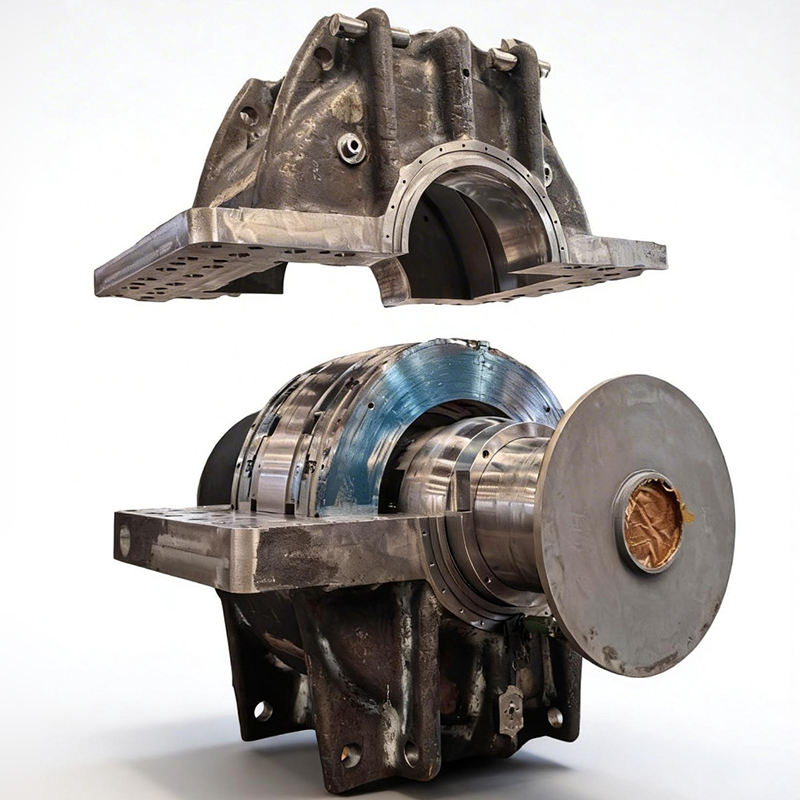
Trong các ứng dụng công nghiệp đòi hỏi khắt khe, một hệ thống ổ đỡ lực đẩy hoàn chỉnh phụ thuộc vào một số bộ phận chính hoạt động phối hợp chính xác. Những bộ phận thiết yếu này thường bao gồm trục đẩy, miếng đệm chặn (hoặc guốc đẩy), vỏ ổ trục, vỏ ổ trục, vòng dầu và ống lót ổ trục. Mỗi bộ phận thực hiện một chức năng quan trọng, từ truyền tải dọc trục và bôi trơn liên tục đến hỗ trợ kết cấu cứng nhắc. Cùng nhau, chúng tạo thành một hệ thống gắn kết có khả năng quản lý lực dọc trục lớn và đảm bảo hoạt động đáng tin cậy của thiết bị quay dưới áp lực cực lớn.
Tận dụng kinh nghiệm sản xuất sâu rộng, chúng tôi cung cấp các giải pháp tích hợp phù hợp với yêu cầu cụ thể của dự án. Khả năng của chúng tôi bao gồm từ gia công các bộ phận thay thế riêng lẻ—chẳng hạn như trục đẩy, guốc đẩy và vỏ ổ trục—cho đến chế tạo các cụm ổ trục lực đẩy hoàn chỉnh. Mọi bộ phận đều có thể được sản xuất theo yêu cầu nghiêm ngặt theo bản vẽ kỹ thuật được cung cấp và các thông số vận hành cụ thể, đảm bảo lắp đặt chính xác và tích hợp liền mạch vào các hệ thống cơ khí hiện có.
Độ tin cậy về hiệu suất của vòng bi babbitt lực đẩy hạng nặng phụ thuộc rất nhiều vào việc lựa chọn chính xác vật liệu cơ bản và thành phần hợp kim. Vòng bi của chúng tôi được chế tạo bằng hệ thống vật liệu hai phần được tối ưu hóa để tăng độ bền và giảm ma sát.
Vật liệu đế ổ trục: Lớp nền móng thường được sản xuất từ thép cacbon hoặc thép hợp kim cao cấp. Những vật liệu chắc chắn này mang lại độ bền kéo cao và độ ổn định cấu trúc cần thiết để chịu được ứng suất cơ học cường độ cao, mang lại nền tảng hỗ trợ đáng tin cậy và chống biến dạng cho toàn bộ cụm ổ trục.
Lớp lót hợp kim Babbitt: Bề mặt trượt chức năng sử dụng hợp kim Babbitt chuyên dụng, chủ yếu bao gồm hỗn hợp chính xác của thiếc, antimon và đồng. Thành phần luyện kim cụ thể này đảm bảo khả năng nhúng tuyệt vời, khả năng phù hợp vượt trội và tính dẫn nhiệt nhanh để tản nhiệt hoạt động một cách hiệu quả.
Để đáp ứng nhu cầu hoạt động đa dạng, lớp Babbitt có thể được tùy chỉnh. Tùy thuộc vào điều kiện vận hành thiết bị cụ thể, khả năng chịu tải và tốc độ quay, chúng tôi chọn vật liệu hợp kim Babbitt gốc thiếc hoặc chì để tối đa hóa hiệu suất và tuổi thọ.
Được thiết kế để có độ ổn định và khả năng chịu tải tối đa, những vòng bi babbitt lực đẩy này được sử dụng rộng rãi trong các lĩnh vực công nghiệp đòi hỏi khắt khe. Chúng là những thành phần thiết yếu trong hệ thống động lực hàng hải, trong đó việc quản lý tải trọng dọc trục đáng tin cậy là rất quan trọng để tàu hoạt động liên tục. Ngoài ra, chúng còn được ứng dụng rộng rãi trong tua bin hơi nước, máy phát thủy điện, máy nén pittông, máy bơm công suất lớn, máy cán và nhiều loại máy quay công nghiệp quy mô lớn khác, đảm bảo vận hành an toàn trong cơ sở hạ tầng quan trọng.
Việc sản xuất vòng bi babbitt lực đẩy hạng nặng cho hệ thống đẩy hàng hải đòi hỏi một quy trình gia công chính xác và được kiểm soát cao. Cơ sở sản xuất của chúng tôi được trang bị máy móc tiên tiến và tuân theo quy trình sản xuất từng bước nghiêm ngặt để đảm bảo mọi vòng bi đều đáp ứng nhu cầu chính xác của môi trường biển. Quá trình này được chia thành ba giai đoạn quan trọng: gia công cơ bản, đúc kim loại trắng và gia công hoàn thiện. Mỗi giai đoạn được thực hiện bởi các kỹ thuật viên giàu kinh nghiệm để đảm bảo tính toàn vẹn về cấu trúc và độ tin cậy vận hành của sản phẩm cuối cùng, đảm bảo sự ổn định lâu dài cho các ứng dụng hàng hải phức tạp.
Nền tảng của ổ đỡ lực đẩy đáng tin cậy bắt đầu bằng việc chuẩn bị chính xác lớp nền bằng thép. Trong giai đoạn gia công cơ bản, nền thép chịu lực được gia công đầu tiên thông qua các quy trình tiện và phay chuyên dụng. Bước này rất quan trọng để đạt được các kích thước cấu trúc cơ bản cần thiết cho các cụm động cơ đẩy trên biển.
Ngoài các bề mặt tạo hình, định vị và giao phối chung cũng được gia công tỉ mỉ ở giai đoạn này để chuẩn bị cho quá trình đúc tiếp theo. Các bề mặt này phải được chuẩn bị hoàn hảo để đảm bảo sự liên kết thích hợp trong quá trình lắp đặt và tạo nền tảng tối ưu cho vật liệu babbitt. Gia công cơ sở thích hợp sẽ loại bỏ các bất thường trên bề mặt và thiết lập đường cơ sở hình học chính xác cần thiết cho hiệu suất hoạt động nặng. Bằng cách kiểm soát dung sai ở giai đoạn đầu này, chúng tôi giảm đáng kể nguy cơ lệch trục, đảm bảo rằng bề mặt ổ trục được sơn lót hoàn hảo cho quá trình liên kết luyện kim.
Hiệu suất cốt lõi của ổ trục babbitt phụ thuộc rất nhiều vào chất lượng của lớp babbitt và độ bám dính của nó với nền thép. Trong giai đoạn thứ hai này, sử dụng quy trình đúc ly tâm hoặc trọng lực, hợp kim kim loại màu trắng nóng chảy được đổ lên bề mặt bên trong của đế ổ trục.
Các phương pháp ứng dụng tiên tiến và làm mát có kiểm soát đảm bảo lớp babbitt dày đặc, đồng đều. Quan trọng hơn, quá trình này tạo thành một liên kết luyện kim mạnh mẽ giữa lớp kim loại trắng và lớp nền bằng thép. Một liên kết luyện kim chắc chắn là cần thiết cho các ứng dụng hàng hải chịu tải nặng, vì nó ngăn lớp babbitt tách ra hoặc tách ra dưới tải lực đẩy cực lớn và áp lực vận hành liên tục. Liên kết an toàn này trực tiếp giúp nâng cao độ bền, phân bổ tải trọng tốt hơn và tuổi thọ hoạt động lâu hơn cho ổ trục, giảm đáng kể rủi ro bảo trì và tần suất thay thế cho người dùng cuối.
Sau khi quá trình đúc hoàn tất và ổ trục đã được làm mát đúng cách, nó sẽ chuyển sang giai đoạn gia công hoàn thiện. Giai đoạn cuối cùng này là lúc vòng bi đạt được độ chính xác cao nhất. Gia công hoàn thiện được thực hiện trên bề mặt lỗ và lắp ổ trục thông qua các quy trình có độ chính xác cao như tiện và móc lỗ.
Mục tiêu chính của giai đoạn này là đảm bảo rằng độ chính xác về kích thước và hình học đáp ứng nghiêm ngặt các yêu cầu thiết kế và dung sai kỹ thuật. Đối với hệ thống động cơ đẩy trên biển, ngay cả một sai lệch nhỏ nhất cũng có thể dẫn đến rung động quá mức, mài mòn sớm hoặc hoạt động kém hiệu quả của hệ thống. Do đó, quy trình gia công hoàn thiện của chúng tôi được thực hiện với sự chú ý tỉ mỉ đến từng chi tiết, đảm bảo sự phù hợp hoàn hảo trong cụm động cơ đẩy. Mức độ chính xác cao này không chỉ tạo điều kiện cho việc lắp đặt suôn sẻ và nhanh hơn cho bên mua mà còn đảm bảo bôi trơn thủy động lực tối ưu và vận hành ổn định dưới tải trọng đẩy biển lớn.
Để đảm bảo độ tin cậy tuyệt đối của hệ thống động lực hàng hải đòi hỏi phải có sự kiểm soát chất lượng kiên quyết. Bởi vì vòng bi babbitt lực đẩy hạng nặng hoạt động dưới tải trọng cực lớn và ứng suất cơ học liên tục, bất kỳ khiếm khuyết vi mô nào cũng có thể dẫn đến thời gian ngừng hoạt động đáng kể. Để giảm thiểu rủi ro mua sắm và đảm bảo hiệu suất lâu dài, mọi vòng bi đều phải trải qua quy trình kiểm tra chất lượng nghiêm ngặt và có hệ thống. Các quy trình thử nghiệm của chúng tôi được thiết kế để xác minh độ chính xác về kích thước, tính toàn vẹn của cấu trúc và độ bám dính của vật liệu, đảm bảo rằng mỗi bộ phận đều được chuẩn bị đầy đủ cho môi trường biển đòi hỏi khắt khe trước khi rời khỏi cơ sở của chúng tôi.
Kiểm tra kích thước: Các phép đo chính xác được tiến hành tỉ mỉ trên các thông số quan trọng, bao gồm đường kính lỗ khoan, chiều rộng tổng thể, độ đồng trục và kích thước lắp đặt chính. Bằng cách sử dụng các công cụ đo lường tiên tiến, nhóm kiểm soát chất lượng của chúng tôi đảm bảo rằng tất cả các kích thước vật lý đều tuân thủ nghiêm ngặt các yêu cầu bản vẽ chính xác và dung sai kỹ thuật được chỉ định. Mức độ chính xác về kích thước cao này rất quan trọng để đảm bảo sự lắp đặt và căn chỉnh thích hợp trong hệ thống trục đẩy hàng hải. Nó trực tiếp góp phần giảm thiểu rung động cơ học, giảm thời gian lắp đặt, chống mài mòn không đều trong quá trình vận hành.
Kiểm tra không phá hủy (NDT): Để xác minh tính toàn vẹn bên trong và bề mặt của ổ trục mà không làm thay đổi các đặc tính vật lý của nó, chúng tôi thực hiện Kiểm tra siêu âm (UT) và Kiểm tra thâm nhập (PT) toàn diện. UT được triển khai để kiểm tra sâu vật liệu xem có vết nứt ẩn, lỗ rỗng bên trong hoặc bất kỳ khuyết tật liên kết nào giữa lớp lót babbitt và nền thép hay không. Đồng thời, PT được áp dụng để phát hiện bất kỳ sự gián đoạn bề mặt vi mô nào có thể ảnh hưởng đến hiệu suất. Khung NDT nghiêm ngặt này đảm bảo rằng ổ trục có thể chịu được lực đẩy lớn và lực động liên tục một cách an toàn mà không có nguy cơ hỏng cấu trúc đột ngột.
Kiểm tra độ bền liên kết: Tính toàn vẹn của liên kết luyện kim giữa lớp kim loại trắng (babbitt) và nền thép cứng được kiểm tra để đảm bảo độ bám dính chắc chắn và đáng tin cậy. Do vòng bi hàng hải phải đối mặt với nhiệt độ dao động và ứng suất cơ học cường độ cao nên cần có một liên kết hoàn hảo để ngăn chặn sự phân tách hoặc tách vật liệu. Việc xác minh độ bền liên kết của chúng tôi đảm bảo rằng lớp babbitt vẫn được gắn chắc chắn theo nhu cầu vận hành cao điểm, từ đó kéo dài tuổi thọ của hệ thống đẩy và giảm tần suất bảo trì thiết yếu.
Kiểm tra chất lượng bề mặt: Bề mặt ổ trục hoạt động trải qua quá trình kiểm tra kỹ lưỡng bằng hình ảnh và xúc giác để đảm bảo nó hoàn toàn không có các khuyết tật rõ ràng, vết trầy xước cơ học hoặc các khuyết tật đúc. Đạt được độ bóng bề mặt nguyên sơ là rất quan trọng để hình thành và duy trì màng bôi trơn thủy động lực hiệu quả. Vùng tiếp xúc hoàn hảo giúp giảm thiểu ma sát với trục quay, ngăn ngừa mài mòn cục bộ sớm và hỗ trợ truyền lực trơn tru, hiệu quả trong suốt vòng đời hoạt động của tàu.
Đảm bảo cung cấp vòng bi babbitt lực đẩy hạng nặng an toàn và nguyên sơ là ưu tiên quan trọng đối với các dự án hệ thống động cơ đẩy hàng hải. Các quy trình đóng gói và vận chuyển toàn diện của chúng tôi được thiết kế nghiêm ngặt để bảo vệ các bộ phận có độ chính xác cao này khỏi các rủi ro về môi trường và cơ học trong quá trình vận chuyển đường biển quốc tế và vận chuyển đường dài.
Xử lý bề mặt bảo vệ: Để bảo vệ các bề mặt gia công quan trọng của vòng bi khỏi bị ăn mòn trong quá trình vận chuyển hàng hải và lưu kho trong kho kéo dài, chúng tôi thực hiện một quy trình bảo vệ nghiêm ngặt. Mỗi ổ trục đều được phủ một cách tỉ mỉ bằng dầu chống gỉ cấp công nghiệp hoặc chất bảo vệ chuyên dụng. Sau đó, các bộ phận được bọc chắc chắn trong giấy chống gỉ cao cấp (VCI) và bịt kín trong vật liệu chống ẩm để cách ly hoàn toàn chúng khỏi độ ẩm, không khí muối và các chất gây ô nhiễm môi trường.
Đệm bên trong và cố định kết cấu: Do yêu cầu về trọng lượng và độ chính xác đáng kể của ổ trục đẩy hàng hải, độ ổn định bên trong là điều tối quan trọng. Chúng tôi sử dụng các giá đỡ bằng gỗ được gia công theo yêu cầu và các cấu trúc giằng chuyên dụng phù hợp với kích thước chính xác của từng sản phẩm. Việc cố định chính xác này giúp loại bỏ sự dịch chuyển bên trong, hấp thụ các cú sốc một cách hiệu quả và ngăn ngừa mọi biến dạng cơ học, trầy xước bề mặt hoặc hư hỏng do va chạm trong quá trình xử lý hậu cần phức tạp.
Bao bì bên ngoài chịu lực cao: Đối với lớp bảo vệ cuối cùng, vòng bi được bọc trong vỏ gỗ gia cố, chế tạo theo yêu cầu riêng hoặc thùng có khung thép chắc chắn. Những vỏ bọc hạng nặng này được thiết kế đặc biệt để chịu được sự khắc nghiệt của vận tải đường biển quốc tế và vận chuyển đường bộ đường dài. Thiết kế bao bì cũng cho phép xử lý an toàn và hiệu quả bằng xe nâng và cần cẩu, đảm bảo sản phẩm đến cơ sở của bạn trong tình trạng tối ưu, sẵn sàng để lắp đặt ngay.