

| Количество: | |
|---|---|
Подшипники из белого металла, широко известные как баббитовые подшипники, служат важными компонентами подшипников скольжения, разработанными специально для крупногабаритных вращающихся машин. Их основная функция — обеспечить надежную поддержку вращающихся валов, значительно сводя к минимуму трение и износ во время непрерывной работы. Обеспечивая стабильную гидродинамическую смазку, эти подшипники сохраняют надежность оборудования даже в условиях тяжелых высоких нагрузок и длительной эксплуатации.
Определяющим преимуществом этих подшипников для тяжелых условий эксплуатации является их специальная композитная конструкция, сочетающая в себе жесткую стальную основу и специальную футеровку из белого металла. Эта двухслойная конструкция обеспечивает оптимальную производительность для тяжелой техники. Белая металлическая подкладка обеспечивает исключительную устойчивость к трению, превосходную прилегаемость и прочную вживляемость. Эти характеристики позволяют поверхности подшипника безопасно поглощать примеси микрочастиц, которые могут попасть в систему смазки во время работы, а также компенсировать незначительные перекосы или отклонения вала. Следовательно, эта композитная структура эффективно защищает критическую поверхность шейки от задиров, тем самым продлевая как срок службы подшипника, так и общий цикл обслуживания оборудования.

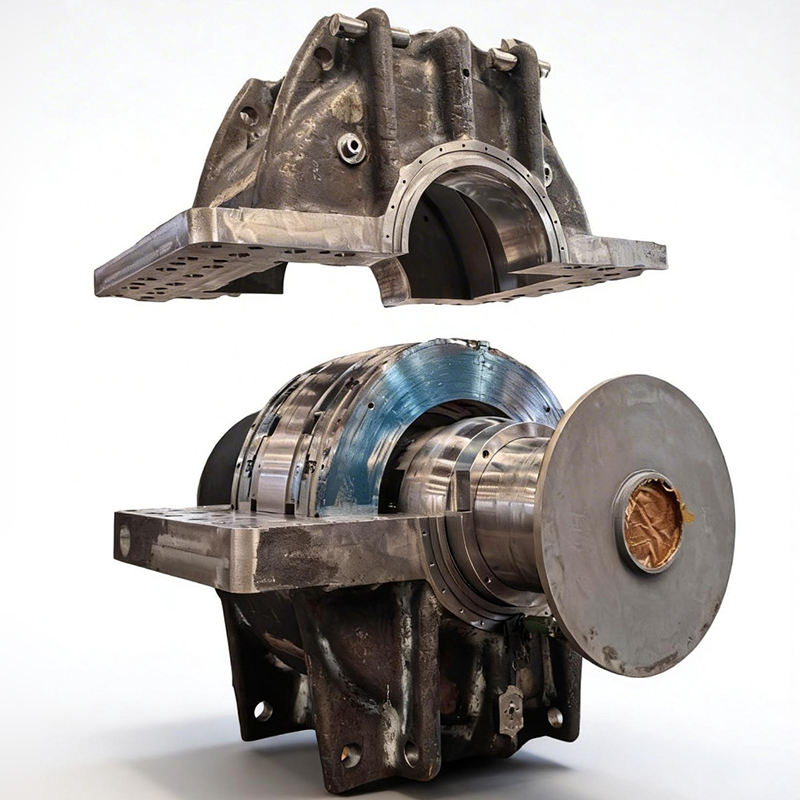
В сложных промышленных условиях полная система упорных подшипников опирается на несколько ключевых компонентов, работающих в точной координации. Эти основные детали обычно включают в себя упорный вал, упорные подушки (или упорные башмаки), корпус подшипника, корпус подшипника, смазочные кольца и втулки подшипника. Каждый компонент выполняет жизненно важную функцию: от передачи осевой нагрузки и непрерывной смазки до жесткой опоры конструкции. Вместе они образуют сплоченную систему, способную справляться с огромными осевыми нагрузками и обеспечивать надежную работу вращающегося оборудования в условиях экстремальных нагрузок.
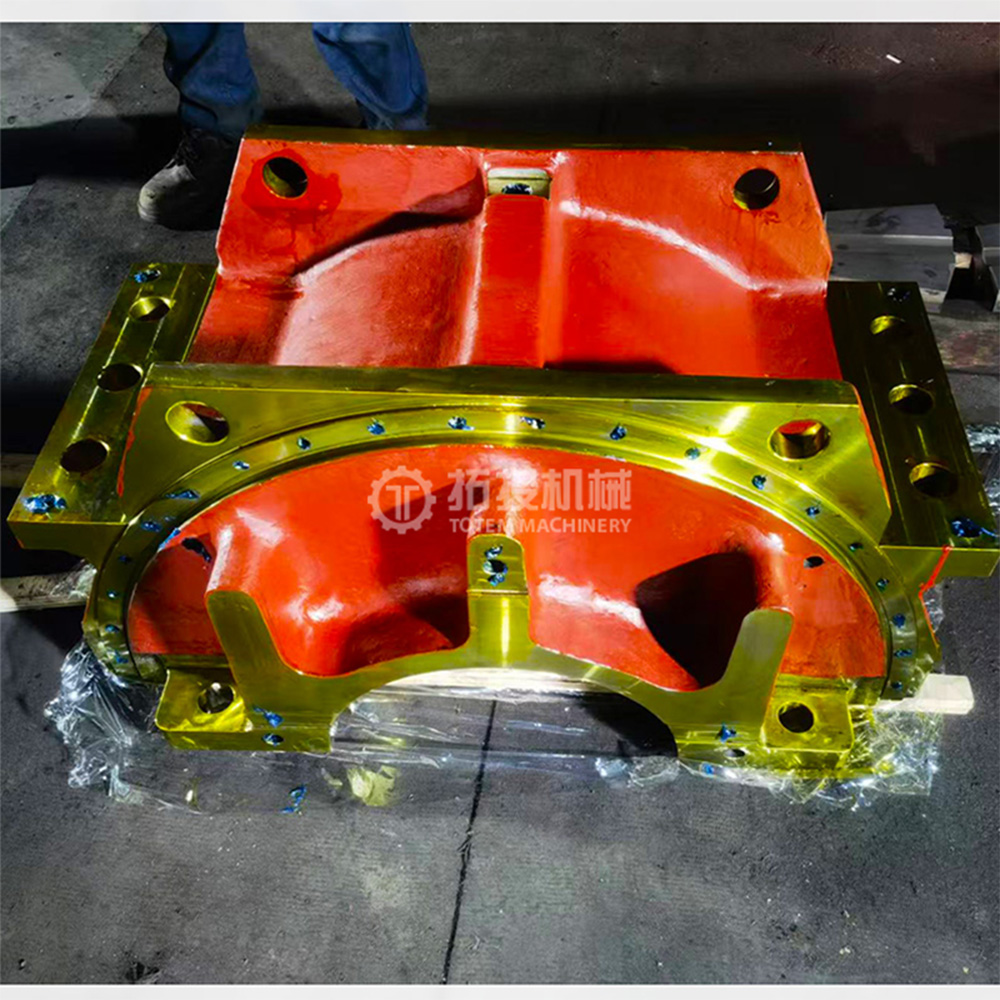
Используя обширный производственный опыт, мы поставляем комплексные решения, адаптированные к конкретным требованиям проекта. Наши возможности варьируются от механической обработки отдельных сменных компонентов, таких как гребные валы, упорные колодки и вкладыши подшипников, до проектирования полных узлов упорных подшипников. Каждый компонент может быть изготовлен на заказ строго в соответствии с предоставленными техническими чертежами и конкретными эксплуатационными параметрами, что обеспечивает точную установку и бесшовную интеграцию в существующие механические системы.
Надежность работы упорных баббитовых подшипников для тяжелых условий эксплуатации во многом зависит от точного выбора основных материалов и состава сплавов. Наши подшипники изготовлены с использованием двухкомпонентной системы материалов, оптимизированной для долговечности и снижения трения.
Материал основания подшипника: Основа подшипника обычно изготавливается из углеродистой или легированной стали высшего сорта. Эти прочные материалы обеспечивают высокую прочность на разрыв и структурную стабильность, необходимую для того, чтобы выдерживать интенсивные механические нагрузки, обеспечивая надежную и устойчивую к деформации опорную основу для всего подшипникового узла.
Подкладка из баббитового сплава. В функциональной скользящей поверхности используется специальный баббитовый сплав, в основном состоящий из точной смеси олова, сурьмы и меди. Этот особый металлургический состав обеспечивает превосходную заливку, превосходную форму и быструю теплопроводность для эффективного рассеивания рабочего тепла.
Баббитовый слой можно адаптировать под различные эксплуатационные требования. В зависимости от конкретных условий эксплуатации оборудования, грузоподъемности и скорости вращения мы выбираем материалы из баббитовых сплавов на основе олова или свинца, чтобы максимизировать производительность и долговечность.
Эти упорные баббитовые подшипники, рассчитанные на максимальную стабильность и несущую способность, широко используются в требовательных отраслях промышленности. Они являются важными компонентами морских силовых установок, где надежное управление осевой нагрузкой имеет решающее значение для непрерывной эксплуатации судна. Кроме того, они широко применяются в паровых турбинах, гидрогенераторах, поршневых компрессорах, мощных насосах, прокатных станах и другом крупномасштабном промышленном вращающемся оборудовании, обеспечивая безопасную работу в критической инфраструктуре.
Производство упорных баббитовых подшипников для тяжелых условий эксплуатации для морских силовых установок требует строго контролируемого и точного процесса обработки. Наше производство оснащено передовым оборудованием и следует строгому пошаговому производственному протоколу, чтобы гарантировать, что каждый подшипник соответствует строгим требованиям морской среды. Процесс разделен на три критических этапа: базовая обработка, литье из белого металла и чистовая обработка. Каждый этап выполняется опытными специалистами, чтобы гарантировать структурную целостность и эксплуатационную надежность конечного продукта, обеспечивая долгосрочную стабильность для сложных морских применений.
Основа надежного упорного подшипника начинается с точной подготовки стальной основы. На этапе базовой обработки стальная основа подшипника сначала подвергается специальной токарной и фрезерной обработке. Этот шаг имеет решающее значение для достижения основных структурных размеров, необходимых для морских двигательных установок.
Помимо общей формы, на этом этапе также тщательно обрабатываются позиционирующие и сопрягаемые поверхности, чтобы подготовиться к последующему процессу литья. Эти поверхности должны быть безупречно подготовлены, чтобы обеспечить правильное выравнивание при монтаже и создать оптимальную основу под баббитовый материал. Правильная обработка основания устраняет неровности поверхности и устанавливает точную геометрическую базовую линию, необходимую для работы в тяжелых условиях. Контролируя допуски на этой ранней стадии, мы значительно снижаем риск несоосности, гарантируя, что основа подшипника идеально подготовлена к процессу металлургического соединения.
Основные характеристики баббитового подшипника во многом зависят от качества баббитового слоя и его сцепления со стальной подложкой. На втором этапе с помощью процессов центробежного или гравитационного литья расплавленный белый металлический сплав выливается на внутреннюю поверхность основы подшипника.
Контролируемое охлаждение и передовые методы нанесения обеспечивают плотный и однородный слой баббита. Что еще более важно, этот процесс формирует прочную металлургическую связь между слоем белого металла и стальной основой. Прочная металлургическая связь необходима для морских применений, работающих в тяжелых условиях, поскольку она предотвращает расслоение или отделение баббитового слоя при экстремальных осевых нагрузках и постоянных эксплуатационных нагрузках. Такое надежное соединение напрямую приводит к повышению долговечности, лучшему распределению нагрузки и увеличению срока службы подшипника, что значительно снижает риски при обслуживании и частоту замены для конечного пользователя.
После завершения отливки и надлежащего охлаждения подшипника он переходит к этапу чистовой обработки. На этом заключительном этапе подшипник достигает максимальной точности. Финишная обработка выполняется на отверстии подшипника и монтажных поверхностях посредством высокоточных процессов, таких как токарная обработка и расточка.
Основная цель этого этапа — обеспечить строгое соответствие размеров и геометрической точности проектным требованиям и инженерным допускам. Для морских двигательных установок даже малейшее отклонение может привести к чрезмерной вибрации, преждевременному износу или неэффективности системы. Поэтому наш процесс окончательной обработки выполняется с особым вниманием к деталям, обеспечивая идеальную посадку в силовой установке. Такой высокий уровень точности не только обеспечивает более плавную и быструю установку для покупателя, но также гарантирует оптимальную гидродинамическую смазку и стабильную работу при тяжелых морских осевых нагрузках.
Обеспечение абсолютной надежности морских двигательных установок требует бескомпромиссного контроля качества. Поскольку упорные баббитовые подшипники для тяжелых условий эксплуатации работают в условиях экстремальных нагрузок и постоянных механических напряжений, любой микроскопический дефект может привести к значительному простою в эксплуатации. Чтобы снизить риски закупок и гарантировать долгосрочную работу, каждый подшипник проходит систематический и строгий процесс проверки качества. Наши протоколы испытаний предназначены для проверки точности размеров, структурной целостности и адгезии материалов, гарантируя, что каждый компонент полностью подготовлен к суровым морским условиям, прежде чем он покинет наше предприятие.
Проверка размеров: точные измерения тщательно проводятся по критическим параметрам, включая диаметр отверстия, общую ширину, соосность и основные установочные размеры. Используя передовые метрологические инструменты, наша команда контроля качества гарантирует, что все физические размеры строго соответствуют точным требованиям чертежей и указанным инженерным допускам. Такой высокий уровень точности размеров имеет решающее значение для обеспечения правильной установки и выравнивания в системе морского гребного вала. Это напрямую способствует минимизации механической вибрации, сокращению времени монтажа и предотвращению неравномерного износа во время эксплуатации.
Неразрушающий контроль (NDT). Чтобы проверить внутреннюю и поверхностную целостность подшипника без изменения его физических свойств, мы проводим комплексный ультразвуковой контроль (UT) и пенетрантный контроль (PT). УЗК используется для глубокого обследования материала на предмет скрытых трещин, внутренних пор или любых дефектов соединения между баббитовой футеровкой и стальной подложкой. Одновременно с этим применяется PT, чтобы выявить любые микроскопические дефекты поверхности, которые могут поставить под угрозу производительность. Эта строгая система неразрушающего контроля гарантирует, что подшипник может безопасно выдерживать большие осевые нагрузки и постоянные динамические нагрузки без риска внезапного разрушения конструкции.
Испытание на прочность сцепления: проверяется целостность металлургической связи между слоем белого металла (баббита) и жесткой стальной основой, чтобы гарантировать прочное и надежное сцепление. Поскольку морские подшипники подвергаются колебаниям температуры и интенсивным механическим нагрузкам, безупречное соединение имеет важное значение для предотвращения расслоения или разделения материала. Наша проверка прочности соединения гарантирует, что баббитовый слой остается надежно прикрепленным при максимальных эксплуатационных нагрузках, тем самым продлевая срок службы двигательной установки и сокращая частоту необходимого технического обслуживания.
Проверка качества поверхности: активная несущая поверхность подвергается тщательному визуальному и тактильному контролю, чтобы убедиться в отсутствии очевидных дефектов, механических царапин или дефектов литья. Достижение идеального качества поверхности жизненно важно для формирования и поддержания эффективной гидродинамической смазочной пленки. Безупречная поверхность контакта сводит к минимуму трение о вращающийся вал, предотвращает преждевременный локальный износ и обеспечивает плавную и эффективную передачу мощности на протяжении всего жизненного цикла судна.
Обеспечение безопасной и безупречной доставки упорных баббитовых подшипников для тяжелых условий эксплуатации является важнейшим приоритетом для проектов морских двигательных установок. Наши комплексные протоколы упаковки и транспортировки строго разработаны для защиты этих высокоточных компонентов от экологических и механических рисков во время международных морских перевозок и перевозки на большие расстояния.
Защитная обработка поверхности: Чтобы защитить важные обработанные поверхности подшипников от коррозии во время длительной морской перевозки и складского хранения, мы применяем строгий протокол защиты. Каждый подшипник тщательно покрывается антикоррозионным маслом промышленного класса или специальными защитными средствами. Впоследствии компоненты надежно оборачиваются высококачественной нержавеющей бумагой (VCI) и герметизируются влагонепроницаемыми материалами, чтобы полностью изолировать их от влаги, соленого воздуха и загрязнений окружающей среды.
Внутренняя амортизация и структурная фиксация. Учитывая значительный вес и требования к точности, предъявляемые к подшипникам морских силовых установок, внутренняя стабильность имеет первостепенное значение. Мы используем изготовленные по индивидуальному заказу деревянные опоры и специальные несущие конструкции, адаптированные к точным размерам каждого продукта. Эта точная фиксация исключает внутреннее смещение, эффективно поглощая удары и предотвращая любую механическую деформацию, царапины на поверхности или повреждения при столкновении во время сложных логистических операций.
Прочная внешняя упаковка: для последнего уровня защиты подшипники заключаются в усиленные деревянные ящики, изготовленные по индивидуальному заказу, или в прочные ящики со стальным каркасом. Эти сверхпрочные корпуса специально разработаны для того, чтобы выдерживать суровые условия международных морских и наземных перевозок на большие расстояния. Конструкция упаковки также обеспечивает безопасную и эффективную транспортировку с помощью вилочных погрузчиков и кранов, гарантируя, что продукция будет доставлена на ваш объект в оптимальном состоянии и готова к немедленной установке.