

| Quantité : | |
|---|---|
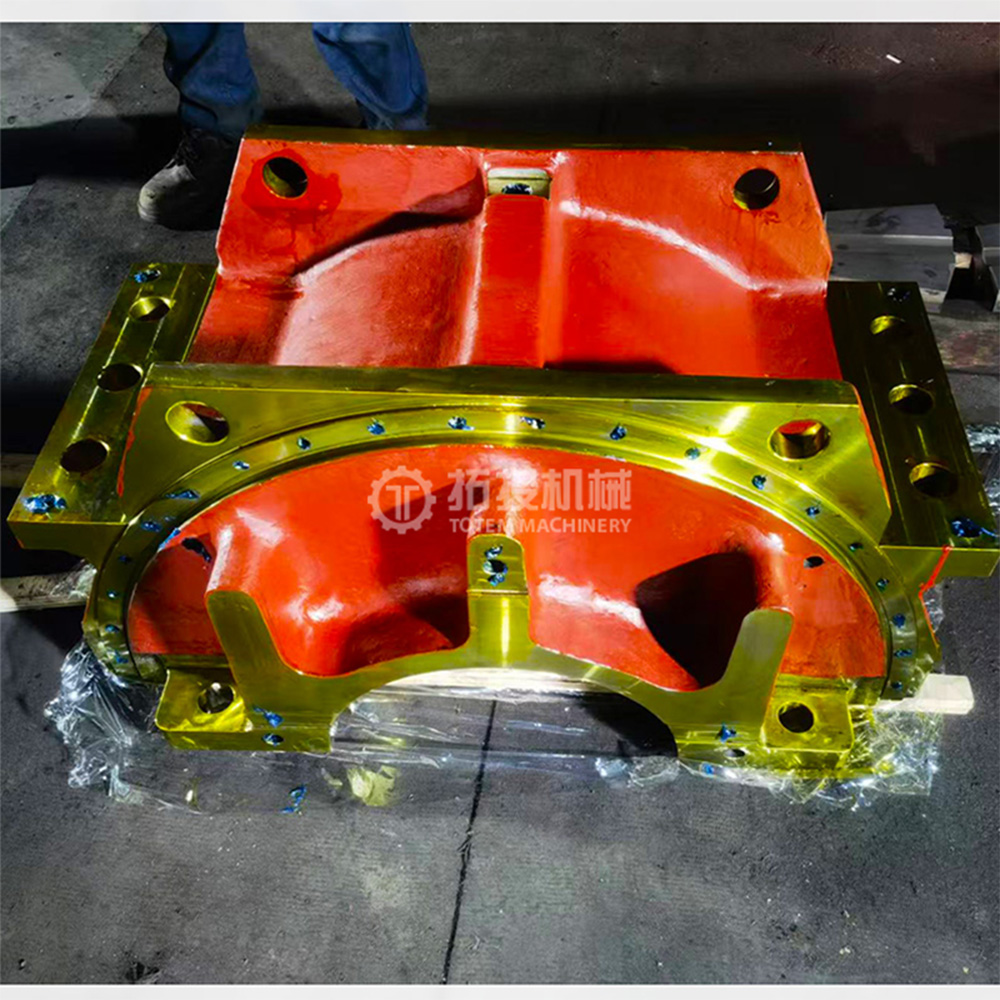
Les roulements en métal blanc, communément appelés roulements à bille, servent de composants de roulements coulissants critiques conçus spécifiquement pour les machines tournantes à grande échelle. Leur fonction principale est de fournir un support robuste aux arbres rotatifs tout en minimisant considérablement la friction et l'usure lors d'un fonctionnement continu. En assurant une lubrification hydrodynamique stable, ces roulements maintiennent la fiabilité de l'équipement même dans des conditions de fonctionnement sévères à charge élevée et à long terme.
Un avantage déterminant de ces roulements robustes est leur structure composite spécialisée, qui combine un support en acier rigide avec un revêtement métallique blanc spécialisé. Cette conception à double couche offre des performances optimales pour les machines lourdes. Le revêtement en métal blanc offre une résistance au frottement exceptionnelle, une conformabilité supérieure et une forte intégration. Ces caractéristiques permettent à la surface du roulement d'absorber en toute sécurité les impuretés microparticulaires qui peuvent pénétrer dans le système de lubrification pendant le fonctionnement, tout en s'adaptant également aux désalignements ou écarts mineurs de l'arbre. Par conséquent, cette structure composite protège efficacement la surface critique du tourillon contre les rayures, prolongeant ainsi à la fois la durée de vie opérationnelle du roulement et le cycle de service global de la machine.

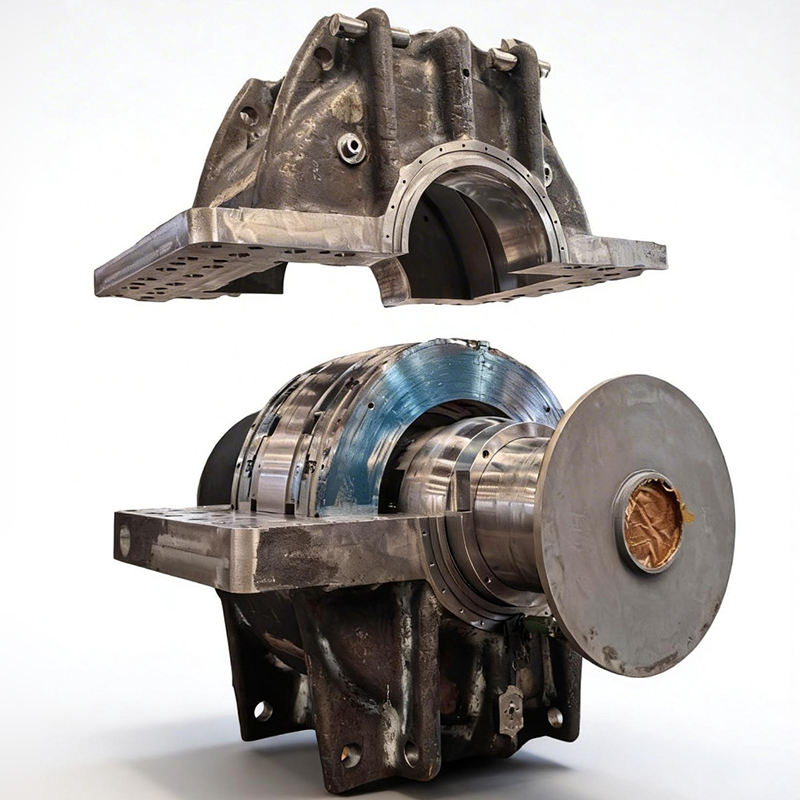
Dans les applications industrielles exigeantes, un système complet de butée repose sur plusieurs composants clés travaillant en coordination précise. Ces pièces essentielles comprennent généralement l'arbre de butée, les patins de butée (ou patins de butée), le carter de roulement, le boîtier de roulement, les bagues d'huile et les coussinets. Chaque composant remplit une fonction vitale, allant de la transmission de charge axiale et de la lubrification continue au support structurel rigide. Ensemble, ils forment un système cohésif capable de gérer des forces axiales massives et d’assurer le fonctionnement fiable de l’équipement rotatif sous contraintes extrêmes.
Tirant parti d’une vaste expérience en fabrication, nous proposons des solutions intégrées adaptées aux exigences spécifiques du projet. Nos capacités vont de l'usinage de composants de remplacement individuels, tels que des arbres de propulsion, des patins de butée et des coussinets de roulement, à l'ingénierie d'ensembles complets de paliers de butée. Chaque composant peut être produit sur mesure strictement selon les dessins techniques fournis et les paramètres opérationnels spécifiques, garantissant un ajustement exact et une intégration transparente dans les systèmes mécaniques existants.
La fiabilité des performances des butées à régule pour usage intensif dépend fortement de la sélection précise des matériaux de base et des compositions d'alliage. Nos roulements sont construits à l'aide d'un système de matériaux en deux parties optimisé pour la durabilité et la réduction des frottements.
Matériau de base du roulement : Le support de fondation est généralement fabriqué à partir d’acier au carbone ou d’acier allié de première qualité. Ces matériaux robustes offrent la haute résistance à la traction et la stabilité structurelle nécessaires pour résister à des contraintes mécaniques intenses, fournissant ainsi une base de support fiable et résistante à la déformation pour l'ensemble du roulement.
Doublure en alliage Babbitt : La surface coulissante fonctionnelle utilise un alliage Babbitt spécialisé, principalement composé d'un mélange précis d'étain, d'antimoine et de cuivre. Cette composition métallurgique spécifique garantit une excellente intégrabilité, une conformabilité supérieure et une conductivité thermique rapide pour dissiper efficacement la chaleur opérationnelle.
Pour répondre à diverses demandes opérationnelles, la couche Babbitt peut être personnalisée. En fonction des conditions de fonctionnement spécifiques de l'équipement, des capacités de charge et des vitesses de rotation, nous sélectionnons des matériaux en alliage Babbitt à base d'étain ou de plomb pour maximiser les performances et la longévité.
Conçus pour une stabilité et une capacité de charge maximales, ces butées à régule sont largement utilisées dans les secteurs industriels exigeants. Ce sont des composants essentiels des systèmes de propulsion marins, où une gestion fiable des charges axiales est essentielle au fonctionnement continu du navire. De plus, ils sont largement utilisés dans les turbines à vapeur, les hydrogénérateurs, les compresseurs alternatifs, les pompes robustes, les laminoirs et diverses autres machines tournantes industrielles à grande échelle, garantissant un fonctionnement sécurisé dans les infrastructures critiques.
La fabrication de butées à régule robustes pour les systèmes de propulsion marins nécessite un processus d'usinage hautement contrôlé et précis. Notre usine de production est équipée de machines de pointe et suit un protocole de fabrication rigoureux, étape par étape, pour garantir que chaque roulement répond aux exigences rigoureuses des environnements marins. Le processus est divisé en trois étapes critiques : l'usinage de base, la coulée du métal blanc et l'usinage de finition. Chaque phase est exécutée par des techniciens expérimentés pour garantir l'intégrité structurelle et la fiabilité opérationnelle du produit final, garantissant ainsi une stabilité à long terme pour les applications marines complexes.
La base d'une butée fiable commence par la préparation précise du support en acier. Au cours de la phase d'usinage de base, le substrat en acier du roulement est d'abord usiné au moyen de processus spécialisés de tournage et de fraisage. Cette étape est essentielle pour atteindre les dimensions structurelles de base requises pour les ensembles de propulsion marine.
Au-delà de la mise en forme générale, les surfaces de positionnement et de contact sont également méticuleusement usinées à ce stade pour préparer le processus de coulée ultérieur. Ces surfaces doivent être parfaitement préparées pour assurer un bon alignement lors de l’installation et pour créer une base optimale pour le matériau régule. Un usinage de base approprié élimine les irrégularités de surface et établit la ligne de base géométrique exacte nécessaire pour des performances robustes. En contrôlant les tolérances à ce stade précoce, nous réduisons considérablement le risque de désalignement, garantissant ainsi que le substrat du roulement est parfaitement préparé pour le processus de liaison métallurgique.
Les performances de base d'un roulement à régule dépendent fortement de la qualité de la couche de régule et de son adhérence au substrat en acier. Dans cette deuxième phase, à l'aide de procédés de coulée centrifuge ou par gravité, l'alliage métallique blanc fondu est coulé sur la surface intérieure du substrat de roulement.
Le refroidissement contrôlé et les méthodes d'application avancées garantissent une couche de régule dense et uniforme. Plus important encore, ce processus forme un lien métallurgique solide entre la couche de métal blanc et le support en acier. Une liaison métallurgique robuste est essentielle pour les applications marines intensives, car elle empêche la couche de régule de se délaminer ou de se séparer sous des charges de poussée extrêmes et des contraintes opérationnelles continues. Cette liaison sécurisée se traduit directement par une durabilité accrue, une meilleure répartition de la charge et une durée de vie opérationnelle plus longue du roulement, réduisant ainsi considérablement les risques de maintenance et la fréquence de remplacement pour l'utilisateur final.
Une fois la coulée terminée et le roulement correctement refroidi, il passe à l’étape d’usinage de finition. C'est dans cette phase finale que le roulement atteint sa précision ultime. L'usinage de finition est effectué sur l'alésage du roulement et les surfaces de montage grâce à des processus très précis tels que le tournage et l'alésage.
L'objectif principal de cette étape est de garantir que la précision dimensionnelle et géométrique répond strictement aux exigences de conception et aux tolérances techniques. Pour les systèmes de propulsion marins, même le moindre écart peut entraîner des vibrations excessives, une usure prématurée ou une inefficacité du système. Par conséquent, notre processus d’usinage de finition est exécuté avec une attention méticuleuse aux détails, garantissant un ajustement parfait au sein de l’ensemble de propulsion. Ce haut niveau de précision facilite non seulement une installation plus fluide et plus rapide pour l'acheteur, mais garantit également une lubrification hydrodynamique optimale et un fonctionnement stable sous de lourdes charges de poussée marine.
Assurer la fiabilité absolue des systèmes de propulsion marins nécessite un contrôle qualité sans compromis. Étant donné que les butées à régule pour usage intensif fonctionnent sous des charges extrêmes et des contraintes mécaniques continues, tout défaut microscopique peut entraîner un temps d'arrêt opérationnel important. Pour atténuer les risques d'approvisionnement et garantir des performances à long terme, chaque roulement est soumis à un processus d'inspection de qualité systématique et rigoureux. Nos protocoles de test sont conçus pour vérifier la précision dimensionnelle, l'intégrité structurelle et l'adhérence des matériaux, garantissant que chaque composant est entièrement préparé pour les environnements marins exigeants avant de quitter nos installations.
Inspection dimensionnelle : des mesures de précision sont méticuleusement effectuées sur les paramètres critiques, notamment le diamètre de l'alésage, la largeur hors tout, la coaxialité et les dimensions d'installation clés. En utilisant des instruments de métrologie avancés, notre équipe de contrôle qualité garantit que toutes les dimensions physiques sont strictement conformes aux exigences exactes du dessin et aux tolérances techniques spécifiées. Ce haut niveau de précision dimensionnelle est crucial pour garantir un montage et un alignement corrects au sein du système d’arbre de propulsion marin. Il contribue directement à minimiser les vibrations mécaniques, à réduire le temps d'installation et à prévenir une usure inégale pendant le fonctionnement.
Tests non destructifs (CND) : pour vérifier l'intégrité interne et superficielle du roulement sans altérer ses propriétés physiques, nous effectuons des tests par ultrasons (UT) et par ressuage (PT) complets. L'UT est déployé pour inspecter en profondeur le matériau à la recherche de fissures cachées, de pores internes ou de tout défaut de liaison entre le revêtement en régule et le substrat en acier. Simultanément, la PT est appliquée pour révéler toute discontinuité de surface microscopique susceptible de compromettre les performances. Ce cadre CND rigoureux garantit que le roulement peut supporter en toute sécurité de lourdes charges de poussée et des forces dynamiques continues sans risque de défaillance structurelle soudaine.
Test de force de liaison : L'intégrité de la liaison métallurgique entre la couche de métal blanc (babbitt) et le substrat en acier rigide est inspectée pour garantir une adhérence ferme et fiable. Étant donné que les roulements marins sont confrontés à des températures fluctuantes et à des contraintes mécaniques intenses, une liaison parfaite est essentielle pour éviter le délaminage ou la séparation des matériaux. Notre vérification de la force de liaison garantit que la couche de régule reste solidement fixée en cas de demandes opérationnelles maximales, prolongeant ainsi la durée de vie du système de propulsion et réduisant la fréquence des opérations de maintenance essentielles.
Inspection de la qualité de la surface : la surface d'appui active est soumise à une inspection visuelle et tactile approfondie pour garantir qu'elle est totalement exempte de défauts évidents, de rayures mécaniques ou d'imperfections de moulage. L’obtention d’une finition de surface impeccable est vitale pour la formation et le maintien d’un film de lubrification hydrodynamique efficace. Une zone de contact impeccable minimise la friction contre l'arbre rotatif, empêche une usure localisée prématurée et permet une transmission de puissance fluide et efficace tout au long du cycle de vie opérationnel du navire.
Assurer la livraison sûre et impeccable de butées à billes robustes est une priorité essentielle pour les projets de systèmes de propulsion marins. Nos protocoles complets d’emballage et d’expédition sont strictement conçus pour protéger ces composants de haute précision contre les risques environnementaux et mécaniques lors du fret maritime international et du transit longue distance.
Traitement de surface protecteur : Pour protéger les surfaces usinées critiques des roulements contre la corrosion pendant le transit maritime prolongé et le stockage en entrepôt, nous mettons en œuvre un protocole de protection rigoureux. Chaque roulement est méticuleusement enduit d'huile antirouille de qualité industrielle ou d'agents de protection spécialisés. Par la suite, les composants sont solidement enveloppés dans du papier antirouille de qualité supérieure (VCI) et scellés dans des matériaux résistants à l'humidité pour les isoler complètement de l'humidité, de l'air salin et des contaminants environnementaux.
Amortissement interne et fixation structurelle : étant donné les exigences importantes en matière de poids et de précision des roulements de propulsion marine, la stabilité interne est primordiale. Nous utilisons des supports en bois usinés sur mesure et des structures de contreventement spécialisées adaptées aux dimensions exactes de chaque produit. Cette fixation précise élimine les déplacements internes, absorbe efficacement les chocs et empêche toute déformation mécanique, rayure de surface ou dommage par collision lors d'une manutention logistique complexe.
Emballage extérieur robuste : pour la couche finale de protection, les roulements sont emballés dans des caisses en bois renforcées et construites sur mesure ou dans des caisses robustes à ossature d'acier. Ces enceintes robustes sont spécialement conçues pour résister aux rigueurs du fret maritime international et du transport terrestre longue distance. La conception de l'emballage permet également une manipulation sûre et efficace par des chariots élévateurs et des grues, garantissant que les produits arrivent à votre installation dans un état optimal, prêts pour une installation immédiate.