| Disponibilidad: | |
|---|---|
| Cantidad: | |
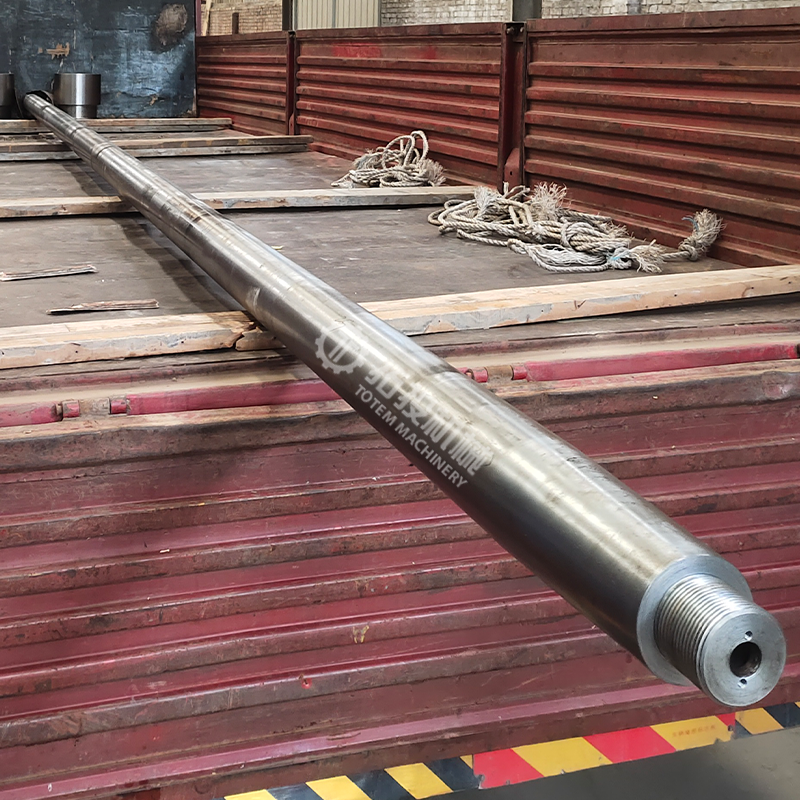
El eje de la hélice es un componente central del sistema de propulsión marino. Se instala entre el motor principal y la hélice, y es el principal responsable de la transmisión de potencia: transmitir el par generado por el motor de manera estable a la hélice para lograr una propulsión continua de la embarcación. Como uno de los componentes principales, su condición operativa afecta directamente la eficiencia de la transmisión, la estabilidad operativa y la vida útil de todo el sistema de propulsión marina.
Debido a que el eje de la hélice funciona en condiciones prolongadas de baja velocidad, alto par y carga continuamente alternante, combinado con factores ambientales marinos como humedad, niebla salina y vibración, se imponen requisitos estrictos sobre las propiedades del material, la resistencia estructural y la precisión del mecanizado. El eje de la hélice suele estar hecho de acero forjado superior o de acero aleado de alta resistencia. Estos materiales ofrecen un buen rendimiento mecánico integral y resistencia a la fatiga. Si bien garantizan la capacidad de carga, también demuestran una estabilidad superior y confiabilidad operativa a largo plazo.
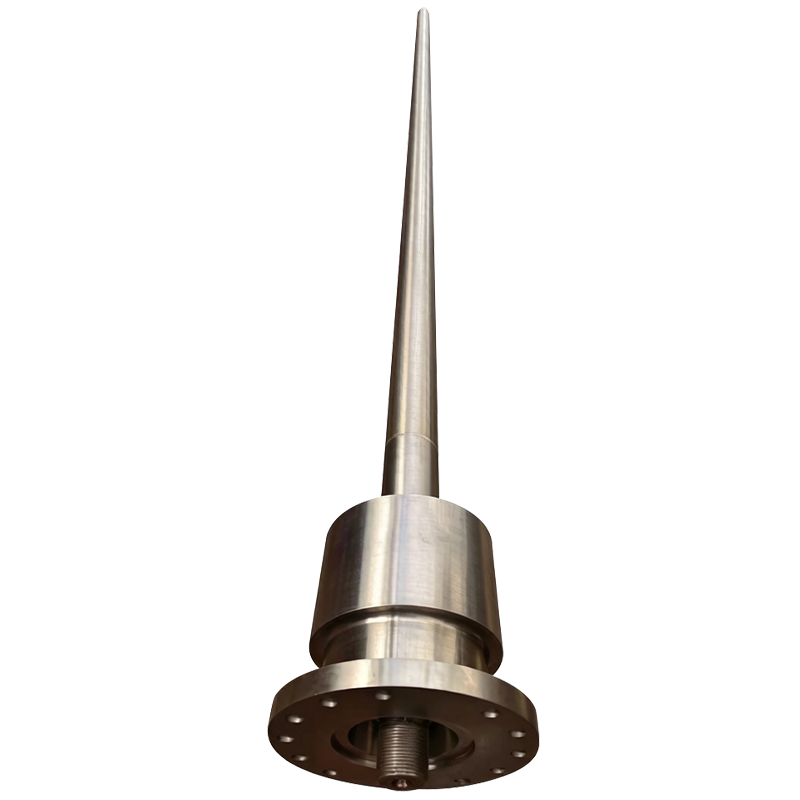
Estructuralmente, el eje de la hélice normalmente consta del cuerpo del eje, la sección de conexión del acoplamiento y el extremo de montaje de la hélice. Cada sección debe mantener un ajuste adecuado con el acoplamiento, el cojinete, el casquillo del sello y otras piezas relacionadas. Se requiere un control estricto sobre las dimensiones del diámetro axial, la precisión de la cara final, la coaxialidad y las dimensiones de la sección de transición durante el mecanizado para garantizar la precisión del ensamblaje y la estabilidad operativa.
El eje helicoidal se utiliza ampliamente en buques de carga, embarcaciones de ingeniería, plataformas marinas y diversos sistemas de propulsión marina. Nuestra empresa ofrece mecanizado personalizado según diferentes tipos de embarcaciones, potencia de transmisión y requisitos de instalación.
Árbol de transmisión
El eje de la hélice es un tipo de componente de eje de gran tamaño. Requiere un ciclo de mecanizado largo y exige altos niveles de rigidez del equipo, control de procesos y experiencia en mecanizado. Todo el proceso de fabricación generalmente avanza a través de etapas de mecanizado en desbaste, semiacabado y acabado para garantizar la estabilidad dimensional y la coherencia de la alineación de los ejes.
Primero se gira el eje de cola en un torno grande, cortando paso a paso el diámetro exterior, los hombros y las diferentes secciones funcionales. Durante el mecanizado, los agujeros centrales o las superficies de referencia sirven como puntos de posicionamiento. A medida que se elimina gradualmente el material, cada sección del eje alcanza las dimensiones requeridas según las especificaciones del proceso, manteniéndose transiciones suaves entre las secciones.
Durante las operaciones de torneado, se debe poner énfasis en controlar la precisión dimensional, la redondez y el acabado superficial de los diámetros exteriores. Al mismo tiempo, se realizan ajustes en tiempo real para compensar la deformación durante el mecanizado del componente de eje largo, asegurando la estabilidad axial.
Árbol de transmisión
El acoplamiento es un componente de montaje crítico del eje de la hélice. Durante el mecanizado de desbaste, las tareas principales incluyen el procesamiento del diámetro exterior del extremo de conexión, la cara del extremo y las dimensiones de la conexión de la base, con margen de mecanizado reservado para operaciones de precisión posteriores. Se debe prestar especial atención a la perpendicularidad de las caras extremas y a la consistencia dimensional en los puntos de conexión para proporcionar una base confiable para el ensamblaje final del acoplamiento.
Enganche
Enganche
Enganche
Después del mecanizado final, el eje de la hélice debe someterse a un proceso de inspección completo para garantizar que el producto cumpla con los requisitos de uso del sistema de propulsión marina.
Se inspeccionan las dimensiones del diámetro del eje, las dimensiones de la longitud, las dimensiones de la cara del extremo y las áreas de ajuste críticas. Al mismo tiempo, se verifican la concentricidad, la coaxialidad y la rectitud del eje para garantizar que todos los parámetros técnicos cumplan con las especificaciones del dibujo.
Mediante un ensamblaje de prueba con el acoplamiento, se inspecciona el estado de ajuste de las juntas de conexión para confirmar que las dimensiones del ensamblaje, las condiciones de contacto y la precisión de la conexión cumplan con los requisitos.
Árbol de transmisión
Se realiza una inspección de peso en el producto terminado después del mecanizado para verificar los datos del producto y proporcionar una referencia para su posterior elevación, transporte e instalación en el sitio.
Árbol de transmisión
Enganche
Antes de exportar el eje de la hélice, se limpia toda la superficie mecanizada y se aplica aceite antioxidante. Se utilizan materiales protectores para cubrir el muñón, las superficies de contacto del acoplamiento y las áreas roscadas para evitar impactos, rayones o corrosión de la superficie durante el transporte.
Dependiendo de las dimensiones y el método de envío del eje de la hélice, normalmente se utilizan paletas de madera como soporte, junto con fijación localizada y refuerzo externo de estructura de acero.
Árbol de transmisión
Enganche
Diagnostique el desgaste de la cruceta del compresor alternativo para evitar costosos tiempos de inactividad. Inspecciones maestras de autorización y estrategias de reparación versus reemplazo.
La selección del material del cilindro del compresor alternativo es vital para la seguridad y el costo del ciclo de vida. Este artículo compara tres familias de fundición: hierro (gris/dúctil), acero (carbono/baja aleación) e inoxidable (austenítico CF8M/CF3M, martensítico 17-4PH). Examina resistencia, dureza, conductividad térmica, expansión, autolubricación, resistencia a la corrosión, soldabilidad y modos de falla (desgaste, corrosión, agrietamiento, fluencia).
Este artículo analiza la fabricación de cigüeñales pequeños para compresores alternativos. Estos componentes centrales soportan cargas alternas de más de 200 MPa, velocidades de hasta 3000 r/min, una fina película de aceite y temperaturas de -20 a 80 °C. La elección del material prioriza el 40CrNi2MoA para la resistencia a la fatiga, con el 42CrMo como alternativa económica. El proceso incluye forjado con matriz (proporción >=3), enfriamiento/revenido a núcleo de 28-34 HRC, endurecimiento de superficie a 54-58 HRC y mecanizado de precisión a IT7, Ra <=0,4 μm. El control de calidad cubre dimensiones, dureza, MPI, UT, con inspección de tres niveles. La prevención de fallas se enfoca en la fatiga, el desgaste, el agrietamiento y el desequilibrio. Un estudio de caso logró un rendimiento del 99,5%. El desglose de costos muestra que el mecanizado representa la mayor parte; La optimización de lotes y la forja con forma casi neta reducen los costos. Las tendencias incluyen endurecimiento por láser, reparación 3D, detección en proceso, compuestos y apagadores verdes. La producción sin defectos integra materiales, tratamiento térmico, mecanizado de precisión y gestión de calidad para un funcionamiento fiable del compresor.
Guía profesional para la fundición y montaje de bloques de cilindros de compresores alternativos. Cubre dificultades clave de fundición, soluciones de procesos sistemáticos, desafíos de ensamblaje de núcleos y procedimientos de prueba rigurosos para garantizar un rendimiento estable y confiable de los cilindros en condiciones de operación industrial.
El vástago del pistón en un compresor alternativo conecta la cruceta a la cabeza del pistón, transmitiendo fuerza axial a través de cada ciclo de compresión. Cuando falla, el compresor se detiene.
El cilindro del compresor es el corazón que soporta la presión de un compresor alternativo. Contiene la cámara de compresión, guía el pistón y sella contra el gas a alta presión en cada ciclo. A medida que los anillos del pistón se deslizan contra el orificio del cilindro, el desgaste es inevitable.
La cruceta se encuentra entre la biela y el vástago del pistón en un compresor alternativo.
Aprenda a seleccionar cojinetes de empuje para evitar el desplazamiento axial, el tiempo de inactividad y daños al tren motriz. Compare los límites de carga, velocidad y lubricación.
Haga coincidir los cojinetes de empuje con los cojinetes lisos con cargas radiales y axiales para evitar choques del rotor y tiempos de inactividad. Guía de selección de expertos para ingenieros.
Evite fallas en los cojinetes del eje de la hélice. Aprenda a lubricar, dimensionar y alinear con agua o aceite para aumentar la confiabilidad de la embarcación y reducir el tiempo de inactividad.
Compare hélices de paso fijo versus controlable para propulsión marina. Adapte el perfil operativo, la maniobrabilidad y las necesidades de mantenimiento de su embarcación.
Aprenda cómo evaluar carcasas de rodamientos marinos, desde materiales hasta inspección END, para evitar desalineaciones de ejes y costosas fallas de propulsión.
¿Reparar o reemplazar el eje de su hélice marina? Obtenga orientación experta sobre diagnósticos, pruebas de END y alineación para evitar fallas costosas.
Evite fallas en el eje de la hélice marina. Conozca el dimensionamiento basado en torque, los materiales Aquamet 22 y las especificaciones de mecanizado precisas para una confiabilidad a largo plazo.
¿Confundido entre el eje de la hélice marina y el eje de cola? Conozca las diferencias clave, especificaciones de materiales y consejos de inspección para evitar costosas fallas en el mar.
Evite el costoso tiempo de inactividad de la flota marina. Domine la selección de cojinetes de bocina, gestione las tolerancias de holgura y mitigue el desgaste del eje.
Evite costosos diques secos y multas medioambientales. Aprenda a seleccionar y mantener cojinetes, sellos y sistemas de lubricación de bocinas marinas.
Este artículo presenta un análisis técnico de la soldadura de estructuras de acero de volquetes de automóviles, que soportan cargas alternas y fatiga durante millones de ciclos. La sección estructural describe los principales componentes portantes. La sección del proceso de soldadura aborda los requisitos de calificación de los procedimientos, la gestión del ciclo térmico y el tratamiento térmico posterior a la soldadura, así como el control de la deformación a través de secuencias de soldadura simétricas y herramientas de contradeformación. Las matrices de parámetros ofrecen valores de referencia para juntas a tope y en T en diferentes espesores, y una tabla de referencia rápida de precalentamiento basada en carbono equivalente. La inspección de calidad abarca inspección visual 100 %, pruebas no destructivas, pruebas de propiedades mecánicas en placas de prueba de productos, comprobaciones dimensionales de curvatura y planitud e inspección de revestimiento para protección contra la corrosión. El artículo consolida sistemáticamente el marco técnico para la soldadura de estructuras de acero de volquetes y sirve como referencia para los profesionales de la industria.
Las válvulas del compresor controlan la entrada y descarga de gas en cada ciclo de compresión. Se abren y cierran cientos o miles de veces por minuto, impulsados por diferenciales de presión en lugar de actuación externa.
Los grandes componentes industriales crean problemas de mecanizado que rara vez aparecen a escalas más pequeñas.