


بازرسی باید مکانیسم های خستگی، هندسه با تنش بالا، وضعیت سطح، شواهد ابعادی و روش صحیح NDT را به هم متصل کند. مهمتر از آن، قبل از تصمیم گیری در مورد اینکه آیا شفت می تواند در خدمت باقی بماند، هر نشانه مشکوکی باید در زمینه ارزیابی شود.
مکان هایی را که احتمال بروز خستگی در آنها بیشتر است بررسی کنید
خستگی شفت دریایی زمانی ایجاد میشود که چرخههای تنش مکرر یک ناپیوستگی کوچک را آغاز میکند و سپس به تدریج آن را گسترش میدهد. شفت های پیشرانه گشتاور انتقالی را همراه با خمش، ارتعاش، بارهای مربوط به تراز و تغییر شرایط عملیاتی تجربه می کنند. خوردگی، فرسودگی، آسیب سطحی، علائم ماشینکاری، یا غلظت تنش هندسی محلی می تواند تعداد چرخه های مورد نیاز برای شروع ترک را کاهش دهد.
ترکها میتوانند در اطراف گوشههای کلیدی تیز که در آن تنش چرخهای با خراش ترکیب میشود، شروع شود، در حالی که نقصهای خرد مرتبط با ماشینکاری ممکن است محلهای شروع اضافی را ایجاد کنند. هنگامی که یک ترک ایجاد شد، بارگذاری مکرر مداوم می تواند آن را بزرگ کند تا زمانی که بخش باقی مانده دیگر نتواند بار عملیاتی را تحمل کند.
به همین دلیل، یک بازرس نباید شفت را به مناطق بازرسی مساوی تقسیم کند. ابتدا روی هندسه و رابط هایی که استرس موضعی را افزایش می دهند تمرکز کنید. مناطق اولویت معمولی شامل راه های کلید و انتهای راهرو، شعاع فیله، شانه ها، انتقال قطر، رابط های جفت، ریشه های فلنج، بخش های رزوه ای، لبه های ژورنال، مناطق تماس مهر و موم، ویژگی های نصب پروانه، و سطوحی که فرسودگی یا خوردگی را نشان می دهند. مناطقی که قبلاً تعمیر شده یا به صورت محلی پوشیده شده اند، مستحق توجه بیشتری هستند زیرا وضعیت سطح و هندسه آنها ممکن است با طرح اصلی متفاوت باشد.
هر شفت ساختار یکسانی ندارد. نصب پروانه بدون کلید، طراحی های مختلف کوپلینگ و ترتیبات مختلف بلبرینگ، مکان های بازرسی مربوطه را تغییر می دهد. بنابراین نقشه بازرسی باید از نقشه واقعی شفت و ترتیب عملیاتی آن پیروی کند نه یک چک لیست عمومی.
رابط بین شفت ها، یاتاقان ها، کوپلینگ ها، مهر و موم ها و قطعات مربوط به رانش نیز اهمیت دارد. در حال بررسی در نزدیکی اجزای نیروی محرکه دریایی می توانند به تعیین محل وارد شدن بارها، جایی که حرکت نسبی ممکن است رخ دهد و کدام بخش های شفت در معرض تماس متمرکز یا اثرات تراز قرار می گیرند کمک کنند.
وضعیت سطح و ابعاد را قبل از NDT تعیین کنید
تشخیص خوب ترک شفت پروانه قبل از اعمال نافذ، ذرات مغناطیسی یا پروب اولتراسونیک شروع می شود. آلودگی سطحی میتواند ترکهای ریز را پنهان کند یا نشانههای گمراهکننده ایجاد کند، در حالی که ناهنجاریهای ابعادی میتواند بازرسان را به سمت مناطقی که بار مکانیکی غیرمعمول را تجربه میکنند هدایت کند.
با تمیز کردن کنترل شده کافی برای تکنیک بازرسی که استفاده می شود شروع کنید. روغن، زنگزدگی، رسوبها، پوششهای سست و آلودگیهای سنگین نباید در محل معاینه باقی بماند. با این حال، آماده سازی سطح نباید به آسیاب یا پرداخت کنترل نشده تبدیل شود. برداشتن شدید مواد از یک مکان مشکوک می تواند شواهد ترک را پاک کند، شعاع محلی را تغییر دهد و بخش شفت را قبل از اینکه نشانه به درستی مستند شود کاهش دهد.
معاینه بصری باید خراشها، فرورفتگیها، نقطهگذاری، حفرهها، آوارهای فرسایشی، خوردگی، الگوهای سایش غیرمعمول و تغییرات اطراف کلیدها یا جابجاییها را ثبت کند. به علائم خطی توجه ویژه ای داشته باشید زیرا یک ترک خستگی در ابتدا می تواند شبیه خراش ماشین کاری یا سرویس باشد. نور و بزرگنمایی خوب می تواند به تعیین اینکه آیا یک ویژگی در سراسر سطح ادامه می یابد، تغییر جهت می دهد یا از هندسه متمرکز بر تنش پیروی می کند کمک کند.
بررسی های ابعادی بخش دیگری از خط مبنا را فراهم می کند. قطر شفت، صافی، خروجی، وضعیت ژورنال، تناسب کوپلینگ و ابعاد جفت گیری مربوطه باید با نقشه های قابل اجرا، معیارهای سرویس یا سوابق بازرسی قبلی مقایسه شوند. الف شفت پروانه ماشینکاری شده به ابعاد کنترل شده، هم محوری، خروجی، وضعیت سطح و بخش های جفت گیری دقیق برای تعامل آن با کوپلینگ ها، یاتاقان ها و مهر و موم ها بستگی دارد.
شواهد روانی یا تراز می تواند به شناسایی محل افزایش خمش چرخه ای کمک کند، اما هیچ یک از اندازه گیری ها نمی تواند ثابت کند که شفت بدون ترک است. شفت مستقیم میتواند حاوی ترک خستگی باشد، در حالی که خروج بیش از حد ممکن است ناشی از دلایلی غیر از ترک باشد. بنابراین بازرسی ابعادی و NDT به سؤالات مختلفی پاسخ می دهند و باید با هم استفاده شوند نه اینکه به عنوان جایگزین در نظر گرفته شوند.
MPI، PT، یا UT را با توجه به متریال و عمق ترک انتخاب کنید
روش صحیح NDT شفت به مواد شفت، محل نقص مورد انتظار، دسترسی به سطح، هندسه و اینکه آیا بازرسی برای تشخیص شکستگی سطح یا ناپیوستگی های عمیق تر انجام می شود، بستگی دارد. استفاده از آشناترین روش در همه جا می تواند مناطق مهم را به اندازه کافی مورد بررسی قرار ندهد.
آزمایش ذرات مغناطیسی به ویژه برای شفت های فرومغناطیسی مفید است زیرا می تواند ناپیوستگی های سطح و نزدیک به سطح را آشکار کند. آزمایش مایع نافذ ناپیوستگی های باز به سطح را تشخیص می دهد و می تواند برای مواد غیر متخلخل مناسب اعمال شود، از جمله مواردی که آزمایش ذرات مغناطیسی قابل اجرا نیست. تست اولتراسونیک صدا را به قطعه وارد می کند و برای بررسی ناپیوستگی های داخلی یا زیرسطحی استفاده می شود.
| نیاز به بازرسی | رویکرد ترجیحی | محدودیت اصلی برای در نظر گرفتن |
|---|---|---|
| ترک های سطح ریز یا نزدیک به سطح در فولاد شفت فرومغناطیسی | MPI / MT | به مواد مغناطیسی و جهت گیری میدان مناسب نیاز دارد |
| ترک های سطح شکن در جایی که MPI نامناسب است | PT | ترک هایی که به سطح نمی رسند را نمی تواند تشخیص دهد |
| مشکوک به ناپیوستگی های عمیق تر یا درونی | UT | هندسه و جهت گیری می تواند تفسیر سیگنال را پیچیده کند |
| نشانه خطی مشکوک ناشناخته | روش سطحی به دنبال تأیید هدفمند | یک نشانه به تنهایی ممکن است عمق یا شکستگی را مشخص نکند |
برای بررسی شفت بازرسی ذرات مغناطیسی ، جهت مغناطیسی اهمیت دارد. ترک زمانی که میدان مغناطیسی را به طور قابل توجهی قطع می کند قابل تشخیص است، بنابراین یک روش کامل ممکن است به بیش از یک جهت گیری میدان نیاز داشته باشد. شانهها، راههای کلید و هندسه ناگهانی نیز میتوانند تجمع ذرات غیر مرتبط را ایجاد کنند و تفسیر با تجربه را ضروری میسازند. آزمایش ذرات مغناطیسی برای مواد فرومغناطیسی در نظر گرفته شده است و نباید صرفاً به دلیل فلزی بودن جزء انتخاب شود.
PT برای تایید ناپیوستگی های باز شدن سطح ریز روی سطوح مناسب تمیز و بدون متخلخل مفید است. زمانی که رسوبات، پوشش ها، فلز آغشته شده یا بافت سطح ناهموار مانع از ورود یا حذف صحیح ماده نافذ می شود، کمتر مفید است. زمانی که سوال بازرسی از 'آیا ترک سطحی وجود دارد؟' به 'آیا ناپیوستگی زیر سطح قابل دسترس گسترش مییابد؟' ارزش بیشتری پیدا میکند، با این حال شانههای شفت، مخروطیها، سوراخها و سایر هندسهها میتوانند پژواکهایی ایجاد کنند که نیاز به یک روش واجد شرایط و تفسیر شایسته دارد.
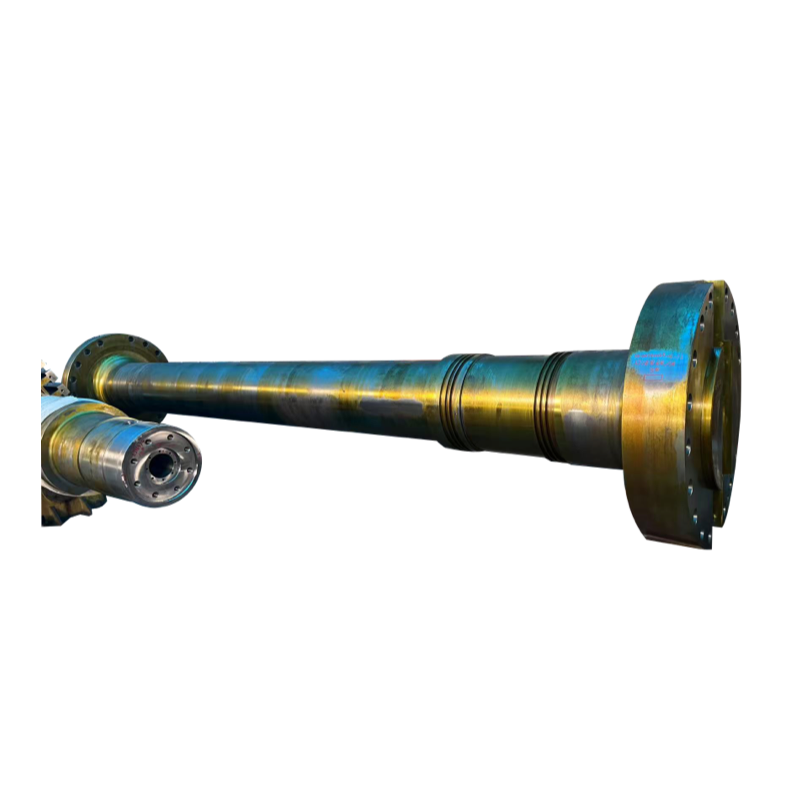
توتم ها شفت میانی فورج شده برای محورهای نیروی محرکه دریایی طراحی شده است، جایی که کنترل ابعاد، وضعیت سطح، خروجی و بازرسی غیرمخرب بخشهای مهم مدیریت کیفیت شفت هستند.
قبل از تعیین خطر شکستگی، هر نشانه را ارزیابی کنید
یافتن نشانه پایان بازرسی ترک خستگی محور پروانه دریایی نیست . وظیفه بعدی این است که تصمیم بگیرید آیا نشانه مربوطه است یا خیر، آیا نشان دهنده یک ترک واقعی است یا خیر، و محل آن چگونه بر خطر شکستگی تأثیر می گذارد.
ابتدا قبل از تغییر سطح، نشانه را مستند کنید. موقعیت آن را نسبت به یک کلید، شانه، فیله، کوپلینگ، ژورنال یا سایر داده های قابل شناسایی ثبت کنید. جهت آن، وسعت قابل مشاهده تقریبی، روش بازرسی، وضعیت سطح، و هر گونه فرسودگی، خوردگی، نمره گذاری، یا تغییر شکل مربوطه را یادداشت کنید. اگر سیگنال ناهماهنگ بود، معاینه را تکرار کنید و از روش فنی مناسب دیگری در مواردی که تأیید یا اطلاعات عمق لازم است استفاده کنید.
یک نشانه خطی ترک مانند در یک انتقال با فشار زیاد نباید به همان روشی که یک نشانه غیر مرتبط جدا شده ناشی از هندسه ارزیابی شود. به طور مشابه، طول ترک به تنهایی برای رتبه بندی ریسک کافی نیست. مکان، جهت گیری نسبت به تنش های اصلی، مواد، قطر مقطع، رباط باقیمانده، بارهای عملیاتی، شواهد رشد، محیط خوردگی، شرایط هم ترازی و تاریخچه آسیب قبلی، همگی می توانند بر اهمیت نقص تأثیر بگذارند.
بنابراین یک چارچوب ریسک عملی میتواند از سه سطح بدون ابداع محدودیتهای بعدی جهانی استفاده کند. نشانه ای که پس از معاینه مجدد نشان داده می شود نامربوط است، ممکن است به کنترل بازرسی عادی بازگردد. یک نشانه خطی حل نشده باید بازبینی مهندسی و NDT اضافی را به جای ادامه عملیات بر اساس ظاهر به تنهایی آغاز کند. یک ترک تایید شده در یک بخش مهم حمل بار باید به عنوان یک خطر بالقوه شکست در نظر گرفته شود تا زمانی که ارزیابی مهندسی تایید شده اقدام مجاز را مشخص کند.
اطلاعات روند، زمینه مهمی را اضافه می کند. اگر در همان ناحیه نشانههای مکرر ایجاد شود، خراشها مشخصتر شوند، تغییرات خروجی یا ارتعاش عملیاتی افزایش یابد، تصویر خطر تغییر میکند حتی زمانی که یک اندازهگیری منفرد در محدوده تاریخی باقی بماند. رشد و عود اغلب موارد بیشتری را در مورد مکانیسم آسیب فعال نشان می دهد تا یک نتیجه بازرسی مجزا.
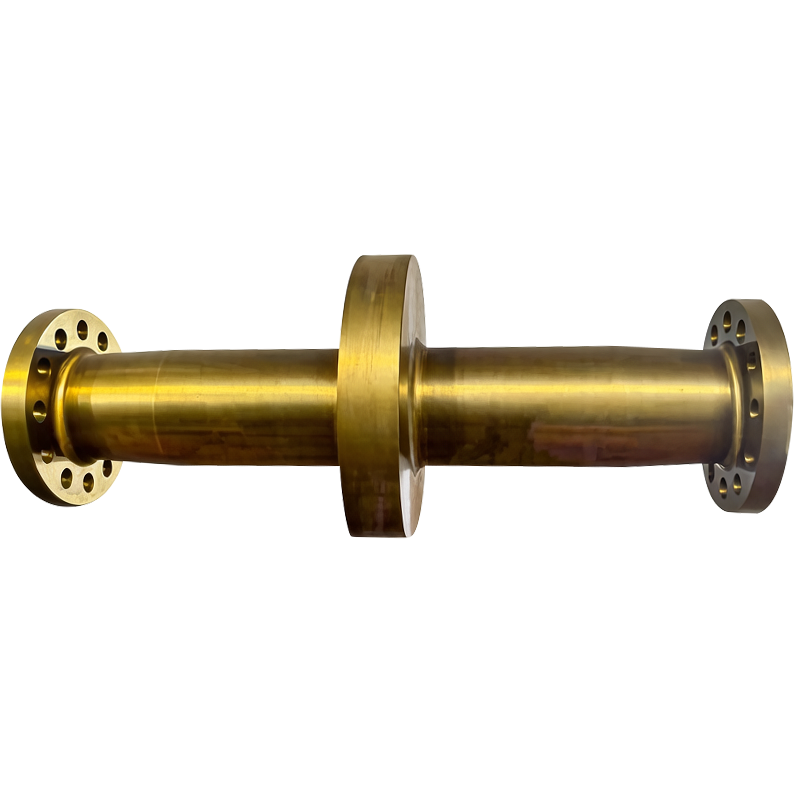
این اصل در مورد سایر محورهای دوار با بارهای سنگین نیز صدق می کند. الف شفت محرکه 38CrNi3MoVA بر مواد آهنگری کنترل شده، دقت ماشینکاری، صافی، هم محوری و کیفیت سطح در خدمات انتقال بار بالا متکی است. بنابراین تصمیمات بازرسی باید به جای تلقی NDT به عنوان یک بررسی کیفیت مجزا، یکپارچگی مواد و هندسه را در نظر بگیرند.
تصمیمات حذف و تعمیر را در مورد علت، نه تنها کرک، بگیرید
یک ترک خستگی تایید شده نباید به طور خودکار منجر به سنگ زنی موضعی و به دنبال آن بازگشت فوری به سرویس شود. حذف مواد ترک قابل مشاهده مکانیسمی را که آن را شروع کرده است اصلاح نمی کند و حذف کنترل نشده مواد ممکن است شعاع فیله را تغییر دهد، قطر شفت را کاهش دهد یا علائم ماشینکاری جدیدی ایجاد کند.
اولین تصمیم این است که آیا بخش شفت آسیبدیده میتواند در حین انجام ارزیابی بیشتر با خیال راحت در خدمت بماند یا خیر. برای یک ترک تایید شده در یک منطقه حامل گشتاور یا خمشی بحرانی، حذف از سرویس در انتظار ارزیابی فنی عموماً رویکرد محتاطانه ای است. محدودیتهای پذیرش دقیق را نمیتوان تعمیم داد زیرا به طراحی شفت، مواد، ابعاد، بارگذاری، روش بازرسی، الزامات طبقهبندی قابل اجرا و معیارهای تعمیر مورد تایید بستگی دارد.
سپس امکان سنجی تعمیر باید در نظر گرفته شود که آیا می توان ترک کامل را حذف کرد، آیا بخش کافی باقی مانده است، آیا می توان هندسه و شرایط سطح اولیه را بازیابی کرد، و آیا فرآیند تعمیر بر متالورژی یا تنش پسماند تأثیر می گذارد. جوشکاری، ماشینکاری، عملیات حرارتی یا ترمیم ابعادی هرگز نباید صرفاً به این دلیل انتخاب شوند که می توانند به طور فیزیکی یک نشانه را ببندند یا حذف کنند. شفت تعمیر شده هنوز باید الزامات مهندسی حاکم بر عملکرد حمل بار را برآورده کند.
پیشگیری باید مکانیسم شروع شناسایی شده در طول بازرسی را مورد توجه قرار دهد. تناسب راه کلید، شعاع انتقال، پرداخت سطح، وضعیت کوپلینگ، پشتیبانی یاتاقان، تراز، روانکاری، آب بندی، حفاظت در برابر خوردگی و شیوه های مونتاژ می توانند بر خستگی شفت دریایی تأثیر بگذارند . رویدادهای غیرعادی مانند ضربه پروانه، زمین، درهم تنیدگی شدید یا تغییرات ارتعاش ناگهانی نیز می توانند بازرسی هدفمند را قبل از فاصله عادی توجیه کنند.
سابقه بازرسی به ویژه ارزشمند است. نقشههای NDT، اندازهگیریهای ابعادی، عکسها، دادههای خروجی و مشاهدات تعمیر و نگهداری را حفظ کنید تا بررسی بعدی بتواند یک ویژگی سطح پایدار را از یک نقص در حال توسعه تشخیص دهد. مدیریت ریسک خستگی زمانی قویتر میشود که هر بازرسی با یک خط پایه مقایسه شود تا اینکه بهعنوان یک رویداد عبور یا شکست مستقل در نظر گرفته شود.
نتیجه گیری
، بازرسی ترک خستگی محور پروانه دریایی بازرسی مبتنی بر مکان، بررسیهای دقیق سطح و ابعاد، NDT مناسب، تأیید نشانهها و ارزیابی مهندسی را ترکیب میکند. سؤال مهم صرفاً این نیست که آیا یک نشانه وجود دارد یا خیر، بلکه این است که آیا مکان، عمق، رفتار رشد، و شرایط عملیاتی آن یک مسیر شکستگی معتبر ایجاد میکند یا خیر.
Shanghai TOTEM Machinery Co., Ltd. تولید کننده قطعات مکانیکی دقیق با قابلیت ماشینکاری و تولید شفت است. کنترل ابعادی موثر، مدیریت سطح، و بازرسی یکپارچگی مواد به پشتیبانی از الزامات مهم در طول عمر محور پیشران کمک می کند.
سوالات متداول
س: هر چند وقت یکبار باید بازرسی ترک خستگی محور پروانه دریایی انجام شود؟
A: فواصل بازرسی به طراحی شفت، تاریخچه خدمات، الزامات طبقه بندی، شرایط عملیاتی، نشانه های قبلی و رویدادهای غیرعادی بستگی دارد. یافته های پرخطر می توانند بازرسی را قبل از بازه زمانی برنامه ریزی شده عادی توجیه کنند.
س: آیا بازرسی ذرات مغناطیسی برای هر شفت دریایی مناسب است؟
پاسخ: خیر. MPI به مواد فرومغناطیسی نیاز دارد. برای شفتهای مناسب، ناپیوستگیهای سطحی و نزدیک به سطح را تشخیص میدهد، در حالی که PT یا UT ممکن است برای مواد دیگر یا مکانهای نقص مورد نیاز باشد.
س: آیا بازرسی بصری می تواند تأیید کند که شفت پروانه هیچ ترک خستگی ندارد؟
پاسخ: خیر. بازرسی بصری آسیب سطحی و نواحی مشکوک را شناسایی میکند، اما ترکهای ریز یا زیرسطحی ممکن است به MPI، PT، UT یا سایر روشهای معاینه غیرمخرب تأیید شده نیاز داشته باشند.
س: آیا باید قبل از NDT نشانه شفت مشکوک زمین شود؟
ج: نه قبل از اینکه مستند و ارزیابی شود. سنگ زنی زودرس می تواند شواهد را حذف کند، هندسه محلی را تغییر دهد، ضخامت بخش را کاهش دهد و تعیین مکانیسم آسیب اصلی را دشوارتر کند.
س: کدام مکان ها در هنگام تشخیص ترک شفت پروانه شایسته اولویت هستند؟
A: مناطق اولویت معمولا شامل راه های کلید، فیله ها، شانه ها، انتقال قطر، رابط های جفت، لبه های ژورنال، نواحی رزوه ای، سطوح آسیب دیده، گودال های خوردگی، و مکان هایی هستند که فرسودگی یا تعمیرات قبلی را نشان می دهند.
س: آیا یافتن ترک همیشه به این معنی است که شفت باید تعویض شود؟
پاسخ: نه به صورت خودکار. تصمیم به محل ترک، وسعت، مواد، هندسه شفت، بارگذاری، امکان سنجی تعمیر و الزامات پذیرش قابل اجرا بستگی دارد، اما ترک های بحرانی تایید شده نیاز به ارزیابی رسمی مهندسی دارند.
