
Please Choose Your Language
Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 17-07-2026 Herkomst: Locatie
In de scheepsbouw escaleren afwijkingen op millimeterniveau bij het bewerken van assen snel. Zodra een schip op weg is, leiden deze kleine foutjes tot ernstige hydrodynamische en mechanische storingen. Statische bewerkingsprecisie in de productiefaciliteit dicteert dynamische uitlijningsstabiliteit in het water. Een perfect bewerkte as creëert een zeer betrouwbare basislijn. Omgekeerd garandeert een imperfecte een verkeerde uitlijning. Dit gebeurt ongeacht de installatievaardigheid van de scheepswerf. Het beoordelen van de exacte tolerantiemogelijkheden van een bewerkingspartner blijft een cruciale beslissing op het gebied van risicobeheer. Vlootexploitanten en scheepswerven moeten prioriteit geven aan nauwkeurige productie om veilige operaties te garanderen. Door strenge kwaliteitscontroles voorkomen ze catastrofale storingen ver van de kust. Lees verder en ontdek hoe maatnauwkeurigheid de voortstuwingsbetrouwbaarheid rechtstreeks beïnvloedt. Je leert omgaan met de operationele risico's van ondermaatse onderdelen. We onderzoeken ook waarom dynamische krachten vrijwel perfecte statische bewerkingsbenchmarks vereisen.
Kleine maatafwijkingen bij de bewerking (slingering, concentriciteit) vermenigvuldigen zich exponentieel langs de aslijn, wat een directe invloed heeft op de uiteindelijke uitlijning.
Precisiebewerking voorkomt vroegtijdige slijtage van cruciale componenten, waardoor het risico op catastrofale lagerstoringen en ongeplande droogdokwerkzaamheden drastisch wordt verminderd.
Het beoordelen van een leverancier Aangepaste OEM- bewerkingsmogelijkheden vereisen een analyse van de naleving van de klassenmaatschappij (bijv. ABS, DNV) en inspectiemethodologieën.
De nauwkeurigheid van de statische uitlijning is slechts een basislijn; echte bewerkingsprecisie is verantwoordelijk voor de dynamische, fluctuerende krachten die op zee worden ervaren.
Een verkeerde uitlijning van de aslijn is meer dan louter een technische fout. Wij beschouwen het als de belangrijkste oorzaak van ongepland onderhoud en ernstige stilstand van schepen. Brandstofinefficiëntie is een direct gevolg van elk compromis in de aandrijflijn. Gebruik van slecht vervaardigd Met Marine Propulsion System Parts kunt u al lang voordat het schip het droogdok verlaat, falen. Bij ondermaatse bewerking zijn geometrische fouten diep in het systeem ingebed. Deze onzichtbare gebreken verminderen de prestaties gedurende de levensduur van het schip ernstig.
Een slechte uitlijning verdeelt de enorme rotatiebelastingen ongelijkmatig over de aslijn. Deze ongelijkmatige verdeling versnelt de slijtage van de schroefaskokerafdichtingen drastisch. Het beschadigt ook ernstig de Glijlager van het journaal . Wanneer belastingen zich op randpunten lokaliseren, stort de hydrodynamische oliefilm in. Er ontstaat dan metaal-op-metaal contact. Dergelijke wrijving creëert gelokaliseerde hotspots, wat leidt tot snelle degradatie van componenten.
Micro-uitlijningsfouten veroorzaken ernstige laterale en torsionele trillingen door de hele romp. Na verloop van tijd veroorzaken deze meedogenloze trillingen metaalmoeheid. Vermoeiingsscheuren planten zich geruisloos door de staalconstructie heen. Uiteindelijk leidt dit proces tot mogelijke schachtbreuken. Catastrofale mislukkingen zoals deze strandschepen en brengen enorme bergingskosten met zich mee.
U moet een succesvol inkoopresultaat voor deze cruciale onderdelen duidelijk definiëren. Succes betekent voorspelbaar levenscyclusonderhoud en strikte naleving van de klassen. Het garandeert ook langere operationele intervallen tussen verplichte droogdokbeurten. Betrouwbare bewerking zorgt in wezen voor operationele gemoedsrust.
Best Practice: Vereist altijd gedocumenteerde slingertests voordat u de levering van zware aandrijfonderdelen accepteert.
Veelgemaakte fout: uitsluitend vertrouwen op installatieteams om bewerkingsafwijkingen op fabrieksniveau te corrigeren.
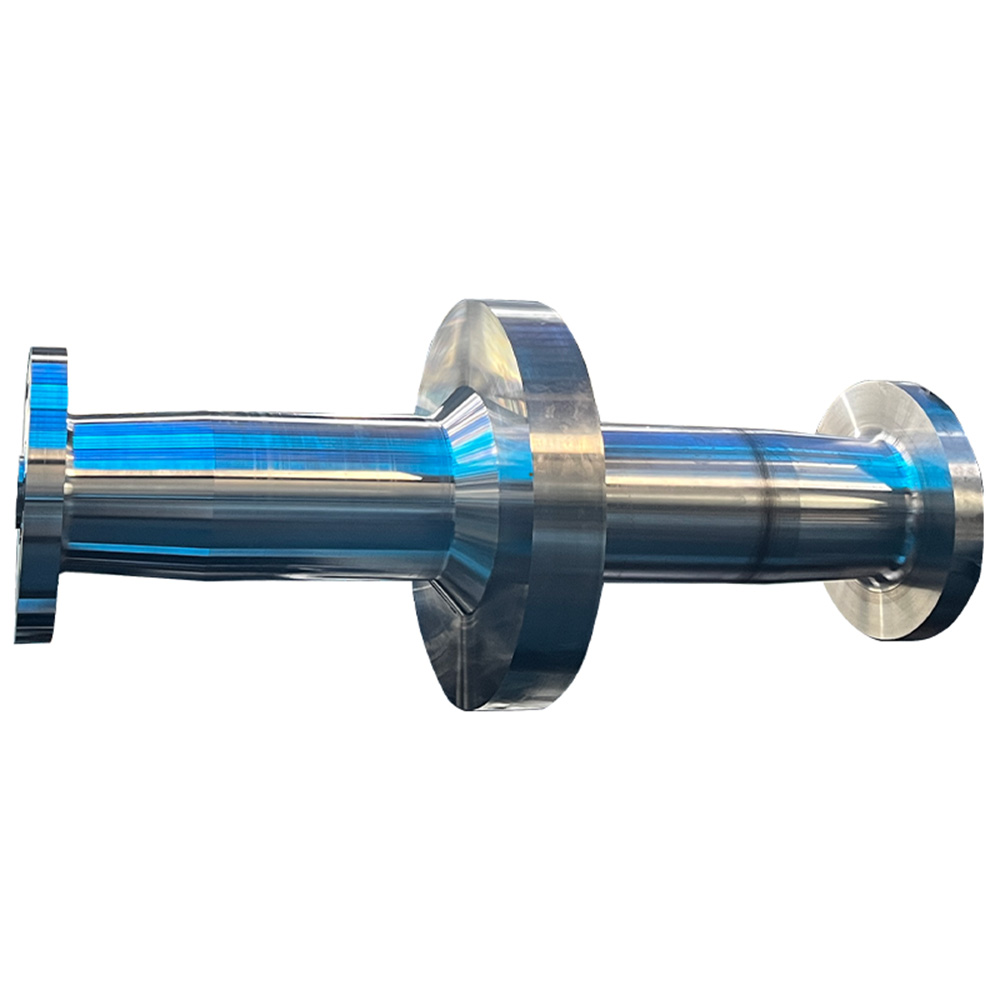
Specifieke bewerkingsgegevens hebben rechtstreeks invloed op de rechtheid van de gehele voortstuwingslijn. Technische expertise vereist het opbreken van deze exacte maattoleranties. Slingering, concentriciteit en oppervlakteafwerking bepalen het mechanische gedrag. Zelfs kleine afwijkingen veranderen de spanningsverdeling over de gehele aslijn. Ingenieurs berekenen deze toleranties nauwgezet om een perfecte rotatiesymmetrie te garanderen.
Fouten bij de koppelingsflenzen zorgen voor enorme problemen stroomafwaarts. Stel je voor dat je lid wordt van een Schroefas naar een Tussenas met slecht bewerkte vlakken. Het ontbreken van flensparallelliteit veroorzaakt ernstige hoekafwijkingen. Gebrek aan concentriciteit zorgt voor duidelijke afwijkingen in de offset. Installateurs vinden dat deze specifieke geometrische fouten onmogelijk te corrigeren zijn tijdens de montage van de romp. Het staal weigert eenvoudigweg om op natuurlijke wijze uit te lijnen.
De machinale bewerking van de tapsheid van de propellernaaf bepaalt de exacte plaatsing. Nauwkeurige conische hoeken zorgen ervoor dat de propeller de as gelijkmatig vasthoudt. Oppervlakteafwerking heeft een directe invloed op dit hydrodynamische evenwicht. Ruwe oppervlakken veroorzaken wrijvingscorrosie onder zware cyclische belasting. Deze corrosie brengt uiteindelijk de structurele integriteit van de propellernaafverbinding in gevaar.
Het vermenigvuldigingseffect maakt kleine fouten ongelooflijk gevaarlijk. Een bewerkingsfout van een fractie van een millimeter aan de ene kant veroorzaakt een ramp. We schetsen hieronder de trapsgewijze stadia van dit effect:
Er bestaat een microscopische hoekfout aan het voorste flensvlak.
De geschroefde koppeling dwingt de aangesloten as iets uit het midden.
Deze afwijking vermenigvuldigt zich over de tien meter overspanning van het aangesloten onderdeel.
Het uiteinde zwaait door een enorme, onaanvaardbare uitloopboog.
De resulterende trillingen versnipperen aangrenzende schroefasbuislagers.
Schepen zijn inherent flexibele, niet-stijve constructies. Ze buigen en draaien voortdurend terwijl ze op zee opereren. Doorbuigingen van de romp veranderen op basis van variërende vrachtbelastingen en ballastomstandigheden. Bovendien veranderen fluctuerende hydrodynamische krachten van de propeller de uitlijning dynamisch. Zware zeeën veroorzaken enorme tijdelijke belastingen op het achterschip. Daarom vertegenwoordigt statische uitlijning op blokken nooit echte operationele omstandigheden.
Zeer nauwkeurige basislijnbewerking biedt een kritische veiligheidsmarge. Deze marge absorbeert onvermijdelijke dynamische krachten veilig. Een slechte statische uitlijning duwt de mechanische toleranties al tot het uiterste. Bijgevolg zorgen dynamische belastingen er gemakkelijk voor dat het gestresste systeem catastrofaal faalt. Precisiebewerking geeft de as ruimte om te buigen zonder de oliefilm te breken.
Strikte ontwerpnaleving blijft absoluut noodzakelijk voor de maritieme veiligheid. U moet bewerkte producten afstemmen op strenge richtlijnen van de klassenmaatschappij. De ABS Guidance Notes on Propulsion Shafting Alignment bieden uitstekende kaders. DNV en Lloyd's Register bieden vergelijkbare strenge normen. Het voldoen aan deze normen zorgt ervoor dat de componenten gewelddadige dynamische verschuivingen overleven.
| Operationele conditie | Krachttype | Impact op asuitlijning | Vereiste bewerkingsmarge |
|---|---|---|---|
| Droogdok (statisch) | Zwaartekracht | Natuurlijke doorbuiging tussen steunen | Geen afwijking van de basislijn |
| Lading laden | Romp buigen | Wijzigingen in peilinghoogte | Hoge tolerantie voor lagerspeling |
| Zware zeeën | Hydrodynamisch | Laterale en verticale stuwkracht | Perfectie van flensparallellisme |
| Volle snelheid vooruit | Torsie | Draaien en compressie | Perfecte Boss Taper-zitplaats |
Standaard aftermarket-vervangingen voldoen zelden aan de eisen van moderne megaschepen. Aangepaste OEM-bewerking, ondersteund door specifieke technische gegevens, biedt een veel superieure betrouwbaarheid. Aangepaste productie houdt zich strikt aan de originele blauwdruktoleranties. Standaard aftermarket-onderdelen maken vaak gebruik van lossere, algemene tolerantiebanden. U moet oplossingen kiezen die specifiek zijn ontworpen voor uw exacte scheepsklasse.
U moet de interne kwaliteitscontroleprocessen van een leverancier zorgvuldig onder de loep nemen. Zoek naar interne lasermetrologie en geavanceerde coördinatenmeetmachines (CMM). Topfaciliteiten voeren uitgebreide rondlooptests uit op gespecialiseerde heavy-duty draaibanken. Ze vertrouwen nooit op eenvoudige metingen met handgereedschap voor massieve voortstuwingscomponenten. Geavanceerde metrologie elimineert menselijke fouten uit de kwaliteitscontrole.
Traceerbaarheid van materialen zorgt ervoor dat het onderliggende staal voldoende sterkte heeft. Benadruk het belang van volledige materiële testrapporten (MTR's). U hebt ook controleerbare naleving van de IACS-leden nodig. Zonder de juiste metallurgische documentatie betekent perfect bewerkte geometrie niets. Inferieur staal vervormt snel onder standaard operationele belastingen.
Kopers moeten actief historische casestudies opvragen bij potentiële leveranciers. Eis uitgebreide tolerantierapporten over vergelijkbare projecten. Accepteer nooit marketingclaims zonder empirisch bewijs. Een gerenommeerde verspaningspartner levert graag geanonimiseerde inspectiegegevens van eerdere leveringen.
Best Practice: Controleer de CMM-kalibratielogboeken van de leverancier voordat u het contract ondertekent.
Veel voorkomende fout: het accepteren van laatste onderdelen zonder de ruwe dimensionale inspectierapporten te bekijken.
Er bestaat een gevaarlijke overdrachtskloof tussen de faciliteit en de scheepswerf. Het transporteren van zware schachten brengt ernstige buigrisico's met zich mee als deze niet op de juiste manier worden ondersteund. Zelfs een perfecte draaibankbewerking gaat achteruit als de as tijdens het transport kromtrekt. Vaak geeft het montageteam ten onrechte de fabrikant de schuld van door transport veroorzaakte bochten. Duidelijke communicatie en strenge tilprotocollen voorkomen deze dure verwarring.
Traditionele uitlijningsmethoden maken gebruik van eenvoudige optische hulpmiddelen en meetklokken. Moderne scheepswerven geven de voorkeur aan zeer geavanceerde laseruitlijningstechnologieën. U moet echter een fundamentele waarheid met betrekking tot deze hulpmiddelen begrijpen. Zelfs de meest geavanceerde laseruitlijning kan een fysiek kromgetrokken as niet repareren. Lasers positioneren de componenten perfect, maar kunnen gefabriceerde geometrische defecten niet uitwissen.
Implementeer strikte risicobeperkingsstrategieën om de tijdlijn van uw project te beschermen. Beveel verplichte controles van de slingering voorafgaand aan de installatie aan bij aankomst op de scheepswerf. Voer strenge fabrieksacceptatietests (FAT) uit voordat de schacht wordt verzonden. Het ontdekken van een bewerkingsfout in het droogdok veroorzaakt catastrofale financiële vertragingen. Als u het op de fabrieksvloer vindt, kunt u onmiddellijk en kosteneffectief corrigeren.
Een proactieve aanpak verenigt de bewerkingsfaciliteit en het installatiepersoneel. Het zorgt ervoor dat iedereen werkt vanuit dezelfde geverifieerde dimensionale basislijn. Uiteindelijk garandeert deze synergie een soepele, trillingsvrije lancering van het voortstuwingssysteem.
Het uitlijnen van de as begint fundamenteel op de draaibank, niet in de romp. Geen enkele scheepswerfexpertise kan inherent gebrekkige productiegeometrieën overwinnen. Precisietoleranties beschermen uw zware apparatuur tegen voortijdige slijtage en catastrofale storingen. Ze bieden de nodige marges om gewelddadige, dynamische krachten op zee het hoofd te bieden. Wanneer u de afmetingen nauwgezet controleert, zorgt u voor betrouwbare hydrodynamische prestaties op de lange termijn.
Beslissers moeten prioriteit geven aan leveranciers die in staat zijn een strikte dimensionale controle aan te tonen. Evalueer zorgvuldig hun metrologische apparatuur, de traceerbaarheid van materialen en het inzicht in de dynamische belasting. Grondig onderzoek voorkomt kostbare, ongeplande droogdokbeurten achteraf. Wij moedigen u aan om de kwaliteitscontroledocumentatie van uw huidige leverancier onmiddellijk te bekijken. Vraag om technisch advies voordat u begint met uw volgende retrofit of nieuwbouw van uw voortstuwingssysteem.
A: Slingering veroorzaakt een ernstig excentrisch belastingspad tijdens asrotatie. Deze ongelijkmatige beweging breekt de beschermende hydrodynamische oliefilm in het lager. Als gevolg hiervan faalt de grenssmering, wat leidt tot direct metaal-op-metaal contact. Deze wrijving veroorzaakt snelle oververhitting, versnelde slijtage en plotseling falen van de lagers.
A: Aanvaardbare toleranties zijn sterk afhankelijk van de asdiameter, het maximale toerental en specifieke regels van de klassenmaatschappij. Standaardrichtlijnen van ABS of DNV dicteren doorgaans extreem krappe marges. Ze vereisen meestal flensconcentriciteit en een totale indicatorslingering gemeten in honderdsten van een millimeter.
A: Nee. Laseruitlijning zorgt er simpelweg voor dat de componenten correct ten opzichte van elkaar in de romp zitten. Het kan geen inherente geometrische defecten corrigeren die rechtstreeks in het staal zijn vervaardigd. Een niet-parallelle flens blijft scheef, hoe perfect je er ook met een laser doorheen richt.
A: Aangepaste OEM-bewerking garandeert naleving van de exacte originele materiaalspecificaties. Het volgt strikt de noodzakelijke processen voor spanningsverlichting en nauwkeurige maattoleranties. Deze gespecialiseerde aanpak komt overeen met de oorspronkelijke technische berekeningen van het schip, waardoor het algehele operationele risico op zee dramatisch wordt verminderd.


