| Quantité : | |
|---|---|
L' ensemble bloc d'équilibrage et anneau de base à roulement de butée assorti intégré est un ensemble de composants de base au niveau du système, composé d'un bloc d'équilibrage dynamique de précision 38CrNi3MoV et d'un anneau de base de patin de butée en acier 35 à haute rigidité , conçu pour les systèmes de palier de butée à patin inclinable robustes. Contrairement à l'approvisionnement en composants uniques, cet assemblage pré-apparié est conçu avec des normes d'usinage unifiées et une compatibilité structurelle, offrant une solution unique aux clients industriels pour optimiser les performances globales, l'efficacité de l'assemblage et la stabilité opérationnelle de leurs systèmes de butées.
Cet ensemble de bloc d'équilibrage et d'anneau de base assortis à roulement de butée permet d'obtenir une synergie parfaite entre la répartition de la charge et la transmission : l'anneau de base fournit une base de montage uniforme et rigide pour la transmission de charge axiale, tandis que le bloc d'équilibrage apparié ajuste avec précision l'état de contrainte interne des patins de butée, éliminant la concentration locale de charge et assurant une force constante sur l'ensemble du système de roulement.
Fabriqués selon des normes dimensionnelles unifiées et un contrôle de tolérance, les composants de support du système de butée éliminent les problèmes de non-concordance d'assemblage causés par l'achat de composants séparés, réduisant ainsi considérablement le temps d'assemblage sur site, les coûts de débogage et le risque de pannes opérationnelles causées par un mauvais ajustement.
L'ensemble couplé est optimisé pour un fonctionnement collaboratif sous des charges lourdes, à grande vitesse et dans des conditions de travail variables, supprimant efficacement les vibrations opérationnelles, réduisant l'usure des composants et prolongeant la durée de vie de l'ensemble du système de butée de plus de 20 % par rapport aux composants uniques inégalés.
Paramètre |
Composant du bloc d'équilibre |
Composant de l'anneau de base |
Matériau de base |
Acier allié 38CrNi3MoV |
35 Acier au carbone haute résistance |
Plage de dureté |
280-320 HB |
220-260 HB |
Tolérance dimensionnelle |
±0,005mm |
±0,01 mm |
Planéité critique de la surface |
≤0,002 mm/100×100 mm |
≤0,003 mm/100×100 mm |
Tolérance de coaxialité |
- |
≤0,008 mm |
Plage de température applicable |
-40 ℃ à 350 ℃ |
-30℃ à 300℃ |
Portée de la personnalisation |
Personnalisation complète selon les dessins du système client |
Personnalisation complète selon les dessins du système client |
Cet ensemble d'ensembles de roulements de butée intégrés est spécialement conçu pour les clients industriels ayant des exigences élevées en matière de stabilité du système de roulements, notamment les fabricants de systèmes de propulsion marine, les producteurs d'équipements de production d'énergie, les opérateurs de turbines hydroélectriques et de turbines à vapeur, les usines de machines métallurgiques et les fournisseurs d'équipements rotatifs industriels à grande échelle. Il convient aux scénarios de fonctionnement difficiles tels qu'un fonctionnement continu à long terme, des impacts de charges lourdes, des températures élevées et des environnements très humides.

L'assemblage apparié adopte une correspondance optimisée des matériaux : le bloc d'équilibrage utilise un acier allié à haute ténacité 38CrNi3MoV pour une excellente résistance à la fatigue sous charge dynamique, tandis que l'anneau de base utilise de l'acier au carbone 35 à haute rigidité pour un support structurel stable sous de lourdes charges statiques et dynamiques. Tous les composants sont fabriqués selon un système d'usinage de précision unifié, avec des fixations dédiées pour le serrage et l'usinage appariés afin de garantir une compatibilité de montage à 100 %. Le processus comprend un usinage de précision CNC sur 5 axes, un chanfreinage standardisé, un nettoyage par ultrasons et un traitement antirouille, avec une inspection complète du processus pour garantir la conformité aux normes techniques unifiées.
Nous fournissons des services d'usinage adaptés entièrement personnalisés pour l' ensemble bloc d'équilibrage de butée et bague de base, basés sur les dessins du système de butée fournis par le client, les paramètres de conditions de travail et les exigences techniques, garantissant une parfaite compatibilité avec tous les composants d'accouplement du système de roulement. Au-delà de l'assemblage couplé, nous proposons des solutions de support de système complètes, comprenant des patins de butée, des arbres de butée, des coussinets en métal blanc, des boîtiers de roulement et des demi-anneaux d'alimentation en huile assortis, offrant ainsi à nos clients un système de roulement de butée complet et prêt à assembler.


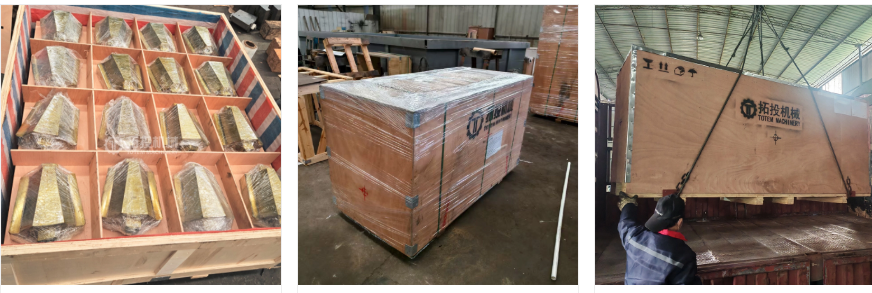
Nous adoptons une solution d'emballage jumelée spécialisée pour l'assemblage intégré :
1) Couche intérieure : Chaque composant est enduit individuellement d'huile antirouille, enveloppé de papier anticorrosion VCI et marqué des codes correspondants ;
2) Couche tampon : du coton perlé personnalisé et des fentes de positionnement sont utilisés pour fixer les composants appariés, empêchant ainsi les collisions et les déplacements pendant le transport ;
3) Couche externe : Caisse en bois d'exportation renforcée avec fixation intégrée, adaptée au transport mondial maritime, terrestre et aérien, avec des marques de manutention et des solutions d'emballage personnalisables selon les besoins.
TOTEM MACHINERY est un fournisseur professionnel de solutions de composants de roulements au niveau système pour les clients industriels, avec des capacités complètes de conception, d'usinage et de test. Contrairement aux fabricants de composants uniques, nous nous concentrons sur les performances opérationnelles globales du système de roulements, en proposant une conception unifiée, un usinage adapté, un contrôle qualité complet du processus et un support technique réactif. Nous pouvons non seulement fournir des ensembles de composants adaptés à vos dessins, mais également fournir des solutions globales complètes de roulements et de systèmes de lubrification, vous aidant à réduire les coûts d'approvisionnement, à améliorer l'efficacité de l'assemblage et à garantir un fonctionnement stable à long terme de votre équipement.