
Please Choose Your Language
दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2026-09-09 उत्पत्ति: साइट
एक क्षतिग्रस्त प्रोपेलर शाफ्ट जहाज के तत्काल डाउनटाइम और कंपाउंडिंग लागत लाता है। आपको यह तय करना होगा कि मौजूदा शाफ्ट को मशीन में लगाना है या नया खरीदना है। यह विकल्प कभी भी केवल घटक मूल्य के बारे में नहीं है। यह मूलतः जोखिम न्यूनीकरण के बारे में है। छेड़छाड़ की गई समुद्री प्रणोदन प्रणाली के हिस्से जहाज के प्रदर्शन को भारी रूप से ख़राब करते हैं, ईंधन दक्षता को नष्ट करते हैं, और ड्राइवट्रेन सुरक्षा को खतरे में डालते हैं। इन घटकों को नज़रअंदाज़ करने से यात्रा के बीच में विनाशकारी विफलता का ख़तरा रहता है।
हमने एक सख्त, अनुपालन-केंद्रित ढांचा प्रदान करने के लिए यह मार्गदर्शिका बनाई है। यह आपको अनुमान के बिना मरम्मत बनाम प्रतिस्थापन का मूल्यांकन करने में मदद करता है। आप सीखेंगे कि नैदानिक लक्षणों को ठीक से कैसे पढ़ा जाए। हम बताएंगे कि गैर-विनाशकारी परीक्षण आपके विकल्पों को क्यों निर्देशित करता है। आप यह भी समझेंगे कि यार्ड डाउनटाइम के विरुद्ध सामग्री उन्नयन को कैसे संतुलित किया जाए। इस लेख के अंत तक, आपके पास अपने जहाज के लिए सबसे सुरक्षित, सबसे किफायती विकल्प बनाने का व्यावहारिक ज्ञान होगा।
सहनशीलता वास्तविकता तय करती है: यदि कोई शाफ्ट विशिष्ट निर्माता या नियामक (उदाहरण के लिए, एबीवाईसी) सहनशीलता से परे झुका हुआ है, तो प्रतिस्थापन एक संरचनात्मक आवश्यकता है, न कि अपसेल।
छिपी हुई क्षति ही वास्तविक जोखिम है: दृश्य निरीक्षण अपर्याप्त हैं; ऐसा करने से पहले सूक्ष्म धातु संबंधी थकान को दूर करने के लिए गैर-विनाशकारी परीक्षण (एनडीटी) की आवश्यकता होती है प्रोपेलर शाफ्ट की मरम्मत.
संरेखण पर समझौता नहीं किया जा सकता: चाहे मरम्मत हो या प्रतिस्थापन, अनुचित स्थापना बार-बार विफलता की गारंटी देती है।
डाउनटाइम बनाम पूंजी: निर्णय अक्सर कस्टम निर्माण के मुख्य समय बनाम सटीक मशीनिंग की स्थानीय उपलब्धता पर निर्भर करता है।
पेशेवर भारी कंपन जैसे स्पष्ट लक्षणों को देखते हैं। उचित निदान के लिए सटीक लक्षण सत्यापन की आवश्यकता होती है। आपको मुड़े हुए शाफ्ट, घिसे हुए बियरिंग जर्नल और युग्मन संबंधी समस्याओं के बीच अंतर करना चाहिए। एक हिलती हुई पतवार अक्सर इशारा करती है प्रोपेलर शाफ्ट विफलता . हालाँकि, ढीले इंजन माउंट समान लक्षण पैदा करते हैं। आप कारण का अनुमान नहीं लगा सकते. शाफ्ट रनआउट को सटीक रूप से मापने के लिए आपको डायल संकेतक की आवश्यकता होती है। मैकेनिक इन संकेतकों को चुंबकीय आधार पर स्थापित करते हैं। वे एक इंच के हजारवें हिस्से तक विचलन का पता लगाने के लिए शाफ्ट को धीरे-धीरे घुमाते हैं।
दृश्य जांच से खतरनाक खामियां आसानी से छूट जाती हैं। गैर-विनाशकारी परीक्षण (एनडीटी) यहां एक महत्वपूर्ण भूमिका निभाता है। आपको डाई पेनेट्रेंट या अल्ट्रासोनिक परीक्षण की आवश्यकता है। ये विधियाँ समुद्री विकास के नीचे छिपी हुई हेयरलाइन फ्रैक्चर को प्रकट करती हैं। वे सतह के क्षरण के नीचे दबी दरारें भी ढूंढते हैं। मामूली गड्ढे नग्न आंखों को हानिरहित लग सकते हैं। एनडीटी यह उजागर करता है कि क्या वे गड्ढे कोर मिश्र धातु संरचना से समझौता करते हैं। डाई प्रवेशक परीक्षण के दौरान, तकनीशियन धातु को अच्छी तरह से साफ करते हैं। वे एक अत्यधिक दृश्यमान डाई लगाते हैं जो सूक्ष्म दरारों में रिस जाती है। फिर एक डेवलपर स्प्रे डाई को बाहर खींच लेता है, जिससे घातक संरचनात्मक खामियां स्पष्ट रूप से उजागर हो जाती हैं।
अकेलेपन में असफलताएं कम ही घटित होती हैं। आपको द्वितीयक क्षति मूल्यांकन अवश्य करना चाहिए। स्ट्रट्स, कटलैस बियरिंग्स और ट्रांसमिशन सील्स का अच्छी तरह से निरीक्षण करें। एक मुड़ा हुआ शाफ्ट आमतौर पर कटलैस बियरिंग को तुरंत नुकसान पहुंचाता है। असंतुलित घुमाव रबर की परत पर हथौड़ा मारता है। लीक के लिए गियरबॉक्स आउटपुट सील की भी जाँच करें। गंभीर कंपन समय के साथ ट्रांसमिशन बेयरिंग को बर्बाद कर सकते हैं। शाफ्ट समाधान पर निर्णय लेने से पहले आपको संपूर्ण ड्राइवलाइन का मूल्यांकन करना चाहिए।
| देखे गए लक्षण | संभावित अंतर्निहित कारण | आवश्यक नैदानिक कार्रवाई |
|---|---|---|
| अकड़ पर स्थानीयकृत ग्रूविंग | कटलैस बियरिंग घिसाव या मलबा घुसपैठ | जर्नल व्यास को माइक्रोमीटर से मापें |
| जहाज़ पर भारी कंपन | मुड़ा हुआ शाफ्ट या गंभीर गलत संरेखण | टेपर पर डायल इंडिकेटर रनआउट टेस्ट |
| हेयरलाइन की सतह टेपर के पास फट जाती है | थकान तनाव या मरोड़ वाला अतिभार | डाई प्रवेशक या अल्ट्रासोनिक परीक्षण |
| कपलिंग के पास भूरे रोएँदार दाग | दरार संक्षारण या आंतरिक शाफ्ट जंग | कपलिंग निकालें और स्प्लिंस का निरीक्षण करें |
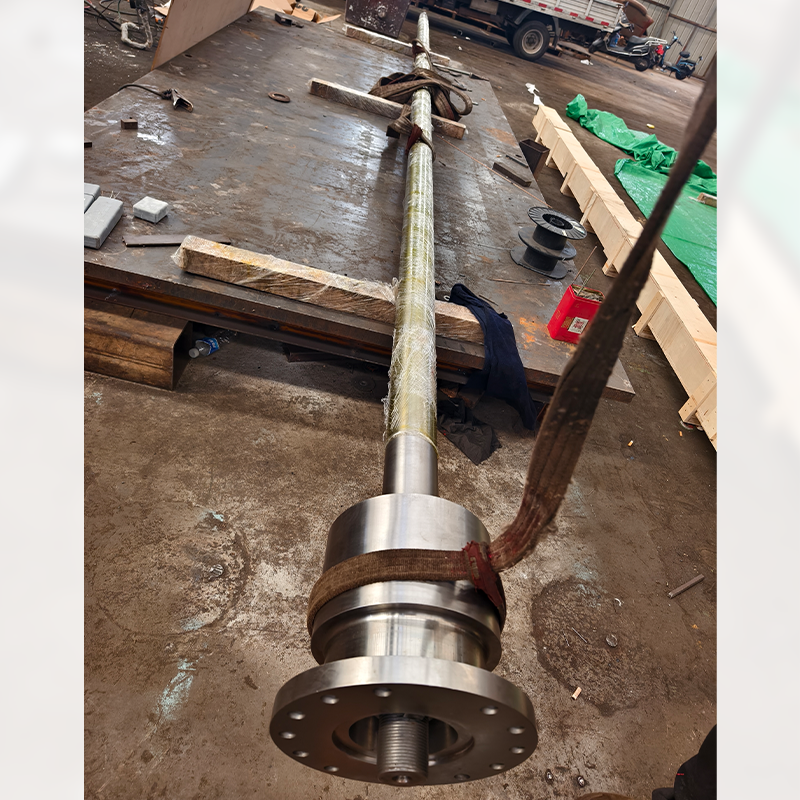
आपको ठीक से यह जानने की जरूरत है कि मरम्मत का व्यावसायिक अर्थ कब होता है। बाधाओं को दूर करना इस निर्णय को पूरी तरह से निर्धारित करता है। स्वीकार्य रनआउट सहनशीलता आमतौर पर 0.002 से 0.005 इंच के भीतर रहती है। यह शाफ्ट की लंबाई और अधिकतम आरपीएम के आधार पर भिन्न होता है। हाइड्रोलिक स्ट्रेटनिंग की सख्त भौतिक सीमाएँ हैं। छोटे मोड़ अक्सर ठंडे स्ट्रेटनिंग प्रेस पर अच्छी प्रतिक्रिया देते हैं। कुशल मशीनिस्ट धातु को चरण में वापस मोड़ने के लिए परिकलित दबाव लागू करते हैं। हालाँकि, दबाने पर गंभीर किंक फट जाएगी। आप प्राप्त धातु को वापस सुरक्षित अवस्था में लाने के लिए बाध्य नहीं कर सकते।
जर्नल क्लैडिंग एक और वैध मरम्मत पथ प्रदान करता है। इसे हम थर्मल स्प्रेइंग भी कहते हैं। कभी-कभी शाफ्ट ठीक उसी स्थान पर घिस जाता है जहां वह बेयरिंग के अंदर होता है। इन घिसे-पिटे क्षेत्रों का निर्माण करना यांत्रिक रूप से अच्छा है। क्षतिग्रस्त सामग्री को हटाने के लिए मशीनिस्ट पहले घिसे हुए हिस्से को काटता है। वे घूमते हुए शाफ्ट पर पिघले हुए धातु के पाउडर का छिड़काव करते हैं। यह नई सामग्री यांत्रिक रूप से आधार मिश्र धातु से जुड़ती है। अंत में, वे नई परत को बिल्कुल मूल व्यास में बदल देते हैं। यह एक चुस्त बियरिंग फिट को पूरी तरह से पुनर्स्थापित करता है।
स्थानीयकृत मशीनिंग भारी लागत और समय का लाभ प्रदान करती है। आप कई सप्ताह का लीड टाइम बचा सकते हैं। कस्टम-मशीनीकृत मिश्र धातु ब्लैंक को ऑर्डर करने में काफी समय लगता है। भारी सामग्री की शिपिंग में महंगी देरी होती है। एक स्थानीय मशीन की दुकान अक्सर तीन दिनों में क्लैडिंग समाप्त कर सकती है। यह आपके जहाज़ को गतिशील रखता है और यार्ड शुल्क को कम करता है।
हालाँकि, आपको कुछ ऐतिहासिक तरीकों पर संदेह रखना चाहिए। कभी भी 'हीट स्ट्रेटनिंग' की अनुमति न दें। एक्वामेट जैसे समुद्री-ग्रेड मिश्र धातुओं को गर्म करने से उनका स्वभाव खराब हो जाता है। यह इंजीनियर्ड धातुकर्म संरचना को स्थायी रूप से नष्ट कर देता है। आप धातु का प्राकृतिक संक्षारण प्रतिरोध खो देंगे। गर्म भाग भंगुर हो जाता है और लोड के तहत टूटने का खतरा होता है। हमेशा अपनी चुनी हुई मशीन की दुकान से कोल्ड स्ट्रेटनिंग तकनीक की मांग करें।
सुरक्षा बनाए रखने के लिए कभी-कभी आपको समुद्री प्रोपेलर शाफ्ट को स्क्रैप करना होगा। धातुकर्म उपज एक कठोर सीमा के रूप में कार्य करती है। धातुओं में प्रत्यास्थ सीमा होती है। एक बार जब शाफ्ट इस सीमा से आगे झुक जाता है, तो यह स्थायी रूप से फैल जाता है। धातु की आंतरिक कण संरचना कमजोर हो जाती है। आप इसे आसानी से विश्वसनीय स्थिति में वापस नहीं दबा सकते। मूल शक्ति खत्म हो गई है. एक सीधा शाफ्ट जो पहले झुका हुआ था, सामान्य भार के तहत फिर से झुक जाएगा।
दरारों का क्षरण और गंभीर गड्ढा एक और गैर-मरम्मत योग्य खतरा प्रस्तुत करता है। स्टेनलेस स्टील को अपनी सुरक्षात्मक ऑक्साइड परत बनाए रखने के लिए ऑक्सीजन की आवश्यकता होती है। कसकर भरे समुद्री बीयरिंगों के नीचे ऑक्सीजन की कमी हो जाती है। यह आक्रामक स्थानीयकृत गड्ढे का कारण बनता है। गहरे गड्ढे बड़े पैमाने पर तनाव उत्पन्न करने वाले के रूप में कार्य करते हैं। वे कमजोर बिंदु बनाते हैं जहां टॉर्क के तहत फ्रैक्चर शुरू होते हैं। आप घूमने वाले ड्राइवट्रेन घटक पर सुरक्षित रूप से वेल्ड नहीं कर सकते या गहरे गड्ढे नहीं भर सकते। यह भयावह रूप से विफल हो जाएगा.
मरोड़ वाले फ्रैक्चर सख्ती से तत्काल प्रतिस्थापन का निर्देश देते हैं। कपलिंग या टेपर पर घुमाव के लक्षण देखें। क्षतिग्रस्त स्प्लिन बड़े पैमाने पर ओवर-टॉर्क घटनाओं का संकेत देते हैं। यह आमतौर पर चट्टानों या लट्ठों पर जोरदार प्रहार के बाद होता है। एक मुड़ा हुआ टेपर अब प्रोपेलर को सुरक्षित रूप से नहीं पकड़ सकता है। मुड़े हुए शाफ्ट की मशीनिंग केवल संरचनात्मक क्षति को छिपाती है। यह खोई हुई घूर्णी शक्ति को बहाल नहीं करता है।
विनाशकारी चल रही विफलताओं में भारी वित्तीय दायित्व का जोखिम होता है। पैच-टुगेदर शाफ्ट का उपयोग समुद्री बीमा पॉलिसियों को रद्द कर सकता है। यह सख्त सरकारी और उद्योग सुरक्षा मानकों का भी उल्लंघन करता है। अमेरिकन बोट एंड यॉट काउंसिल (एबीवाईसी) के नियम ड्राइवट्रेन घटकों के लिए विशिष्ट संरचनात्मक अखंडता की मांग करते हैं। एक विफल शाफ्ट घूमते हुए प्रोपेलर को गिरा सकता है। यह पतवार की सील को फाड़ सकता है, जिससे जहाज़ डूब सकता है। प्रतिस्थापन अनुपालन और मन की सर्वोच्च शांति सुनिश्चित करता है।
सही चुनाव करने के लिए आपको एक प्रत्यक्ष मूल्यांकन ढांचे की आवश्यकता है। मरम्मत की तत्काल लागत की तुलना द्वितीयक विफलता के स्थानीय जोखिम से करें। यदि किसी मरम्मत में नई इकाई की लागत 60 प्रतिशत होती है, लेकिन वह 30 प्रतिशत कम जीवनकाल प्रदान करता है, तो नई खरीद बेहतर गणितीय समझ में आती है। किसी कमजोर सुधार के लिए दो बार भुगतान न करें। एक स्थानीय मरम्मत से काम चल सकता है, लेकिन एक पुराना शाफ्ट छिपी हुई थकान को दूर करता है। शेष जीवनचक्र का मूल्यांकन करने से आपको अगले सीज़न में विनाश की पुनरावृत्ति से बचने में मदद मिलती है।
डाउनटाइम गणना इस मैट्रिक्स को बहुत अधिक प्रभावित करती है। हॉल-आउट और ड्राईडॉक शुल्क प्रतिदिन जमा होता है। एक सस्ते मशीनिंग कार्य के लिए तीन सप्ताह की प्रतीक्षा की आवश्यकता हो सकती है। पूर्व-मशीनीकृत प्रतिस्थापन में तीन दिन लग सकते हैं। विस्तारित यार्ड शुल्क मशीनिंग से होने वाली बचत को तुरंत ख़त्म कर देता है। आपको पानी से बाहर रहने के पूर्ण वित्तीय प्रभाव का मूल्यांकन करना चाहिए। खोए हुए चार्टर राजस्व या खोए हुए अवकाश समय का कारक।
प्रतिस्थापन को रणनीतिक सामग्री उन्नयन के अवसर के रूप में मानें। यह सिर्फ डूबी हुई लागत नहीं है. आप उच्च-उपज वाले मिश्रधातुओं में अपग्रेड कर सकते हैं। मानक एक्वामेट 17 से एक्वामेट 22 पर जाने से संक्षारण प्रतिरोध में काफी सुधार होता है। एक्वामेट 22 उच्च-अश्वशक्ति डीजल अनुप्रयोगों के लिए उच्च तन्यता ताकत प्रदान करता है। बेहतर सामग्री आवश्यक रखरखाव अंतराल के बीच समय बढ़ाती है। यह सक्रिय दृष्टिकोण लंबी अवधि में पूंजी बचाता है। इससे आपके बर्तन का पुनर्विक्रय मूल्य भी बढ़ जाता है।
प्राचीन शाफ्ट ख़रीदने से केवल आधी समस्या हल होती है। 'नए शाफ्ट' का भ्रम कई नाव मालिकों को फँसाता है। एक बिल्कुल नया या पूरी तरह से सीधा किया गया शाफ्ट खराब तरीके से स्थापित होने पर तेजी से नष्ट हो जाएगा। संरेखण त्रुटियाँ रोटेशन के दौरान अत्यधिक झुकने वाले तनाव का कारण बनती हैं। यह झुकने वाला तनाव कटलैस बियरिंग के समय से पहले घिसाव का कारण बनता है। यह अंततः धातु की थकान और टूटने की ओर ले जाता है।
इंजन-टू-शाफ्ट सहनशीलता के लिए अत्यधिक सटीकता की आवश्यकता होती है। आपको सत्यापित करना होगा समुद्री शाफ्ट संरेखण सावधानीपूर्वक। तकनीशियन विशेष फीलर गेज का उपयोग करके आमने-सामने युग्मन सहनशीलता की जांच करते हैं। ट्रांसमिशन फ्लैंज और शाफ्ट फ्लैंज के बीच का अंतर एक इंच के हजारवें हिस्से के भीतर होना चाहिए। कोई भी व्यापक चीज़ विनाशकारी ड्राइवट्रेन कंपन उत्पन्न करती है।
उचित स्थापना प्राप्त करने के लिए मानक चरण यहां दिए गए हैं:
कपलिंग को जोड़े बिना बीयरिंग में नया शाफ्ट स्थापित करें।
शून्य बाइंडिंग सुनिश्चित करने के लिए शाफ्ट को स्टर्न ट्यूब के भीतर पूरी तरह से केन्द्रित करें।
इंजन कपलिंग को शाफ्ट कपलिंग पर लाएँ, इसके विपरीत नहीं।
फीलर गेज का उपयोग करके ऊपर, नीचे, पोर्ट और स्टारबोर्ड पर अंतर को मापें।
इंजन माउंट को छोटे-छोटे चरणों में समायोजित करें जब तक कि अंतर 0.003 इंच के भीतर एक समान न हो जाए।
भूमि पर स्थैतिक संरेखण कभी भी पर्याप्त नहीं होता है। पानी में रखे जाने पर फाइबरग्लास के पतवार काफी लचीले हो जाते हैं। पानी के दबाव की गतिशील वास्तविकता इंजन माउंट ज्यामिति को बदल देती है। हार्डस्टैंड पर एक आदर्श संरेखण अक्सर कल्पना से बाहर हो जाएगा। अंतिम संरेखण तब होना चाहिए जब जहाज पानी में हो। लॉन्चिंग के बाद कम से कम 24 से 48 घंटे तक प्रतीक्षा करें। यह अंतिम युग्मन बोल्ट को कसने से पहले पतवार को अपने प्राकृतिक आकार में व्यवस्थित होने की अनुमति देता है।
मशीनिंग और प्रतिस्थापन के बीच का चुनाव पूरी तरह से कठिन परीक्षण डेटा पर निर्भर करता है। आप दृश्य अनुमान पर भरोसा नहीं कर सकते. रनआउट माप और गैर-विनाशकारी परीक्षण आपको आवश्यक तथ्य प्रदान करते हैं। छोटे-मोटे विक्षेपों के लिए स्ट्रेटनिंग खूबसूरती से काम करती है। हालाँकि, गंभीर उपज, गहरी गड्ढ़ा, या मरोड़ वाले फ्रैक्चर के लिए ताजा मिश्र धातु खाली करना अनिवार्य है। अपने विकल्पों की तुलना करते समय दैनिक यार्ड शुल्क की गणना करना याद रखें। विस्तारित डाउनटाइम में सबसे सस्ते तत्काल सुधार की लागत अक्सर काफी अधिक होती है।
इससे पहले कि एक मामूली कंपन एक बड़ी विफलता में बदल जाए, कार्रवाई करें। आज ही किसी प्रमाणित समुद्री मशीनिस्ट या विश्वसनीय आपूर्तिकर्ता से परामर्श लें। उन्हें अपने सटीक शाफ्ट आयाम, सामग्री विनिर्देश और वर्तमान विफलता लक्षण प्रदान करें। औपचारिक निदान मूल्यांकन या प्रतिस्थापन घटकों के लिए कोटेशन का अनुरोध करें। उचित रूप से प्रबंधित प्रणोदन प्रणालियाँ आपकी सुरक्षा सुनिश्चित करती हैं और आपके जहाज को उसके चरम पर काम करती रहती हैं।
ए: नहीं। यह मोड़ की डिग्री, विशिष्ट मिश्र धातु पर निर्भर करता है, और क्या धातु अपनी लोचदार सीमा से आगे निकल गई है। अत्यधिक मोड़ या तीव्र मोड़ के लिए पूर्ण प्रतिस्थापन की आवश्यकता होती है। गंभीर रूप से निकली धातु को सीधा करने का प्रयास आंतरिक अनाज संरचना को समझौता और असुरक्षित बना देता है।
उत्तर: नए शाफ्ट को सीधा करने और छोटी-मोटी मशीनिंग में 20 से 40 प्रतिशत खर्च हो सकता है। यह उत्कृष्ट मूल्य प्रदान करता है. हालाँकि, यदि मरम्मत का अनुमान किसी नई इकाई के 50 से 60 प्रतिशत तक पहुँच जाता है, तो प्रतिस्थापन की सार्वभौमिक रूप से अनुशंसा की जाती है। लगातार थकान का जोखिम महंगी मरम्मत को अलाभकारी बना देता है।
उत्तर: समय सीमा अलग-अलग होती है। कस्टम टेपरिंग आवश्यकताओं के आधार पर निर्माण और शिपिंग में आमतौर पर दिनों से लेकर हफ्तों तक का समय लगता है। भौतिक स्थापना और संरेखण में आमतौर पर एक से तीन दिन लगते हैं। यह काफी हद तक ड्राइवट्रेन की पहुंच, पतवार शैली और मौजूदा इंजन माउंट की स्थिति पर निर्भर करता है।


