
Please Choose Your Language
Bekeken: 0 Auteur: Site-editor Publicatietijd: 29-06-2026 Herkomst: Locatie
De tussenas fungeert als de kritische brug tussen de voortstuwingsas en de schroefas in een scheepsaslijn. Wanneer componenten met hoge snelheden en onder een enorm koppel ronddraaien, krijgt deze verbinding het grootste deel van de mechanische krachten te verduren. Als dit niet lukt of niet goed is uitgelijnd, kan dit ernstige schade aan de aandrijflijn tot gevolg hebben. Dergelijke storingen kunnen een nooddroogdok tot gevolg hebben en de schema's van de hele vloot verstoren.
Engineeringteams worden geconfronteerd met een voortdurende uitdaging bij het evalueren, specificeren en sourcen van hoge betrouwbaarheid onderdelen van het scheepsvoortstuwingssysteem . U moet navigeren door de strenge normen van classificatiebureaus van IACS-leden. Tegelijkertijd moet u langere inkoopdoorlooptijden in evenwicht brengen. Eén enkele materiaalfout of bewerkingsfout kan een complex scheepsbouw- of renovatieproject laten ontsporen.
Wij bieden een alomvattend kader voor de besluitvormingsfase om u te helpen bij het navigeren door deze veeleisende vereisten. U leert hoe u tussenassen op de juiste manier specificeert, verschillende materiaalkeuzes evalueert en met vertrouwen capabele productiepartners selecteert. Onze gids legt de technische grondgedachte achter deze cruciale aandrijflijnkeuzes uit.
Materiaalintegriteit bepaalt de levensduur: een gesmede tussenas biedt superieure weerstand tegen vermoeidheid en uitlijning van de korrelstructuur in vergelijking met alternatieve productiemethoden.
Over uitlijning en integratie kan niet worden onderhandeld: Nauwkeurige bewerking van de asverbindingen en lagertappen van de scheepsversnellingsbak is vereist om torsietrillingen en vroegtijdig falen van de lagers te voorkomen.
Maatwerk voldoet aan compliance: Het specificeren van een op maat gemaakte scheepsas vereist strikte naleving van de eisen van classificatiebureaus (bijv. ABS, DNV, Lloyd's Register) met betrekking tot ultrasoon testen en materiaalcertificering.
Evaluatie van leveranciers vereist technische zorgvuldigheid: leveranciers op de shortlist moeten vertrouwen op hun interne capaciteiten voor niet-destructief testen (NDT), hun smeedcapaciteit en hun staat van dienst met specifieke scheepstypen.
De mechanische belasting die op de schachtinrichting van een schip wordt uitgeoefend, is enorm. Een krachtbron genereert een enorme rotatiekracht. De de tussenas moet dit maximale koppel rechtstreeks op de propeller overbrengen. Een scheepsromp is echter nooit geheel stijf. Oceaangolven veroorzaken een constante dynamische buiging. Deze beweging noemen we hogging en verzakking. De as moet kracht overbrengen en tegelijkertijd deze dynamische rompdoorbuigingen en voorbijgaande piekbelastingen absorberen.
Technische teams meten het operationele succes van dit onderdeel aan de hand van strikte prestatiecriteria. U kunt geen concessies doen aan deze benchmarks zonder de veiligheid van het hele schip in gevaar te brengen.
Geen verstoring van de koppeloverdracht: het onderdeel moet voortdurend achteruitgaande belastingen kunnen verwerken tijdens manoeuvres zoals een botsing achteruit, zonder mee te geven.
Minimale trillingsoverdracht naar de rompconstructie: overmatige trillingen beschadigen lijnlagers en brengen het comfort van de bemanning in gevaar.
Naleving van de specifieke torsietrillingsanalyse (TVA) van het schip: De massa-elastische eigenschappen moeten overeenkomen met het systeem om destructieve resonantie te voorkomen.
Het begrijpen van de exacte systeemplaatsing is essentieel voor een juiste specificatie. Ingenieurs plaatsen dit onderdeel tussen de aandrijfas en de schroefas. Aan het voorste uiteinde koppelt het met de voortstuwingsas; aan het achtereinde is het verbonden met de schroefas, ook wel de staartas genoemd in veel scheepsasindelingen. Over de hele lengte ondersteunen gespecialiseerde lijnlagers het gewicht. Deze centrale positionering maakt hem tot de ruggengraat van de aandrijflijn.
Een veelgemaakte fout bij retrofits is het negeren van de veranderende stijfheid van moderne rompen. Wanneer u een motor upgradet, verandert het nieuwe koppelprofiel het gedrag van de as. U moet de gehele lijnlagerverdeling opnieuw beoordelen om ervoor te zorgen dat de as goed ondersteund blijft onder de nieuwe dynamische belastingen.
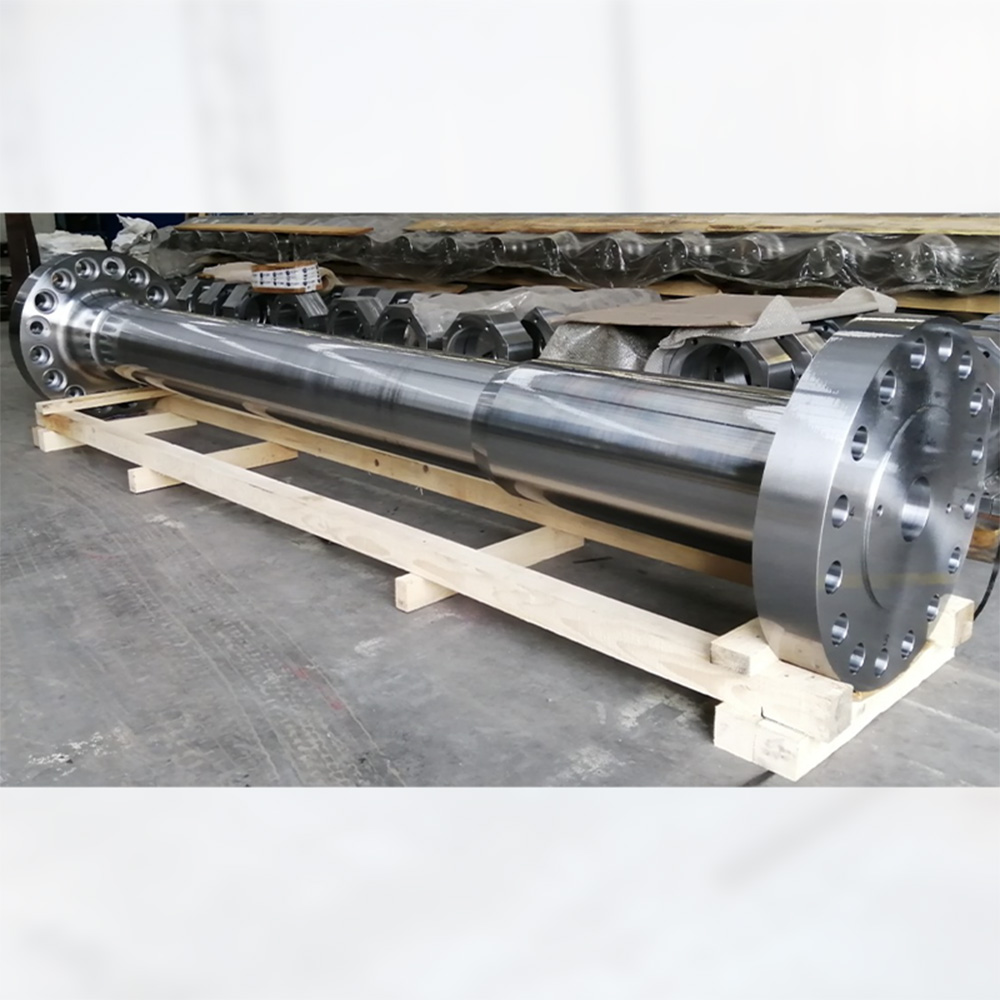
Bij het selecteren van materialen voor grootschalige maritieme toepassingen vergelijken ingenieurs voornamelijk verschillende staalproductiemethoden. Terwijl gieten kostenvoordelen biedt voor complexe vormen, introduceert het ernstige structurele kwetsbaarheden. Moderne maritieme classificatiebureaus geven een grote voorkeur aan smeden voor kritische aandrijflijncomponenten.
Smeden blijft om twee belangrijke structurele redenen de definitieve industriestandaard. Ten eerste optimaliseert het proces de graanstroom. Zware hydraulische persen vervormen het hete staal. Dit proces lijnt de interne metaalkorrel nauwkeurig uit met de fysieke vorm van de schacht. Deze uitlijning maximaliseert de structurele integriteit onder continue rotatiespanning. Ten tweede vermindert smeden de interne porositeit drastisch. Het elimineert de interne holtes en gasbellen die gebruikelijk zijn bij alternatieven van gegoten staal.
Het specificeren van een gesmede tussenas vereist het evalueren van verschillende staalsoorten op basis van uw specifieke motorvermogen en scheepstoepassing. U moet de vereiste treksterkte afwegen tegen de materiaalsterkte.
| Materiaalkwaliteit | Type | Typische treksterkte (MPa) | Beste toepassingsscenario |
|---|---|---|---|
| C45 / S45C | Koolstofstaal | 580 - 700 | Standaard commerciële schepen, bulkcarriers, omgevingen met weinig stress. |
| 34CrNiMo6 | Gelegeerd staal | 900 - 1100 | Hogesnelheidsveerboten, marineschepen, toepassingen met een hoog koppel die weerstand tegen vermoeidheid vereisen. |
| 42CrMo4 | Gelegeerd staal | 850 - 1000 | Schepen van ijsklasse die een superieure slagsterkte bij lage temperaturen nodig hebben. |
Kwaliteitsborging vormt de basis voor betrouwbaarheid bij maritieme inkoop. U moet volledige traceerbaarheid van uw productiepartner eisen. Deze transparantie begint bij de oorsprong van de grondstofsmelt. Het strekt zich uit tot uitgebreide warmtebehandelingsgegevens die de exacte afschrik- en ontlaatcurven tonen. Ten slotte moet metallurgische analyse door derden de uiteindelijke mechanische eigenschappen verifiëren. Zonder deze documenten zal een landmeter van een classificatiebureau het onderdeel afwijzen.
Inkoopteams discussiëren vaak over de vraag of kant-en-klare afmetingen voldoende zijn of dat maatwerk nodig is. U moet deze beslissing baseren op verschillende belangrijke evaluatiedimensies, waaronder integratielimieten, classificatieregels en operationele profielen van schepen.
Bepaalde scenario's dicteren strikt aanpassingsvereisten. Retrofits van schepen vormen de meest voorkomende uitdaging. Oudere versnellingsbakuitgangen komen zelden overeen met de flensafmetingen van moderne staartassen. Een gewoonte De aandrijfaansluitschacht overbrugt deze maatopening naadloos. Ook schepen van hoge kwaliteit of ijsklasse vereisen gespecialiseerde techniek. Deze schepen vereisen verbeterde flensdiktes en bredere overgangsradiussen. Deze specifieke geometrische veranderingen verminderen gevaarlijke spanningsconcentraties tijdens zware ijsinslagen.
Wanneer u opdracht geeft tot een op maat gemaakte scheepsas , moet u tijdens de ontwerpfase verschillende ontwerpspecificaties nauwgezet verifiëren. Een enkele dimensionale fout verpest hier het installatieproces.
Afmetingen koppelingsflens: Evalueer of integrale gesmede flenzen een betere stijfheid bieden dan hydraulisch gemonteerde koppelingen voor uw specifieke koppelprofiel.
Locaties van de hoofdtaplagers: Zorg ervoor dat de toleranties voor de oppervlakteafwerking voldoen aan strikte Ra-waarden (doorgaans Ra 0,8 of beter). Door deze precieze afwerking wordt de hydrodynamische oliefilm behouden die nodig is om het afvegen van lagers te voorkomen.
Boutgatconfiguraties: Specificeer geruimde gaten voor hydraulisch gemonteerde bouten. Als u te veel speling in de boutgaten laat, zullen de bevestigingsmiddelen bij omgekeerde belasting afscheuren.
Hieronder vindt u een snel referentiediagram met een samenvatting van de beslissingsmatrix voor standaard- versus maatwerksourcing.
| Beslissingsfactor | Standaard ontwerp | Maatwerk |
|---|---|---|
| Leeftijd van het vaartuig | Nieuwbouw met bijpassende OEM-componenten. | Mid-life retrofits en repowering-projecten. |
| Bedrijfsomgeving | Open water, gematigd klimaat. | IJsklassegebieden, zware zeetoestanden. |
| Gevoeligheid van doorlooptijd | Kortere inkoopperiode. | Langere doorlooptijd acceptabel voor nauwkeurige pasvorm. |
| Wijzigingen in classificatieregels | Het schip hield zich aan oude regels. | Het schip moet upgraden naar de nieuwe IACS-sterkteregels. |
Het aanschaffen van een onderdeel van hoge kwaliteit lost slechts de helft van het probleem op. Zelfs het beste staal zal catastrofaal falen als de installatieprotocollen worden genegeerd. Implementatieoverwegingen schrijven voor dat scheepswerfingenieurs met uiterste precisie met de as moeten omgaan.
De dynamiek van de asuitlijning vormt een groot implementatierisico. Een onjuiste verdeling van de belasting over lijnlagers veroorzaakt overmatige plaatselijke wrijving. Deze wrijving leidt onvermijdelijk tot het vegen van de lagers en het inkerven van de as. Ingenieurs moeten kiezen tussen rechte uitlijning en rationele uitlijning. Rechtlijnige uitlijning werkt adequaat voor kleine boten met een stijve romp. Grote commerciële schepen vereisen echter een rationele afstemming. Deze geavanceerde techniek berekent vooraf de lagerafwijkingen om rekening te houden met hoe de romp dynamisch buigt onder verschillende vrachtbelastingen.
Torsie- en axiale trillingen vormen een ander verborgen gevaar. Een krachtbron vuurt in verschillende pulsen. De propellerbladen komen in aanraking met ongelijkmatige zogvelden. Deze krachten verdraaien en comprimeren de aandrijflijn. Als er discrepanties bestaan in de massa-elastische eigenschappen tussen de tussenas, kan de de as van de scheepsversnellingsbak en de aandrijfmotor, er treedt resonantie op. Deze resonantie leidt tot hevig hameren op de tandwielen of snelle asvermoeidheid.
U moet tijdens de installatiefase strikte mitigatiestrategieën handhaven om deze trillingsstoringen te voorkomen. Volg deze verplichte procedures:
Voer uitgebreide berekeningen van de openingen en doorbuiging uit voordat u de flenzen op elkaar aansluit. Dit verifieert dat de voorlopige uitlijning correct is.
Maak tijdens de uiteindelijke installatie gebruik van geavanceerde optische of laseruitlijningstools om ervoor te zorgen dat de toleranties binnen honderdsten van een millimeter blijven.
Voer hydraulische jack-up-tests uit om fysiek de werkelijke belasting te meten die op elk lijnlager rust.
Zorg voor continue monitoring van trillingen tijdens proefvaarten over het gehele toerentalbereik om de torsietrillingsanalyse (TVA) te valideren.
Het filteren van niet-gekwalificeerde leveranciers vereist een rigide beoordelingskader voor leveranciers. Als u te maken heeft met kritieke maritieme infrastructuur, kunt u het zich niet veroorloven te vertrouwen op niet-geverifieerde claims. U moet systematisch de technische capaciteit en het historische trackrecord van een faciliteit evalueren.
U moet een aantal essentiële capaciteiten eisen voordat u een leverancier aan uw goedgekeurde shortlist toevoegt. Controleer eerst de goedkeuringen van hun classificatiebureaus. IACS-lidcertificeringen (zoals ABS, BV, DNV, LR of NK) moeten het eindproduct vergezellen. Vraag specifiek om een materiaalcertificaat 3.2. Bij een 3.1-certificaat is uitsluitend sprake van interne toetsing. Een 3.2-certificaat bewijst dat een onafhankelijke klasse-inspecteur getuige was van de tests.
Ten tweede: evalueer hun interne testfaciliteiten. Verplichte inspecties omvatten visuele, dimensionale, ultrasone (UT) en magnetische deeltjes (MT) testen. Als een faciliteit zijn NDO uitbesteedt, wordt uw doorlooptijd met weken verlengd en wordt de verantwoording bemoeilijkt. Ten derde, beoordeel hun bewerkingstoleranties. De leverancier moet aantonen dat hij in staat is extreem nauwe maattoleranties te realiseren voor koppelingspassingen en lagertappen op lengtes van meerdere meters zwaar staal.
Zodra u een gekwalificeerde leverancier heeft geïdentificeerd, voert u uw volgende stapacties onmiddellijk uit. Vraag een gedetailleerd technisch advies aan. Dien de structurele tekeningen en TVA-rapporten van uw schip in voor een beoordeling van de maakbaarheid. Bevestig ten slotte hun doorlooptijden en materiaalbeschikbaarheid ruim voordat u uw droogdokplanning voltooit. Grondstoftekorten kunnen een geplande installatie gemakkelijk verstoren.
De tussenas blijft de meest kritische schakel in de voortstuwingsketen van een schip. Eventuele compromissen op het gebied van materiaalintegriteit of bewerkingsprecisie hebben een directe invloed op de beschikbaarheid van de vloot en de veiligheid van schepen. Een robuuste aandrijflijn zorgt voor een soepele vermogensafgifte en beschermt dure versnellingsbakcomponenten tegen dynamische rompbelasting.
Om uw inkoopstrategie te laten slagen, geeft u voorrang aan vervalste materialen boven gegoten alternatieven. Dwing strenge IACS-naleving af door geverifieerde 3.2-materiaalcertificaten te eisen. Zorg bovendien voor een exacte dimensionale integratie met uw bestaande aandrijfas- en cardanasparameters door middel van nauwkeurig maatwerk.
Wij nodigen scheepsingenieurs en inkoopfunctionarissen uit om de volgende stap te zetten. Deel uw technische tekeningen, operationele profielen of TVA-rapporten met het door u gekozen engineeringteam. Vraag een uitgebreide haalbaarheidsbeoordeling en een gedetailleerde projectofferte aan om ervoor te zorgen dat uw volgende droogdok vlekkeloos verloopt.
A: De schroefas, in veel scheepsassystemen ook wel de staartas genoemd, strekt zich uit naar het achterschip en is rechtstreeks verbonden met de schroef. De tussenas daarentegen blijft binnenboord en fungeert als verbindingsas tussen de voortstuwingsas en de schroefas. Deze positie zorgt ervoor dat het koppel soepel door de aslijn kan worden overgebracht, terwijl de juiste uitlijning en lagerondersteuning behouden blijven.
A: Standaard IACS-leden (zoals ABS, DNV of Lloyd's Register) handhaven strikte regels. De gekozen klassenmaatschappij moet de staalsoort en het specifieke smeedproces vooraf goedkeuren. Bovendien moet een klasse-inspecteur fysiek getuige zijn van de laatste niet-destructieve testen (NDT) om een geldig 3.2-materiaalcertificaat af te geven.
A: Ingenieurs verbinden doorgaans de tussenas met aangrenzende voortstuwings- en schroefassecties met behulp van integrale gesmede flenzen. Deze flenzen worden stevig vastgezet met hydraulisch gemonteerde bouten in uitgeboorde gaten. Voor zwaar belaste toepassingen of krappe retrofitruimtes kunnen ingenieurs als alternatief hydraulische krimpkoppelingen gebruiken om een stabiele koppeloverdracht te garanderen.
A: Realistische tijdlijnen variëren over het algemeen van 12 tot 24 weken. Deze duur is sterk afhankelijk van de beschikbaarheid van ruwe stalen blokken, het zware smeedschema van de faciliteit, de complexiteit van de machinale bewerking en verplichte inspectiestoppunten die vereist zijn door de landmeter van het classificatiebureau.


