


| Quantidade: | |
|---|---|
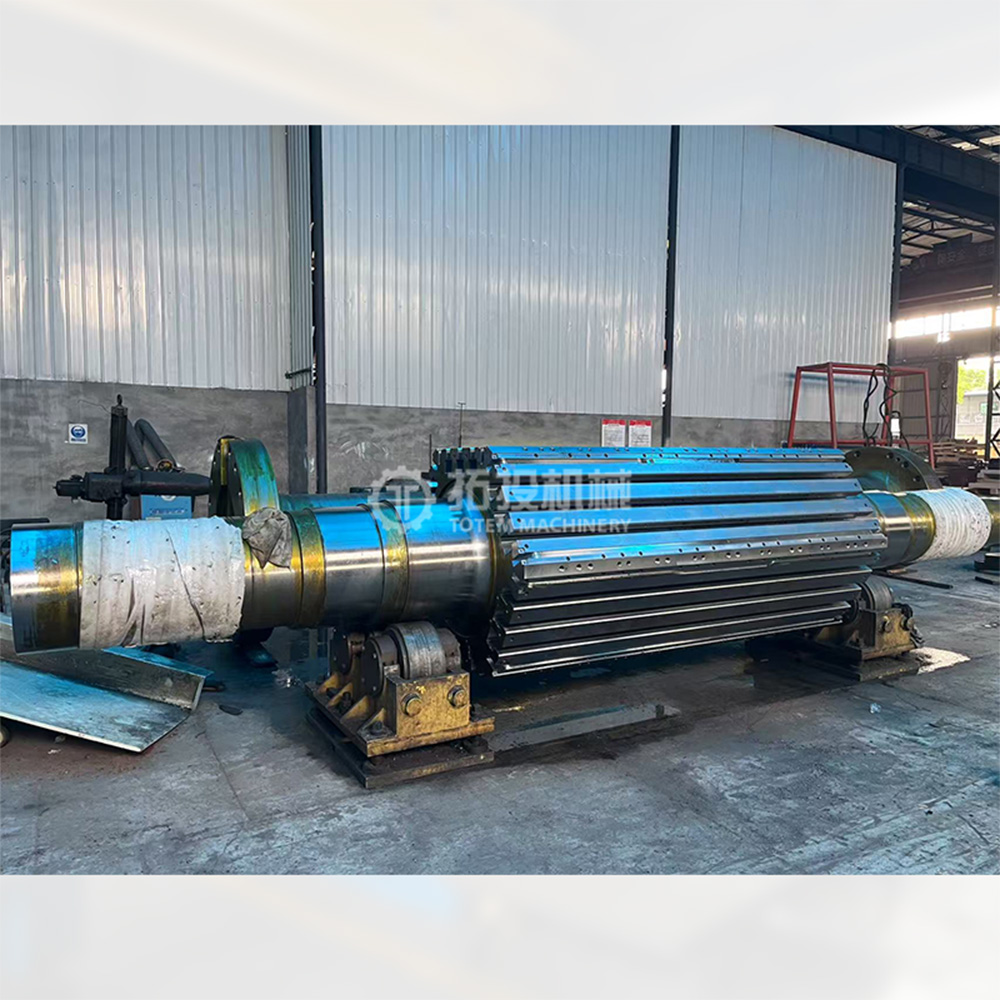
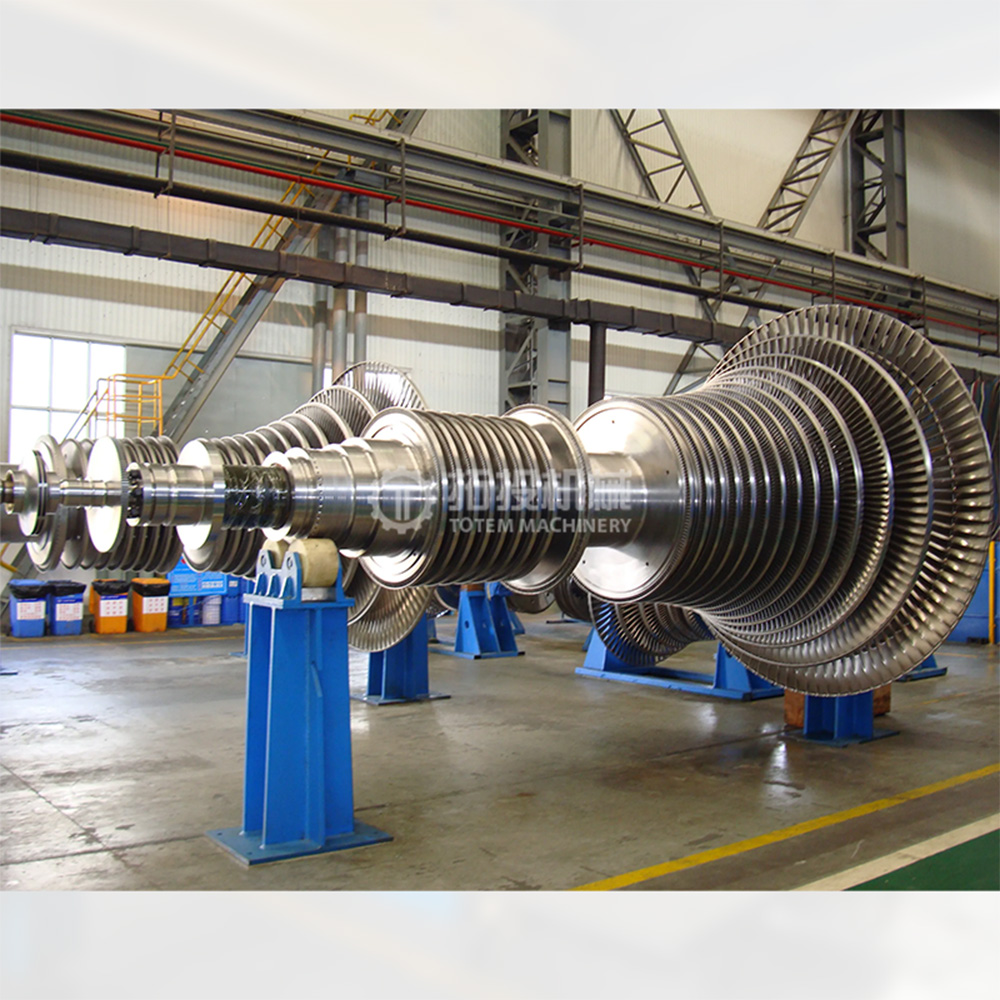
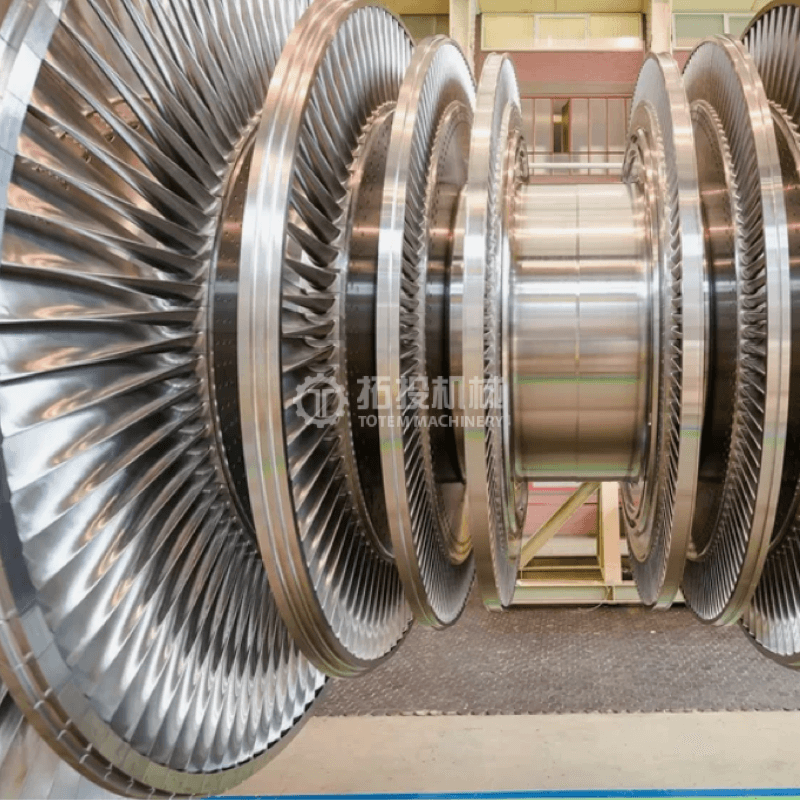
Os eixos do rotor de alta pressão (HP), pressão intermediária (IP) e baixa pressão (LP) são os componentes de suporte de carga e transmissão de energia mais críticos em sistemas de turbinas a vapor industriais e utilitárias. Operando no coração da turbina, esses eixos de rotor forjados desempenham funções essenciais, incluindo a transmissão de imenso torque rotacional, suporte seguro de pás móveis e manutenção de uma conexão estável com o gerador ou equipamento acionado. A integridade estrutural, a estabilidade dimensional e a confiabilidade do material desses eixos determinam diretamente a segurança operacional, a eficiência térmica geral e a vida útil de longo prazo de toda a unidade da turbina a vapor. Para projetos de engenharia e instalações de geração de energia, a seleção de eixos de rotor fabricados adequadamente é vital para minimizar o tempo de inatividade para manutenção e mitigar os riscos operacionais sob cargas contínuas exigentes.
Para garantir o desempenho ideal em diferentes zonas de estresse térmico e mecânico, implementamos protocolos rigorosos de seleção de materiais adaptados a ambientes operacionais específicos. Para eixos de rotor HP e IP, que são expostos a condições térmicas extremas, utilizamos peças forjadas de liga de aço premium, especificamente aços da série Cr-Mo-V ou da série Ni-Cr-Mo . Essas composições de liga avançadas fornecem resistência excepcional em altas temperaturas, resistência superior à fluência e excelente resistência à fadiga térmica. Isso garante que os eixos mantenham suas propriedades mecânicas e precisão dimensional mesmo sob exposição prolongada a fluxos de vapor de alta temperatura, alta pressão e alta velocidade, reduzindo significativamente o risco de deformação térmica.
Por outro lado, os eixos do rotor LP operam sob diferentes demdirecionado oferece um equilíbrio ideal entre resistência estrutural, resistência ao impacto e resistência crucial à corrosão sob tensão, tornando-os altamente confiáveis para lidar com ambientes de vapor de alto volume e baixa pressão sem comprometer a integridade estrutural ao longo de anos de operação contínua.
 |
 |
 |
 |
 |
 |
Atender às rigorosas especificações internacionais é um requisito fundamental para equipamentos de geração de energia. Nossos eixos de rotor de turbina a vapor são meticulosamente fabricados em total conformidade com os padrões globais estabelecidos, incluindo especificações GB, DIN e ISO , dependendo dos requisitos específicos do projeto. Cada eixo forjado é entregue com documentação de qualidade abrangente, certificados de materiais e relatórios de inspeção detalhados para garantir rastreabilidade total e apoiar seus processos de garantia de qualidade.
Além da fabricação padrão, oferecemos suporte de engenharia personalizado e abrangente. Com base nos parâmetros específicos da sua unidade de turbina, nas condições operacionais e nas metas de desempenho, nossa equipe de engenharia pode oferecer informações valiosas para otimização estrutural, orientação na seleção de materiais e análise de viabilidade de fabricação. Essa abordagem colaborativa ajuda as equipes de compras e engenheiros a otimizar os projetos de seus equipamentos, garantindo que o eixo final do rotor corresponda perfeitamente à aplicação pretendida e, ao mesmo tempo, controle os custos gerais do projeto.
Apoiados por uma sólida experiência em forjamento e um rigoroso sistema de gerenciamento de qualidade, nossos eixos de rotor de turbina a vapor HP, IP e LP oferecem alta resistência, confiabilidade excepcional e vida útil estendida necessária para a geração de energia moderna. Eles oferecem excelente adaptabilidade de engenharia, tornando-os a escolha confiável para uma ampla variedade de projetos exigentes de turbinas a vapor e aplicações industriais pesadas.
A fabricação de nossos eixos de rotor de turbina a vapor de liga de aço de alta pressão depende de um processo de usinagem altamente controlado e sofisticado. Antes de qualquer ferramenta de corte tocar o metal, as peças forjadas dos eixos do rotor passam por controles rigorosos na fundição, forjamento e tratamento térmico. Essas etapas fundamentais são executadas meticulosamente para garantir uma microestrutura uniforme e uma densidade interna excepcional. Ao eliminar vazios internos e alcançar homogeneidade estrutural durante os estágios iniciais, fornecemos uma base altamente estável para usinagem de precisão. Este rigoroso controle preliminar reduz significativamente o risco de deformação do material ou empenamento por alívio de tensão durante a remoção subsequente de material pesado, garantindo estabilidade dimensional durante todo o ciclo de produção.
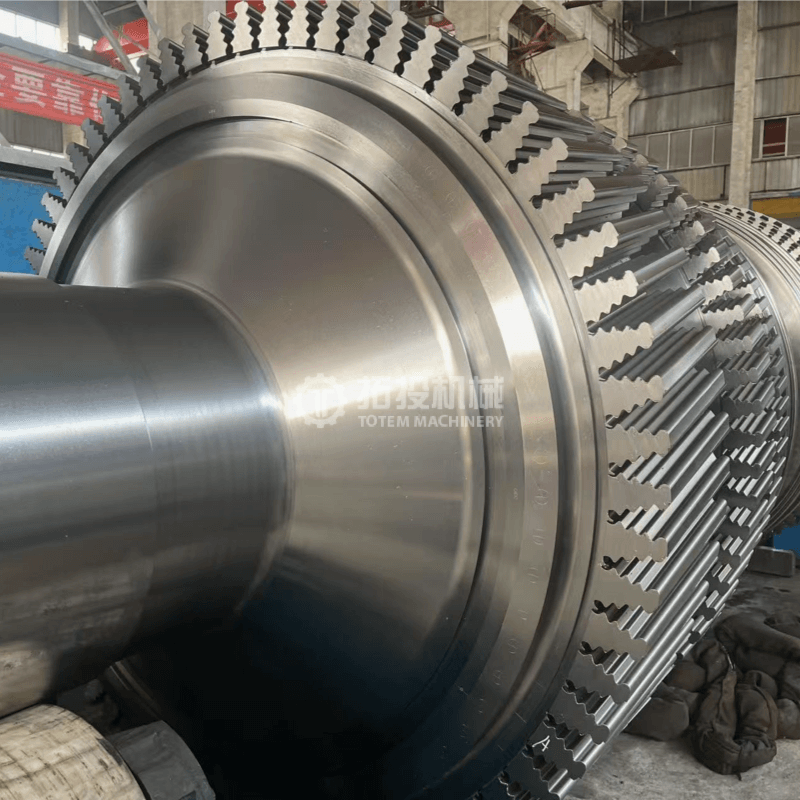
Depois que o forjamento fundamental estiver preparado, o eixo do rotor entra em nossas instalações de usinagem pesada. As enormes dimensões físicas e a geometria complexa dos rotores das turbinas a vapor exigem equipamento especializado. Utilizamos tornos CNC (controle numérico computadorizado) de grande escala, retificadoras CNC para serviços pesados e equipamentos de acabamento especializados projetados especificamente para grandes componentes industriais.
Durante a fase de usinagem, extrema atenção é dada às áreas funcionais críticas do eixo do rotor. As áreas dos munhões, que suportam o imenso peso do conjunto rotativo e fazem interface com os mancais hidrodinâmicos, são usinadas com tolerâncias exatas para garantir uma rotação suave. As zonas de vedação são cortadas com precisão para manter folgas estreitas, o que é vital para evitar vazamentos de vapor de alta pressão e manter a eficiência da turbina. Além disso, as superfícies de localização dos discos e as seções de acoplamento são processadas com absoluta precisão. As seções do acoplamento devem estar alinhadas com precisão ao rotor do gerador, exigindo uma execução impecável para garantir uma transmissão de potência estável sem a introdução de cargas excêntricas.
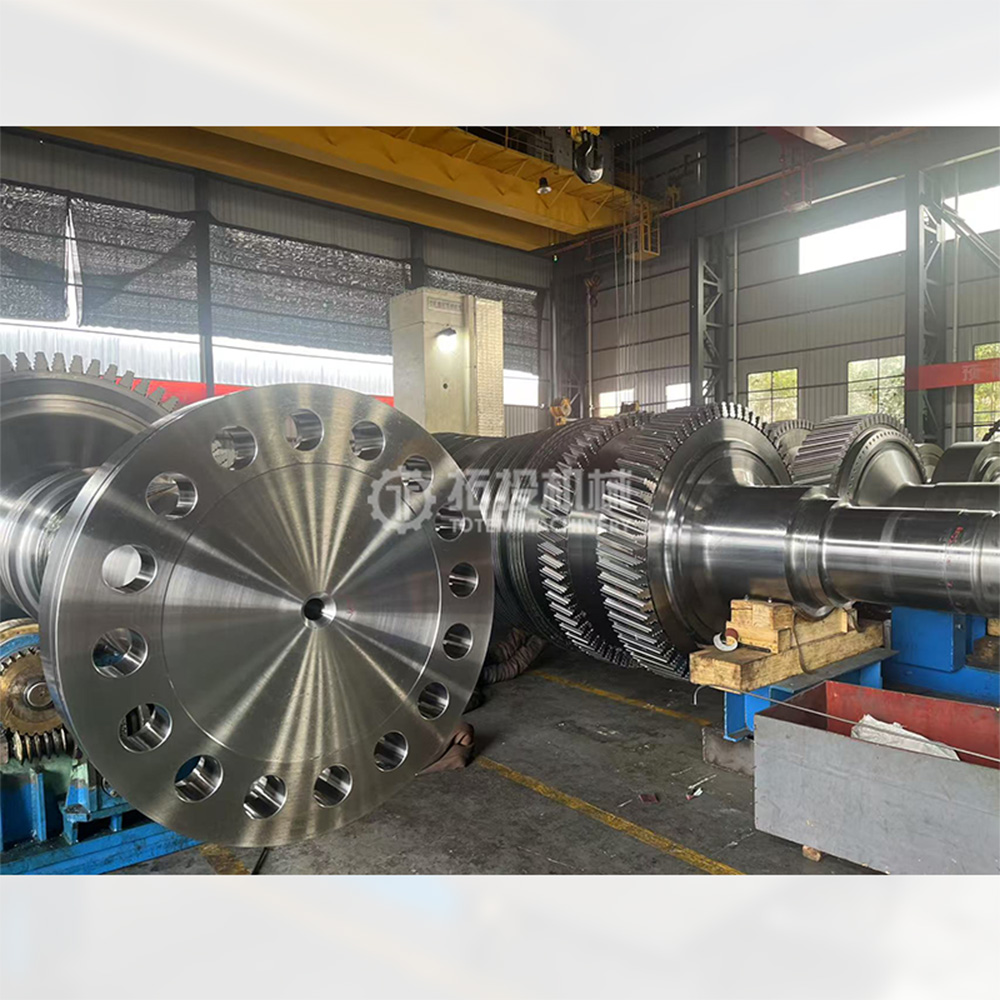
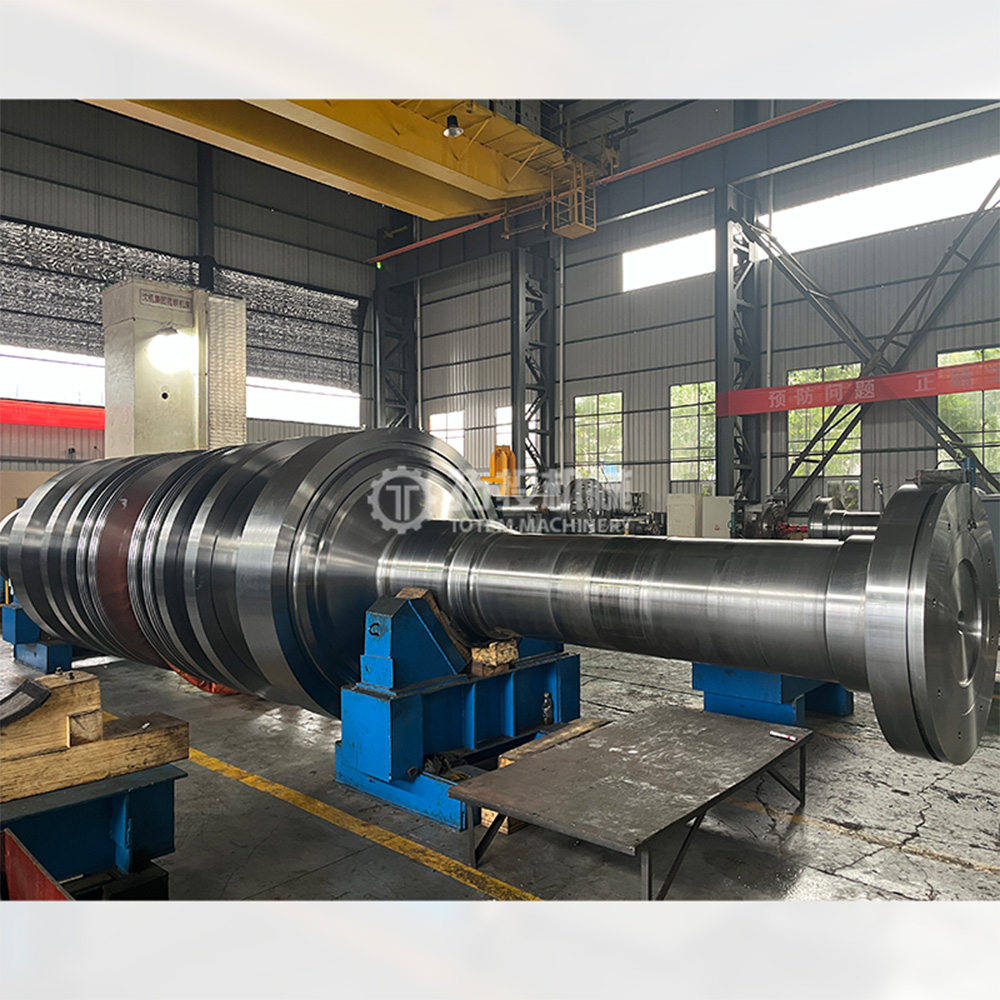
Conforme ilustrado em nossas operações de torneamento de acabamento acima, a transição da usinagem de desbaste para o acabamento final é cuidadosamente monitorada. O torneamento de acabamento é uma fase crítica onde o eixo do rotor se aproxima de suas especificações geométricas finais. Durante esta etapa, nossos operadores qualificados e sistemas CNC avançados trabalham em conjunto para remover o material restante com alta precisão. Esta etapa requer velocidades de corte otimizadas, taxas de avanço precisas e ferramentas especializadas para evitar o endurecimento por trabalho e minimizar as tensões superficiais residuais, preparando o eixo para o desbaste final.
O objetivo final do nosso processo de usinagem abrangente é o controle rigoroso sobre as principais tolerâncias geométricas, especificamente circularidade, coaxialidade e rugosidade superficial. Em equipamentos rotativos de alta velocidade, como turbinas a vapor, até mesmo desvios microscópicos podem levar a graves problemas operacionais. O controle rigoroso sobre a circularidade garante que o eixo gire uniformemente dentro de seus rolamentos, minimizando o atrito e o desgaste mecânico. A coaxialidade é fundamental; todos os diâmetros usinados ao longo de todo o comprimento do eixo maciço devem compartilhar uma linha central comum exata. Esta precisão geométrica é essencial para alcançar o equilíbrio dinâmico ideal. Sem coaxialidade precisa, o rotor sofreria vibrações severas em altas velocidades de rotação, comprometendo a estabilidade do eixo e potencialmente levando à paralisação do equipamento.
Além disso, a rugosidade da superfície é rigorosamente controlada por meio de torneamento avançado e subsequentes processos de retificação. Um acabamento superficial superior nas áreas do munhão e de vedação reduz o desgaste, prolonga a vida útil dos componentes correspondentes e aumenta a segurança operacional geral do sistema de turbina a vapor. Ao manter esses rigorosos padrões de usinagem, garantimos que cada eixo do rotor fornecido seja totalmente capaz de suportar as exigentes forças dinâmicas presentes nos ambientes modernos de geração de energia.
Terminar o torneamento
Terminar o torneamento
Terminar o torneamento
Inspeção de Produto
Todos os eixos do rotor da nossa empresa estão sujeitos a rigorosos procedimentos de controle de qualidade. Os principais estágios de fabricação envolvem testes não destrutivos, como testes ultrassônicos (UT) e testes de partículas magnéticas (MT), juntamente com as inspeções dimensionais e de desempenho necessárias. Após a conclusão da fabricação, testes de batimento e rugosidade são realizados para garantir uma operação suave, segura e confiável do rotor.
Teste de esgotamento
Teste de Rugosidade


