
Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 2026-03-10 Nguồn gốc: Địa điểm
Các bộ phận công nghiệp lớn tạo ra các vấn đề gia công hiếm khi xuất hiện ở quy mô nhỏ hơn. Kích thước và khối lượng lớn hơn khiến cho việc giữ phôi, kiểm soát mốc, độ ổn định khi cắt, điều kiện vật liệu, xử lý và kiểm tra lần cuối đòi hỏi khắt khe hơn, trong khi các mẫu lỗ phức tạp hoặc nhiều bề mặt chính xác có thể làm tăng nguy cơ lỗi tích lũy giữa các thiết lập. Đối với các OEM tìm nguồn cung ứng các bộ phận động cơ đẩy hàng hải, các bộ phận tuabin, vỏ máy nén, trục nặng hoặc kết cấu hàn, việc lựa chọn nhà cung cấp đòi hỏi nhiều hơn là kiểm tra xem máy CNC có đủ lớn về mặt vật lý hay không.
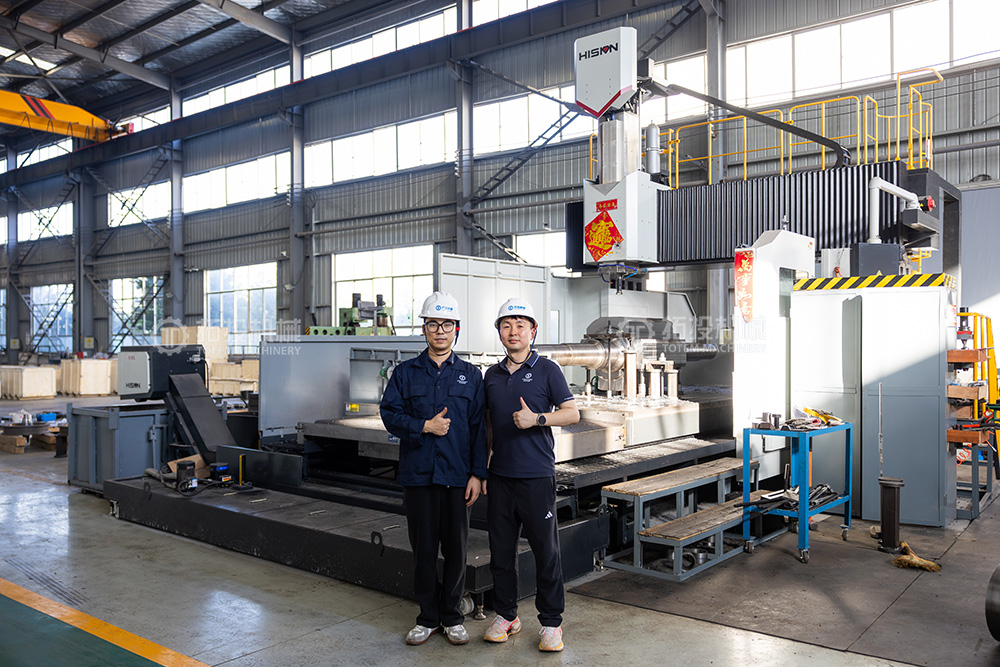
TOTEM Machinery đã mở rộng khả năng gia công CNC phần lớn của mình với việc giới thiệu máy phay và phay kiểu cổng CNC GAU32×40 sử dụng nền tảng điều khiển FANUC 0i. Thiết bị này nhằm hỗ trợ gia công các trục lớn, vỏ phức tạp, vật đúc, vật rèn và các bộ phận hàn nặng yêu cầu cắt ổn định và kiểm soát chính xác các bề mặt quan trọng. Thay vì coi máy móc như một khoản đầu tư riêng biệt, TOTEM tích hợp nó vào một chuỗi sản xuất rộng hơn có thể bao gồm chuẩn bị vật liệu, rèn hoặc đúc, xử lý nhiệt, gia công thô, gia công hoàn thiện, kiểm tra, xử lý bề mặt và đóng gói.
Gia công CNC phần lớn đề cập đến việc gia công có kiểm soát các bộ phận có kích thước, khối lượng, hình học hoặc yêu cầu xử lý vượt quá phạm vi thực tế của gia công sản xuất thông thường. Không có một chiều nào xác định phôi gia công 'lớn' vì đường bao máy chỉ là một phần của vấn đề kỹ thuật. Trục dài, vỏ tuabin rộng, vật đúc nặng và khung chế tạo đều có thể yêu cầu các loại máy móc, đồ gá, phương pháp nâng, chiến lược cắt và kế hoạch kiểm tra khác nhau.
Thách thức chính là duy trì các mối quan hệ về kích thước trên một phôi có thể chứa các lỗ khoan, bề mặt giao tiếp, tạp chí, mặt bích hoặc các đặc điểm chuẩn được phân tách rộng rãi. Khi kích thước thành phần tăng lên, lực kẹp, ứng suất dư, chuyển động nhiệt, độ lệch cấu trúc và thay đổi thiết lập có thể có ảnh hưởng lớn hơn đến hình dạng cuối cùng. Do đó, gia công CNC lớn hiệu quả phụ thuộc vào việc lập kế hoạch quy trình cũng như công suất máy.
Cấu hình giàn cung cấp một nền tảng gia công cứng nhắc cho các phôi có diện tích lớn và nhiều bề mặt cần phay, doa, khoan hoặc các nguyên công liên quan. Khu vực làm việc mở cũng giúp dễ dàng định vị các vật đúc nặng, chế tạo, vỏ và các bộ phận kết cấu vốn khó có thể đáp ứng trên các trung tâm gia công thông thường. Khi các lỗ chính xác và bề mặt tham chiếu rộng phải được tạo ra trong cùng một trình tự sản xuất, việc giảm việc tái định vị không cần thiết có thể giúp cải thiện tính nhất quán của quy trình.
Độ cứng của máy đặc biệt có giá trị khi máy cắt phải tiếp cận các bộ phận lớn hoặc loại bỏ vật liệu khỏi các phần nặng. Hỗ trợ ổn định không loại bỏ biến dạng hoặc hiệu ứng nhiệt, nhưng nó mang lại cho các kỹ sư xử lý nền tảng tốt hơn để kiểm soát chúng thông qua các thiết bị cố định, thông số cắt, trình tự và kiểm tra phù hợp.
TOTEM đã giới thiệu GAU32×40 để tăng cường khả năng sản xuất các bộ phận nặng đòi hỏi kỹ thuật. Theo thông báo về thiết bị hiện có của công ty, máy này được cấu hình như một hệ thống phay và phay kiểu cổng CNC với điều khiển FANUC 0i và dành cho các bề mặt phức tạp, hệ thống lỗ chính xác, các bộ phận liên quan đến trục, vỏ, vật đúc, vật rèn và kết cấu hàn.
Tuy nhiên, đối với những người mua kỹ thuật, chỉ tên mẫu máy không bao giờ được coi là bằng chứng cho thấy một bộ phận cụ thể có thể được sản xuất. Đánh giá gia công CNC phần lớn thích hợp nên so sánh bản vẽ với hành trình máy có thể sử dụng, không gian bàn làm việc hoặc vật cố định, khối lượng phôi, khả năng tiếp cận dụng cụ, yêu cầu nâng, hướng gia công và phương pháp kiểm tra cần thiết sau khi cắt. Do đó, công suất cuối cùng phải được xác nhận dựa trên thông số kỹ thuật hiện tại của máy và bản vẽ bộ phận thực tế trong quá trình báo giá.
Các bộ phận lớn thường yêu cầu nhiều nguyên công gia công thay vì một chu trình phay đơn giản. Tùy thuộc vào hình dạng phôi và lộ trình sản xuất đã chọn, quy trình này có thể bao gồm phay mặt, phay đường viền, doa, khoan, gia công tinh lỗ, gia công các bề mặt tiếp xúc hoặc chuẩn bị các đặc điểm chuẩn quan trọng. Ngoài ra, các bộ phận dạng trục có thể yêu cầu tiện hoặc mài trên thiết bị chuyên dụng trong lộ trình sản xuất rộng hơn thay vì trên chính máy giàn.
Sự khác biệt đó rất quan trọng vì năng lực sản xuất tổng thể của nhà cung cấp rộng hơn khả năng của bất kỳ máy móc nào. Hoạt động kinh doanh của TOTEM gia công OEM tùy chỉnh bao gồm các bộ phận công nghiệp nặng được làm từ vật rèn, vật đúc và kết cấu hàn, do đó, thiết bị phải được chọn theo tính năng được sản xuất thay vì được trình bày dưới dạng giải pháp một máy.
Kích thước máy là điều kiện sàng lọc đầu tiên nhưng chưa đủ để xác định khả năng chế tạo. Đánh giá năng lực thực tế nên kiểm tra mối quan hệ giữa hình dạng bộ phận, tình trạng nguyên liệu thô, trình tự gia công, dung sai, quyền truy cập kiểm tra và yêu cầu xử lý. Hai phần có kích thước tổng thể giống nhau có thể yêu cầu các quy trình hoàn toàn khác nhau nếu một phần là rèn cứng và phần còn lại là chế tạo hàn thành mỏng.
| Lĩnh vực năng lực | Những gì cần được xem xét | Tại sao nó quan trọng |
|---|---|---|
| Phong bì phôi | Chiều dài, chiều rộng, chiều cao, khoảng cách cố định | Xác nhận sự phù hợp của máy vật lý |
| Khối lượng phôi | Trọng lượng bộ phận cộng với yêu cầu về vật cố định | Ảnh hưởng đến việc xử lý và tải máy |
| Tính năng gia công | Lỗ, mặt, lỗ, rãnh, tạp chí | Xác định lộ trình máy và dụng cụ |
| Tình trạng vật chất | Rèn, đúc, hàn, phôi được xử lý nhiệt | Ảnh hưởng đến nguy cơ cắt và biến dạng |
| Dung sai tới hạn | GD&T, độ đảo, độ đồng trục, độ phẳng, vị trí | Chiến lược thiết lập và kiểm tra ổ đĩa |
| Yêu cầu bề mặt | Bề mặt chức năng và giao phối | Xác định các hoạt động hoàn thiện |
| Kế hoạch kiểm tra | Phạm vi đo, mốc thời gian, báo cáo | Xác nhận sự phù hợp cuối cùng |
Giới hạn gia công chính xác phải được thiết lập từ dữ liệu máy đã được xác minh thay vì ước tính từ chỉ định kiểu máy. Khi dung sai đặc biệt chặt chẽ, TOTEM nên đánh giá toàn bộ chuỗi dung sai, bao gồm trạng thái phôi, trạng thái ứng suất, số lượng thiết lập, dung sai gia công, nhiệt độ, dụng cụ và phương pháp đo trước khi xác nhận tính khả thi.
Gia công CNC các bộ phận lớn thường bắt đầu bằng phôi được rèn, đúc hoặc hàn thay vì thanh phôi hoàn thiện. Mỗi điều kiện bắt đầu đưa ra những cân nhắc khác nhau trong quá trình sản xuất. Việc rèn có thể yêu cầu lập kế hoạch trợ cấp cẩn thận và kiểm soát xử lý nhiệt, vật đúc có thể chứa các mối quan hệ chuẩn phức tạp và nguyên liệu thay đổi, trong khi chế tạo hàn có thể cần đặc biệt chú ý đến ứng suất dư và biến dạng trước khi gia công chính xác cuối cùng.
Dòng sản phẩm hiện tại của TOTEM bao gồm trục rèn, các bộ phận tuabin, các bộ phận nặng được đúc và chế tạo, khiến tình trạng vật liệu trở thành một phần quan trọng trong việc lập kế hoạch quy trình chứ không phải là vấn đề mua hàng riêng biệt. Các loại vật liệu cụ thể, xử lý nhiệt và các yêu cầu kiểm tra vẫn phải được đánh giá dựa trên bản vẽ của khách hàng và thông số kỹ thuật hiện hành của dự án.
Giá trị của việc gia công CNC các chi tiết lớn trở nên rõ ràng hơn khi khả năng của máy được kết nối với hình dạng chi tiết thực tế. TOTEM phục vụ một số ứng dụng công nghiệp liên quan đến thiết bị quay hạng nặng và các bộ phận chịu tải chính xác, bao gồm động cơ đẩy hàng hải, phát điện, thiết bị dầu khí, máy khai thác mỏ và gia công nặng nói chung.
Trục hàng hải kết hợp kích thước lớn với các yêu cầu khắt khe về căn chỉnh, tình trạng cổ trục, mối quan hệ mặt bích và truyền mô-men xoắn ổn định. MỘT trục trung gian rèn phải tích hợp chính xác với trục đẩy xung quanh, trục các đăng, vòng bi và bố trí khớp nối. Ví dụ, Dòng sản phẩm trục trung gian hiện tại của TOTEM sử dụng thép cacbon hoặc thép hợp kim rèn và hỗ trợ sản xuất tùy chỉnh theo yêu cầu của hệ thống động cơ đẩy.
Đối với loại bộ phận này, việc gia công trục lớn nên được lên kế hoạch xung quanh đường kính ngoài và chiều dài tổng thể nhiều hơn. Các kỹ sư cũng cần xác định nhật ký quan trọng, giao diện ghép nối, trung tâm tham chiếu, yêu cầu về độ đảo, giai đoạn kiểm tra và bất kỳ tác động xử lý nhiệt nào có thể ảnh hưởng đến hình dạng cuối cùng.
MỘT Trục rôto tuabin hơi nước chứa nhiều vùng chức năng như trục, vùng bịt kín, bề mặt định vị và tính năng khớp nối, mỗi vùng có thể áp đặt các yêu cầu gia công và kiểm tra khác nhau. Trang sản phẩm rôto tuabin của TOTEM mô tả các lộ trình sản xuất sử dụng máy tiện CNC lớn, mài, thử nghiệm không phá hủy, kiểm tra độ đảo và xác minh độ nhám bề mặt theo thiết kế rôto riêng lẻ.
Vỏ tuabin lớn tạo ra một vấn đề khác. Các mặt khớp rộng, các khoang bên trong, đặc điểm mặt bích và hệ thống lỗ chính xác khiến cho việc lập kế hoạch chuẩn và độ chính xác móc lỗ trở nên đặc biệt quan trọng. Giàn khoan và phay có thể hỗ trợ các hình học này khi cần tiếp cận ổn định với các bề mặt lớn và các lỗ tách biệt.
Các xi lanh và vỏ máy nén lớn có thể kết hợp các lỗ khoan, mặt bích, đường dẫn bên trong, mặt tiếp xúc và các mẫu dây buộc trong một cấu trúc đúc hoặc chế tạo đơn lẻ. Gia công đáng tin cậy đòi hỏi một chiến lược chuẩn rõ ràng để các tính năng liên quan vẫn được định vị chính xác sau khi gia công thô và hoàn thiện.
Các kết cấu hàn gây ra một mối lo ngại khác: gia công có thể giải phóng hoặc phân phối lại ứng suất dư. Do đó, việc chế tạo nặng có thể cần hàn có kiểm soát, quản lý ứng suất phù hợp, phụ cấp gia công và cắt theo giai đoạn trước khi hoàn thiện các bề mặt quan trọng cuối cùng. Những cân nhắc này làm cho việc gia công các chi tiết nặng trở thành một quy trình sản xuất phối hợp thay vì chỉ đơn giản là hoạt động CNC cuối cùng.
Các bộ phận lớn sẽ khuếch đại các quyết định về quy trình có thể tương đối dễ tha thứ đối với các phôi nhỏ hơn. Một vật cố định quá cứng có thể làm biến dạng một phần mỏng, trong khi sự hỗ trợ không đủ có thể gây ra rung động hoặc chuyển động trong quá trình cắt. Tương tự như vậy, việc loại bỏ một khối lượng lớn vật liệu chỉ từ một phía của vật rèn, đúc hoặc hàn có thể thay đổi cân bằng ứng suất bên trong và thay đổi hình học trước khi gia công hoàn thiện.
Chuyển dữ liệu là một nguồn rủi ro thường xuyên khác. Nếu một thành phần phải được định vị lại giữa các máy hoặc các hướng, thì mọi thiết lập đều cần có mối quan hệ rõ ràng với hệ thống mốc bản vẽ. Các bề mặt quan trọng, lỗ khoan, tạp chí và mẫu lỗ phải được lập kế hoạch để phép đo có thể xác minh các mối quan hệ đó thay vì chỉ kiểm tra các kích thước riêng lẻ.
Hiệu ứng nhiệt cũng đáng được chú ý trong quá trình gia công CNC chính xác. Phôi lớn, cấu trúc máy, hệ thống dụng cụ và thiết bị đo lường có thể phản ứng khác nhau với sự thay đổi nhiệt độ, đặc biệt là trong chu kỳ gia công dài. Do đó, việc lập kế hoạch quy trình phù hợp kết hợp các điều kiện gia công ổn định với kiểm tra theo giai đoạn thay vì dựa vào phép đo cuối cùng để phát hiện các lỗi tích lũy.
Một lợi thế về thông tin mà TOTEM có được là chuỗi sản xuất rộng hơn. Công ty mô tả các khả năng bao gồm kiểm soát nguyên liệu thô, xử lý nhiệt, gia công thô và hoàn thiện, xử lý bề mặt và đóng gói thành phẩm, trong khi danh mục sản phẩm của họ bao gồm rèn, đúc, trục gia công, xi lanh, vòng bi và thiết bị nặng chế tạo.
Quy trình làm việc thực tế bắt đầu bằng việc xem xét các bản vẽ, thông số kỹ thuật vật liệu, tình trạng phôi, dung sai gia công, yêu cầu xử lý nhiệt và các mốc quan trọng. Sau đó, gia công thô có thể loại bỏ vật liệu dư thừa trong khi vẫn để lại dung lượng cho việc ổn định và hoàn thiện tiếp theo. Khi bản vẽ hoặc kế hoạch sản xuất yêu cầu các hoạt động xử lý nhiệt hoặc giảm ứng suất thì vị trí của chúng trong trình tự phải được chọn để giảm rủi ro dịch chuyển kích thước sau lần cắt cuối cùng.
Gia công tinh chỉ thiết lập hình dạng chức năng quan trọng sau khi các hoạt động trước đó đã tạo cơ sở ổn định cho công việc chính xác. Việc kiểm tra phải tuân theo cùng một logic chuẩn được sử dụng trong sản xuất để các kích thước được đánh giá đúng như dự định của người thiết kế. Đối với các dự án liên quan đến gia công trục nặng , độ đảo, mối quan hệ tạp chí, tính năng khớp nối, tình trạng bề mặt và các đặc điểm cụ thể khác của bản vẽ có thể yêu cầu xác minh theo giai đoạn thay vì kiểm tra lần cuối duy nhất.
Kiểm soát chất lượng cho các bộ phận lớn nên được lập kế hoạch trước khi bắt đầu gia công. Phương pháp kiểm tra phải có khả năng đạt được các đặc điểm yêu cầu, tái tạo được cấu trúc mốc bản vẽ và đưa ra các tài liệu phù hợp cho dự án. Đồng hồ đo thông thường, kiểm tra độ đảo, hệ thống đo kích thước, dụng cụ đo độ nhám bề mặt và thử nghiệm không phá hủy đều có thể có vai trò tùy thuộc vào loại bộ phận.
Một nguyên tắc kỹ thuật hữu ích là khả năng định vị máy và dung sai chi tiết hoàn thiện không giống nhau. Độ chính xác cuối cùng bị ảnh hưởng bởi độ cứng của bộ phận, tình trạng vật liệu, khả năng tiếp cận dụng cụ, thiết kế đồ gá, trình tự thiết lập, hành vi nhiệt, lực cắt và phương pháp đo. Vì lý do đó, các nhà cung cấp gia công CNC phần lớn có trách nhiệm sẽ xem xét các dung sai khó trên cơ sở từng tính năng thay vì áp dụng một tuyên bố dung sai chung cho mọi bộ phận quá khổ.
Đối với các bộ phận quay quan trọng, việc kiểm tra có thể mở rộng ra ngoài việc đo kích thước. Ví dụ: thông tin sản xuất rôto tuabin hiện có của TOTEM xác định thử nghiệm siêu âm, thử nghiệm hạt từ tính, kiểm tra độ đảo và xác minh độ nhám là các hoạt động kiểm soát chất lượng có liên quan đối với trục rôto. Những thử nghiệm nào được yêu cầu đối với thành phần khác phải được xác định từ bản vẽ, thông số kỹ thuật vật liệu, điều kiện sử dụng và yêu cầu hợp đồng.
Người mua nên bắt đầu bằng việc đánh giá tính khả thi dựa trên bản vẽ thay vì danh sách thiết bị chung chung. Vỏ máy và trọng lượng phôi xác định sự phù hợp cơ bản, nhưng câu hỏi quan trọng hơn là liệu nhà cung cấp có thể tạo ra một lộ trình xử lý hoàn chỉnh từ phôi được cung cấp đến thành phần hoàn thiện được kiểm tra hay không. Kinh nghiệm về hình học, vật liệu, khả năng xử lý, tính năng chính xác và tài liệu chất lượng có thể so sánh được có thể mang lại nhiều thông tin hơn số lượng máy CNC được hiển thị trên một trang của nhà máy.
Chuỗi sản xuất cũng cần được đánh giá về mối liên hệ giữa các hoạt động. Nếu việc rèn, đúc, xử lý nhiệt, gia công thô, gia công hoàn thiện, kiểm tra và đóng gói liên quan đến một số cơ sở thì trách nhiệm xử lý và bàn giao chất lượng cần phải rõ ràng. Nội dung hiện có của TOTEM gia công trục nặng và danh mục sản xuất tùy chỉnh phản ánh cách tiếp cận theo định hướng quy trình rộng hơn này thay vì trình bày gia công như một giai đoạn sản xuất riêng biệt.
Việc cung cấp thông tin kỹ thuật đầy đủ khi bắt đầu yêu cầu giúp nhà sản xuất đánh giá rủi ro quy trình chính xác hơn. Mô hình 3D có thể làm rõ hình học và khả năng tiếp cận công cụ, trong khi bản vẽ 2D được kiểm soát sẽ xác định dung sai, GD&T, độ hoàn thiện bề mặt, yêu cầu vật liệu, xử lý nhiệt và ghi chú kiểm tra. Kích thước tổng thể và trọng lượng phôi gần đúng đều quan trọng như nhau vì việc lập kế hoạch xử lý và cố định có thể ảnh hưởng đến lộ trình sản xuất hiện có.
Để đánh giá hiệu quả hơn, người mua thường nên cung cấp thông tin dự án sau:
Bản vẽ chế tạo 2D và mô hình 3D có sẵn; cấp vật liệu và dạng trống; kích thước tổng thể và trọng lượng ước tính; các yêu cầu quan trọng về GD&T, độ đảo, độ phẳng, độ đồng trục hoặc vị trí; yêu cầu hoàn thiện bề mặt và xử lý nhiệt; kỳ vọng về số lượng và đơn hàng lặp lại; các yêu cầu về kiểm tra, NDT, tài liệu, đóng gói và giao hàng.
Nếu một số thông tin không có sẵn trong giai đoạn tìm nguồn cung ứng ban đầu, các mặt hàng còn thiếu sẽ được xác định thay vì giả định. Điều đó cho phép nhà cung cấp gia công và khách hàng tách biệt các yêu cầu bản vẽ đã được xác nhận khỏi các quyết định kỹ thuật sơ bộ trước khi bắt đầu lập kế hoạch sản xuất.
Gia công CNC các chi tiết lớn đòi hỏi nhiều hơn một vỏ máy lớn. Quá trình sản xuất thành công phụ thuộc vào việc kết hợp phôi với thiết bị phù hợp, kiểm soát dữ liệu và đồ đạc, lập kế hoạch loại bỏ vật liệu, quản lý rủi ro biến dạng và xác minh các tính năng quan trọng bằng chiến lược kiểm tra phù hợp. GAU32×40 mở rộng khả năng của TOTEM cho phay và phay giàn trong mạng lưới sản xuất rộng hơn hỗ trợ trục, vỏ, vật rèn, vật đúc và các bộ phận chế tạo nặng. Đối với các dự án mới, điểm khởi đầu đáng tin cậy nhất là đánh giá tính khả thi dựa trên bản vẽ, xem xét hình học, vật liệu, dung sai, trình tự quy trình, kiểm tra và xử lý cùng nhau.
Một bộ phận có thể được coi là 'lớn' khi kích thước, trọng lượng, yêu cầu về vật cố định, phương pháp xử lý hoặc nhu cầu kiểm tra của nó vượt quá phạm vi thực tế của gia công thông thường. Không có ngưỡng kích thước phổ quát. Trục dài và vỏ rộng đều có thể yêu cầu gia công CNC các chi tiết lớn mặc dù hình dạng của chúng hoàn toàn khác nhau.
Các hoạt động điển hình có thể bao gồm phay, doa, khoan, hoàn thiện lỗ, gia công mặt, gia công đường viền và gia công các bề mặt chuẩn hoặc giao phối. Tiện, mài và các quá trình khác có thể được thực hiện trên các máy chuyên dụng khi bộ phận đó yêu cầu. Lộ trình xử lý cuối cùng phải phù hợp với bản vẽ thay vì buộc mọi tính năng vào một máy.
Có, miễn là thiết bị đã chọn, sơ đồ cố định, tình trạng vật liệu, trợ cấp gia công và chiến lược kiểm tra phù hợp với bộ phận. Vật đúc, vật rèn và mối hàn hoạt động khác nhau trong quá trình loại bỏ vật liệu, do đó trình tự gia công phải phản ánh trạng thái ứng suất riêng và đặc điểm cấu trúc của chúng.
Kiểm soát dung sai bắt đầu bằng việc lập kế hoạch chuẩn, giữ nguyên công việc, lựa chọn máy, trình tự gia công và dung sai phù hợp giữa các nguyên công thô và tinh. Kiểm tra trong quá trình có thể xác định chuyển động trước khi tất cả vật liệu cuối cùng được loại bỏ. Sau đó, việc nghiệm thu cuối cùng phải sử dụng phương pháp kiểm tra có khả năng xác minh các yêu cầu của bản vẽ.
Gói báo giá hữu ích thường bao gồm bản vẽ 2D, mô hình 3D nếu có, thông số vật liệu, loại phôi, kích thước tổng thể, trọng lượng ước tính, số lượng, dung sai tới hạn, yêu cầu hoàn thiện bề mặt, xử lý nhiệt và yêu cầu kiểm tra. Thông tin đầy đủ hơn cho phép nhà cung cấp đánh giá công cụ, thiết lập, xử lý, kiểm soát chất lượng và rủi ro sản xuất chính xác hơn.


