


| الكمية: | |
|---|---|
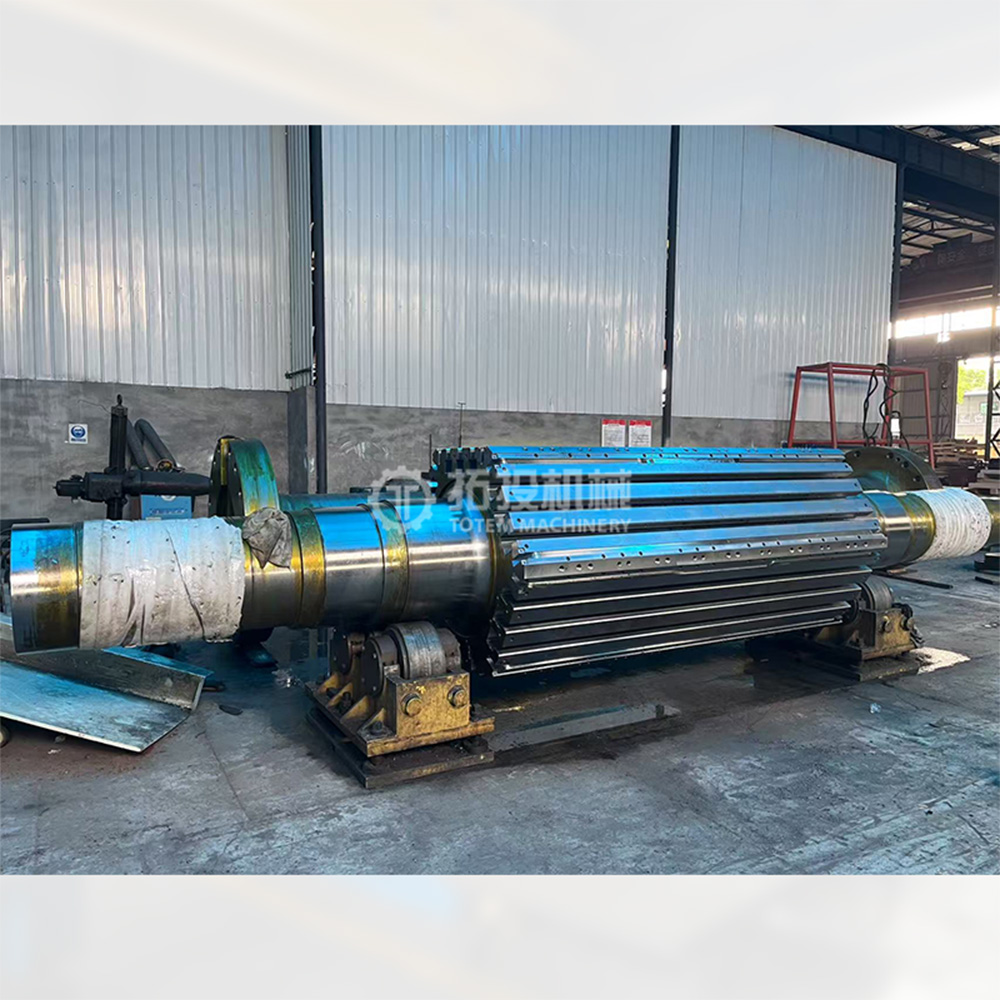
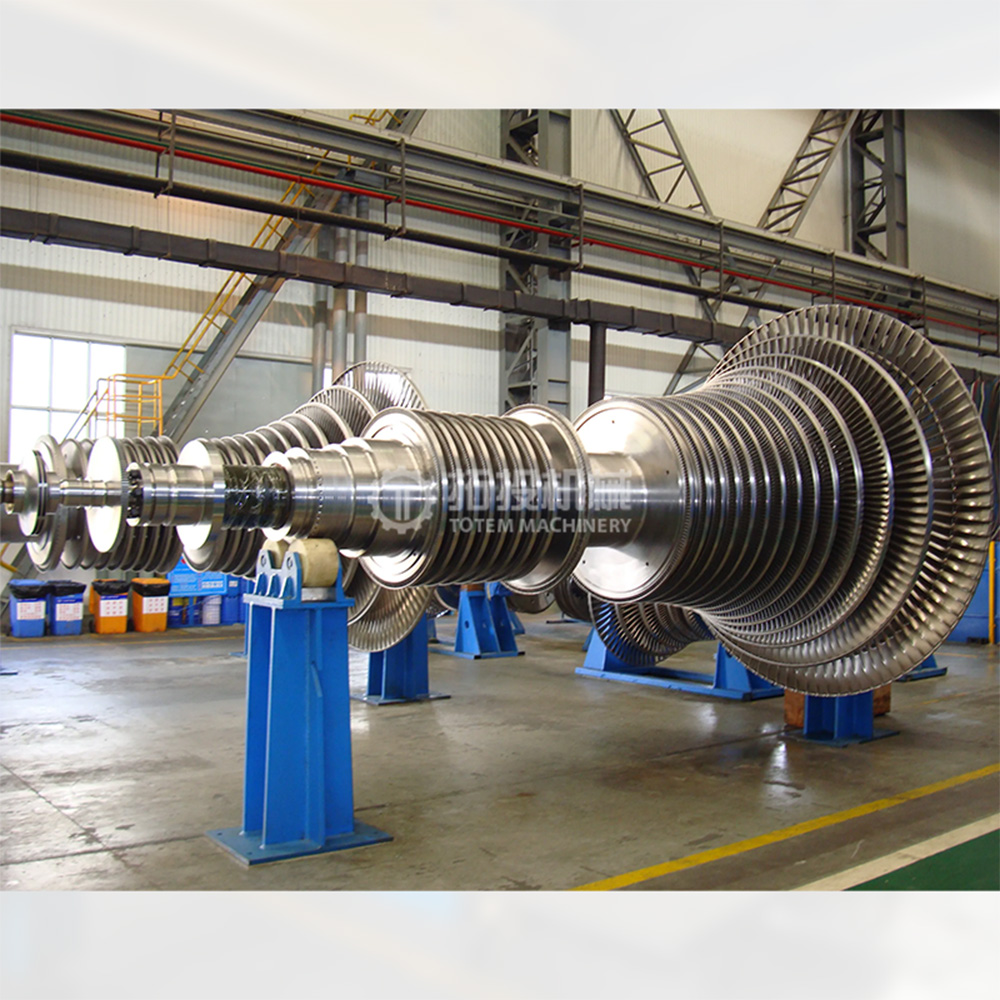
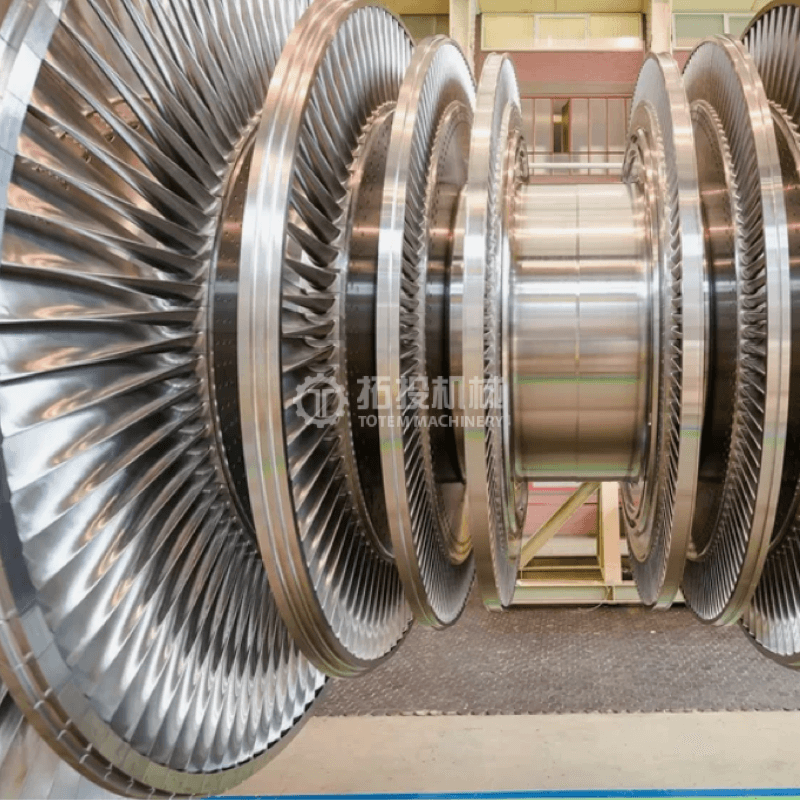
تعد أعمدة الدوار ذات الضغط العالي (HP)، والضغط المتوسط (IP)، والضغط المنخفض (LP) من أهم مكونات الحمل ونقل الطاقة داخل أنظمة التوربينات البخارية الصناعية والمرافق. تعمل أعمدة الدوار المطروقة هذه في قلب التوربين، وتؤدي وظائف أساسية، بما في ذلك نقل عزم دوران هائل، ودعم الشفرات المتحركة بشكل آمن، والحفاظ على اتصال مستقر بالمولد أو المعدات المدفوعة. تحدد السلامة الهيكلية واستقرار الأبعاد وموثوقية المواد لهذه الأعمدة بشكل مباشر السلامة التشغيلية والكفاءة الحرارية الشاملة وعمر الخدمة طويل الأمد لوحدة التوربينات البخارية بأكملها. بالنسبة للمشاريع الهندسية ومنشآت توليد الطاقة، يعد اختيار أعمدة الدوار المصنعة بشكل صحيح أمرًا حيويًا لتقليل وقت توقف الصيانة وتخفيف المخاطر التشغيلية في ظل الأحمال المستمرة الصعبة.
لضمان الأداء الأمثل عبر مناطق الضغط الحراري والميكانيكي المختلفة، نقوم بتنفيذ بروتوكولات صارمة لاختيار المواد المصممة خصيصًا لبيئات تشغيلية محددة. بالنسبة لأعمدة الدوار HP وIP، التي تتعرض لظروف حرارية شديدة، فإننا نستخدم المطروقات الفولاذية المتميزة، وتحديدًا الفولاذ من سلسلة Cr-Mo-V أو سلسلة Ni-Cr-Mo . توفر تركيبات السبائك المتقدمة هذه قوة استثنائية لدرجات الحرارة العالية، ومقاومة فائقة للزحف، وتحمل ممتاز للتعب الحراري. وهذا يضمن أن تحافظ الأعمدة على خواصها الميكانيكية ودقة الأبعاد حتى في ظل التعرض الطويل لدرجات الحرارة العالية والضغط العالي وتدفقات البخار عالية السرعة، مما يقلل بشكل كبير من خطر التشوه الحراري.
على العكس من ذلك، تعمل أعمدة الدوار LP تحت متطلبات ميكانيكية مختلفة، وتتحمل في المقام الأول أقطار دوران كبيرة، ونقل عزم دوران ضخم، وضغوط متناوبة معقدة. بالنسبة لهذه المكونات، فإننا نستخدم فولاذًا منخفض السبائك عالي القوة أو فولاذًا دوارًا متخصصًا منخفض الضغط. توفر إستراتيجية المواد المستهدفة هذه توازنًا مثاليًا بين القوة الهيكلية، وصلابة الصدمات، والمقاومة الحاسمة للتشقق الناتج عن التآكل الإجهادي، مما يجعلها موثوقة للغاية للتعامل مع بيئات البخار كبيرة الحجم ومنخفضة الضغط دون المساس بالسلامة الهيكلية على مدار سنوات من التشغيل المستمر.
 |
 |
 |
 |
 |
 |
يعد استيفاء المواصفات الدولية الصارمة مطلبًا أساسيًا لمعدات توليد الطاقة. يتم تصنيع أعمدة دوار التوربينات البخارية لدينا بدقة متناهية بما يتوافق تمامًا مع المعايير العالمية المعمول بها، بما في ذلك GB وDIN وISO ، اعتمادًا على متطلبات المشروع المحددة. مواصفات يتم تسليم كل عمود مطروق مع وثائق الجودة الشاملة وشهادات المواد وتقارير الفحص التفصيلية لضمان إمكانية التتبع الكامل ودعم عمليات ضمان الجودة الخاصة بك.
بالإضافة إلى التصنيع القياسي، فإننا نقدم دعمًا هندسيًا شاملاً ومخصصًا. استنادًا إلى معلمات وحدة التوربينات المحددة، والظروف التشغيلية، وأهداف الأداء، يمكن لفريقنا الهندسي تقديم رؤى قيمة للتحسين الهيكلي، وإرشادات اختيار المواد، وتحليل جدوى التصنيع. يساعد هذا النهج التعاوني فرق المشتريات والمهندسين على تحسين تصميمات معداتهم، مما يضمن أن عمود الدوار النهائي يتطابق تمامًا مع التطبيق المقصود مع التحكم في تكاليف المشروع الإجمالية.
مدعومة بخبرة تشكيل ناضجة ونظام إدارة جودة صارم، توفر أعمدة الدوار التوربيني البخاري HP وIP وLP القوة العالية والموثوقية الاستثنائية وعمر الخدمة الممتد المطلوب لتوليد الطاقة الحديثة. إنها توفر قدرة هندسية ممتازة على التكيف، مما يجعلها الاختيار الذي يمكن الاعتماد عليه لمجموعة واسعة من مشاريع التوربينات البخارية الصعبة والتطبيقات الصناعية الثقيلة.
يعتمد تصنيع الأعمدة الدوارة للتوربينات البخارية المصنوعة من سبائك الصلب ذات الضغط العالي على عملية تصنيع متطورة يتم التحكم فيها بدرجة عالية. قبل أن تلمس أي أداة قطع المعدن، تخضع المطروقات الرئيسية لأعمدة الدوار لضوابط صارمة في الصهر والتزوير والمعالجة الحرارية. يتم تنفيذ هذه الخطوات التأسيسية بدقة لضمان بنية مجهرية موحدة وكثافة داخلية استثنائية. من خلال القضاء على الفراغات الداخلية وتحقيق التجانس الهيكلي خلال المراحل المبكرة، فإننا نقدم أساسًا مستقرًا للغاية للتصنيع الدقيق. يقلل هذا التحكم الأولي الصارم بشكل كبير من خطر تشوه المواد أو تشوه تخفيف الضغط أثناء إزالة المواد الثقيلة اللاحقة، مما يضمن استقرار الأبعاد طوال دورة الإنتاج.
بمجرد إعداد الحدادة الأساسية، يدخل عمود الدوار إلى منشأة المعالجة الثقيلة الخاصة بنا. تتطلب الأبعاد المادية الضخمة والهندسة المعقدة لدوارات التوربينات البخارية معدات متخصصة. نحن نستخدم مخارط CNC (التحكم العددي بالكمبيوتر) واسعة النطاق، ومطاحن CNC للخدمة الشاقة، ومعدات التشطيب المتخصصة المصممة خصيصًا للمكونات الصناعية الكبيرة.
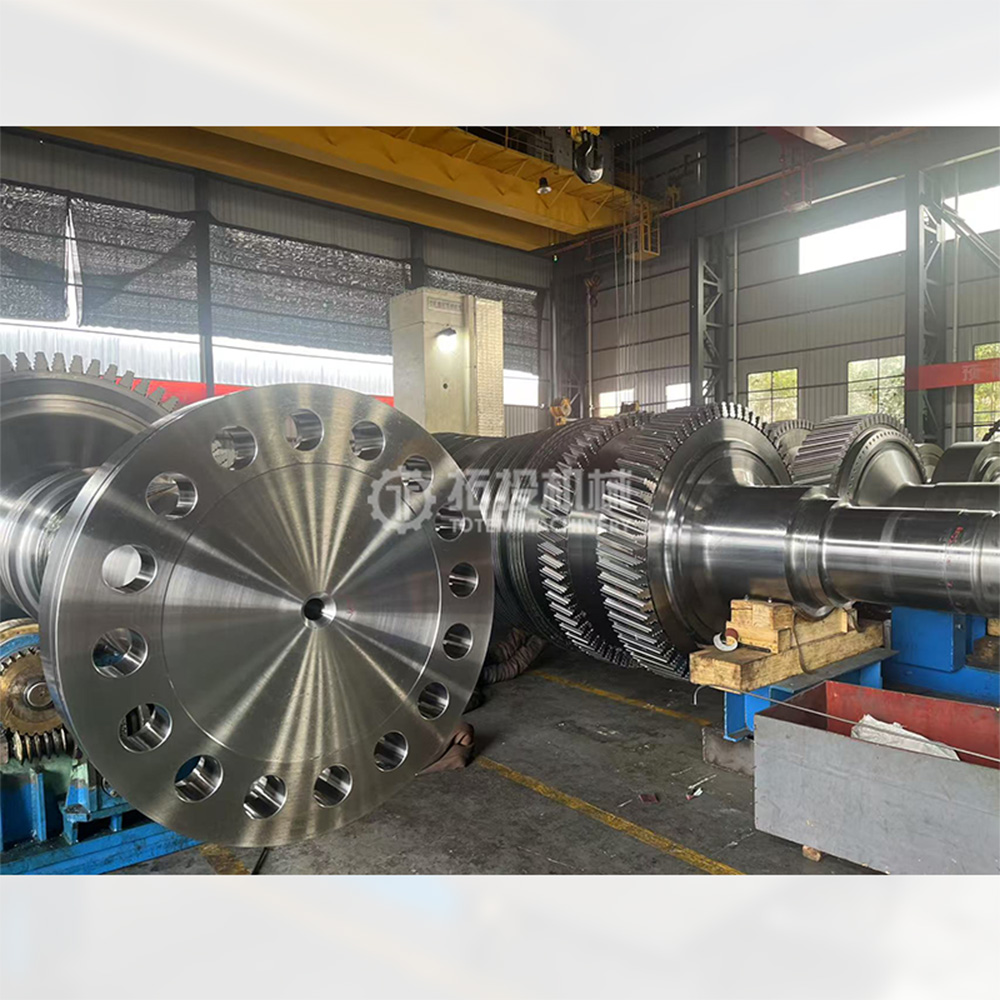
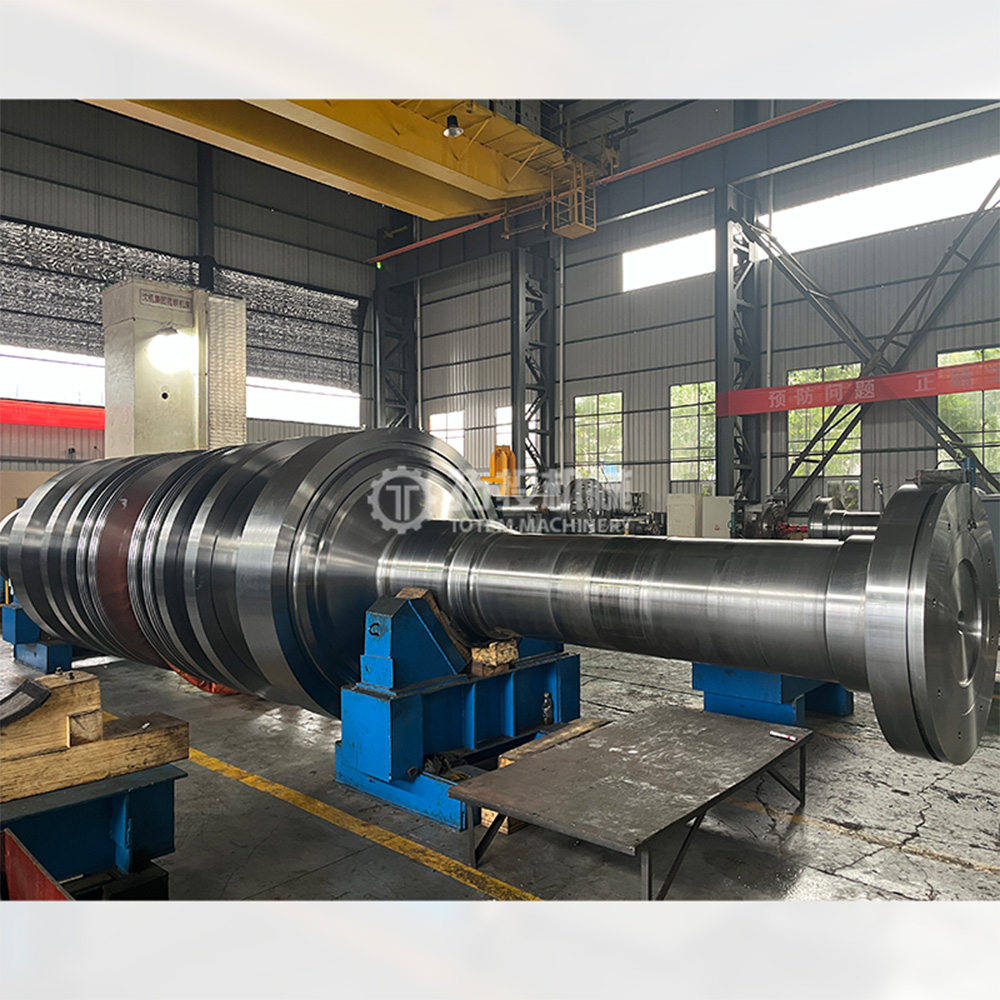
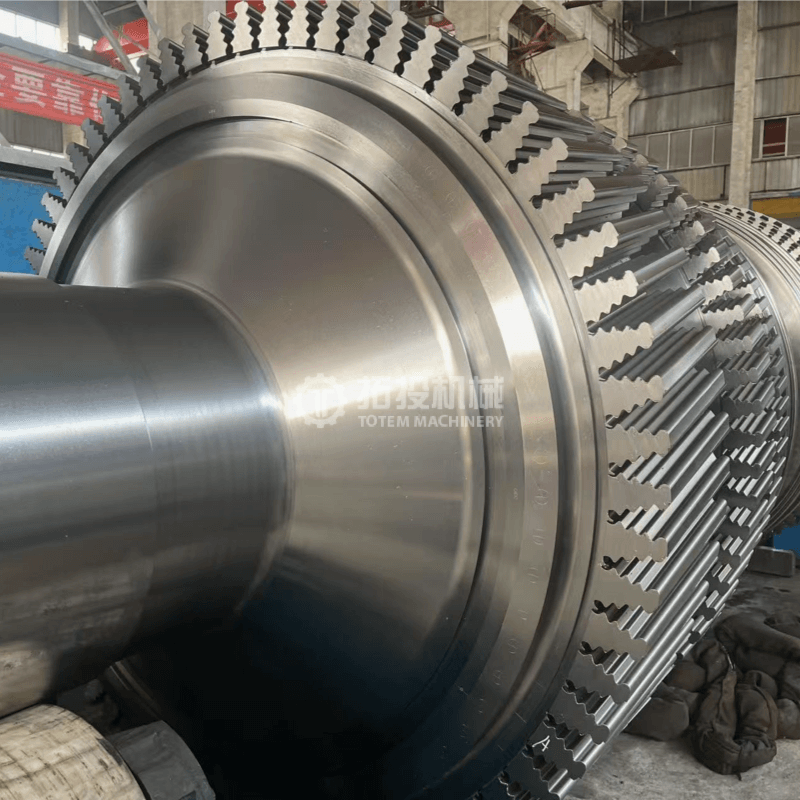
خلال مرحلة التصنيع، يتم إيلاء اهتمام كبير للمناطق الوظيفية الهامة لعمود الدوار. يتم تشكيل مناطق المجلة، التي تتحمل الوزن الهائل للتجميع الدوار والواجهة مع المحامل الهيدروديناميكية، وفقًا للتفاوتات الدقيقة لضمان الدوران السلس. يتم قطع مناطق الغلق بدقة للحفاظ على خلوص محكم، وهو أمر حيوي لمنع تسرب البخار عالي الضغط والحفاظ على كفاءة التوربينات. علاوة على ذلك، تتم معالجة أسطح تحديد موقع القرص وأقسام التوصيل بدقة مطلقة. يجب أن تتم محاذاة أقسام التوصيل بدقة مع دوار المولد، مما يتطلب تنفيذًا لا تشوبه شائبة لضمان نقل مستقر للطاقة دون إدخال أحمال لا مركزية.
كما هو موضح في عمليات الخراطة النهائية أعلاه، يتم مراقبة الانتقال من المعالجة الأولية إلى التشطيب النهائي بعناية. تعتبر عملية التدوير النهائية مرحلة حرجة حيث يقترب عمود الدوار من مواصفاته الهندسية النهائية. خلال هذه المرحلة، يعمل المشغلون المهرة لدينا وأنظمة CNC المتقدمة جنبًا إلى جنب لإزالة المواد المتبقية بدقة عالية. تتطلب هذه الخطوة سرعات قطع محسنة، ومعدلات تغذية دقيقة، وأدوات متخصصة لمنع تصلب العمل وتقليل ضغوط السطح المتبقية، وإعداد العمود للطحن النهائي.
الهدف النهائي لعملية التصنيع الشاملة لدينا هو التحكم الصارم في التفاوتات الهندسية الرئيسية، وتحديدًا الاستدارة والمحورية وخشونة السطح. في المعدات الدوارة عالية السرعة مثل التوربينات البخارية، حتى الانحرافات المجهرية يمكن أن تؤدي إلى مشكلات تشغيلية خطيرة. يضمن التحكم الصارم في الاستدارة أن يدور العمود بالتساوي داخل محامله، مما يقلل الاحتكاك والتآكل الميكانيكي. المحورية أمر بالغ الأهمية. يجب أن تشترك جميع الأقطار المُشكَّلة على طول العمود الضخم بالكامل في خط مركزي مشترك محدد. هذه الدقة الهندسية ضرورية لتحقيق التوازن الديناميكي الأمثل. بدون محورية دقيقة، سيواجه الدوار اهتزازات شديدة عند سرعات دوران عالية، مما يعرض استقرار العمود للخطر ويحتمل أن يؤدي إلى توقف المعدات.
بالإضافة إلى ذلك، يتم التحكم بشكل صارم في خشونة السطح من خلال عمليات الدوران المتقدمة وعمليات الطحن اللاحقة. تعمل اللمسات النهائية الفائقة للسطح في المجلة ومناطق الختم على تقليل التآكل، وإطالة عمر مكونات التزاوج، وتعزيز السلامة التشغيلية الشاملة لنظام التوربينات البخارية. من خلال الحفاظ على معايير التصنيع الصارمة هذه، فإننا نضمن أن كل عمود دوار يتم تسليمه قادر تمامًا على تحمل القوى الديناميكية المطلوبة الموجودة في بيئات توليد الطاقة الحديثة.
إنهاء الدوران
إنهاء الدوران
إنهاء الدوران
فحص المنتج
تخضع جميع أعمدة الدوار من شركتنا لإجراءات مراقبة الجودة الصارمة. تتضمن مراحل التصنيع الرئيسية اختبارات غير مدمرة مثل اختبار الموجات فوق الصوتية (UT) واختبار الجسيمات المغناطيسية (MT)، إلى جانب عمليات فحص الأبعاد والأداء الضرورية. عند الانتهاء من التصنيع، يتم إجراء اختبار النفاذ واختبار الخشونة لضمان التشغيل السلس والآمن والموثوق للدوار.
اختبار التشغيل
اختبار الخشونة


