


| Quantité : | |
|---|---|
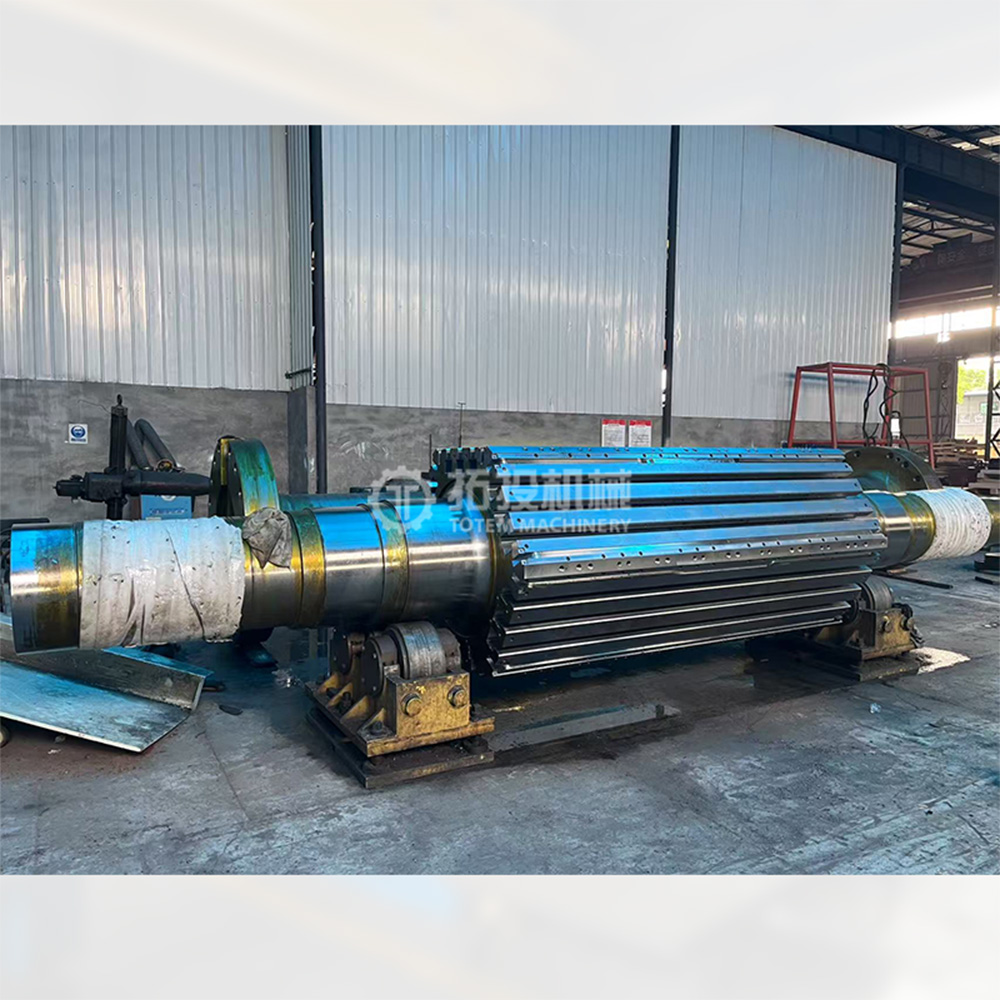
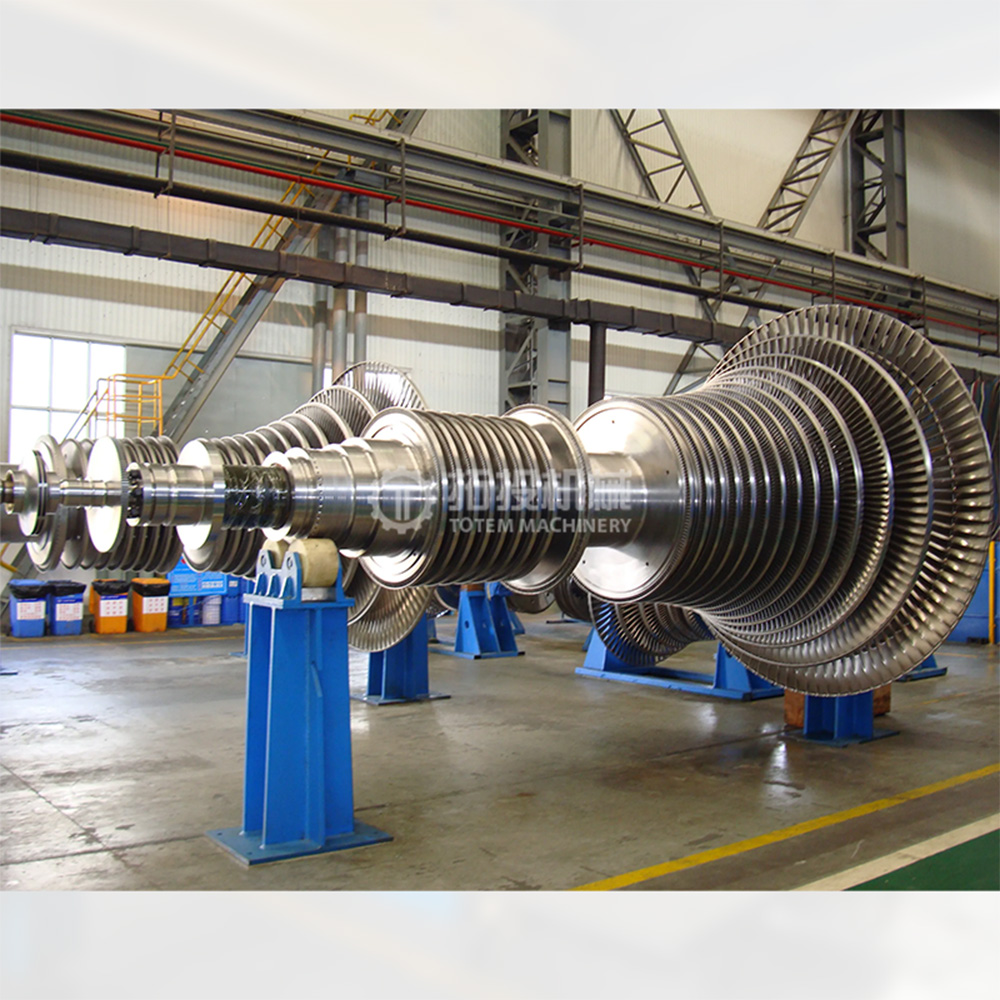
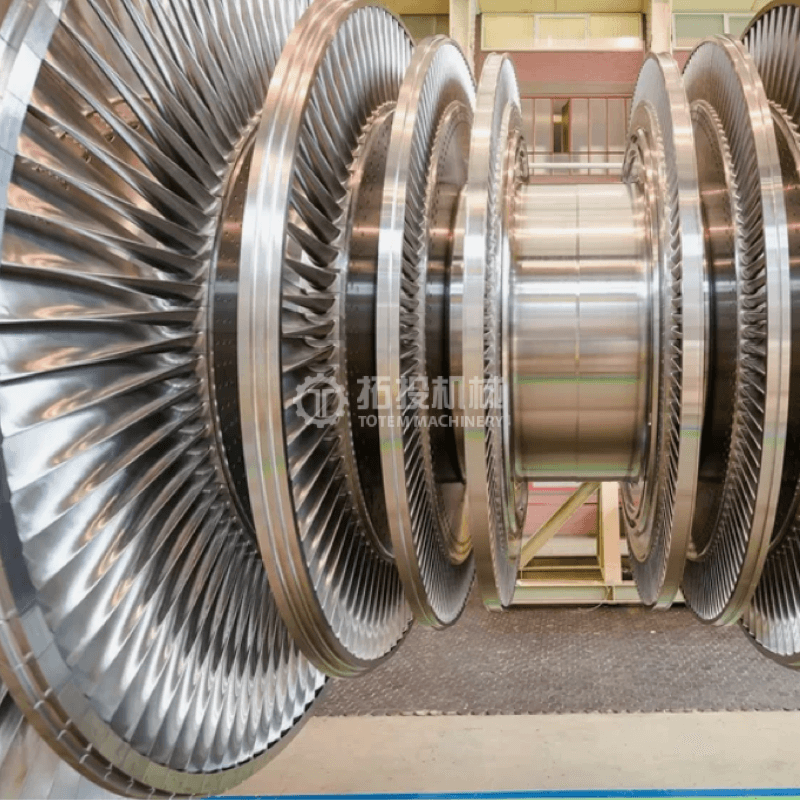
Les arbres de rotor haute pression (HP), pression intermédiaire (IP) et basse pression (LP) sont les composants porteurs et de transmission de puissance les plus critiques dans les systèmes de turbines à vapeur industrielles et utilitaires. Opérant au cœur de la turbine, ces arbres de rotor forgés remplissent des fonctions essentielles, notamment la transmission d'un immense couple de rotation, le support sécurisé des pales mobiles et le maintien d'une connexion stable au générateur ou à l'équipement entraîné. L'intégrité structurelle, la stabilité dimensionnelle et la fiabilité des matériaux de ces arbres déterminent directement la sécurité opérationnelle, l'efficacité thermique globale et la durée de vie à long terme de l'ensemble de la turbine à vapeur. Pour les projets d'ingénierie et les installations de production d'électricité, la sélection d'arbres de rotor correctement fabriqués est essentielle pour minimiser les temps d'arrêt pour maintenance et atténuer les risques opérationnels sous des charges continues exigeantes.
Pour garantir des performances optimales dans différentes zones de contraintes thermiques et mécaniques, nous mettons en œuvre des protocoles stricts de sélection de matériaux adaptés aux environnements opérationnels spécifiques. Pour les arbres de rotor HP et IP, qui sont exposés à des conditions thermiques extrêmes, nous utilisons des pièces forgées en acier allié de première qualité, en particulier des aciers de la série Cr-Mo-V ou de la série Ni-Cr-Mo . Ces compositions d'alliage avancées offrent une résistance exceptionnelle à haute température, une résistance supérieure au fluage et une excellente endurance à la fatigue thermique. Cela garantit que les arbres conservent leurs propriétés mécaniques et leur précision dimensionnelle même en cas d'exposition prolongée à des flux de vapeur à haute température, haute pression et grande vitesse, réduisant ainsi considérablement le risque de déformation thermique.
À l’inverse, les arbres de rotor BP fonctionnent sous différentes exigences mécaniques, supportant principalement de grands diamètres de rotation, une transmission de couple massive et des contraintes alternées complexes. Pour ces composants, nous utilisons des aciers faiblement alliés à haute résistance ou des aciers spécialisés pour rotors basse pression. Cette stratégie de matériaux ciblée offre un équilibre optimal entre résistance structurelle, résistance aux chocs et résistance cruciale à la fissuration par corrosion sous contrainte, ce qui les rend très fiables pour gérer des environnements de vapeur à grand volume et à basse pression sans compromettre l'intégrité structurelle au fil des années de fonctionnement continu.
 |
 |
 |
 |
 |
 |
Le respect de spécifications internationales strictes est une exigence fondamentale pour les équipements de production d’électricité. Nos arbres de rotor de turbine à vapeur sont méticuleusement fabriqués en totale conformité avec les normes mondiales établies, notamment les spécifications GB, DIN et ISO , en fonction des exigences spécifiques du projet. Chaque arbre forgé est livré avec une documentation qualité complète, des certificats de matériaux et des rapports d'inspection détaillés pour garantir une traçabilité complète et soutenir vos processus d'assurance qualité.
Au-delà de la fabrication standard, nous fournissons un support technique complet et personnalisé. En fonction des paramètres spécifiques de votre unité de turbine, des conditions opérationnelles et des objectifs de performance, notre équipe d'ingénierie peut vous offrir des informations précieuses pour l'optimisation structurelle, des conseils de sélection des matériaux et une analyse de faisabilité de fabrication. Cette approche collaborative aide les équipes d'approvisionnement et les ingénieurs à optimiser la conception de leurs équipements, garantissant que l'arbre de rotor final correspond parfaitement à l'application prévue tout en contrôlant les coûts globaux du projet.
Soutenus par une expertise éprouvée en forgeage et un système de gestion de la qualité rigoureux, nos arbres de rotor de turbine à vapeur HP, IP et LP offrent la haute résistance, la fiabilité exceptionnelle et la durée de vie prolongée nécessaires à la production d'énergie moderne. Ils offrent une excellente adaptabilité technique, ce qui en fait le choix fiable pour une grande variété de projets exigeants de turbines à vapeur et d'applications industrielles lourdes.
La fabrication de nos arbres de rotor de turbine à vapeur en acier allié haute pression repose sur un processus d'usinage hautement contrôlé et sophistiqué. Avant qu'un outil de coupe ne touche le métal, les pièces forgées des clés des arbres de rotor sont soumises à des contrôles stricts en matière de fusion, de forgeage et de traitement thermique. Ces étapes fondamentales sont méticuleusement exécutées pour garantir une microstructure uniforme et une densité interne exceptionnelle. En éliminant les vides internes et en obtenant une homogénéité structurelle dès les premières étapes, nous fournissons une base très stable pour un usinage de précision. Ce contrôle préliminaire strict réduit considérablement le risque de déformation du matériau ou de gauchissement par soulagement des contraintes lors d'un enlèvement de matière important ultérieur, garantissant ainsi la stabilité dimensionnelle tout au long du cycle de production.
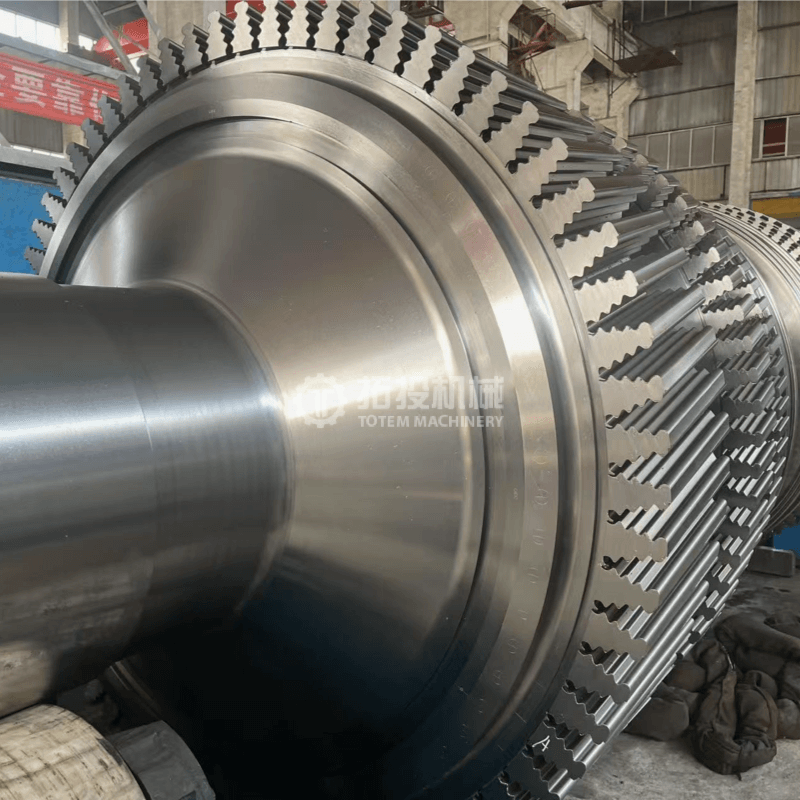
Une fois le forgeage de base préparé, l’arbre du rotor entre dans notre installation d’usinage robuste. Les dimensions physiques massives et la géométrie complexe des rotors des turbines à vapeur nécessitent un équipement spécialisé. Nous utilisons des tours CNC (commande numérique par ordinateur) à grande échelle, des meuleuses CNC robustes et des équipements de finition spécialisés conçus spécifiquement pour les gros composants industriels.
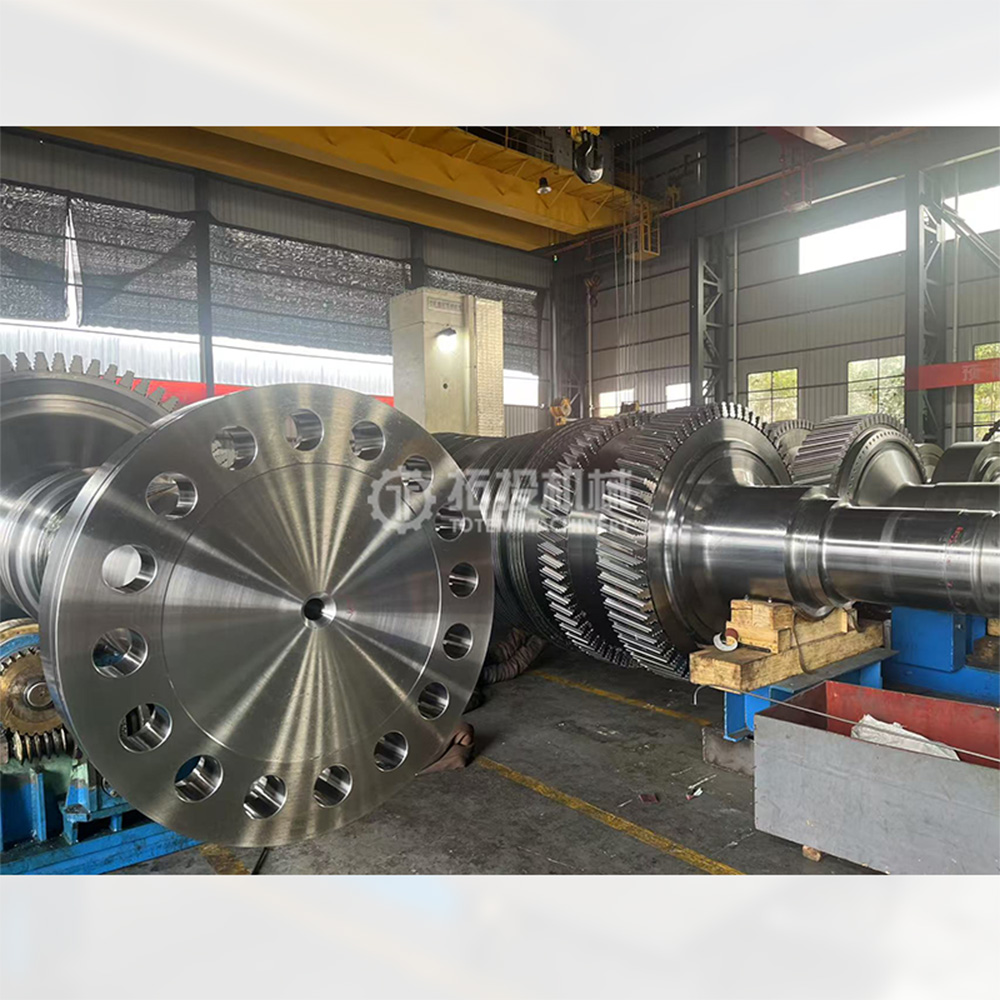
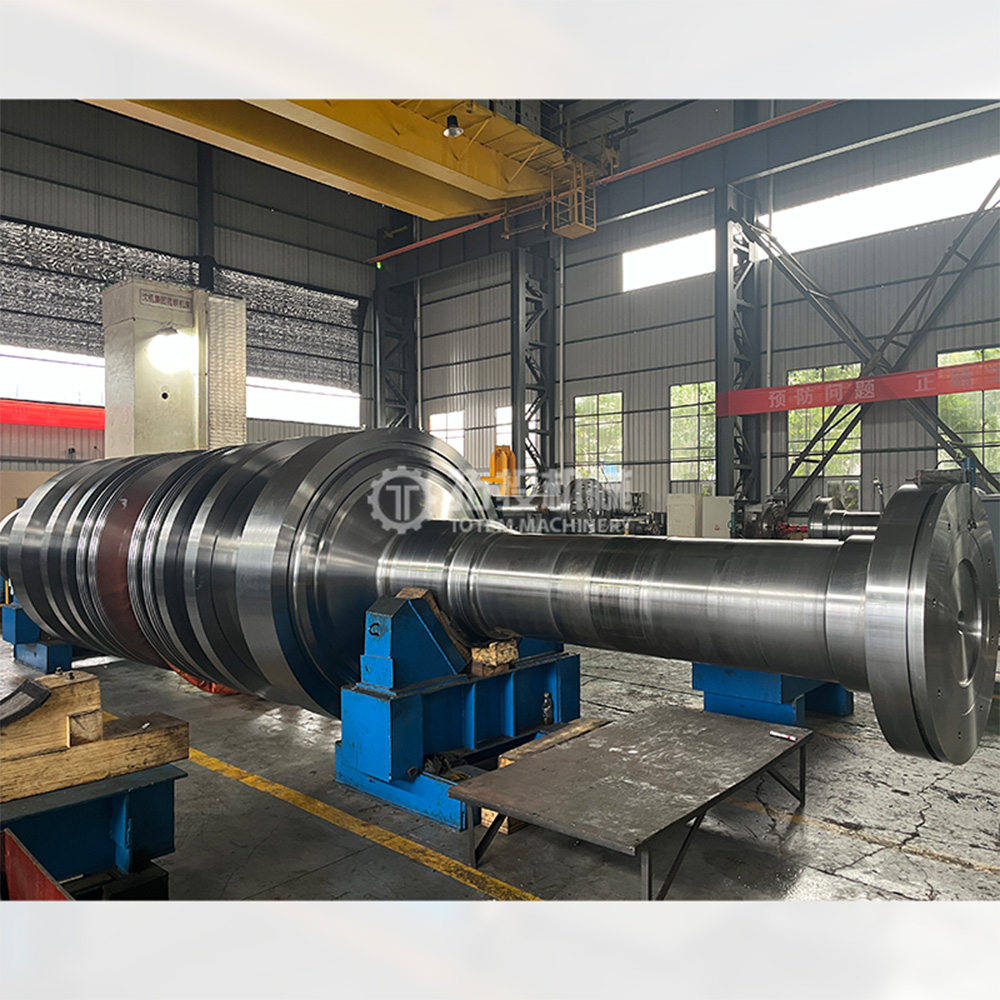
Pendant la phase d'usinage, une attention extrême est accordée aux zones fonctionnelles critiques de l'arbre du rotor. Les zones des tourillons, qui supportent l'immense poids de l'ensemble rotatif et interfacent avec les roulements hydrodynamiques, sont usinées selon des tolérances exactes pour assurer une rotation fluide. Les zones d'étanchéité sont découpées avec précision pour maintenir des jeux serrés, ce qui est essentiel pour éviter les fuites de vapeur à haute pression et maintenir l'efficacité de la turbine. De plus, les surfaces d'appui des disques et les sections d'accouplement sont traitées avec une précision absolue. Les sections d'accouplement doivent s'aligner avec précision avec le rotor du générateur, exigeant une exécution impeccable pour garantir une transmission de puissance stable sans introduire de charges excentriques.
Comme illustré dans nos opérations de tournage de finition ci-dessus, la transition de l’ébauche à la finition finale est soigneusement surveillée. Le tournage de finition est une phase critique au cours de laquelle l'arbre du rotor s'approche de ses spécifications géométriques finales. Au cours de cette étape, nos opérateurs qualifiés et nos systèmes CNC avancés travaillent en tandem pour éliminer le matériau restant avec une grande précision. Cette étape nécessite des vitesses de coupe optimisées, des vitesses d'avance précises et un outillage spécialisé pour empêcher l'écrouissage et minimiser les contraintes de surface résiduelles, préparant ainsi l'arbre pour le meulage final.
Le but ultime de notre processus d'usinage complet est le contrôle strict des tolérances géométriques clés, en particulier la rondeur, la coaxialité et la rugosité de la surface. Dans les équipements rotatifs à grande vitesse comme les turbines à vapeur, même des écarts microscopiques peuvent entraîner de graves problèmes opérationnels. Un contrôle strict de la rondeur garantit que l'arbre tourne uniformément dans ses roulements, minimisant ainsi la friction et l'usure mécanique. La coaxialité est primordiale ; tous les diamètres usinés sur toute la longueur de l’arbre massif doivent partager une ligne centrale commune exacte. Cette précision géométrique est essentielle pour obtenir un équilibre dynamique optimal. Sans coaxialité précise, le rotor subirait de fortes vibrations à des vitesses de rotation élevées, compromettant la stabilité de l'arbre et pouvant entraîner des temps d'arrêt de l'équipement.
De plus, la rugosité de la surface est strictement contrôlée grâce à des processus avancés de tournage et de meulage ultérieurs. Une finition de surface supérieure dans les zones de tourillon et d'étanchéité réduit l'usure, prolonge la durée de vie des composants correspondants et améliore la sécurité opérationnelle globale du système de turbine à vapeur. En maintenant ces normes d'usinage rigoureuses, nous garantissons que chaque arbre de rotor livré est pleinement capable de résister aux forces dynamiques exigeantes présentes dans les environnements modernes de production d'énergie.
Terminer le tournage
Terminer le tournage
Terminer le tournage
Inspection du produit
Tous les arbres de rotor de notre société sont soumis à des procédures de contrôle qualité rigoureuses. Les étapes clés de la fabrication impliquent des tests non destructifs tels que les tests par ultrasons (UT) et les tests de particules magnétiques (MT), ainsi que les inspections dimensionnelles et de performance nécessaires. Une fois la fabrication terminée, des tests de faux-rond et de rugosité sont effectués pour garantir un fonctionnement fluide, sûr et fiable du rotor.
Test d'épuisement
Test de rugosité


