
Please Choose Your Language


| Количество: | |
|---|---|
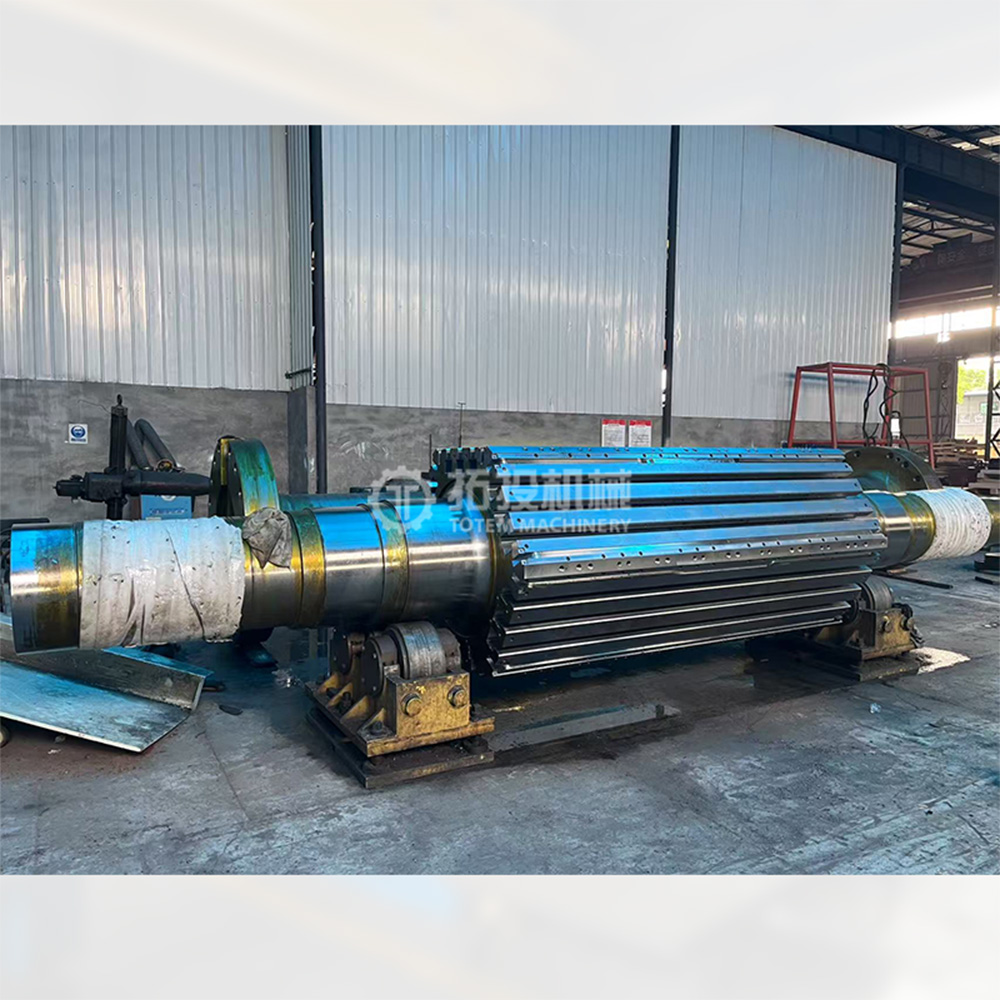
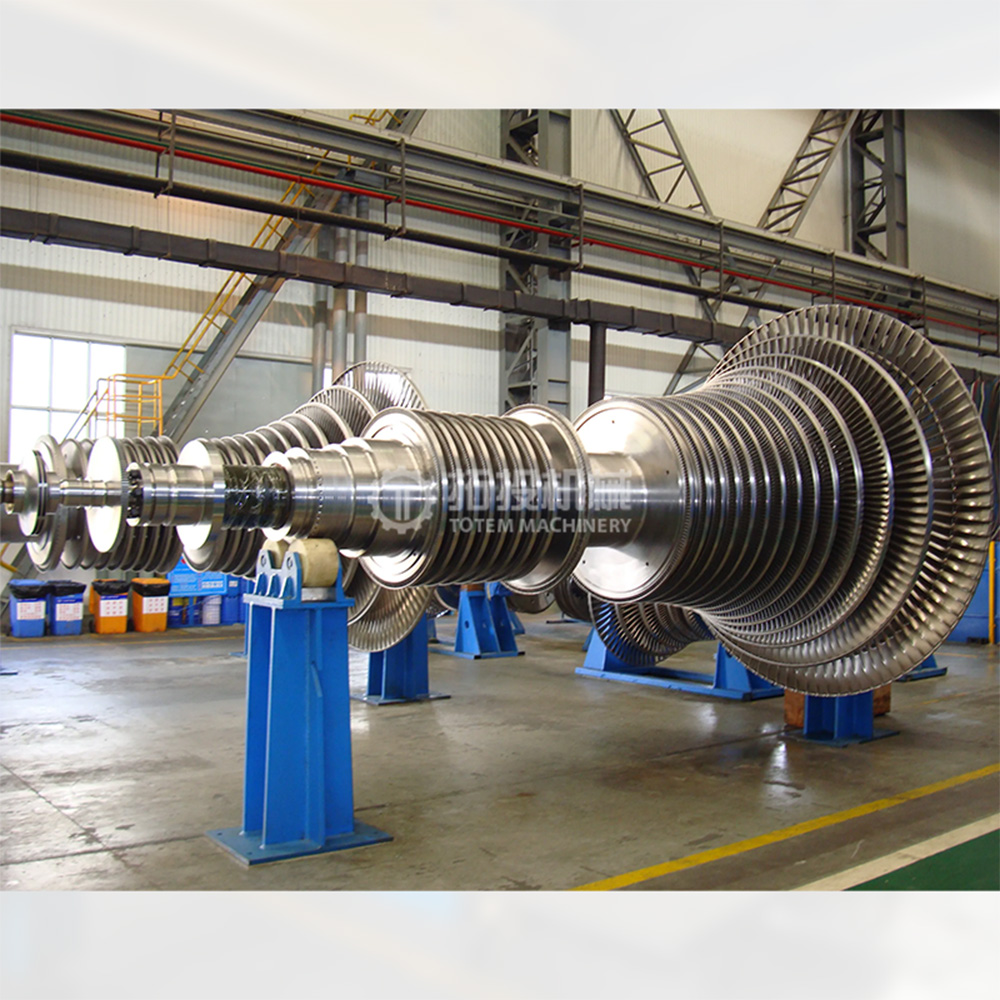
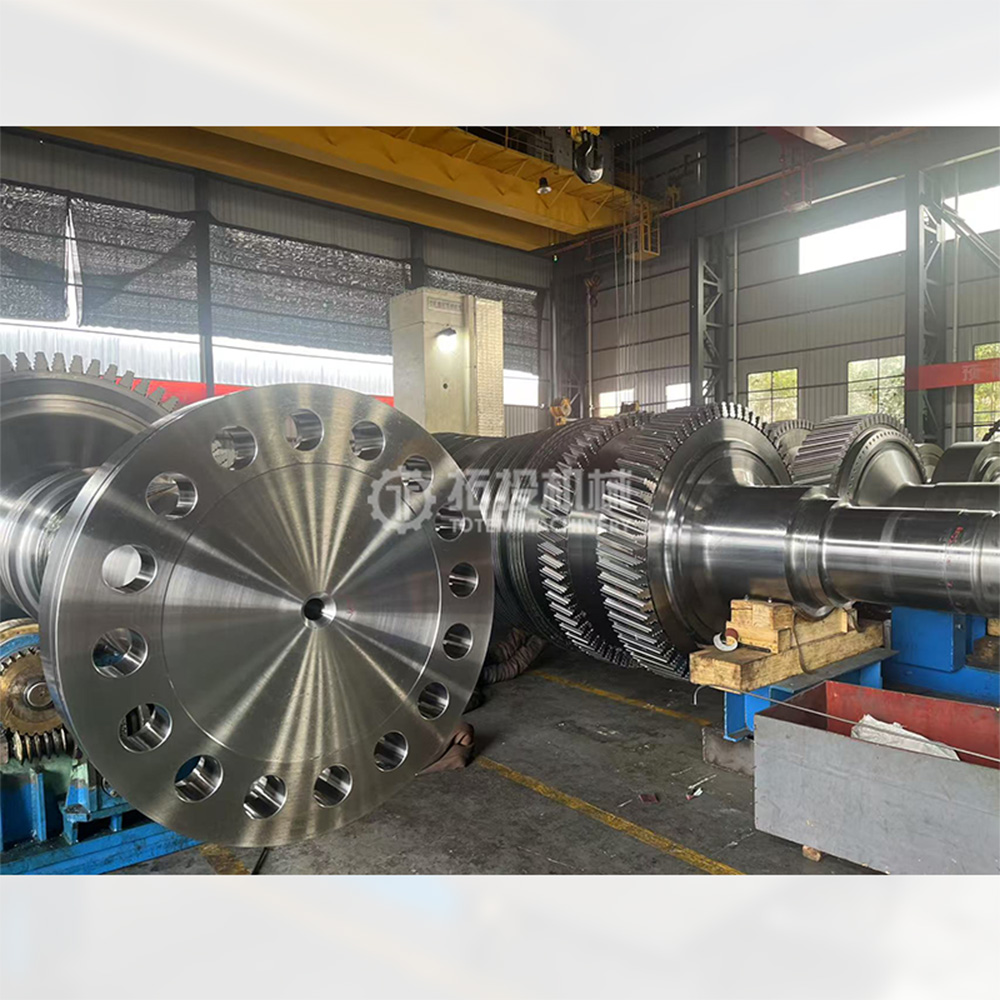
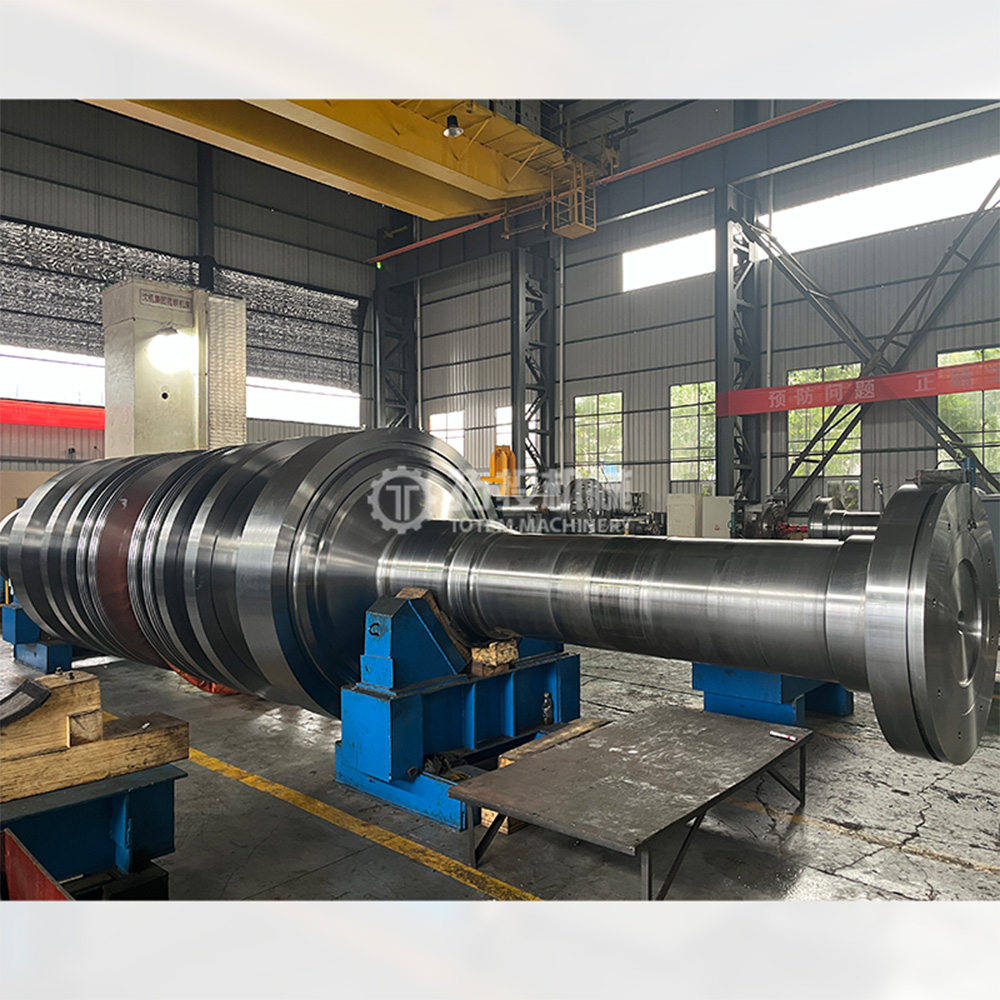
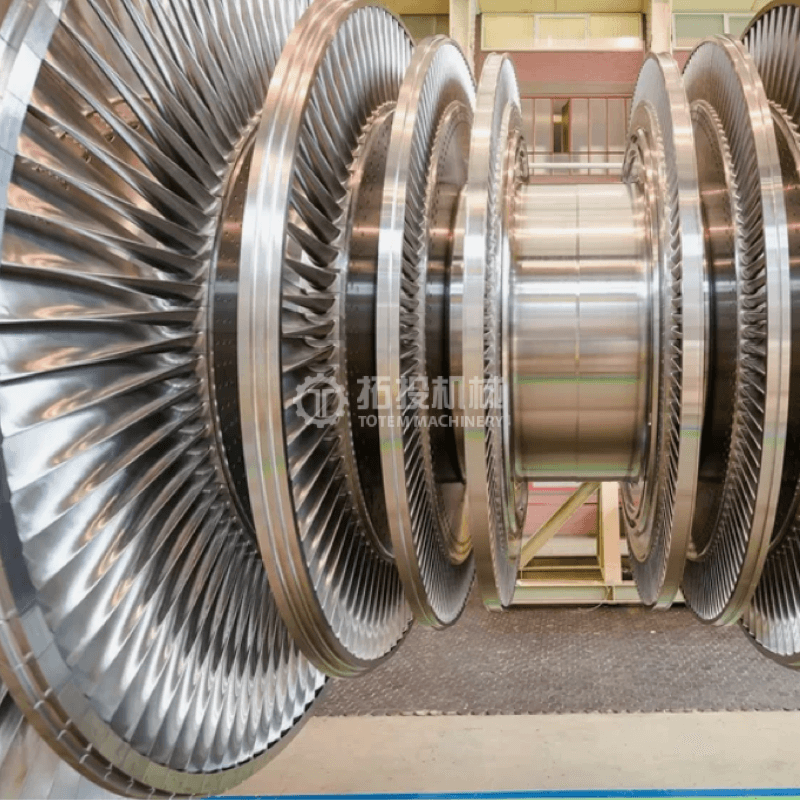
Валы роторов высокого давления (ВД), среднего давления (IP) и низкого давления (НД) являются наиболее важными компонентами, несущими нагрузку и передающими мощность в промышленных и коммунальных паровых турбинных системах. Эти кованые валы ротора, работающие в центре турбины, выполняют важные функции, включая передачу огромного крутящего момента, надежную поддержку движущихся лопаток и поддержание стабильного соединения с генератором или приводным оборудованием. Конструктивная целостность, стабильность размеров и материальная надежность этих валов напрямую определяют безопасность эксплуатации, общий тепловой КПД и длительный срок службы всей паротурбинной установки. Для инженерных проектов и объектов электроэнергетики выбор правильно изготовленных валов ротора имеет жизненно важное значение для минимизации простоев на техническое обслуживание и снижения эксплуатационных рисков при высоких постоянных нагрузках.
Чтобы обеспечить оптимальную производительность в различных зонах термического и механического напряжения, мы применяем строгие протоколы выбора материалов, адаптированные к конкретным условиям эксплуатации. Для валов роторов HP и IP, которые подвергаются экстремальным термическим условиям, мы используем поковки из легированной стали премиум-класса, в частности стали серии Cr-Mo-V или стали серии Ni-Cr-Mo . Эти усовершенствованные составы сплавов обеспечивают исключительную жаропрочность, превосходное сопротивление ползучести и превосходную стойкость к термической усталости. Это гарантирует, что валы сохранят свои механические свойства и точность размеров даже при длительном воздействии потоков пара с высокой температурой, высоким давлением и высокоскоростными потоками пара, что значительно снижает риск термической деформации.
И наоборот, валы роторов низкого давления работают в условиях различных механических требований, в первую очередь выдерживая большие диаметры вращения, передачу массивного крутящего момента и сложные переменные нагрузки. Для этих компонентов мы используем высокопрочные низколегированные стали или специальные роторные стали низкого давления. Эта целевая стратегия использования материалов обеспечивает оптимальный баланс структурной прочности, ударной вязкости и критической стойкости к коррозионному растрескиванию под напряжением, что делает их высоконадежными для работы в больших объемах пара с низким давлением без ущерба для структурной целостности в течение многих лет непрерывной эксплуатации.
 |
 |
 |
 |
 |
 |
Соответствие строгим международным спецификациям является фундаментальным требованием к оборудованию для производства электроэнергии. Валы роторов наших паровых турбин тщательно изготавливаются в полном соответствии с установленными мировыми стандартами, включая спецификации GB, DIN и ISO , в зависимости от конкретных требований проекта. Каждый кованый вал поставляется с полной документацией по качеству, сертификатами на материалы и подробными отчетами о проверках, что обеспечивает полную отслеживаемость и поддержку ваших процессов обеспечения качества.
Помимо стандартного производства, мы предоставляем комплексную индивидуальную техническую поддержку. Основываясь на конкретных параметрах турбинной установки, условиях эксплуатации и целевых показателях производительности, наша команда инженеров может предложить ценную информацию для структурной оптимизации, руководства по выбору материалов и технико-экономического обоснования производства. Такой совместный подход помогает командам по закупкам и инженерам оптимизировать конструкции оборудования, гарантируя, что конечный вал ротора идеально соответствует предполагаемому применению, одновременно контролируя общие затраты на проект.
Опираясь на богатый опыт в области штамповки и строгую систему управления качеством, наши валы роторов паровых турбин высокого, среднего и низкого давления обеспечивают высокую прочность, исключительную надежность и увеличенный срок службы, необходимые для современной энергетики. Они предлагают превосходную инженерную адаптируемость, что делает их надежным выбором для широкого спектра требовательных проектов паровых турбин и тяжелой промышленности.
Производство валов роторов паровых турбин из легированной стали высокого давления основано на тщательно контролируемом и сложном процессе механической обработки. Прежде чем какой-либо режущий инструмент коснется металла, ключевые поковки валов роторов проходят строгий контроль при выплавке, ковке и термической обработке. Эти основополагающие этапы тщательно выполняются, чтобы обеспечить однородную микроструктуру и исключительную внутреннюю плотность. Устраняя внутренние пустоты и достигая структурной однородности на ранних стадиях, мы обеспечиваем очень стабильную основу для точной обработки. Такой строгий предварительный контроль значительно снижает риск деформации материала или коробления при снятии напряжений при последующем удалении тяжелого материала, обеспечивая стабильность размеров на протяжении всего производственного цикла.
После того как основная поковка подготовлена, вал ротора поступает в наш мощный обрабатывающий цех. Массивные физические размеры и сложная геометрия роторов паровых турбин требуют специального оборудования. Мы используем крупногабаритные токарные станки с ЧПУ (ЧПУ), мощные шлифовальные станки с ЧПУ и специализированное финишное оборудование, разработанное специально для крупных промышленных компонентов.
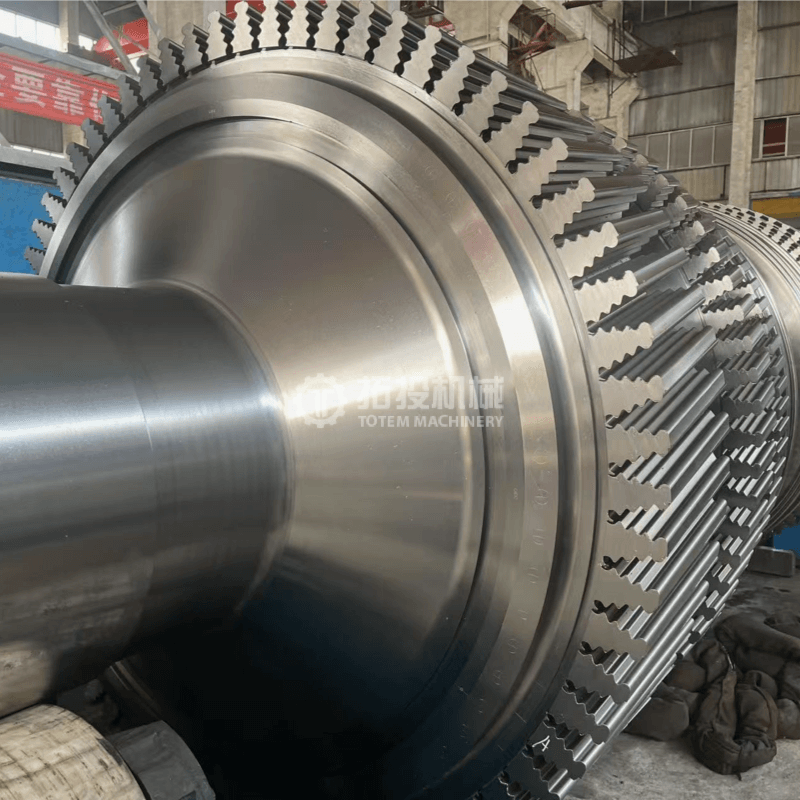
На этапе обработки особое внимание уделяется критическим функциональным участкам вала ротора. Области шейки, которые несут огромный вес вращающегося узла и взаимодействуют с гидродинамическими подшипниками, обработаны с соблюдением точных допусков, чтобы обеспечить плавное вращение. Зоны уплотнения точно вырезаны для обеспечения плотных зазоров, что жизненно важно для предотвращения утечки пара под высоким давлением и поддержания эффективности турбины. Кроме того, посадочные поверхности дисков и соединительные части обработаны с абсолютной точностью. Секции муфты должны точно совпадать с ротором генератора, что требует безупречного исполнения для обеспечения стабильной передачи мощности без создания эксцентриковых нагрузок.
Как показано выше на примере чистовой токарной обработки, переход от черновой обработки к окончательной чистовой обработке тщательно контролируется. Завершающая токарная обработка является критическим этапом, на котором вал ротора приближается к окончательным геометрическим характеристикам. На этом этапе наши опытные операторы и современные системы ЧПУ работают в тандеме, удаляя оставшийся материал с высокой точностью. Этот этап требует оптимизации скорости резания, точных скоростей подачи и специального инструмента для предотвращения наклепа и минимизации остаточных поверхностных напряжений, подготавливая вал к окончательному шлифованию.
Конечная цель нашего комплексного процесса обработки — строгий контроль ключевых геометрических допусков, в частности круглости, соосности и шероховатости поверхности. В высокоскоростном вращающемся оборудовании, таком как паровые турбины, даже микроскопические отклонения могут привести к серьезным проблемам в работе. Строгий контроль круглости обеспечивает равномерное вращение вала внутри подшипников, сводя к минимуму трение и механический износ. Соосность имеет первостепенное значение; все обрабатываемые диаметры по всей длине массивного вала должны иметь одну общую осевую линию. Эта геометрическая точность необходима для достижения оптимального динамического баланса. Без точной соосности ротор будет испытывать сильную вибрацию на высоких скоростях вращения, что поставит под угрозу стабильность вала и потенциально приведет к простою оборудования.
Кроме того, шероховатость поверхности строго контролируется посредством современных процессов точения и последующего шлифования. Превосходная обработка поверхности шейки и уплотнительных зон снижает износ, продлевает срок службы сопрягаемых компонентов и повышает общую эксплуатационную безопасность паровой турбинной системы. Соблюдая эти строгие стандарты обработки, мы гарантируем, что каждый поставляемый вал ротора полностью способен выдерживать высокие динамические силы, присутствующие в современных условиях производства электроэнергии.
Завершить поворот
Завершить поворот
Завершить поворот
Проверка продукта
Все валы роторов нашей компании проходят строгий контроль качества. Ключевые этапы производства включают неразрушающий контроль, такой как ультразвуковой контроль (УЗК) и магнитопорошковый контроль (МТ), а также необходимые проверки размеров и характеристик. По завершении производства проводятся испытания на биение и шероховатость, чтобы гарантировать плавную, безопасную и надежную работу ротора.
Тест на выбег
Тест на шероховатость


