


| ) | |
|---|---|
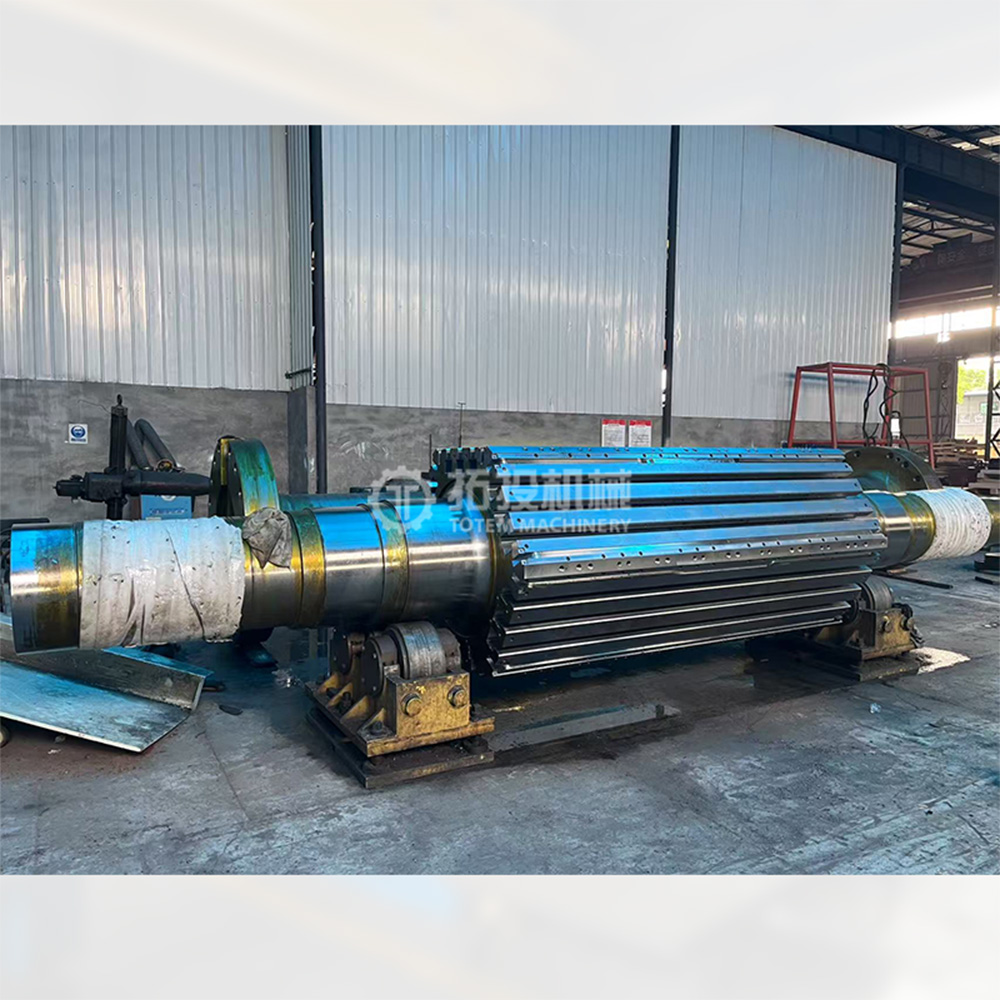
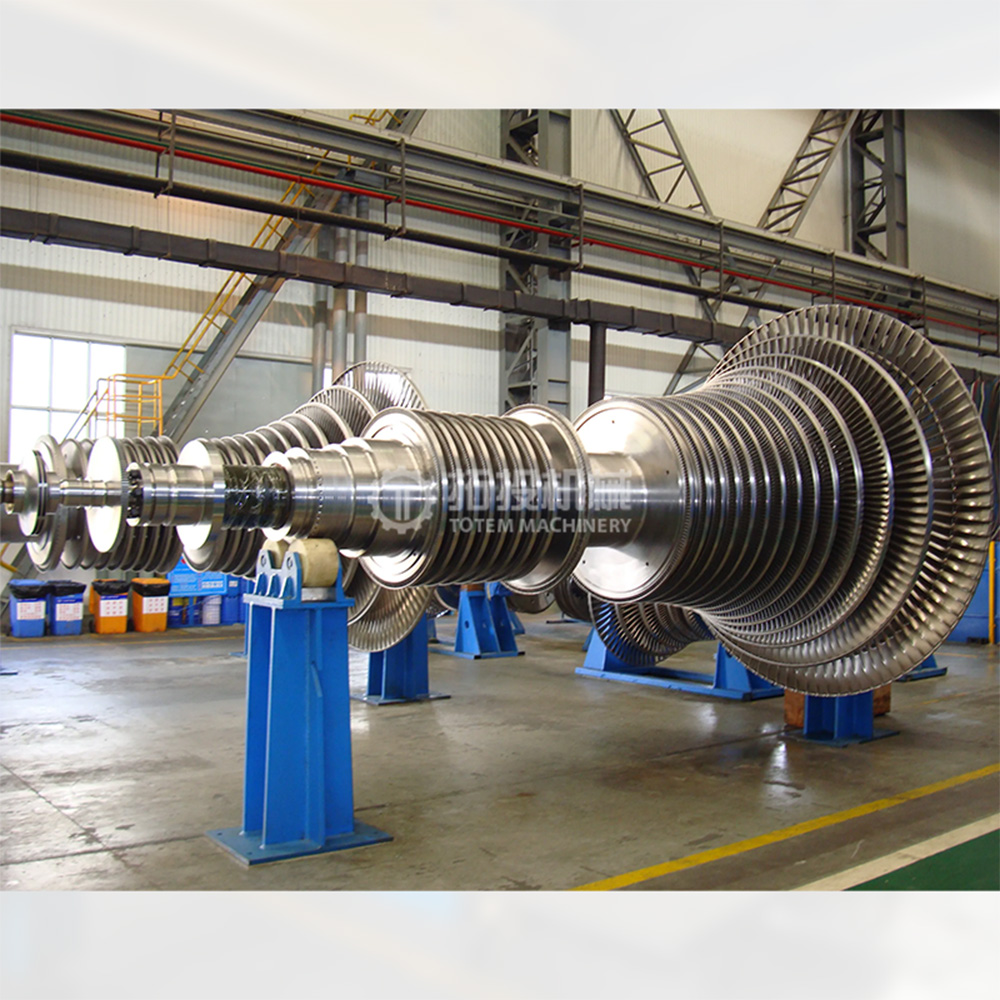
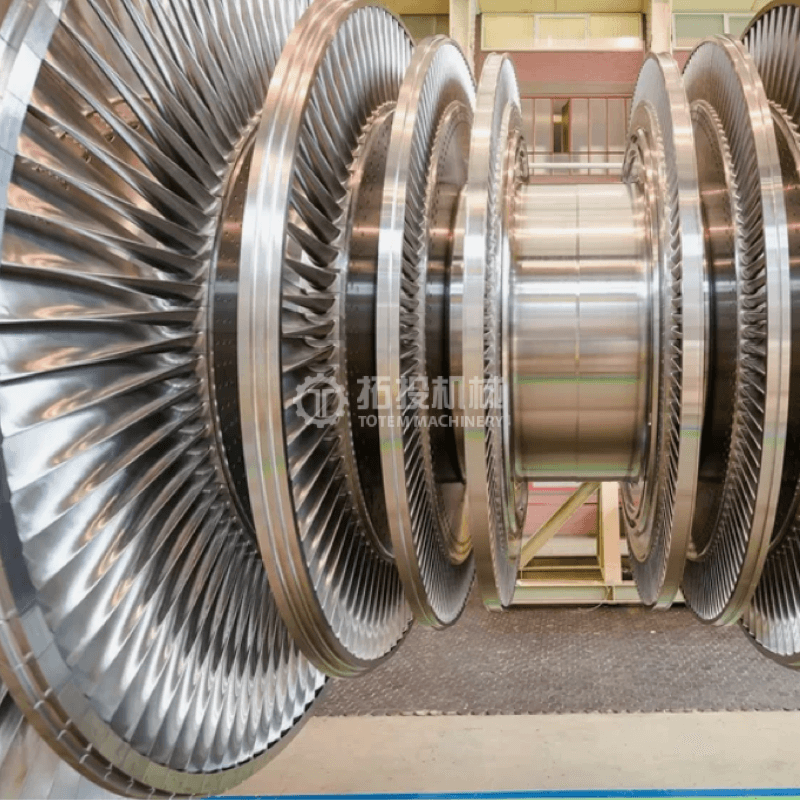
เพลาโรเตอร์แรงดันสูง (HP) แรงดันปานกลาง (IP) และแรงดันต่ำ (LP) เป็นส่วนประกอบรับน้ำหนักและส่งกำลังที่สำคัญที่สุดภายในระบบกังหันไอน้ำอุตสาหกรรมและสาธารณูปโภค เพลาโรเตอร์ปลอมแปลงเหล่านี้ทำงานเป็นหัวใจของกังหัน โดยทำหน้าที่สำคัญต่างๆ รวมถึงการถ่ายทอดแรงบิดในการหมุนอันมหาศาล รองรับใบพัดที่กำลังเคลื่อนที่อย่างแน่นหนา และรักษาการเชื่อมต่อที่มั่นคงกับเครื่องกำเนิดไฟฟ้าหรืออุปกรณ์ขับเคลื่อน ความสมบูรณ์ของโครงสร้าง ความเสถียรของขนาด และความน่าเชื่อถือของวัสดุของเพลาเหล่านี้จะกำหนดความปลอดภัยในการปฏิบัติงาน ประสิทธิภาพเชิงความร้อนโดยรวม และอายุการใช้งานระยะยาวของหน่วยกังหันไอน้ำทั้งหมดโดยตรง สำหรับโครงการวิศวกรรมและโรงงานผลิตกระแสไฟฟ้า การเลือกเพลาโรเตอร์ที่ผลิตอย่างเหมาะสมมีความสำคัญอย่างยิ่งในการลดการหยุดทำงานของการบำรุงรักษา และลดความเสี่ยงในการปฏิบัติงานภายใต้ภาระงานต่อเนื่องที่มีความต้องการสูง
เพื่อให้มั่นใจถึงประสิทธิภาพสูงสุดทั่วทั้งโซนความเค้นทางความร้อนและทางกลที่แตกต่างกัน เราใช้โปรโตคอลการเลือกวัสดุที่เข้มงวดซึ่งปรับให้เหมาะกับสภาพแวดล้อมการปฏิบัติงานเฉพาะ สำหรับเพลาโรเตอร์ของ HP และ IP ซึ่งต้องเผชิญกับสภาวะความร้อนสูง เราใช้การตีขึ้นรูปเหล็กกล้าโลหะผสมระดับพรีเมียม โดยเฉพาะ เหล็กกล้าซีรีส์ Cr-Mo-V หรือเหล็กกล้าซีรีส์ Ni-Cr- Mo ส่วนประกอบโลหะผสมขั้นสูงเหล่านี้ให้ความแข็งแรงที่อุณหภูมิสูงเป็นพิเศษ ต้านทานการคืบคลานที่เหนือกว่า และทนทานต่อความล้าจากความร้อนได้ดีเยี่ยม ช่วยให้มั่นใจได้ว่าเพลาจะคงคุณสมบัติทางกลและความแม่นยำของขนาดไว้ได้ แม้ว่าจะต้องเผชิญกับการไหลของไอน้ำที่มีอุณหภูมิสูง แรงดันสูง และความเร็วสูงเป็นเวลานาน ซึ่งจะช่วยลดความเสี่ยงของการเสียรูปจากความร้อนได้อย่างมาก
ในทางกลับกัน เพลาโรเตอร์ LP ทำงานภายใต้ความต้องการทางกลที่แตกต่างกัน โดยหลักแล้วจะทนทานต่อเส้นผ่านศูนย์กลางการหมุนขนาดใหญ่ การส่งผ่านแรงบิดขนาดใหญ่ และความเค้นสลับที่ซับซ้อน สำหรับส่วนประกอบเหล่านี้ เราใช้เหล็กกล้าอัลลอยด์ต่ำที่มีความแข็งแรงสูงหรือเหล็กโรเตอร์แรงดันต่ำแบบพิเศษ กลยุทธ์วัสดุที่เป็นเป้าหมายนี้มอบความสมดุลที่เหมาะสมที่สุดของความแข็งแรงของโครงสร้าง ความทนทานต่อแรงกระแทก และความต้านทานที่สำคัญต่อการแตกร้าวจากการกัดกร่อนที่เกิดจากความเค้น ทำให้มีความน่าเชื่อถือสูงในการจัดการสภาพแวดล้อมไอน้ำปริมาณสูงและแรงดันต่ำ โดยไม่กระทบต่อความสมบูรณ์ของโครงสร้างตลอดระยะเวลาหลายปีของการดำเนินงานอย่างต่อเนื่อง
 |
 |
 |
 |
 |
 |
การปฏิบัติตามข้อกำหนดสากลที่เข้มงวดถือเป็นข้อกำหนดพื้นฐานสำหรับอุปกรณ์ผลิตไฟฟ้า เพลาโรเตอร์กังหันไอน้ำของเราได้รับการผลิตอย่างพิถีพิถันตามมาตรฐานสากลที่กำหนดไว้ รวมถึง GB, DIN และ ISO ขึ้นอยู่กับข้อกำหนดเฉพาะของโครงการ ข้อกำหนด เพลาปลอมทุกอันจัดส่งพร้อมเอกสารคุณภาพที่ครอบคลุม ใบรับรองวัสดุ และรายงานการตรวจสอบโดยละเอียด เพื่อให้มั่นใจถึงความสามารถในการตรวจสอบย้อนกลับได้อย่างสมบูรณ์และสนับสนุนกระบวนการประกันคุณภาพของคุณ
นอกเหนือจากการผลิตที่ได้มาตรฐานแล้ว เรายังให้การสนับสนุนด้านวิศวกรรมที่ปรับแต่งตามความต้องการอย่างครอบคลุม ทีมวิศวกรของเราสามารถนำเสนอข้อมูลเชิงลึกอันมีค่าสำหรับการเพิ่มประสิทธิภาพโครงสร้าง คำแนะนำในการเลือกวัสดุ และการวิเคราะห์ความเป็นไปได้ในการผลิต โดยพิจารณาจากพารามิเตอร์หน่วยกังหันเฉพาะของคุณ เงื่อนไขการปฏิบัติงาน และเป้าหมายด้านประสิทธิภาพ วิธีการทำงานร่วมกันนี้ช่วยให้ทีมจัดซื้อและวิศวกรปรับปรุงการออกแบบอุปกรณ์ของตนได้อย่างเหมาะสม ทำให้มั่นใจได้ว่าเพลาโรเตอร์สุดท้ายจะตรงกับการใช้งานที่ต้องการอย่างสมบูรณ์แบบ พร้อมทั้งควบคุมต้นทุนโครงการโดยรวม
เพลาโรเตอร์กังหันไอน้ำ HP, IP และ LP ของเราได้รับการสนับสนุนจากความเชี่ยวชาญในการตีขึ้นรูปและระบบการจัดการคุณภาพที่เข้มงวด จึงมีความแข็งแรงสูง ความน่าเชื่อถือเป็นพิเศษ และอายุการใช้งานที่ยาวนานขึ้นซึ่งจำเป็นสำหรับการผลิตพลังงานสมัยใหม่ มีความสามารถในการดัดแปลงทางวิศวกรรมที่ยอดเยี่ยม ทำให้เป็นตัวเลือกที่เชื่อถือได้สำหรับโครงการกังหันไอน้ำที่มีความต้องการสูงและการใช้งานในอุตสาหกรรมหนักที่หลากหลาย
การผลิตเพลาโรเตอร์กังหันไอน้ำเหล็กโลหะผสมแรงดันสูงของเราอาศัยกระบวนการตัดเฉือนที่มีการควบคุมสูงและซับซ้อน ก่อนที่เครื่องมือตัดจะสัมผัสกับโลหะ การตีขึ้นรูปที่สำคัญสำหรับเพลาโรเตอร์จะต้องได้รับการควบคุมอย่างเข้มงวดในการถลุง การตีขึ้นรูป และการบำบัดความร้อน ขั้นตอนพื้นฐานเหล่านี้ได้รับการดำเนินการอย่างพิถีพิถันเพื่อให้แน่ใจว่ามีโครงสร้างจุลภาคที่สม่ำเสมอและมีความหนาแน่นภายในเป็นพิเศษ ด้วยการขจัดช่องว่างภายในและบรรลุความเป็นเนื้อเดียวกันของโครงสร้างในช่วงแรกๆ เราจึงได้มอบรากฐานที่มีความเสถียรสูงสำหรับการตัดเฉือนที่มีความแม่นยำ การควบคุมเบื้องต้นที่เข้มงวดนี้ช่วยลดความเสี่ยงของการเสียรูปของวัสดุหรือการบิดเบี้ยวของความเครียดในระหว่างการกำจัดวัสดุหนักในภายหลังได้อย่างมาก ช่วยให้มั่นใจได้ถึงความเสถียรของมิติตลอดวงจรการผลิต
เมื่อเตรียมการตีฐานรากแล้ว เพลาโรเตอร์จะเข้าสู่โรงงานตัดเฉือนงานหนักของเรา ขนาดทางกายภาพที่ใหญ่โตและรูปทรงที่ซับซ้อนของโรเตอร์กังหันไอน้ำต้องใช้อุปกรณ์พิเศษ เราใช้เครื่องกลึง CNC ขนาดใหญ่ (Computer Numerical Control) เครื่องเจียร CNC สำหรับงานหนัก และอุปกรณ์ตกแต่งพิเศษที่ออกแบบมาโดยเฉพาะสำหรับส่วนประกอบทางอุตสาหกรรมขนาดใหญ่
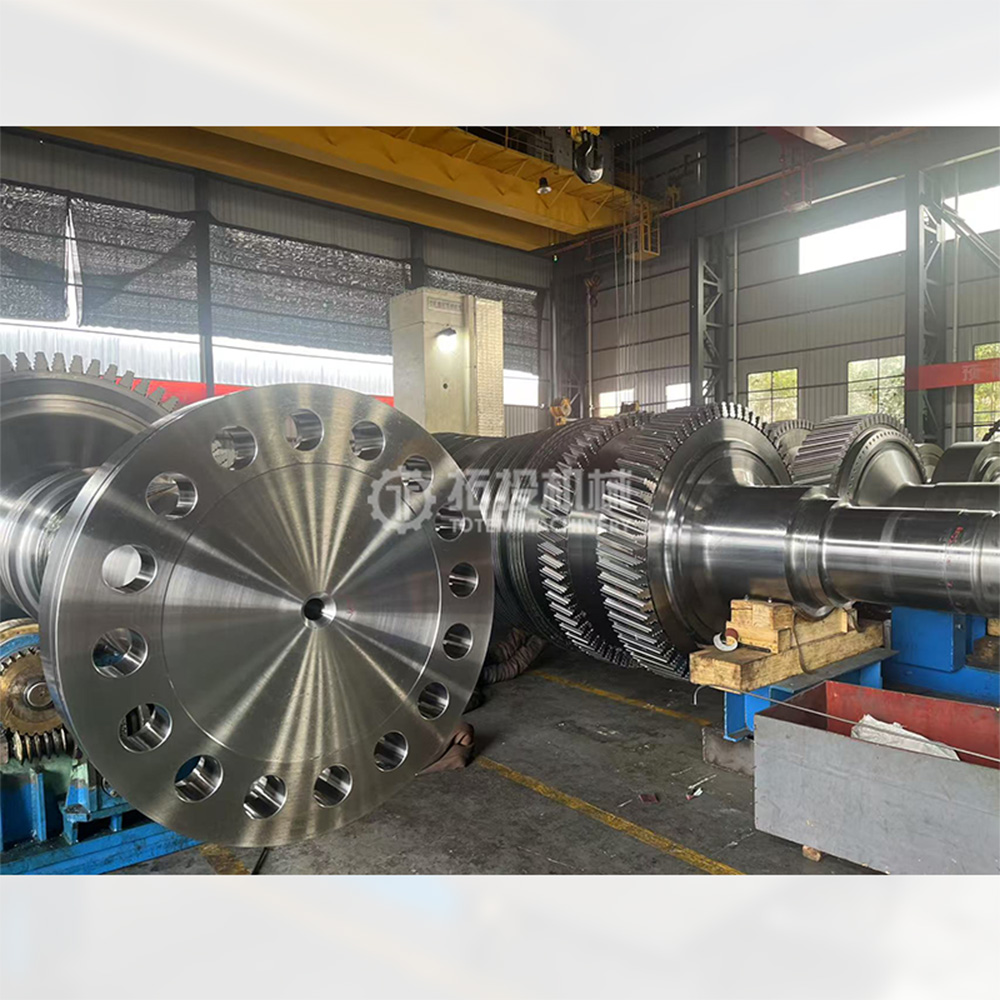
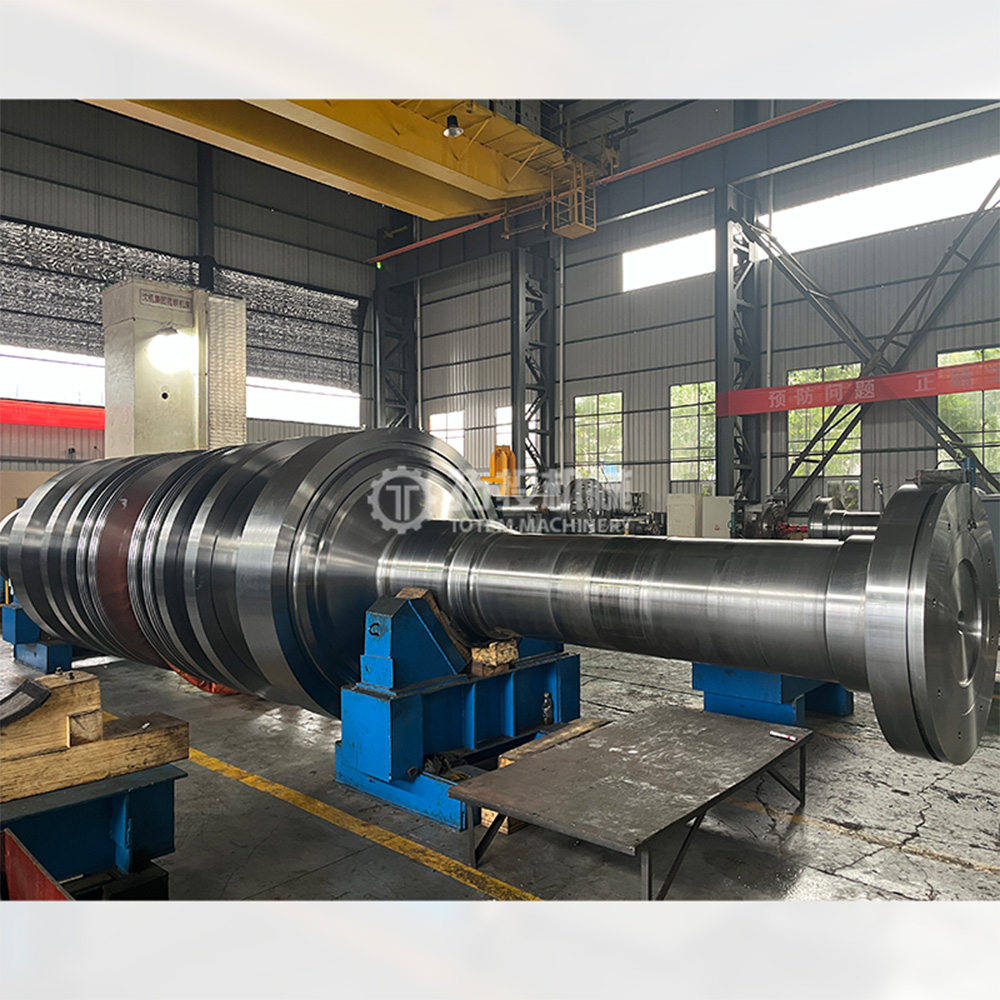
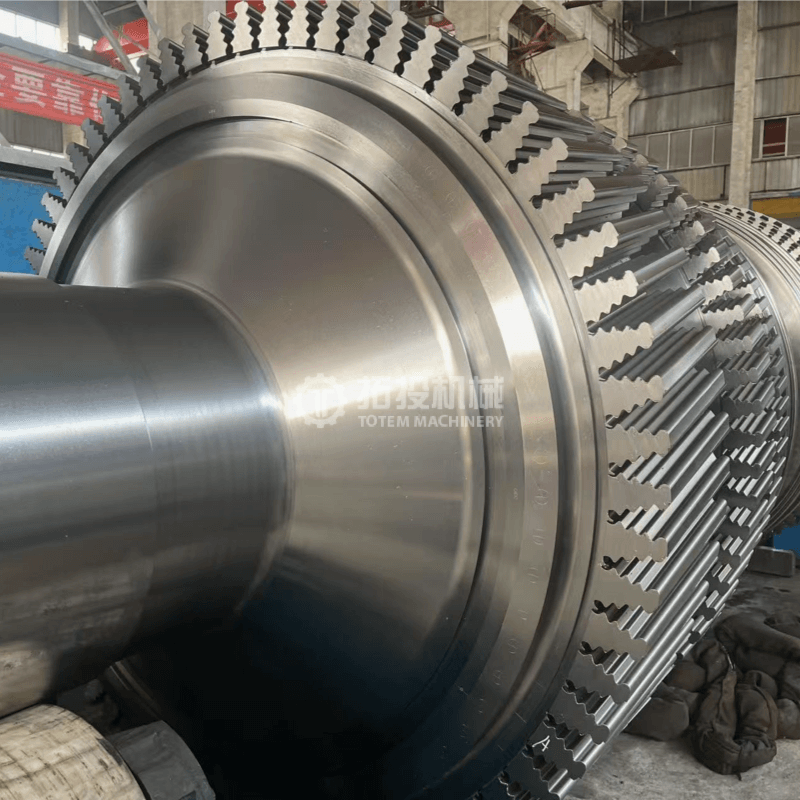
ในระหว่างขั้นตอนการตัดเฉือน จะมีการให้ความสนใจเป็นพิเศษต่อพื้นที่การทำงานที่สำคัญของเพลาโรเตอร์ พื้นที่สมุดรายวันซึ่งรับน้ำหนักมหาศาลของชุดประกอบที่หมุนได้และส่วนต่อประสานกับตลับลูกปืนไฮโดรไดนามิก ได้รับการกลึงเพื่อให้ได้ค่าพิกัดความเผื่อที่แน่นอนเพื่อให้แน่ใจว่าการหมุนราบรื่น โซนการปิดผนึกถูกตัดอย่างแม่นยำเพื่อรักษาระยะห่างที่แน่น ซึ่งมีความสำคัญในการป้องกันการรั่วไหลของไอน้ำแรงดันสูงและการรักษาประสิทธิภาพของกังหัน นอกจากนี้ พื้นผิวการกำหนดตำแหน่งของแผ่นดิสก์และส่วนข้อต่อยังได้รับการประมวลผลด้วยความแม่นยำสูงสุด ส่วนคัปปลิ้งจะต้องอยู่ในแนวที่ถูกต้องกับโรเตอร์ของเครื่องกำเนิดไฟฟ้า ซึ่งต้องการการทำงานที่ไร้ที่ติเพื่อให้แน่ใจว่ามีการส่งผ่านพลังงานที่เสถียรโดยไม่เกิดโหลดเยื้องศูนย์
ดังตัวอย่างในการกลึงเก็บผิวละเอียดของเราด้านบน การเปลี่ยนจากการตัดเฉือนหยาบไปสู่การเก็บผิวขั้นสุดท้ายจะได้รับการตรวจสอบอย่างรอบคอบ การกลึงขั้นสุดท้ายเป็นขั้นตอนสำคัญที่เพลาโรเตอร์เข้าใกล้ข้อกำหนดทางเรขาคณิตขั้นสุดท้าย ในระหว่างขั้นตอนนี้ ผู้ปฏิบัติงานที่มีทักษะและระบบ CNC ขั้นสูงของเราจะทำงานควบคู่กันเพื่อขจัดวัสดุที่เหลือด้วยความแม่นยำสูง ขั้นตอนนี้ต้องใช้ความเร็วตัดที่เหมาะสม อัตราป้อนที่แม่นยำ และเครื่องมือพิเศษเพื่อป้องกันงานแข็งตัวและลดแรงเค้นที่พื้นผิวตกค้าง เพื่อเตรียมเพลาสำหรับการเจียรขั้นสุดท้าย
เป้าหมายสูงสุดของกระบวนการตัดเฉือนที่ครอบคลุมของเราคือการควบคุมความคลาดเคลื่อนทางเรขาคณิตที่สำคัญอย่างเข้มงวด โดยเฉพาะความกลม ความร่วมแกน และความหยาบของพื้นผิว ในอุปกรณ์ที่หมุนด้วยความเร็วสูง เช่น กังหันไอน้ำ แม้แต่การเบี่ยงเบนเพียงเล็กน้อยก็สามารถนำไปสู่ปัญหาการปฏิบัติงานที่ร้ายแรงได้ การควบคุมความกลมอย่างเข้มงวดทำให้เพลาหมุนได้เท่าๆ กันภายในตลับลูกปืน ช่วยลดแรงเสียดทานและการสึกหรอทางกล ความร่วมแกนเป็นสิ่งสำคัญยิ่ง เส้นผ่านศูนย์กลางที่กลึงทั้งหมดตลอดความยาวทั้งหมดของเพลาขนาดใหญ่จะต้องมีเส้นกึ่งกลางร่วมเหมือนกันทุกประการ ความแม่นยำทางเรขาคณิตนี้จำเป็นสำหรับการบรรลุสมดุลไดนามิกที่เหมาะสมที่สุด หากไม่มีโคแอกเชียลที่แม่นยำ โรเตอร์จะพบกับการสั่นสะเทือนที่รุนแรงที่ความเร็วการหมุนสูง ส่งผลให้เสถียรภาพของเพลาลดลง และอาจส่งผลให้อุปกรณ์หยุดทำงาน
นอกจากนี้ ความหยาบของพื้นผิวจะถูกควบคุมอย่างเข้มงวดผ่านการกลึงขั้นสูงและกระบวนการเจียรที่ตามมา การตกแต่งพื้นผิวที่เหนือกว่าในบริเวณเจอร์นัลและพื้นที่ซีลจะช่วยลดการสึกหรอ ยืดอายุการใช้งานของส่วนประกอบการผสมพันธุ์ และเพิ่มความปลอดภัยในการปฏิบัติงานโดยรวมของระบบกังหันไอน้ำ ด้วยการรักษามาตรฐานการตัดเฉือนที่เข้มงวดเหล่านี้ เราจึงมั่นใจได้ว่าเพลาโรเตอร์ทุกตัวที่ส่งมอบมีความสามารถในการทนทานต่อแรงไดนามิกที่ต้องการในสภาพแวดล้อมการผลิตพลังงานสมัยใหม่ได้อย่างเต็มที่
เสร็จสิ้นการกลึง
เสร็จสิ้นการกลึง
เสร็จสิ้นการกลึง
การตรวจสอบผลิตภัณฑ์
เพลาโรเตอร์ทั้งหมดจากบริษัทของเราอยู่ภายใต้ขั้นตอนการควบคุมคุณภาพที่เข้มงวด ขั้นตอนการผลิตที่สำคัญเกี่ยวข้องกับการทดสอบแบบไม่ทำลาย เช่น การทดสอบด้วยคลื่นเสียงความถี่สูง (UT) และการทดสอบอนุภาคแม่เหล็ก (MT) พร้อมด้วยการตรวจสอบขนาดและประสิทธิภาพที่จำเป็น เมื่อเสร็จสิ้นการผลิต การทดสอบการหนีศูนย์และการทดสอบความหยาบจะดำเนินการเพื่อรับประกันการทำงานของโรเตอร์ที่ราบรื่น ปลอดภัย และเชื่อถือได้
การทดสอบการวิ่งหนี
การทดสอบความหยาบ


