


Oberflächenmarkierungen auf einer Zwischenwelle können geringfügig aussehen, während sie ein größeres Problem mit der Wellenlinie verbergen. Riefenbildung kann durch den Verlust eines Ölfilms entstehen, ein ähnlicher Lagerverschleiß kann aber auch durch Kantenbelastung, verunreinigtes Schmiermittel, Lagerverschleiß, Korrosion oder Fehlausrichtung verursacht werden. Die Reparaturentscheidung kann daher nicht mit dem Polieren oder Bearbeiten beginnen. Es beginnt mit der Identifizierung des Schadensbildes, der Messung des tatsächlich verlorenen Materials und der Geometrie, der Prüfung auf Risse oder Hitzeeinwirkungen und der Rückverfolgung des Zustands über das Lager- und Stützsystem hinweg. Diese Reihenfolge ist der Schlüssel zur Beurteilung von Schiffszwischenwellenschäden, ohne Symptome als Grundursache zu behandeln.
Beginnen Sie mit dem Schadensbild, nicht mit der Reparaturmethode
Das Erscheinungsbild der Oberfläche ist wertvoll, da es zeigt, wo Kontakt, Hitze, Korrosion oder relative Bewegung stattgefunden haben. Es reicht jedoch nicht aus, eine Welle lediglich als „Riefen“ oder „abgenutzt“ zu klassifizieren. Bevor durch aggressives Reinigen oder Polieren Spuren entfernt werden, fotografieren Sie die gesamte beschädigte Zone, markieren Sie ihre axiale und Umfangsposition und notieren Sie ihre Beziehung zu Lagerkanten, Zapfenschultern, Ausrundungen, Flanschmerkmalen und anderen Referenzpunkten.
Eine praktische Schadenskarte kann den nächsten Inspektionsschritt eingrenzen:
| Schadensmuster | Möglicher Mechanismus | Inspektionspriorität | Hauptreparaturproblem |
|---|---|---|---|
| Umfangsrillen oder Schaftrillen | Abrasive Partikel, Ölfilmabbau, Lagerkontakt | Nuttiefe, Zapfendurchmesser, Lagerfläche, Schmierstoffzustand | Materialverlust und endgültiger Zapfendurchmesser |
| Lokal poliertes oder gewischtes Band | Konzentrierter Lagerkontakt oder Kantenbelastung | Kontaktposition, Lagerspiel, Ausrichtung, Zapfengeometrie | Lokale Erwärmung und ungleichmäßiger Verschleiß |
| Verfärbung durch Hitze oder übertragenes Lagermaterial | Starke Reibung oder Lagerbeschwerden | Oberflächenreinigung, Härtevergleich, NDT | Mögliche thermische oder metallurgische Veränderung |
| Konischer oder ungleichmäßiger Lagerverschleiß | Anhaltende ungleichmäßige Lagerbelastung | Durchmessermessungen und Lagerkontakte an mehreren Stationen | Geometrie und zukünftiges Lagerspiel |
| Korrosion oder Lochfraß | Feuchtigkeitseinwirkung oder fehlgeschlagener Oberflächenschutz | Grubentiefe, Standort, ggf. zerstörungsfreie Prüfung | Spannungskonzentration und Dimensionsverlust |
| Reibverschleiß in der Nähe von Einbau- oder Flanschbereichen | Relativbewegung, Passungsprobleme, Vibration | Passflächen, Befestigungselemente, Rundlauf und Kontakt | Passgenaue Restaurierung statt einfaches Polieren |
Der Verschleiß des Zwischenwellenzapfens muss sowohl anhand der Lage als auch der Tiefe interpretiert werden. Eine flache Markierung auf einem breiten, spannungsarmen zylindrischen Bereich kann ein anderes Reparaturproblem darstellen als ein Defekt, der sich bis in eine Zapfenschulter oder einen Zapfenübergang erstreckt. Auch Korrosionsgruben, Bearbeitungsspuren oder Risse in der Nähe stark beanspruchter geometrischer Veränderungen verdienen mehr Aufmerksamkeit, als ihre optische Größe allein vermuten lässt.
Abgelagertes Lagermaterial kann auch dazu führen, dass der Lagerzapfen stärker beschädigt aussieht als der darunter liegende Stahl. Umgekehrt kann das Entfernen von übertragenem Material zu tieferen Riefen führen. Bei der Erstreinigung sollte daher die ursprüngliche Schadenskarte erhalten bleiben und die Materialübertragung vom tatsächlichen Verlust des Grundmetalls der Welle unterschieden werden, bevor die Abmessungen akzeptiert werden.
Verfolgen Sie Schäden durch Lager, Schmierung und Ausrichtung
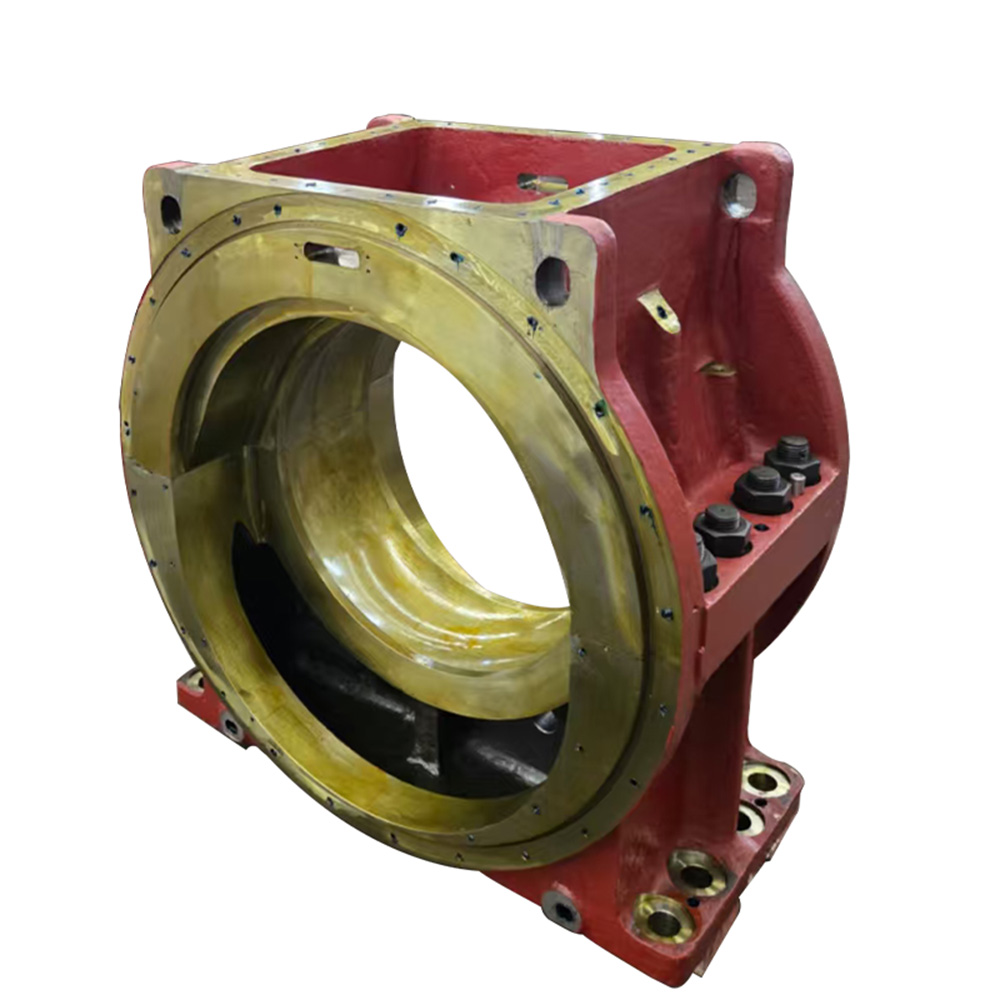
Die Welle und ihr Lager sollten als interagierendes System betrachtet werden. Eine Hydrodynamik Marine-Gleitlager stützen die Zwischenwelle radial, während ihr Betriebszustand von der Lagergeometrie, dem Lagerspiel, der Schmierung, dem Rotationsverhalten und der Lastverteilung abhängt. Die Lagerfläche und der Wellenzapfen geben daher Hinweise aufeinander und stellen nicht zwei unabhängige Prüfpunkte dar.
Eine zwischenzeitliche Fehlausrichtung der Welle kann die Lage des Zapfens im Lager verändern. Anstatt die Last über den vorgesehenen Arbeitsbereich zu verteilen, kann sich der Anpressdruck in Richtung einer Kante bewegen. Der lokale Druck steigt, der hydrodynamische Ölfilmrand nimmt ab und die Temperatur kann in einem begrenzten Bereich ansteigen. Bei fortgesetztem Betrieb kann es dann zu Abrieb des Lagers, übertragenem Material, lokalem Polieren und Riefenbildung an der Welle kommen.
Die Kausalkette kann auch in die entgegengesetzte Richtung verlaufen. Ein Verlust der Schmierung oder eine Verschlechterung des Lagers kann zunächst zu einer Beschädigung des Lagers führen. Wenn sich das Lagermaterial abnutzt und sich das Spiel ändert, kann sich die Wellenhalterung ändern, wodurch sich ihre Arbeitsposition ändert und die Last auf benachbarte Halterungen umverteilt wird. Ein Lagerschaden kann daher offensichtliche Ausrichtungssymptome hervorrufen, während eine Fehlausrichtung selbst zu einem Lagerausfall führen kann. Wenn ein Lager bewegt wird, um einen Ausrichtungswert zu korrigieren, ohne vorher Schmierung, Spiel, Lagersitz und sichtbaren Verschleiß zu prüfen, besteht die Gefahr, dass die Folge statt der Ursache behoben wird.
Kaltausrichtungsdaten sollten nicht als Beweis dafür angesehen werden, dass die Schachtleitung auch während der Fahrt korrekt belastet bleibt. Tiefgang, Ladungs- oder Ballastverteilung, Rumpfverformung, Wärmeausdehnung, Propellerkräfte und Maschinentemperatur können die Beziehungen zwischen Welle und Lager verändern, nachdem das Schiff den statischen Inspektionszustand verlässt. Wenn Schäden nur bei einer bestimmten Last, Geschwindigkeit, Zugluft oder heißen Betriebsbedingungen auftraten, sollte dieser Betriebszustand aufgezeichnet und bei der Untersuchung berücksichtigt werden.
Messen Sie die Journalgeometrie, bevor Sie entscheiden, was ZfP bedeutet
Bei einer Schiffswellenreparaturinspektion sollte die Geometrie ermittelt werden, bevor entschieden wird, wie viel Metall sicher entfernt werden kann. Es reicht nicht aus, nur den minimalen Zapfendurchmesser zu messen, da derselbe Mindestwert durch gleichmäßigen Verschleiß, Konizität, Ovalität, eine lokalisierte Nut oder exzentrische Geometrie entstehen kann. Diese Bedingungen erfordern unterschiedliche Korrekturentscheidungen.
Eine disziplinierte Inspektionssequenz ist:
Zeichnen Sie den Betriebsverlauf auf, einschließlich aktueller Lagertemperaturänderungen, Vibrationen, Schmierungsanomalien, Erdungen oder Aufprallereignisse, Trockendockarbeiten, Lageraustausch und Ausrichtungsänderungen. Fotografieren und kartieren Sie die beschädigte Oberfläche, bevor das Polieren die Beweise verändert.
Messen Sie den Zapfendurchmesser an mehreren axialen Stationen über die Arbeitsbreite. Nehmen Sie an jeder Station Messungen in mehreren Winkelrichtungen vor, damit Ovalität vom allgemeinen Durchmesserverlust unterschieden werden kann. Der Vergleich der Stationen zeigt Konizität, Kantenverschleiß und lokalisierten Materialabtrag.
Überprüfen Sie den Rundlauf von Welle und Zapfen an den relevanten zylindrischen Flächen und messen Sie den Radial- und Stirnrundlauf des Flansches bei Bedarf separat. Erfassen Sie sowohl TIR als auch die Winkelposition des Hochpunkts, anstatt einen einzelnen Indikatorwert als vollständige Diagnose zu behandeln.
Reinigen Sie den Defekt ausreichend für eine zerstörungsfreie Untersuchung, ohne unnötiges Grundmaterial zu entfernen. Bei geeigneten ferromagnetischen Wellenstählen kann die Magnetpulverprüfung Oberflächen- und oberflächennahe Diskontinuitäten erkennen. Andere ZfP-Methoden sollten entsprechend dem Wellenmaterial, der Fehlerausrichtung, der Position und dem anwendbaren Prüfverfahren ausgewählt werden.
Kartieren Sie die Härte im gesamten beschädigten Bereich und vergleichen Sie die Ergebnisse mit nicht betroffenen Referenzbereichen und den geltenden Materialanforderungen. Eine lokale Härteänderung nach starker Reibungserwärmung kann auch dann von Bedeutung sein, wenn die Oberfläche sauber bearbeitet werden kann.
Überprüfen Sie Lager, Gehäuse, Spiel, Schmiermittelzustand, Stützanordnung und Ausrichtungsnachweise erneut, bevor Sie die Wellenanordnung abschließen. Eine Journalmessung beschreibt den Schaden; Es allein erklärt nicht, warum der Schaden entstanden ist.
Das Messprotokoll sollte tatsächliche Werte enthalten und nicht nur eine „akzeptable“ oder „ablehnende“ Schlussfolgerung. Zapfendurchmesser, Konizität, Ovalität, Rundlauf, Oberflächenbeschaffenheit, Fehlerstelle, NDT-Ergebnisse, Härtewerte und Prüfbedingungen bilden eine Basislinie, die mit den endgültigen Messungen nach der Reparatur verglichen werden kann.
Die Oberflächenrauheit verdient die gleiche Behandlung. Ein polierter Zapfen kann glatt aussehen, weist aber dennoch eine unzulässige Konizität oder einen zu geringen Durchmesser auf. Umgekehrt muss ein geometrisch akzeptabler Lagerzapfen möglicherweise noch nachbearbeitet werden, um die für sein Lagersystem spezifizierte Oberflächenbeschaffenheit zu erreichen. Bei der Inspektion einer Zwischenwelle sollten daher Rauheit, Unrundheit, Magnetpulverprüfung und andere zerstörungsfreie Prüfungen gemeinsam und nicht unabhängig voneinander berücksichtigt werden.
Legen Sie die Reparaturfähigkeitsgrenze fest, bevor Sie weiteres Metall entfernen
Die Reparaturfähigkeit wird nicht dadurch definiert, ob eine Maschine die Oberfläche physisch reinigen kann. Sie wird dadurch definiert, ob die resultierende Welle noch die erforderlichen Abmessungen, Geometrie, Materialbeschaffenheit, Lagerschnittstelle und Prüfabnahmekriterien erfüllen kann.
Oberflächliche Einkerbungen eignen sich möglicherweise zum kontrollierten Polieren, wenn der Defekt ohne nennenswerten Dimensionsverlust entfernt werden kann und die erforderliche Oberflächengüte weiterhin erreichbar ist. Bei tieferen Riefen oder Abnutzung des Zwischenwellenzapfens kann ein Schleifen oder Bearbeiten auf einen reduzierten Durchmesser erforderlich sein. Diese Option ist nur dann sinnvoll, wenn das zulässige Endmaß des Zapfens bekannt ist und das entsprechende Lager so restauriert oder hergestellt werden kann, dass es das erforderliche Laufspiel bietet.
Aus diesem Grund sollten generische „maximale Mahlgut“-Nummern nicht von einem anderen Behälter oder Schacht übertragen werden. Der zulässige Materialabtrag hängt von der Originalzeichnung, der Zapfengröße, der Wellenkonstruktion, der Lageranordnung, früheren Reparaturen, der Klassifizierung oder den Projektanforderungen sowie den Abmessungen ab, die die passenden Komponenten aufnehmen können. Ein sauber aussehender Lagerzapfen kann nicht erfolgreich repariert werden, wenn durch die Bearbeitung eine inakzeptable Konizität, Untermaß, Unrundheit oder eine inkompatible Lagerschnittstelle entstanden ist.
Risse, erhebliche Verformungen, ungelöste thermische Schäden, unzulässige Härteänderungen, übermäßiger Materialverlust, schwerwiegende Schäden an kritischen Übergängen oder die Unsicherheit darüber, ob der Defekt vollständig behoben wurde, können die Entscheidung für einen Austausch verlagern. Auch mehrere zusammenwirkende Mängel verändern die Beurteilung. Eine Welle mit mäßigem Zapfenverschleiß sowie Biegung, Rissbildung und einer unsicheren vorherigen Reparaturhistorie sollte nicht als vier unabhängige geringfügige Mängel gewertet werden.
Wenn ein Austausch erforderlich ist, das neue Geschmiedete Zwischenwellen sollten als Teil der gesamten Welle-Lager-Beziehung und nicht nur anhand des Nenndurchmessers spezifiziert werden. Material und Wärmebehandlung, Zapfenabmessungen, Koaxialität, Flanschschnittstellen, Oberflächenbeschaffenheit, Rundlauffehler, Prüfanforderungen und passende Lagerdaten haben alle Einfluss darauf, wie der Austausch in der vorhandenen Wellenlinie funktioniert.
Auch Auftragen, Beschichten, Schweißen oder Richten sollten niemals als universelle Reparaturwege betrachtet werden. Ihre Eignung hängt vom Wellenmaterial, der Ermüdungsbelastung, der Fehlerstelle, der Wärmeeinbringung, den Maßanforderungen, dem genehmigten Reparaturverfahren und den geltenden Vermessungsanforderungen ab. Unabhängig davon, welcher Weg gewählt wird, muss die Endkontrolle zeigen, dass die Reparatur mehr als nur das Aussehen wiederhergestellt hat.
Verhindern Sie, dass ein repariertes Journal erneut beschädigt wird
Eine reparierte Welle kann schnell wieder ausfallen, wenn der ursprüngliche Lagerzustand unverändert bleibt. Ändert sich durch die Zapfenbearbeitung der Wellendurchmesser, ändert sich die Paarung Babbitt-Gleitbuchsen müssen hinsichtlich der resultierenden Passung und des Laufspiels beurteilt werden. Die Babbitt-Arbeitsfläche soll mit einem Schmierölfilm arbeiten, sodass Bohrungsgeometrie, Oberflächenzustand, Wellenausrichtung und Schmierung auch nach der Wiederherstellung des Stahlzapfens Teil der Reparatur bleiben.
Bei der Überprüfung nach der Reparatur sollte die örtliche Reparaturstelle wieder mit der Schachtleitung verbunden werden. Endgültiger Zapfendurchmesser, Konizität, Ovalität, Oberflächenbeschaffenheit und Rundlauf sollten dokumentiert werden; das Lager sollte bei Bedarf überprüft oder erneuert werden; Schmiermittelversorgung und Sauberkeit sollten überprüft werden; und Ausrichtungs- oder Lagerbelastungsprüfungen sollten den Betriebszustand berücksichtigen, der ursprünglich die Symptome verursacht hat. Wenn abnormales Verhalten erst nach der thermischen Stabilisierung oder unter einer bestimmten Schiffsbeladungsbedingung auftrat, kann eine zufriedenstellende Kaltkontrolle am Hafen allein die Untersuchung möglicherweise nicht abschließen.
Wenn eine Reparatur einen koordinierten Austausch von Welle, Lager, Gehäuse, Schubsystem oder zugehörigen Komponenten erfordert, wird das System als miteinander verbunden betrachtet Marine-Antriebsteile verringern das Risiko, eine Komponente ohne die für die zugehörigen Teile erforderlichen Maßinformationen zu spezifizieren.
Die endgültige Inspektionsdatei sollte die ursprünglichen Schadensfotos, die Fehlerkarte, das Messraster des Journals, NDT- und Härteergebnisse, Lagerbeobachtungen, Ausrichtungsinformationen, Reparaturabmessungen und Messwerte nach der Reparatur enthalten. Diese Aufzeichnungen bieten eine Grundlage für die Bestimmung, ob eine spätere Oberflächenmarkierung stabil, neu oder zunehmend schlechter ist.
Abschluss
Schäden an der Schiffszwischenwelle sollten als Problem des Wellen-Lager-Systems und nicht als kosmetischer Oberflächenfehler beurteilt werden. Schadensmuster geben an, wo untersucht werden muss, während Zapfenmessungen, Unrundheit, NDT, Härteprüfungen, Lagerzustand und Ausrichtungsnachweise bestimmen, ob Polieren, maschinelle Bearbeitung, eine koordinierte Lagerreparatur oder ein Austausch gerechtfertigt sind. Shanghai TOTEM Machinery Co., Ltd. ist ein Hersteller und Lieferant von Schiffswellen- und Lagerkomponenten. Eine fundierte Reparaturentscheidung stellt sowohl die Lagerzapfenoberfläche als auch die zu ihrem Schutz erforderlichen Betriebsbedingungen wieder her.
FAQ
F: Was verursacht häufig Schäden an Zwischenwellen in der Schifffahrt?
A: Zu den häufigsten Mechanismen gehören Schmierungsausfälle, Lagerverschlechterung, Wellenfehlausrichtung, Kantenbelastung, abrasive Verschmutzung, Korrosion, ungewöhnliche Vibrationen und Betriebsbedingungen, die die Lagerbelastungen der Wellenleitung umverteilen.
F: Kann man Wellenriefen an einer Zwischenwelle einfach auspolieren?
A: Nur wenn die Riefenbildung oberflächlich ist und durch Polieren der erforderliche Durchmesser, die erforderliche Geometrie, die Oberflächenbeschaffenheit und die Lagerkompatibilität erhalten bleiben. Bei tieferen Schäden ist zunächst eine Beurteilung der Abmessungen und des Materialzustands erforderlich.
F: Wie sollte der Verschleiß des Zwischenwellenzapfens gemessen werden?
A: Messen Sie den Durchmesser an mehreren axialen Stationen und Winkelrichtungen und bewerten Sie dann Durchmesserverlust, Konizität und Ovalität gemeinsam. Rundlauf und Oberflächenbeschaffenheit sollten separat erfasst werden.
F: Tritt bei Kaltausrichtungsprüfungen immer eine Fehlausrichtung der Zwischenwelle auf?
A: Nein. Rumpfdurchbiegung, Wärmeausdehnung, Schiffsbeladung und Betriebskräfte können Lagerreaktionen und Wellenlage verändern, nachdem statische Kaltmessungen abgeschlossen sind.
F: Was sollte eine Schiffswellenreparaturinspektion beinhalten?
A: Es sollte eine Schadenskarte, Zapfenabmessungen, Konizität, Ovalität, Rundlauf, Oberflächenzustand, geeignete NDT, Härteprüfungen, Lagerinspektion, Schmierungsbewertung und relevante Daten zur Wellenlinienausrichtung kombinieren.
