


Marcas superficiais em um eixo intermediário podem parecer pequenas enquanto escondem um problema maior na linha do eixo. A pontuação pode resultar da perda da película de óleo, mas um desgaste semelhante do munhão também pode ocorrer após carregamento nas bordas, lubrificante contaminado, deterioração do rolamento, corrosão ou desalinhamento. A decisão de reparação, portanto, não pode começar com polimento ou usinagem. Ele começa identificando o padrão de dano, medindo qual material e geometria foram realmente perdidos, verificando se há rachaduras ou efeitos de calor e rastreando a condição através do sistema de rolamento e suporte. Essa sequência é a chave para avaliar os danos no eixo intermediário marinho sem tratar os sintomas como causas básicas.
Comece com o padrão de dano, não com o método de reparo
A aparência da superfície é valiosa porque mostra onde ocorreu contato, calor, corrosão ou movimento relativo. Não é suficiente, entretanto, classificar um eixo como simplesmente “riscado” ou “desgastado”. Antes que a limpeza ou polimento agressivo remova as evidências, fotografe toda a zona danificada, marque sua posição axial e circunferencial e registre sua relação com as bordas do rolamento, ressaltos do munhão, filetes, características do flange e outros pontos de referência.
Um mapa prático de danos pode restringir a próxima etapa da inspeção:
| Padrão de danos | Possível mecanismo | Prioridade de inspeção | Principal preocupação de reparo |
|---|---|---|---|
| Ranhuras circunferenciais ou ranhuras no eixo | Partículas abrasivas, quebra da película de óleo, contato do rolamento | Profundidade da ranhura, diâmetro do munhão, superfície do rolamento, condição do lubrificante | Perda de material e diâmetro final do munhão |
| Banda local polida ou limpa | Contato concentrado do rolamento ou carregamento na borda | Posição de contato, folga do rolamento, alinhamento, geometria do munhão | Aquecimento localizado e desgaste irregular |
| Descoloração por calor ou material de rolamento transferido | Atrito severo ou desgaste do rolamento | Limpeza de superfície, comparação de dureza, END | Possível alteração térmica ou metalúrgica |
| Desgaste cônico ou irregular do munhão | Carregamento persistente e não uniforme do rolamento | Medições de diâmetro em múltiplas estações e contato de rolamento | Geometria e folga futura do rolamento |
| Corrosão ou corrosão | Exposição à umidade ou falha na proteção da superfície | Profundidade do poço, localização, END, quando necessário | Concentração de tensão e perda dimensional |
| Fretting perto de áreas ajustadas ou flangeadas | Movimento relativo, problemas de ajuste, vibração | Superfícies de contato, fixadores, excentricidade e contato | Restauração adequada em vez de simples polimento |
O desgaste do munhão do eixo intermediário deve ser interpretado tanto pela localização quanto pela profundidade. Uma marca rasa em uma área cilíndrica ampla e de baixa tensão pode apresentar um problema de reparo diferente de um defeito que se estende até um ressalto ou transição do munhão. Poços de corrosão, marcas de usinagem ou rachaduras próximas a alterações geométricas altamente tensionadas também merecem mais atenção do que seu tamanho visual por si só sugere.
O material depositado do rolamento também pode fazer com que o munhão pareça mais danificado do que o aço abaixo dele. Por outro lado, a remoção do material transferido pode expor marcas mais profundas. A limpeza inicial deve, portanto, preservar o mapa de danos original e distinguir a transferência de material da perda real do metal base do eixo antes que as dimensões sejam aceitas.
Rastreie danos através de rolamentos, lubrificação e alinhamento
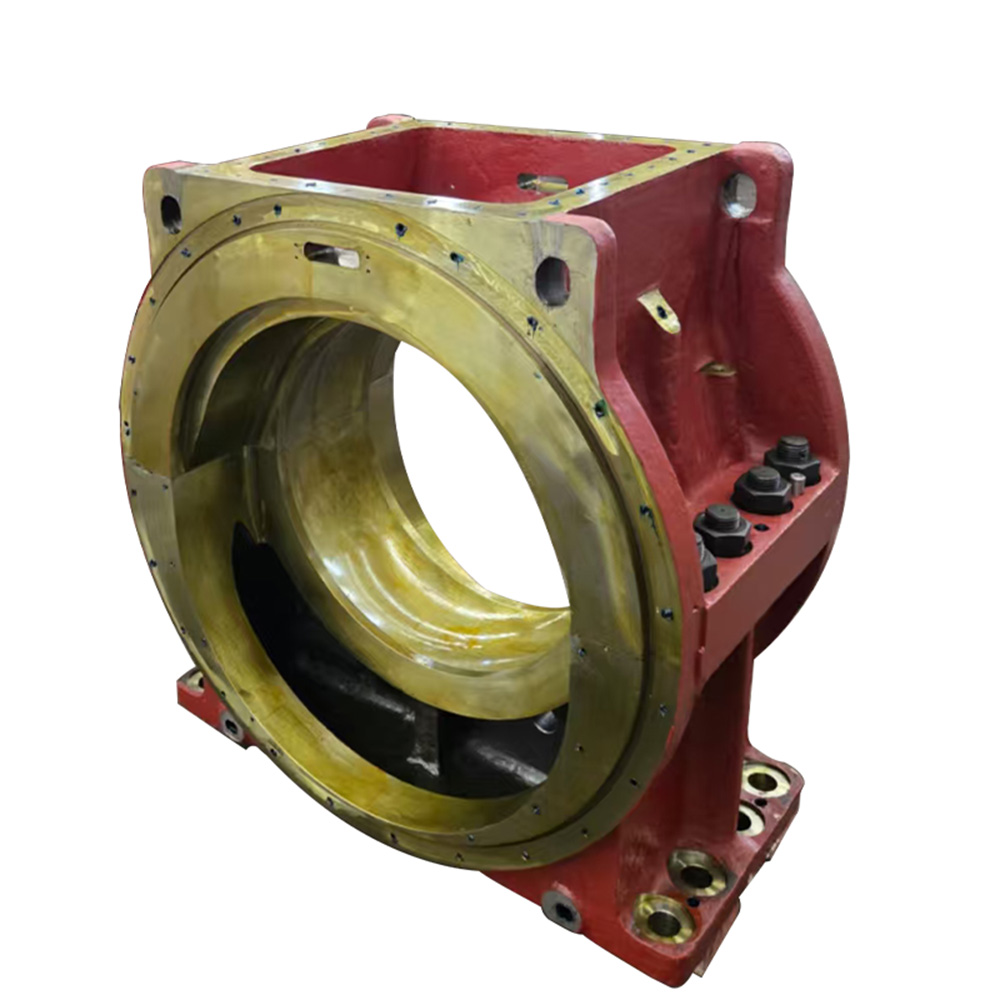
O eixo e seu rolamento devem ser tratados como um sistema interativo. Uma hidrodinâmica O Marine Journal Bearing suporta o eixo intermediário radialmente enquanto sua condição operacional depende da geometria do munhão, folga do rolamento, lubrificação, comportamento rotacional e distribuição de carga. A superfície do rolamento e o munhão do eixo, portanto, fornecem evidências um do outro, em vez de representarem dois itens de inspeção independentes.
O desalinhamento intermediário do eixo pode alterar a atitude do munhão dentro do rolamento. Em vez de distribuir a carga sobre a região de trabalho pretendida, a pressão de contato pode mover-se em direção a uma borda. A pressão local aumenta, a margem hidrodinâmica da película de óleo diminui e a temperatura pode aumentar numa área restrita. A operação contínua pode então produzir limpeza do rolamento, transferência de material, polimento localizado e marcação do eixo.
A cadeia causal também pode correr na direção oposta. A perda de lubrificação ou a deterioração do rolamento podem danificá-lo primeiro. À medida que o material do rolamento se desgasta e a folga muda, o suporte do eixo pode mudar, alterando sua posição de trabalho e redistribuindo a carga para os suportes vizinhos. Uma falha no rolamento pode, portanto, criar sintomas aparentes de alinhamento, enquanto o desalinhamento pode, por si só, iniciar a falha do rolamento. Mover um rolamento para corrigir uma leitura de alinhamento sem primeiro examinar a lubrificação, a folga, o assentamento do rolamento e o desgaste visível corre o risco de corrigir a consequência em vez da causa.
Os dados de alinhamento a frio não devem ser tratados como prova de que a linha do eixo permanece corretamente carregada durante o andamento. O calado, a distribuição da carga ou do lastro, a deformação do casco, o crescimento térmico, as forças da hélice e a temperatura do maquinário podem alterar as relações entre o eixo e o mancal depois que a embarcação sai da condição de inspeção estática. Se o dano aparecer apenas em uma determinada carga, velocidade, calado ou condição operacional a quente, esse estado operacional deverá ser registrado e considerado durante a investigação.
Meça a geometria do diário antes de decidir o que significa END
Uma inspeção de reparo de eixo marítimo deve estabelecer a geometria antes de decidir quanto metal pode ser removido com segurança. Medir apenas o diâmetro mínimo do munhão é insuficiente porque o mesmo valor mínimo pode resultar de desgaste uniforme, conicidade, ovalidade, canal localizado ou geometria excêntrica. Essas condições exigem diferentes decisões corretivas.
Uma sequência de inspeção disciplinada é:
Registre o histórico operacional, incluindo mudanças recentes de temperatura do rolamento, vibração, anormalidades de lubrificação, eventos de aterramento ou impacto, trabalho em doca seca, substituição de rolamento e alterações de alinhamento. Fotografe e mapeie a superfície danificada antes do polimento alterar as evidências.
Meça o diâmetro do munhão em diversas estações axiais ao longo da largura de trabalho. Em cada estação, faça medições em múltiplas direções angulares para que a ovalização possa ser diferenciada da perda geral de diâmetro. A comparação das estações revela conicidade, desgaste das bordas e remoção localizada de material.
Verifique a excentricidade do eixo e do munhão nas superfícies cilíndricas relevantes e meça a excentricidade radial e da face do flange separadamente, quando necessário. Registre o TIR e a posição angular do ponto alto, em vez de tratar um valor indicador como um diagnóstico completo.
Limpe o defeito suficientemente para um exame não destrutivo sem remover desnecessariamente o material de base. Para aços de eixo ferromagnéticos adequados, a inspeção por partículas magnéticas pode identificar descontinuidades superficiais e próximas à superfície. Outros métodos de END devem ser selecionados de acordo com o material do eixo, orientação do defeito, localização e procedimento de inspeção aplicável.
Mapeie a dureza em toda a região danificada e compare os resultados com áreas de referência não afetadas e os requisitos de material aplicáveis. Uma mudança localizada na dureza após forte aquecimento por atrito pode ser importante mesmo quando a superfície pode ser usinada limpa.
Reinspecione o rolamento, o alojamento, a folga, a condição do lubrificante, a disposição do suporte e as evidências de alinhamento antes de finalizar a disposição do eixo. Uma medição diária descreve o dano; por si só não explica por que o dano ocorreu.
O registro de medição deve preservar os valores reais em vez de apenas uma conclusão “aceitável” ou “rejeitada”. Diâmetros do munhão, conicidade, ovalidade, excentricidade, acabamento superficial, localização do defeito, resultados de END, leituras de dureza e condições de inspeção criam uma linha de base que pode ser comparada com as medições finais pós-reparo.
A rugosidade superficial merece o mesmo tratamento. Um munhão polido pode parecer liso e ainda ter conicidade inaceitável ou diâmetro subdimensionado. Por outro lado, um munhão geometricamente aceitável ainda pode exigir acabamento para atingir a condição de superfície especificada para seu sistema de rolamento. A inspeção de um eixo intermediário deve, portanto, considerar a rugosidade, o desvio, a inspeção de partículas magnéticas e outros exames não destrutivos em conjunto, e não de forma independente.
Defina o limite de reparabilidade antes de remover mais metal
A reparabilidade não é definida pela capacidade de uma máquina limpar fisicamente a superfície. É definido se o eixo resultante ainda pode satisfazer as dimensões, geometria, condição do material, interface do rolamento e critérios de aceitação de inspeção exigidos.
A marcação superficial pode ser adequada para polimento controlado quando o defeito pode ser removido sem perda dimensional significativa e o acabamento superficial necessário permanece alcançável. Marcações mais profundas ou desgaste do munhão do eixo intermediário podem exigir retificação ou usinagem para um diâmetro reduzido. Essa opção só é prática quando a dimensão final permitida do munhão é conhecida e o rolamento correspondente pode ser restaurado ou fabricado para fornecer a folga de funcionamento necessária.
É por isso que números genéricos de “moagem máxima” não devem ser transferidos de outro recipiente ou eixo. A remoção de material permitida depende do desenho original, do tamanho do munhão, do projeto do eixo, da disposição dos rolamentos, dos reparos anteriores, da classificação ou dos requisitos do projeto e das dimensões que os componentes correspondentes podem acomodar. Um munhão de aparência limpa não será reparado com sucesso se a usinagem tiver criado conicidade inaceitável, subdimensionamento, desvio ou uma interface de rolamento incompatível.
Rachaduras, distorções significativas, danos térmicos não resolvidos, alterações inaceitáveis na dureza, perda excessiva de material, danos sérios em transições críticas ou incerteza sobre se o defeito foi totalmente removido podem mudar a decisão de substituição. Múltiplos defeitos de interação também alteram a avaliação. Um eixo com desgaste moderado do munhão, além de empenamento, rachaduras e um histórico de reparos anteriores incerto não deve ser avaliado como quatro defeitos menores não relacionados.
Se for necessária a substituição, o novo O eixo intermediário forjado deve ser especificado como parte da relação eixo-rolamento completa, e não apenas pelo diâmetro nominal. Tratamento térmico e de material, dimensões do munhão, coaxialidade, interfaces de flange, acabamento superficial, desvio, requisitos de inspeção e dados de rolamento correspondentes influenciam como a substituição funcionará na linha de eixo existente.
Da mesma forma, a acumulação, o revestimento, a soldagem ou o endireitamento nunca devem ser tratados como vias de reparo universais. Sua adequação depende do material do eixo, da carga de fadiga, da localização do defeito, da entrada de calor, dos requisitos dimensionais, do procedimento de reparo aprovado e dos requisitos de inspeção aplicáveis. Qualquer que seja o caminho escolhido, a inspeção final deve demonstrar que o reparo restaurou mais do que a aparência.
Evite que um diário reparado seja danificado novamente
Um eixo reparado pode falhar novamente rapidamente se a condição original do rolamento permanecer inalterada. Se a usinagem do munhão alterar o diâmetro do eixo, o A bucha deslizante Babbitt deve ser avaliada quanto ao ajuste e folga de funcionamento resultantes. A superfície de trabalho Babbitt foi projetada para operar com uma película de óleo lubrificante, de forma que a geometria do furo, a condição da superfície, o alinhamento do eixo e a lubrificação permaneçam como parte do reparo mesmo após a restauração do munhão de aço.
A verificação pós-reparo deve reconectar o reparo local à linha do eixo. O diâmetro final do munhão, conicidade, ovalidade, acabamento superficial e excentricidade devem ser documentados; o rolamento deve ser inspecionado ou substituído conforme necessário; o fornecimento de lubrificante e a limpeza devem ser confirmados; e as verificações de alinhamento ou carga do rolamento devem abordar a condição operacional que originalmente produziu os sintomas. Se o comportamento anormal aparecer apenas após a estabilização térmica ou sob uma condição específica de carregamento do navio, uma verificação satisfatória a frio no cais, por si só, pode não encerrar a investigação.
Quando um reparo exigir substituição coordenada de eixo, rolamento, alojamento, sistema de empuxo ou componente relacionado, tratar o sistema como interconectado As peças de propulsão marítima reduzem o risco de especificar um componente sem as informações dimensionais exigidas por suas peças correspondentes.
O arquivo de inspeção final deve reter as fotografias originais dos danos, mapa de defeitos, grade de medição do diário, resultados de END e dureza, observações de rolamentos, informações de alinhamento, dimensões de reparo e leituras pós-reparo. Esses registros fornecem uma base para determinar se uma marca superficial posterior é estável, nova ou está piorando progressivamente.
Conclusão
Danos no eixo intermediário marítimo devem ser avaliados como um problema do sistema de rolamento do eixo, e não como um defeito cosmético da superfície. Os padrões de danos identificam onde investigar, enquanto as medições do munhão, excentricidade, END, verificações de dureza, condição do rolamento e evidências de alinhamento determinam se o polimento, a usinagem, o reparo coordenado do rolamento ou a substituição são justificados. Shanghai TOTEM Machinery Co., Ltd. é fabricante e fornecedor de eixos marítimos e componentes de rolamentos. Uma decisão acertada de reparo restaura tanto a superfície do munhão quanto as condições operacionais necessárias para protegê-la.
Perguntas frequentes
P: O que normalmente causa danos ao eixo intermediário marítimo?
R: Os mecanismos comuns incluem quebra de lubrificação, deterioração do rolamento, desalinhamento do eixo, carga nas bordas, contaminação abrasiva, corrosão, vibração anormal e condições operacionais que redistribuem as cargas do rolamento na linha do eixo.
P: As marcas do eixo em um eixo intermediário podem simplesmente ser polidas?
R: Somente se a marcação for superficial e o polimento preservar o diâmetro, a geometria, o acabamento superficial e a compatibilidade do rolamento necessários. Danos mais profundos requerem primeiro uma avaliação dimensional e da condição do material.
P: Como deve ser medido o desgaste do munhão do eixo intermediário?
A: Meça o diâmetro em diversas estações axiais e direções angulares e, em seguida, avalie a perda de diâmetro, a conicidade e a ovalização em conjunto. O desvio e o acabamento superficial devem ser registrados separadamente.
P: O desalinhamento do eixo intermediário sempre aparece durante as verificações de alinhamento a frio?
R: Não. A deflexão do casco, o crescimento térmico, o carregamento do navio e as forças operacionais podem alterar as reações do rolamento e a atitude do eixo após a conclusão das medições estáticas de frio.
P: O que uma inspeção de reparo de eixo marítimo deve incluir?
R: Ele deve combinar um mapa de danos, dimensões do munhão, conicidade, ovalidade, desvio, condição da superfície, END adequado, verificações de dureza, inspeção de rolamentos, avaliação de lubrificação e dados relevantes de alinhamento da linha do eixo.
