


Les marques de surface sur un arbre intermédiaire peuvent sembler mineures tout en cachant un problème plus important au niveau de la ligne d'arbre. Les rayures peuvent provenir d'une perte de film d'huile, mais une usure similaire des tourillons peut également résulter d'une charge sur les bords, d'un lubrifiant contaminé, d'une détérioration des roulements, d'une corrosion ou d'un mauvais alignement. La décision de réparation ne peut donc pas commencer par un polissage ou un usinage. Cela commence par identifier le type de dommage, mesurer le matériau et la géométrie qui ont réellement été perdus, vérifier les fissures ou les effets thermiques et retracer l'état jusqu'au système de roulement et de support. Cette séquence est la clé pour évaluer les dommages causés aux puits intermédiaires marins sans traiter les symptômes comme des causes profondes.
Commencez par le modèle de dommage, pas par la méthode de réparation
L’apparence de la surface est précieuse car elle montre où le contact, la chaleur, la corrosion ou le mouvement relatif se sont produits. Il ne suffit cependant pas de classer un arbre comme simplement « rayé » ou « usé ». Avant qu'un nettoyage ou un polissage agressif n'enlève les traces, photographiez la zone endommagée complète, marquez sa position axiale et circonférentielle et enregistrez sa relation avec les bords des roulements, les épaulements des tourillons, les congés, les caractéristiques des brides et d'autres points de référence.
Une carte pratique des dommages peut affiner l'étape suivante de l'inspection :
| Type de dommage | Mécanisme possible | Priorité d'inspection | Principal problème de réparation |
|---|---|---|---|
| Rainures circonférentielles ou rayures sur l'arbre | Particules abrasives, rupture du film d'huile, contact avec les roulements | Profondeur de rainure, diamètre du tourillon, surface d'appui, état du lubrifiant | Perte de matière et diamètre final du tourillon |
| Bande locale polie ou essuyée | Contact de roulement concentré ou chargement sur bord | Position du contact, jeu du roulement, alignement, géométrie du tourillon | Échauffement localisé et usure inégale |
| Décoloration thermique ou matériau de roulement transféré | Forte friction ou détresse des roulements | Nettoyage de surface, comparaison de dureté, CND | Changement thermique ou métallurgique possible |
| Usure effilée ou inégale du journal | Chargement non uniforme persistant sur les roulements | Mesures de diamètre multi-stations et contact de roulement | Géométrie et futur jeu des roulements |
| Corrosion ou piqûre | Exposition à l’humidité ou protection de surface défaillante | Profondeur de la fosse, emplacement, CND si nécessaire | Concentration de contraintes et perte dimensionnelle |
| Fretting à proximité des zones d'ajustement ou de bride | Mouvement relatif, problèmes d'ajustement, vibrations | Surfaces de contact, fixations, faux-rond et contact | Restauration adaptée plutôt qu’un simple polissage |
L’usure des tourillons d’arbre intermédiaire doit être interprétée en fonction de l’emplacement ainsi que de la profondeur. Une marque peu profonde sur une large zone cylindrique à faible contrainte peut présenter un problème de réparation différent d'un défaut s'étendant dans un épaulement ou une transition de tourillon. Les piqûres de corrosion, les marques d'usinage ou les fissures à proximité de changements géométriques fortement sollicités méritent également plus d'attention que leur seule taille visuelle ne le suggère.
Le matériau du roulement déposé peut également donner l’impression que le tourillon est plus gravement endommagé que l’acier situé en dessous. À l’inverse, la suppression du matériau transféré peut révéler des rayures plus profondes. Le nettoyage initial doit donc préserver la carte des dommages d'origine et distinguer le transfert de matériau de la perte réelle du métal de base de l'arbre avant que les dimensions ne soient acceptées.
Tracez les dommages grâce aux roulements, à la lubrification et à l'alignement
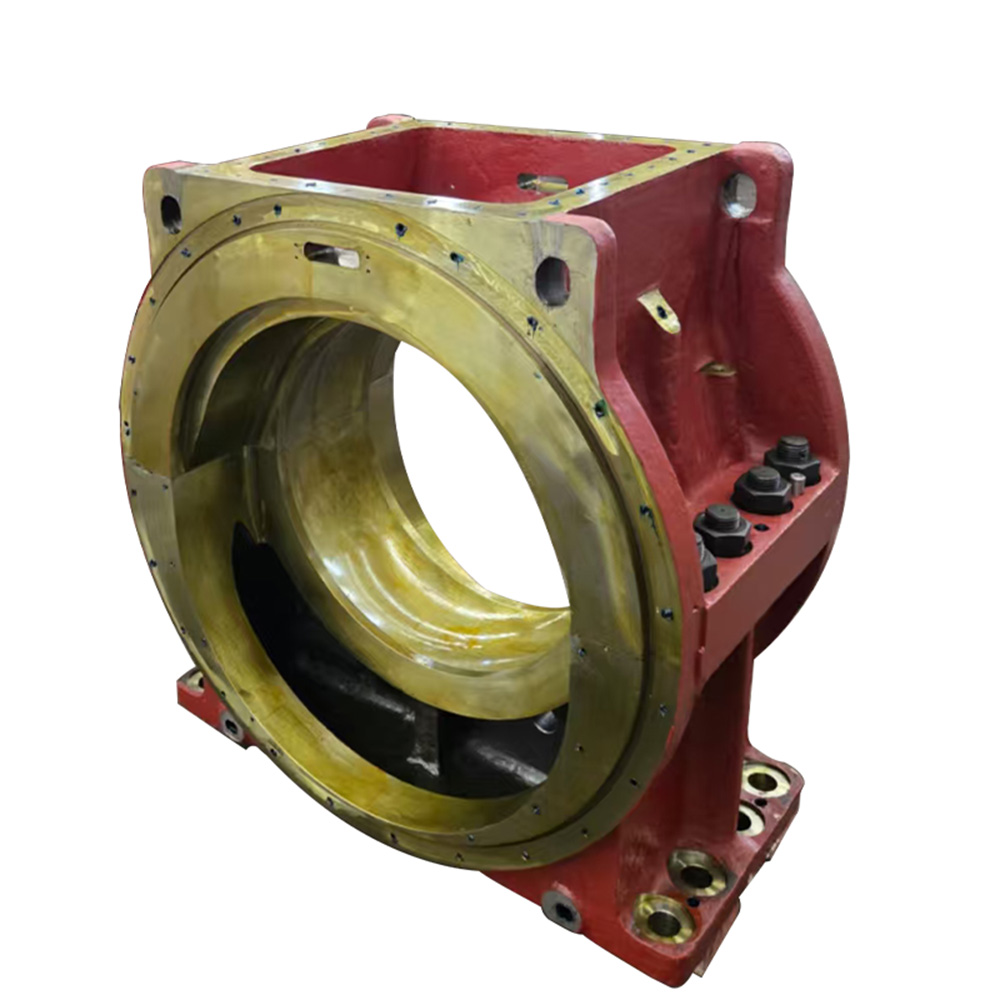
L'arbre et son roulement doivent être traités comme un système en interaction. Une hydrodynamique Le roulement à billes marin supporte radialement l'arbre intermédiaire tandis que son état de fonctionnement dépend de la géométrie du tourillon, du jeu du roulement, de la lubrification, du comportement en rotation et de la répartition de la charge. La surface d'appui et le tourillon d'arbre fournissent donc des preuves l'un de l'autre plutôt que de représenter deux éléments d'inspection indépendants.
Un mauvais alignement de l'arbre intermédiaire peut modifier l'attitude du tourillon dans le roulement. Au lieu de répartir la charge sur la zone de travail prévue, la pression de contact peut se déplacer vers un bord. La pression locale augmente, la marge hydrodynamique du film d'huile diminue et la température peut augmenter dans une zone restreinte. La poursuite du fonctionnement peut alors produire un essuyage des roulements, un transfert de matériau, un polissage localisé et une rayure de l'arbre.
La chaîne causale peut également aller dans le sens opposé. La perte de lubrification ou la détérioration du roulement peuvent d'abord endommager le roulement. À mesure que le matériau du roulement s'use et que le jeu change, le support de l'arbre peut changer, modifiant sa position de travail et redistribuant la charge aux supports voisins. Une défaillance d'un roulement peut donc créer des symptômes apparents d'alignement, tandis qu'un mauvais alignement peut lui-même déclencher une défaillance du roulement. Déplacer un roulement pour corriger une lecture d'alignement sans examiner au préalable la lubrification, le jeu, l'assise du roulement et l'usure visible risque de corriger la conséquence plutôt que la cause.
Les données d'alignement à froid ne doivent pas être considérées comme une preuve que la ligne d'arbre reste correctement chargée en cours de route. Le tirant d'eau, la répartition de la cargaison ou du ballast, la déformation de la coque, la croissance thermique, les forces de l'hélice et la température des machines peuvent modifier les relations entre l'arbre et le palier une fois que le navire a quitté les conditions d'inspection statique. Si les dommages apparaissent uniquement à une charge, une vitesse, un tirage ou une condition de fonctionnement à chaud particuliers, cet état de fonctionnement doit être enregistré et pris en compte au cours de l'enquête.
Mesurer la géométrie du journal avant de décider de la signification des CND
Une inspection de réparation d'un puits marin doit établir la géométrie avant de décider quelle quantité de métal peut être retirée en toute sécurité. Mesurer uniquement le diamètre minimum du tourillon est insuffisant car la même valeur minimale peut résulter d'une usure uniforme, d'une conicité, d'une ovalité, d'une rainure localisée ou d'une géométrie excentrique. Ces conditions nécessitent des décisions correctives différentes.
Une séquence d’inspection disciplinée est :
Enregistrez l'historique de fonctionnement, y compris les changements récents de température des roulements, les vibrations, les anomalies de lubrification, les événements d'échouement ou d'impact, les travaux en cale sèche, le remplacement des roulements et les changements d'alignement. Photographiez et cartographiez la surface endommagée avant que le polissage ne modifie les preuves.
Mesurez le diamètre du tourillon à plusieurs stations axiales sur toute la largeur de travail. À chaque station, prenez des mesures dans plusieurs directions angulaires afin que l’ovalité puisse être distinguée de la perte générale de diamètre. La comparaison des stations révèle une conicité, une usure des bords et un enlèvement de matière localisé.
Vérifiez le faux-rond de l'arbre et du tourillon au niveau des surfaces cylindriques pertinentes et mesurez le faux-rond radial et le faux-rond de la bride séparément si nécessaire. Enregistrez à la fois le TIR et la position angulaire du point culminant plutôt que de traiter une valeur d'indicateur comme un diagnostic complet.
Nettoyez suffisamment le défaut pour un examen non destructif sans retirer inutilement le matériau de base. Pour les aciers ferromagnétiques appropriés, l’inspection par magnétoscopie peut identifier les discontinuités en surface et proches de la surface. D'autres méthodes CND doivent être sélectionnées en fonction du matériau de l'arbre, de l'orientation du défaut, de l'emplacement et de la procédure d'inspection applicable.
Cartographiez la dureté dans la région endommagée et comparez les résultats avec les zones de référence non affectées et les exigences matérielles applicables. Un changement localisé de dureté après un échauffement par friction important peut être important même lorsque la surface peut être usinée proprement.
Réinspectez le roulement, le boîtier, le jeu, l'état du lubrifiant, la disposition du support et les preuves d'alignement avant de finaliser la disposition de l'arbre. Une mesure du journal décrit les dommages ; cela n’explique pas à lui seul pourquoi le dommage s’est produit.
L'enregistrement des mesures doit conserver les valeurs réelles plutôt que seulement une conclusion « acceptable » ou « rejetée ». Les diamètres des tourillons, la conicité, l'ovalité, le faux-rond, l'état de surface, l'emplacement des défauts, les résultats CND, les lectures de dureté et les conditions d'inspection créent une référence qui peut être comparée aux mesures finales après réparation.
La rugosité de la surface mérite le même traitement. Un tourillon poli peut paraître lisse tout en ayant une conicité inacceptable ou un diamètre sous-dimensionné. À l'inverse, un tourillon géométriquement acceptable peut encore nécessiter une finition pour atteindre l'état de surface spécifié pour son système de roulement. L'inspection d'un arbre intermédiaire doit donc prendre en compte la rugosité, le faux-rond, l'inspection par magnétoscopie et tout autre examen non destructif ensemble plutôt qu'indépendamment.
Définir la limite de réparabilité avant de retirer davantage de métal
La réparabilité n’est pas définie par la capacité d’une machine à nettoyer physiquement la surface. Il est défini par la question de savoir si l'arbre résultant peut toujours satisfaire aux dimensions, à la géométrie, à l'état des matériaux, à l'interface du roulement et aux critères d'acceptation d'inspection requis.
L'entaillage superficiel peut convenir au polissage contrôlé lorsque le défaut peut être éliminé sans perte dimensionnelle significative et que l'état de surface requis reste réalisable. Des rayures plus profondes ou une usure intermédiaire des tourillons d'arbre peuvent nécessiter un meulage ou un usinage à un diamètre réduit. Cette option n'est pratique que lorsque la dimension finale autorisée du tourillon est connue et que le roulement correspondant peut être restauré ou fabriqué pour fournir le jeu de fonctionnement requis.
C'est pourquoi les chiffres génériques du « maximum rebroyé » ne doivent pas être transférés depuis un autre navire ou puits. L'enlèvement de matière autorisé dépend du dessin d'origine, de la taille du tourillon, de la conception de l'arbre, de la disposition des roulements, des réparations précédentes, des exigences de classification ou du projet, ainsi que des dimensions que les composants d'accouplement peuvent prendre en charge. Un tourillon d'apparence propre n'est pas réparé avec succès si l'usinage a créé une conicité inacceptable, un sous-dimensionnement, un faux-rond ou une interface de roulement incompatible.
Des fissures, des distorsions importantes, des dommages thermiques non résolus, des changements de dureté inacceptables, une perte excessive de matière, des dommages graves aux transitions critiques ou une incertitude quant à l'élimination complète du défaut peuvent faire basculer la décision vers le remplacement. De multiples défauts en interaction modifient également l’évaluation. Un arbre présentant une usure modérée des tourillons, des courbures, des fissures et un historique de réparations antérieures incertain ne doit pas être évalué comme quatre défauts mineurs non liés.
Si un remplacement est nécessaire, le nouveau L'arbre intermédiaire forgé doit être spécifié dans le cadre de la relation arbre-palier complète plutôt que par son diamètre nominal uniquement. Le traitement des matériaux et thermique, les dimensions des tourillons, la coaxialité, les interfaces des brides, l'état de surface, le faux-rond, les exigences d'inspection et les données de roulement correspondantes influencent tous la façon dont le remplacement fonctionnera dans la ligne d'arbre existante.
De même, le dépôt, le revêtement, le soudage ou le redressage ne doivent jamais être considérés comme des méthodes de réparation universelles. Leur adéquation dépend du matériau de l'arbre, de la charge de fatigue, de l'emplacement du défaut, de l'apport de chaleur, des exigences dimensionnelles, de la procédure de réparation approuvée et des exigences d'enquête applicables. Quel que soit l'itinéraire choisi, l'inspection finale doit démontrer que la réparation a restauré bien plus que l'apparence.
Empêcher un journal réparé d'être à nouveau endommagé
Un arbre réparé peut à nouveau tomber en panne rapidement si l'état d'origine du roulement reste inchangé. Si l'usinage du tourillon modifie le diamètre de l'arbre, le La douille coulissante Babbitt doit être évaluée pour l'ajustement et le jeu de fonctionnement qui en résultent. La surface de travail Babbitt est conçue pour fonctionner avec un film d'huile lubrifiante, de sorte que la géométrie de l'alésage, l'état de la surface, l'alignement de l'arbre et la lubrification font partie de la réparation même après la restauration du tourillon en acier.
La vérification après réparation doit reconnecter la réparation locale à la ligne d'arbre. Le diamètre final du tourillon, la conicité, l'ovalité, l'état de surface et le faux-rond doivent être documentés ; le roulement doit être inspecté ou remplacé si nécessaire ; l'approvisionnement en lubrifiant et la propreté doivent être confirmés ; et les contrôles d'alignement ou de charge des roulements doivent porter sur la condition de fonctionnement qui a initialement produit les symptômes. Si un comportement anormal n'est apparu qu'après stabilisation thermique ou dans des conditions de chargement particulières du navire, une vérification satisfaisante à quai à froid ne peut à elle seule clore l'enquête.
Lorsqu'une réparation nécessite le remplacement coordonné d'un arbre, d'un roulement, d'un boîtier, d'un système de poussée ou d'un composant associé, traiter le système comme étant interconnecté. Marine Propulsion Parts réduit le risque de spécifier un composant sans les informations dimensionnelles requises par ses pièces d'accouplement.
Le dossier d'inspection final doit contenir les photographies originales des dommages, la carte des défauts, la grille de mesure du journal, les résultats de CND et de dureté, les observations de roulements, les informations d'alignement, les dimensions de réparation et les lectures après réparation. Ces enregistrements fournissent une base de référence pour déterminer si une marque de surface ultérieure est stable, nouvelle ou s'aggrave progressivement.
Conclusion
Les dommages causés à l’arbre intermédiaire marin doivent être évalués comme un problème de système de roulement d’arbre plutôt que comme un défaut esthétique de surface. Les types de dommages identifient les endroits à examiner, tandis que les mesures des tourillons, le faux-rond, les CND, les contrôles de dureté, l'état des roulements et les preuves d'alignement déterminent si le polissage, l'usinage, une réparation coordonnée ou le remplacement des roulements sont justifiés. Shanghai TOTEM Machinery Co., Ltd. est un fabricant et fournisseur de composants d'arbres et de roulements marins. Une bonne décision de réparation restaure à la fois la surface du tourillon et les conditions de fonctionnement nécessaires à sa protection.
FAQ
Q : Qu’est-ce qui cause généralement les dommages à l’arbre intermédiaire marin ?
R : Les mécanismes courants incluent les pannes de lubrification, la détérioration des roulements, le désalignement de l'arbre, les charges sur les bords, la contamination abrasive, la corrosion, les vibrations anormales et les conditions de fonctionnement qui redistribuent les charges sur les roulements de la ligne d'arbre.
Q : Les rayures sur un arbre intermédiaire peuvent-elles simplement être polies ?
R : Seulement si l'entaille est superficielle et que le polissage préserve le diamètre, la géométrie, la finition de surface et la compatibilité des roulements requis. Des dommages plus profonds nécessitent d’abord une évaluation dimensionnelle et matérielle.
Q : Comment mesurer l’usure des tourillons d’arbre intermédiaire ?
R : Mesurez le diamètre à plusieurs stations axiales et directions angulaires, puis évaluez ensemble la perte de diamètre, la conicité et l'ovalité. Le faux-rond et l'état de surface doivent être enregistrés séparément.
Q : Un désalignement de l’arbre intermédiaire apparaît-il toujours lors des contrôles d’alignement à froid ?
R : Non. La déflexion de la coque, la croissance thermique, la charge du navire et les forces de fonctionnement peuvent modifier les réactions des roulements et l'attitude de l'arbre une fois les mesures statiques à froid effectuées.
Q : Que devrait inclure une inspection de réparation d’un arbre marin ?
R : Il doit combiner une carte des dommages, les dimensions des tourillons, la conicité, l'ovalité, le faux-rond, l'état de surface, des CND appropriés, des contrôles de dureté, une inspection des roulements, une évaluation de la lubrification et des données pertinentes sur l'alignement de la ligne d'arbre.
