


Các vết bề mặt trên trục trung gian có thể trông nhỏ nhưng lại che giấu vấn đề về đường trục lớn hơn. Ghi điểm có thể do mất màng dầu, nhưng sự mài mòn tương tự của cổ trục cũng có thể do tải trọng ở cạnh, chất bôi trơn bị ô nhiễm, hư hỏng vòng bi, ăn mòn hoặc lệch trục. Do đó, quyết định sửa chữa không thể bắt đầu bằng việc đánh bóng hoặc gia công. Nó bắt đầu bằng cách xác định kiểu hư hỏng, đo lường vật liệu và hình dạng nào thực sự bị mất, kiểm tra vết nứt hoặc hiệu ứng nhiệt và truy tìm lại tình trạng thông qua hệ thống ổ trục và giá đỡ. Trình tự đó là chìa khóa để đánh giá hư hỏng trục trung gian hàng hải mà không coi triệu chứng là nguyên nhân gốc rễ.
Bắt đầu với mô hình hư hỏng, không phải phương pháp sửa chữa
Hình dáng bề mặt rất có giá trị vì nó cho thấy nơi xảy ra tiếp xúc, nhiệt, ăn mòn hoặc chuyển động tương đối. Tuy nhiên, việc phân loại trục chỉ đơn giản là 'được ghi điểm' hoặc 'mòn' là chưa đủ. Trước khi làm sạch hoặc đánh bóng tích cực để loại bỏ bằng chứng, hãy chụp ảnh toàn bộ khu vực bị hư hỏng, đánh dấu vị trí trục và chu vi của nó, đồng thời ghi lại mối quan hệ của nó với các cạnh vòng bi, vai tạp chí, các góc lượn, đặc điểm mặt bích và các điểm tham chiếu khác.
Bản đồ hư hỏng thực tế có thể thu hẹp bước kiểm tra tiếp theo:
| Kiểu hư hỏng | Cơ chế có thể xảy | ra Kiểm tra Ưu tiên | Sửa chữa chính Mối quan tâm |
|---|---|---|---|
| Rãnh chu vi hoặc ghi điểm trục | Các hạt mài mòn, phá vỡ màng dầu, tiếp xúc vòng bi | Độ sâu rãnh, đường kính cổ trục, bề mặt ổ trục, tình trạng bôi trơn | Tổn thất vật liệu và đường kính tạp chí cuối cùng |
| Dải được đánh bóng hoặc lau cục bộ | Tiếp xúc ổ trục tập trung hoặc tải cạnh | Vị trí tiếp xúc, khe hở vòng bi, căn chỉnh, hình dạng cổ trục | Làm nóng cục bộ và mài mòn không đều |
| Sự đổi màu nhiệt hoặc vật liệu ổ trục chuyển | Ma sát nghiêm trọng hoặc đau khổ | Làm sạch bề mặt, so sánh độ cứng, NDT | Có thể thay đổi nhiệt hoặc luyện kim |
| Tạp chí bị mòn hoặc không đều | Tải trọng ổ trục không đồng đều liên tục | Đo đường kính đa trạm và tiếp xúc vòng bi | Hình học và khe hở vòng bi trong tương lai |
| Ăn mòn hoặc rỗ | Tiếp xúc với độ ẩm hoặc bảo vệ bề mặt không thành công | Độ sâu hố, vị trí, NDT khi cần thiết | Nồng độ ứng suất và mất kích thước |
| Băn khoăn gần các khu vực được trang bị hoặc mặt bích | Chuyển động tương đối, vấn đề về độ vừa vặn, độ rung | Bề mặt giao phối, ốc vít, dòng chảy và tiếp xúc | Phục hồi phù hợp thay vì đánh bóng đơn giản |
Độ mòn của cổ trục trung gian phải được giải thích theo vị trí cũng như độ sâu. Một vết nông trên một khu vực hình trụ rộng, ứng suất thấp có thể gây ra một vấn đề sửa chữa khác với một khuyết tật kéo dài đến vai tạp chí hoặc phần chuyển tiếp. Các hố ăn mòn, vết gia công hoặc vết nứt gần những thay đổi hình học có ứng suất cao cũng đáng được chú ý hơn so với kích thước trực quan của chúng.
Vật liệu ổ trục lắng đọng cũng có thể làm cho tạp chí trông bị hư hỏng nghiêm trọng hơn thép bên dưới nó. Ngược lại, việc loại bỏ tài liệu được chuyển giao có thể làm lộ điểm sâu hơn. Do đó, việc làm sạch ban đầu phải bảo toàn bản đồ hư hỏng ban đầu và phân biệt sự chuyển giao vật liệu với sự mất mát thực tế của kim loại nền trục trước khi các kích thước được chấp nhận.
Theo dõi thiệt hại thông qua vòng bi, bôi trơn và căn chỉnh
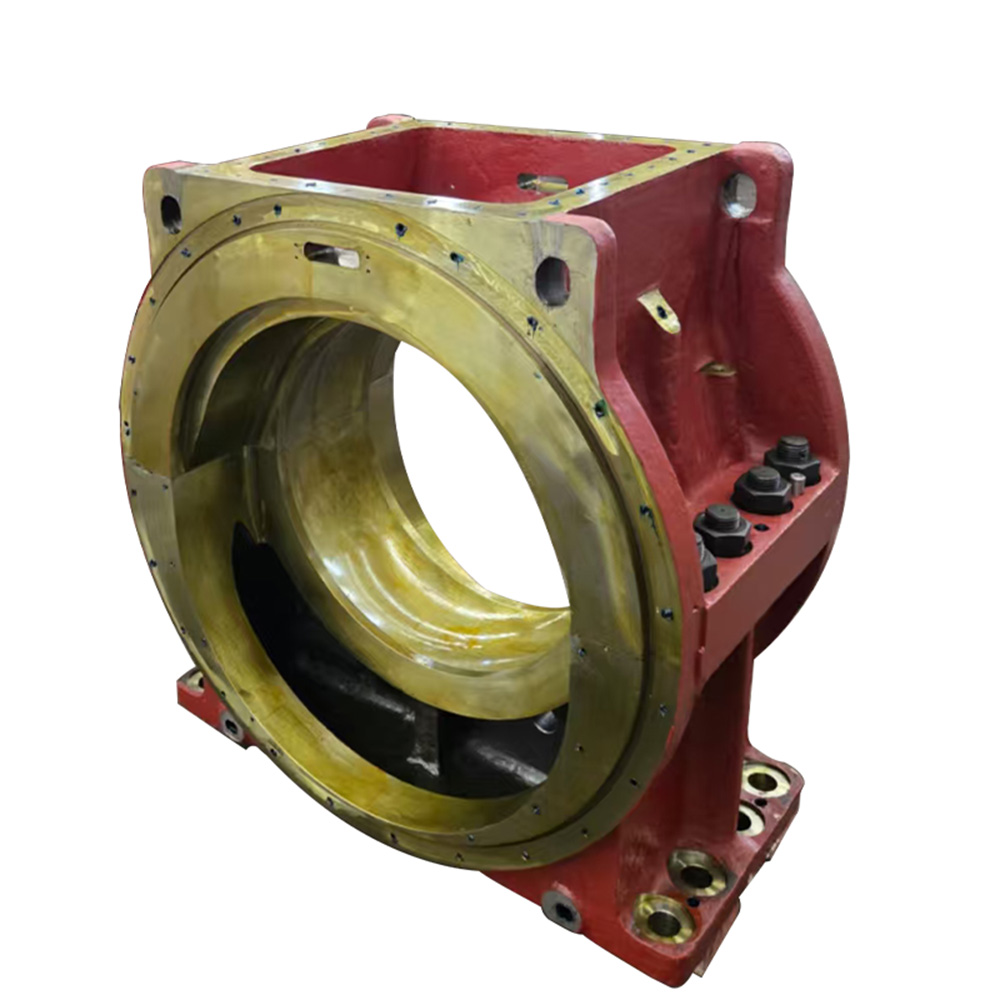
Trục và ổ trục của nó phải được coi là một hệ thống tương tác. Thủy động lực học Vòng bi Marine Journal hỗ trợ trục trung gian một cách triệt để trong khi điều kiện vận hành của nó phụ thuộc vào hình dạng cổ trục, khe hở vòng bi, bôi trơn, hoạt động quay và phân bổ tải trọng. Do đó, nhật ký bề mặt ổ trục và trục cung cấp bằng chứng về nhau thay vì đại diện cho hai hạng mục kiểm tra độc lập.
Độ lệch trục trung gian có thể làm thay đổi trạng thái của cổ trục trong ổ trục. Thay vì phân phối tải trọng trên vùng làm việc dự định, áp lực tiếp xúc có thể di chuyển về một cạnh. Áp suất cục bộ tăng, biên độ màng dầu thủy động giảm và nhiệt độ có thể tăng ở một khu vực hạn chế. Sau đó, hoạt động tiếp tục có thể tạo ra hiện tượng lau ổ trục, chuyển vật liệu, đánh bóng cục bộ và ghi điểm trên trục.
Chuỗi nhân quả cũng có thể chạy theo hướng ngược lại. Mất dầu bôi trơn hoặc hư hỏng ổ trục có thể làm hỏng ổ trục trước tiên. Khi vật liệu ổ trục mòn và khe hở thay đổi, trụ đỡ trục có thể thay đổi, thay đổi vị trí làm việc của nó và phân phối lại tải trọng cho các gối đỡ lân cận. Do đó, hư hỏng ổ trục có thể tạo ra các dấu hiệu căn chỉnh rõ ràng, trong khi sự lệch trục có thể gây ra hư hỏng ổ trục. Di chuyển ổ trục để điều chỉnh chỉ số căn chỉnh mà không kiểm tra độ bôi trơn, khe hở, chỗ ngồi của ổ trục và độ mài mòn có thể nhìn thấy trước sẽ có nguy cơ khắc phục hậu quả thay vì nguyên nhân.
Dữ liệu căn chỉnh nguội không được coi là bằng chứng cho thấy đường trục vẫn được chịu tải chính xác trong quá trình vận hành. Mớn nước, sự phân bố hàng hóa hoặc nước dằn, biến dạng thân tàu, tăng trưởng nhiệt, lực cánh quạt và nhiệt độ máy móc có thể làm thay đổi mối quan hệ giữa trục và ổ trục sau khi tàu rời khỏi trạng thái kiểm tra tĩnh. Nếu hư hỏng chỉ xuất hiện ở một tải trọng, tốc độ, mớn nước hoặc điều kiện vận hành nóng cụ thể thì trạng thái vận hành đó phải được ghi lại và xem xét trong quá trình điều tra.
Đo hình học tạp chí trước khi quyết định NDT có nghĩa là gì
Việc kiểm tra sửa chữa trục hàng hải cần thiết lập hình học trước khi quyết định lượng kim loại có thể được loại bỏ một cách an toàn. Chỉ đo đường kính cổ trục tối thiểu là không đủ vì cùng một giá trị tối thiểu có thể là kết quả của độ mòn đồng đều, độ côn, hình bầu dục, rãnh cục bộ hoặc hình học lệch tâm. Những điều kiện đó đòi hỏi những quyết định khắc phục khác nhau.
Trình tự kiểm tra kỷ luật là:
Ghi lại lịch sử vận hành, bao gồm những thay đổi nhiệt độ vòng bi gần đây, độ rung, sự bôi trơn bất thường, sự cố tiếp đất hoặc va chạm, công việc ở ụ tàu, thay thế vòng bi và thay đổi căn chỉnh. Chụp ảnh và lập bản đồ bề mặt bị hư hỏng trước khi đánh bóng làm thay đổi bằng chứng.
Đo đường kính tạp chí tại một số trạm dọc trục trên chiều rộng làm việc. Tại mỗi trạm, thực hiện các phép đo theo nhiều hướng góc để có thể phân biệt được độ oval với sự mất đường kính chung. Các trạm so sánh cho thấy độ côn, độ mòn cạnh và loại bỏ vật liệu cục bộ.
Kiểm tra độ đảo của trục và cổ trục tại các bề mặt hình trụ có liên quan, đồng thời đo độ đảo hướng tâm và độ đảo mặt của mặt bích một cách riêng biệt nếu cần. Ghi lại cả TIR và vị trí góc của điểm cao thay vì coi một giá trị chỉ báo là một chẩn đoán hoàn chỉnh.
Làm sạch khuyết tật đủ để kiểm tra không phá hủy mà không cần loại bỏ vật liệu nền một cách không cần thiết. Đối với các loại thép trục sắt từ thích hợp, việc kiểm tra bằng hạt từ có thể xác định được các điểm không liên tục trên bề mặt và gần bề mặt. Các phương pháp NDT khác nên được lựa chọn tùy theo vật liệu trục, hướng khuyết tật, vị trí và quy trình kiểm tra hiện hành.
Lập bản đồ độ cứng trên khu vực bị hư hỏng và so sánh kết quả với các khu vực tham chiếu không bị ảnh hưởng và các yêu cầu vật liệu hiện hành. Sự thay đổi độ cứng cục bộ sau khi gia nhiệt ma sát nghiêm trọng có thể quan trọng ngay cả khi bề mặt có thể được gia công sạch.
Kiểm tra lại ổ trục, vỏ, khe hở, tình trạng bôi trơn, bố trí giá đỡ và bằng chứng căn chỉnh trước khi hoàn tất việc bố trí trục. Nhật ký đo lường mô tả thiệt hại; bản thân nó không giải thích được tại sao thiệt hại lại xảy ra.
Hồ sơ đo lường phải lưu giữ các giá trị thực tế thay vì chỉ đưa ra kết luận 'chấp nhận được' hoặc 'từ chối'. Đường kính nhật ký, độ côn, độ oval, độ đảo, độ hoàn thiện bề mặt, vị trí khuyết tật, kết quả NDT, chỉ số độ cứng và điều kiện kiểm tra tạo ra đường cơ sở có thể so sánh với các phép đo cuối cùng sau sửa chữa.
Độ nhám bề mặt xứng đáng được xử lý tương tự. Nhật ký được đánh bóng có thể trông mịn màng trong khi vẫn có độ côn không thể chấp nhận được hoặc đường kính dưới kích thước. Ngược lại, một cổ trục được chấp nhận về mặt hình học vẫn có thể yêu cầu hoàn thiện để đạt được điều kiện bề mặt được chỉ định cho hệ thống ổ trục của nó. Do đó, việc kiểm tra trục trung gian nên xem xét độ nhám, độ đảo, kiểm tra hạt từ tính và kiểm tra không phá hủy khác cùng nhau thay vì độc lập.
Đặt ranh giới có thể sửa chữa trước khi loại bỏ thêm kim loại
Khả năng sửa chữa không được xác định bằng việc máy có thể làm sạch bề mặt hay không. Nó được xác định bằng việc liệu trục kết quả có còn đáp ứng các kích thước, hình học, điều kiện vật liệu, bề mặt ổ trục và tiêu chí chấp nhận kiểm tra cần thiết hay không.
Việc ghi điểm bề ngoài có thể phù hợp để đánh bóng có kiểm soát khi khuyết tật có thể được loại bỏ mà không làm mất đi kích thước đáng kể và vẫn có thể đạt được độ hoàn thiện bề mặt cần thiết. Vết khắc sâu hơn hoặc độ mòn cổ trục trung gian có thể yêu cầu mài hoặc gia công để giảm đường kính. Tùy chọn đó chỉ thực tế khi biết kích thước tạp chí cuối cùng được phép và ổ trục tương ứng có thể được khôi phục hoặc sản xuất để cung cấp khoảng hở hoạt động cần thiết.
Đây là lý do tại sao không nên chuyển số 'số lần nghiền lại tối đa' chung từ bình hoặc trục khác. Việc loại bỏ vật liệu được phép phụ thuộc vào bản vẽ ban đầu, kích thước tạp chí, thiết kế trục, bố trí ổ trục, sửa chữa trước đó, phân loại hoặc yêu cầu của dự án và kích thước mà các bộ phận ghép nối có thể đáp ứng. Nhật ký trông sạch sẽ không được sửa chữa thành công nếu quá trình gia công tạo ra độ côn không thể chấp nhận được, kích thước nhỏ hơn, độ lệch hoặc bề mặt ổ trục không tương thích.
Các vết nứt, biến dạng đáng kể, hư hỏng do nhiệt không được giải quyết, thay đổi độ cứng không thể chấp nhận được, hao hụt vật liệu quá mức, hư hỏng nghiêm trọng ở các điểm chuyển tiếp quan trọng hoặc không chắc chắn về việc liệu khuyết tật đã được loại bỏ hoàn toàn hay chưa có thể khiến quyết định thay thế. Nhiều khiếm khuyết tương tác cũng làm thay đổi đánh giá. Một trục có độ mòn cổ trục vừa phải cộng với uốn cong, nứt và lịch sử sửa chữa không chắc chắn trước đó không nên được đánh giá là bốn khuyết tật nhỏ không liên quan.
Nếu cần thay thế, cái mới Trục trung gian rèn phải được chỉ định như một phần của mối quan hệ ổ trục hoàn chỉnh thay vì chỉ bằng đường kính danh nghĩa. Xử lý nhiệt và vật liệu, kích thước cổ trục, độ đồng trục, mặt tiếp xúc mặt bích, độ hoàn thiện bề mặt, độ đảo, yêu cầu kiểm tra và dữ liệu ổ trục phù hợp đều ảnh hưởng đến cách hoạt động thay thế trong đường trục hiện có.
Tương tự như vậy, việc xây dựng, phủ, hàn hoặc làm thẳng không bao giờ được coi là các phương pháp sửa chữa phổ biến. Sự phù hợp của chúng phụ thuộc vào vật liệu trục, tải trọng mỏi, vị trí khuyết tật, nhiệt đầu vào, yêu cầu về kích thước, quy trình sửa chữa được phê duyệt và các yêu cầu khảo sát hiện hành. Dù chọn con đường nào, việc kiểm tra cuối cùng phải chứng minh rằng việc sửa chữa đã được khôi phục nhiều hơn là hình thức bên ngoài.
Ngăn chặn tạp chí đã được sửa chữa khỏi bị hư hỏng lần nữa
Trục được sửa chữa có thể bị hỏng nhanh chóng nếu tình trạng ổ trục ban đầu không thay đổi. Nếu gia công tạp chí thay đổi đường kính trục, khớp nối Ống lót trượt Babbitt phải được đánh giá về độ vừa vặn và khoảng trống khi chạy. Bề mặt làm việc Babbitt được thiết kế để hoạt động với màng dầu bôi trơn, do đó hình dạng lỗ khoan, tình trạng bề mặt, căn chỉnh trục và bôi trơn vẫn là một phần của việc sửa chữa ngay cả sau khi cổ trục thép đã được khôi phục.
Xác minh sau sửa chữa sẽ kết nối lại việc sửa chữa cục bộ với đường trục. Đường kính cuối cùng của tạp chí, độ côn, hình bầu dục, độ hoàn thiện bề mặt và độ đảo phải được ghi lại; ổ trục cần được kiểm tra hoặc thay mới theo yêu cầu; việc cung cấp chất bôi trơn và độ sạch phải được xác nhận; và việc kiểm tra căn chỉnh hoặc tải trọng ổ trục phải giải quyết được tình trạng vận hành gây ra các triệu chứng ban đầu. Nếu hành vi bất thường chỉ xuất hiện sau khi ổn định nhiệt hoặc trong điều kiện chất tải tàu cụ thể, chỉ kiểm tra ở bến cảng nguội có thể không kết thúc cuộc điều tra.
Trong trường hợp việc sửa chữa yêu cầu phải thay thế trục, ổ trục, vỏ, hệ thống lực đẩy hoặc bộ phận liên quan phối hợp, hãy coi hệ thống như được kết nối với nhau Bộ phận Động cơ Hàng hải giúp giảm rủi ro khi chỉ định một bộ phận mà không có thông tin về kích thước mà các bộ phận kết hợp của nó yêu cầu.
Hồ sơ kiểm tra cuối cùng phải giữ lại các bức ảnh hư hỏng ban đầu, bản đồ khuyết tật, lưới đo tạp chí, kết quả NDT và độ cứng, quan sát vòng bi, thông tin căn chỉnh, kích thước sửa chữa và số đọc sau sửa chữa. Những hồ sơ đó cung cấp cơ sở để xác định xem dấu vết bề mặt sau này có ổn định, mới hay đang xấu đi dần dần hay không.
Phần kết luận
Hư hỏng trục trung gian hàng hải phải được đánh giá là sự cố của hệ thống ổ trục chứ không phải là khiếm khuyết bề mặt thẩm mỹ. Các mô hình hư hỏng xác định nơi cần điều tra, trong khi các phép đo nhật ký, độ đảo, NDT, kiểm tra độ cứng, tình trạng ổ trục và bằng chứng căn chỉnh xác định liệu việc đánh bóng, gia công, sửa chữa hoặc thay thế ổ trục phối hợp có hợp lý hay không. Shanghai TOTEM Machinery Co., Ltd. là nhà sản xuất và cung cấp các bộ phận trục và vòng bi hàng hải. Một quyết định sửa chữa hợp lý sẽ khôi phục cả bề mặt tạp chí và các điều kiện vận hành cần thiết để bảo vệ nó.
Câu hỏi thường gặp
Hỏi: Điều gì thường gây ra hư hỏng trục trung gian hàng hải?
Đáp: Các cơ chế phổ biến bao gồm hư hỏng bôi trơn, hư hỏng ổ trục, lệch trục, tải cạnh, nhiễm bẩn mài mòn, ăn mòn, rung động bất thường và các điều kiện vận hành phân phối lại tải trọng ổ trục.
Câu hỏi: Vết ghi trên trục trung gian có thể được đánh bóng đơn giản không?
Trả lời: Chỉ khi việc ghi điểm là bề ngoài và việc đánh bóng sẽ bảo toàn được đường kính, hình dạng, độ hoàn thiện bề mặt và khả năng tương thích ổ trục cần thiết. Thiệt hại sâu hơn đòi hỏi phải đánh giá kích thước và tình trạng vật chất trước tiên.
Hỏi: Nên đo độ mòn của cổ trục trung gian bằng cách nào?
A: Đo đường kính tại một số vị trí dọc trục và các hướng góc, sau đó đánh giá tổn thất đường kính, độ côn và độ bầu dục cùng nhau. Độ đảo và độ hoàn thiện bề mặt phải được ghi lại riêng biệt.
Hỏi: Độ lệch trục trung gian có luôn xuất hiện trong quá trình kiểm tra căn chỉnh nguội không?
Đáp: Không. Độ lệch của thân tàu, sự tăng trưởng nhiệt, tải trọng của tàu và lực vận hành có thể thay đổi phản lực ổ trục và thái độ của trục sau khi hoàn thành các phép đo nguội tĩnh.
Hỏi: Việc kiểm tra sửa chữa trục hàng hải cần bao gồm những gì?
Trả lời: Cần kết hợp bản đồ hư hỏng, kích thước cổ trục, độ côn, độ bầu dục, độ đảo, tình trạng bề mặt, NDT phù hợp, kiểm tra độ cứng, kiểm tra ổ trục, đánh giá bôi trơn và dữ liệu căn chỉnh đường trục có liên quan.
