


中間シャフトの表面の跡は、大きなシャフトラインの問題を隠しながら、小さなものに見えることがあります。傷は油膜の損失によって発生する可能性がありますが、同様のジャーナル摩耗は、エッジ荷重、潤滑剤の汚染、ベアリングの劣化、腐食、または位置ずれによっても発生する可能性があります。したがって、修理の決定は研磨や機械加工から始めることはできません。まず、損傷パターンを特定し、実際にどのような材料と形状が失われたかを測定し、亀裂や熱の影響を確認し、ベアリングとサポート システムを通じて状態を追跡します。この順序は、症状を根本原因として扱うことなく、海洋中間立坑の損傷を評価するための鍵となります。
修復方法ではなく、損傷パターンから始める
表面の外観は、接触、熱、腐食、または相対移動が発生した場所を示すため、貴重です。ただし、シャフトを単に「傷がある」または「磨耗している」と分類するだけでは十分ではありません。積極的な洗浄や研磨によって証拠が除去される前に、完全な損傷ゾーンの写真を撮り、その軸方向および円周方向の位置をマークし、軸受のエッジ、ジャーナルの肩部、フィレット、フランジの特徴、およびその他の基準点との関係を記録します。
実用的な損傷マップにより、次の検査ステップを絞り込むことができます。
| 損傷パターン | 考えられるメカニズム | 検査の優先順位 | 主な修理懸念事項 |
|---|---|---|---|
| 円周溝またはシャフトの刻み目 | 砥粒、油膜破壊、ベアリング接触 | 溝深さ、ジャーナル径、座面、潤滑油の状態 | 材料損失と最終ジャーナル直径 |
| バンドを局所的に磨くか拭く | 集中ベアリング接触またはエッジ荷重 | 接触位置、ベアリングクリアランス、アライメント、ジャーナル形状 | 局所的な加熱と不均一な摩耗 |
| 軸受材料の熱による変色または転写 | 激しい摩擦またはベアリングの損傷 | 表面洗浄、硬度比較、NDT | 熱的または金属学的変化の可能性 |
| ジャーナルの先細りまたは不均一な摩耗 | 永続的な不均一なベアリング荷重 | マルチステーションの直径測定とベアリング接触 | 形状と将来のベアリングクリアランス |
| 腐食または孔食 | 湿気への暴露または表面保護の欠陥 | ピットの深さ、位置、必要に応じて NDT | 応力集中と寸法損失 |
| 嵌合部またはフランジ部付近のフレッチング | 相対的な動き、フィット感の問題、振動 | 合わせ面、ファスナー、振れ、接触 | 単なる研磨ではなくフィッティング修復 |
中間シャフトジャーナルの摩耗は、深さだけでなく位置によっても解釈する必要があります。広い低応力円筒形領域にわたる浅いマークは、ジャーナル肩部または移行部に広がる欠陥とは異なる修復問題を引き起こす可能性があります。非常に応力がかかった幾何学的変化の近くにある腐食ピット、機械加工跡、または亀裂も、見た目の大きさだけが示す以上に注意が必要です。
ベアリング材料が堆積すると、ジャーナルがその下のスチールよりもひどく損傷しているように見える場合もあります。逆に、転写された材料を除去すると、より深い傷が露出する可能性があります。したがって、最初の洗浄では、寸法が受け入れられる前に、元の損傷マップを保存し、材料の転写とシャフトベースメタルの実際の損失を区別する必要があります。
ベアリング、潤滑、アライメントによる損傷の追跡
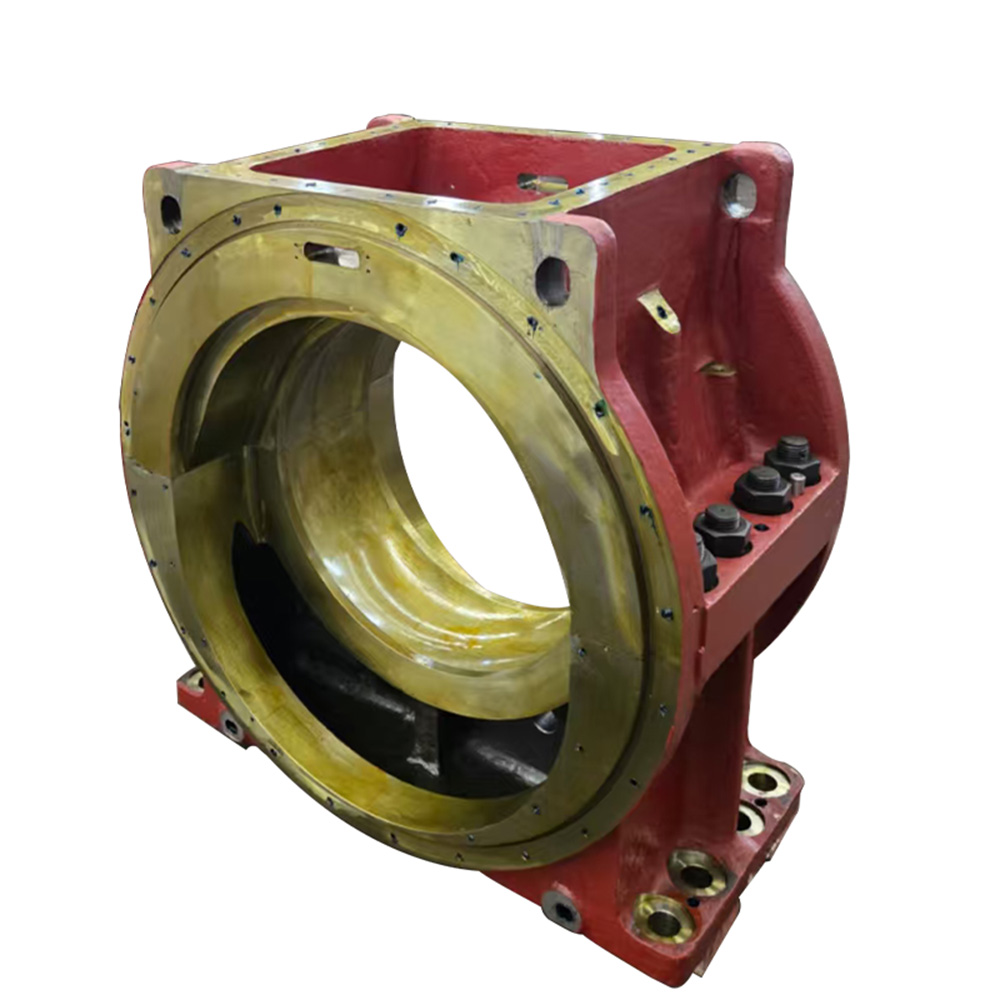
シャフトとそのベアリングは相互作用するシステムとして扱う必要があります。流体力学 マリン ジャーナル ベアリングは 中間シャフトをラジアル方向に支持しますが、その動作条件はジャーナルの形状、ベアリングのクリアランス、潤滑、回転挙動、荷重分散によって異なります。したがって、ベアリング面とシャフトジャーナルは、2 つの独立した検査項目を表すのではなく、相互に関する証拠を提供します。
中間シャフトの位置ずれにより、ベアリング内のジャーナルの姿勢が変化する可能性があります。意図した作業領域全体に荷重を分散させる代わりに、接触圧力が一方の端に向かって移動する可能性があります。局所的な圧力が上昇し、流体力学的な油膜マージンが減少し、制限された領域で温度が上昇する可能性があります。操作を継続すると、ベアリングの拭き取り、材料の転写、局所的な研磨、シャフトの傷が発生する可能性があります。
因果関係の連鎖は逆方向に進むこともあります。潤滑油の損失やベアリングの劣化により、まずベアリングが損傷する可能性があります。ベアリングの材質が磨耗してクリアランスが変化すると、シャフトサポートが変化し、その動作位置が変化し、隣接するサポートに荷重が再配分されることがあります。したがって、ベアリングの故障は明らかなアライメントの症状を引き起こす可能性があり、また、ミスアライメント自体がベアリングの故障を引き起こす可能性があります。潤滑、クリアランス、ベアリングの取り付け位置、および目に見える摩耗を最初に検査せずにベアリングを移動してアライメントの読み取り値を修正すると、原因ではなく結果を修正する危険があります。
コールドアライメントデータは、進行中のシャフトラインに正しく荷重がかかっていることを証明するものとして扱うべきではありません。喫水、貨物またはバラストの分布、船体の変形、熱膨張、プロペラの力、および機械の温度により、船舶が静的検査条件を離れた後、シャフトとベアリングの関係が変化する可能性があります。損傷が特定の負荷、速度、ドラフト、または高温の動作条件でのみ発生した場合は、その動作状態を記録し、調査中に考慮する必要があります。
NDT の意味を決定する前にジャーナルの形状を測定する
船舶シャフト修理検査では、どの程度の金属を安全に除去できるかを決定する前に、形状を確立する必要があります。最小ジャーナル直径のみを測定するだけでは不十分です。均一な摩耗、テーパー、楕円形、局所的な溝、または偏心した形状によって同じ最小値が生じる可能性があるためです。これらの状況では、さまざまな修正決定が必要になります。
規律ある検査順序は次のとおりです。
最近のベアリング温度変化、振動、潤滑異常、座礁または衝撃事象、乾ドック作業、ベアリング交換、アライメント変更などの動作履歴を記録します。研磨によって証拠が変わってしまう前に、損傷した表面を写真に撮り、地図を作成します。
作業幅全体にわたるいくつかの軸方向ステーションでジャーナル直径を測定します。各ステーションで複数の角度方向の測定を行って、楕円性を一般的な直径の損失と区別できるようにします。ステーションを比較すると、テーパー、エッジ摩耗、局所的な材料除去が明らかになります。
関連する円筒面でシャフトとジャーナルの振れを確認し、必要に応じてフランジのラジアル振れと面の振れを個別に測定します。 1 つの指標値を完全な診断として扱うのではなく、TIR と最高点の角度位置の両方を記録します。
母材を不必要に除去せずに、非破壊検査ができるように欠陥を十分に洗浄します。適切な強磁性シャフト鋼の場合、磁性粒子検査により表面および表面近くの不連続性を特定できます。他の NDT 方法は、シャフトの材質、欠陥の方向、位置、および該当する検査手順に応じて選択する必要があります。
損傷領域全体の硬度をマッピングし、結果を影響を受けていない参照領域および該当する材料要件と比較します。たとえ表面がきれいに機械加工できたとしても、激しい摩擦加熱後の局所的な硬度の変化が問題となる場合があります。
シャフトの配置を最終決定する前に、ベアリング、ハウジング、クリアランス、潤滑剤の状態、サポートの配置、および位置合わせの証拠を再検査してください。ジャーナル測定により損傷が説明されます。それ自体では、損傷が発生した理由を説明することはできません。
測定記録には、単に「許容」または「不合格」という結論を示すのではなく、実際の値を保存する必要があります。ジャーナル直径、テーパー、楕円度、振れ、表面仕上げ、欠陥位置、NDT 結果、硬度測定値、および検査条件により、最終的な修理後の測定値と比較できるベースラインが作成されます。
表面粗さも同様の処理に値します。研磨されたジャーナルは、許容できないテーパーやアンダーサイズの直径を持ちながらも、滑らかに見えることがあります。逆に、幾何学的に許容可能なジャーナルでも、ベアリング システムに指定された表面状態を達成するために仕上げが必要な場合があります。したがって、中間シャフトの検査では、粗さ、振れ、磁粉検査、その他の非破壊検査を個別に行うのではなく、合わせて考慮する必要があります。
さらに金属を除去する前に修復可能境界を設定する
修復可能性は、機械が表面を物理的に清掃できるかどうかによって定義されるものではありません。結果として得られるシャフトが、必要な寸法、形状、材料状態、軸受界面、および検査合格基準を満たせるかどうかによって定義されます。
表面スコアリングは、重大な寸法損失を生じることなく欠陥を除去でき、必要な表面仕上げが達成可能な場合には、制御された研磨に適している可能性があります。傷が深くなったり、中間シャフトジャーナルが摩耗したりすると、直径を小さくするために研削または機械加工が必要になる場合があります。このオプションは、許容される最終ジャーナル寸法がわかっていて、必要なランニング クリアランスを提供するために対応するベアリングを修復または製造できる場合にのみ実用的です。
このため、一般的な「最大再研磨」数値を別の容器やシャフトから転用すべきではありません。許容される材料の除去は、元の図面、ジャーナル サイズ、シャフトの設計、ベアリングの配置、以前の修理、分類またはプロジェクトの要件、および嵌合コンポーネントが対応できる寸法によって異なります。機械加工によって許容できないテーパー、アンダーサイズ、振れ、または互換性のないベアリング インターフェイスが生じた場合、きれいに見えるジャーナルは正常に修復されません。
亀裂、重大な歪み、未解決の熱損傷、許容できない硬度の変化、過度の材料損失、重要な移行部での重大な損傷、または欠陥が完全に除去されたかどうかの不確実性により、決定が交換に移る可能性があります。複数の相互作用する欠陥によっても評価が変わります。中程度のジャーナル摩耗に加え、曲がり、亀裂、および不確かな以前の修理歴があるシャフトを、無関係な 4 つの軽微な欠陥として評価すべきではありません。
交換が必要な場合は、新しい 鍛造中間シャフトは、 呼び径だけで指定するのではなく、シャフトとベアリングの完全な関係の一部として指定する必要があります。材料と熱処理、ジャーナルの寸法、同軸度、フランジの境界面、表面仕上げ、振れ、検査要件、および一致するベアリングデータはすべて、既存のシャフトラインで交換品がどのように動作するかに影響します。
肉盛り、コーティング、溶接、または矯正も同様に、普遍的な修理方法として決して扱ってはなりません。それらの適合性は、シャフトの材質、疲労荷重、欠陥の位置、入熱、寸法要件、承認された修理手順、および該当する調査要件によって異なります。どのようなルートを選択する場合でも、最終検査では、修復によって外観以上のものが復元されたことを証明する必要があります。
修復されたジャーナルが再び損傷するのを防ぐ
元のベアリングの状態が変化しないと、修理されたシャフトがすぐに再び故障する可能性があります。ジャーナル加工によりシャフト径が変わると、相手側の Babbitt スライディング ブッシュは 、結果として生じるフィット感とランニング クリアランスを評価する必要があります。バビット作業面は潤滑油膜で動作するように設計されているため、スチールジャーナルが修復された後でも、ボアの形状、表面状態、シャフトの位置合わせ、および潤滑が修理の一部として残ります。
修理後の検証では、ローカル修理をシャフトラインに再接続する必要があります。最終的なジャーナル直径、テーパー、楕円度、表面仕上げ、および振れを文書化する必要があります。ベアリングは必要に応じて検査または交換する必要があります。潤滑剤の供給と清浄度を確認する必要があります。また、アライメントまたはベアリング負荷のチェックにより、最初に症状を引き起こした動作条件に対処する必要があります。異常な挙動が熱安定化後または特定の船舶積載条件下でのみ現れた場合、満足のいく冷ドックサイドチェックだけでは調査を終了できない可能性があります。
修理の際、システムを相互接続されたものとして扱い、調整されたシャフト、ベアリング、ハウジング、スラストシステム、または関連コンポーネントの交換が必要な場合 船舶用推進部品を使用すると、 相手部品に必要な寸法情報を持たずに 1 つの部品を指定するリスクが軽減されます。
最終検査ファイルには、元の損傷写真、欠陥マップ、ジャーナル測定グリッド、NDT および硬度の結果、ベアリングの観察結果、アライメント情報、修理寸法、および修理後の読み取り値が保存されている必要があります。これらの記録は、後の表面マークが安定しているか、新しいか、または徐々に悪化しているかを判断するためのベースラインを提供します。
結論
船舶用中間シャフトの損傷は、表面の欠陥ではなく、シャフトのベアリング システムの問題として評価される必要があります。損傷パターンによって調査箇所が特定され、ジャーナル測定、振れ、NDT、硬度チェック、ベアリングの状態、およびアライメントの証拠によって、研磨、機械加工、調整されたベアリングの修理、または交換が正当化されるかどうかが決まります。 Shanghai TOTEM Machinery Co., Ltd. は、船舶用シャフトおよびベアリング部品の製造および供給業者です。健全な修復の決定により、ジャーナル表面とそれを保護するために必要な動作条件の両方が復元されます。
よくある質問
Q: 船舶用中間シャフトの損傷の一般的な原因は何ですか?
A: 一般的なメカニズムには、潤滑の故障、ベアリングの劣化、シャフトの位置ずれ、エッジの荷重、研磨剤による汚染、腐食、異常な振動、シャフトラインのベアリングの荷重を再配分する動作条件などが含まれます。
Q: インターミディエイトシャフトのシャフトスコアは単純に研磨して消すことができますか?
A: 傷が表面的であり、研磨によって必要な直径、形状、表面仕上げ、およびベアリングの互換性が維持される場合に限ります。より深い損傷の場合は、まず寸法と材料状態の評価が必要です。
Q: 中間シャフトジャーナルの摩耗はどのように測定すればよいですか?
A: いくつかの軸方向のステーションと角度方向で直径を測定し、直径の損失、テーパー、楕円率を合わせて評価します。振れと表面仕上げは別々に記録する必要があります。
Q: コールドアライメントチェックでは中間シャフトのミスアライメントが常に発生しますか?
A: いいえ。船体のたわみ、熱膨張、船舶の荷重、操作力により、静的低温測定が完了した後のベアリングの反応やシャフトの姿勢が変化する可能性があります。
Q: 船舶用シャフトの修理検査には何を含める必要がありますか?
A: 損傷マップ、ジャーナル寸法、テーパー、楕円度、振れ、表面状態、適切な NDT、硬度チェック、ベアリング検査、潤滑評価、および関連するシャフトライン アライメント データを組み合わせる必要があります。
