


Ang mga marka sa ibabaw sa isang intermediate shaft ay maaaring magmukhang maliit habang nagtatago ng mas malaking problema sa shaftline. Ang pagmamarka ay maaaring nagmula sa pagkawala ng oil-film, ngunit ang katulad na pagkasuot ng journal ay maaari ding sumunod sa pag-load sa gilid, kontaminadong pampadulas, pagkasira ng bearing, kaagnasan, o misalignment. Ang desisyon sa pag-aayos samakatuwid ay hindi maaaring magsimula sa buli o machining. Nagsisimula ito sa pamamagitan ng pagtukoy sa pattern ng pinsala, pagsukat kung anong materyal at geometry ang aktwal na nawala, pagsuri para sa mga crack o heat effect, at pagsubaybay sa kondisyon pabalik sa pamamagitan ng bearing at support system. Ang pagkakasunud-sunod na iyon ay ang susi sa pagtatasa ng pinsala sa intermediate shaft ng dagat nang hindi tinatrato ang mga sintomas bilang mga sanhi ng ugat.
Magsimula Sa Pattern ng Damage, Hindi sa Paraan ng Pag-aayos
Mahalaga ang hitsura ng ibabaw dahil ipinapakita nito kung saan naganap ang contact, init, kaagnasan, o paggalaw. Hindi sapat, gayunpaman, na uriin ang isang baras bilang simpleng 'namarkahan' o 'nasuot na.' Bago ang agresibong paglilinis o pag-polish ay mag-alis ng ebidensya, kunan ng larawan ang kumpletong nasirang zone, markahan ang axial at circumferential na posisyon nito, at itala ang kaugnayan nito sa mga bearing edge, journal shoulders, fillet, flange features, at iba pang reference point.
Maaaring paliitin ng isang praktikal na mapa ng pinsala ang susunod na hakbang sa inspeksyon:
| Pattern ng Pagkasira | Posibleng Mekanismo | Inspeksyon Priyoridad | Pangunahing Pag-aalala |
|---|---|---|---|
| Mga circumferential grooves o shaft scoring | Abrasive particle, oil-film breakdown, bearing contact | Lalim ng uka, diameter ng journal, ibabaw ng tindig, kundisyon ng pampadulas | Pagkawala ng materyal at panghuling diameter ng journal |
| Lokal na pinakintab o pinunasan na banda | Puro bearing contact o edge loading | Posisyon ng contact, bearing clearance, alignment, journal geometry | Lokal na pag-init at hindi pantay na pagsusuot |
| Ang pagkawala ng kulay ng init o inilipat na materyal na tindig | Matinding alitan o pagdadala ng pagkabalisa | Paglilinis sa ibabaw, paghahambing ng tigas, NDT | Posibleng pagbabago sa thermal o metalurhiko |
| Tapered o hindi pantay na suot sa journal | Ang patuloy na hindi pare-parehong paglo-load ng bearing | Multi-station diameter measurements at bearing contact | Geometry at clearance ng tindig sa hinaharap |
| Kaagnasan o pitting | Ang pagkakalantad sa kahalumigmigan o nabigong proteksyon sa ibabaw | Lalim ng hukay, lokasyon, NDT kung kinakailangan | Ang konsentrasyon ng stress at pagkawala ng dimensional |
| Nangangamba malapit sa mga fitted o flange na lugar | Kamag-anak na paggalaw, mga problema sa akma, panginginig ng boses | Mating surface, fastener, runout at contact | Pagkasyahin ang pagpapanumbalik sa halip na simpleng buli |
Dapat bigyang-kahulugan ang intermediate shaft journal wear ayon sa lokasyon pati na rin sa lalim. Ang isang mababaw na marka sa isang malawak, mababang-stress na cylindrical na lugar ay maaaring magpakita ng ibang problema sa pag-aayos mula sa isang depekto na umaabot sa isang balikat ng journal o paglipat. Ang mga corrosion pit, mga marka ng machining, o mga bitak na malapit sa mataas na diin na mga pagbabagong geometriko ay nararapat din ng higit na pansin kaysa sa iminumungkahi lamang ng kanilang visual na laki.
Ang nakadeposito na materyal na tindig ay maaari ring magmukhang mas malubhang nasira ang journal kaysa sa bakal sa ilalim nito. Sa kabaligtaran, ang pag-alis ng inilipat na materyal ay maaaring maglantad ng mas malalim na pagmamarka. Samakatuwid, ang paunang paglilinis ay dapat na mapanatili ang orihinal na mapa ng pinsala at makilala ang paglilipat ng materyal mula sa aktwal na pagkawala ng shaft base metal bago tanggapin ang mga sukat.
Bakas ang Pinsala sa Pamamagitan ng Bearings, Lubrication, at Alignment
Ang baras at ang tindig nito ay dapat ituring bilang isang sistemang nakikipag-ugnayan. Isang hydrodynamic Sinusuportahan ng Marine Journal Bearing ang intermediate shaft nang radially habang ang kondisyon ng pagpapatakbo nito ay nakasalalay sa geometry ng journal, bearing clearance, lubrication, rotational behavior, at load distribution. Ang bearing surface at shaft journal samakatuwid ay nagbibigay ng katibayan tungkol sa isa't isa sa halip na kumakatawan sa dalawang independiyenteng item sa inspeksyon.
Maaaring baguhin ng intermediate shaft misalignment ang saloobin ng journal sa loob ng tindig. Sa halip na ipamahagi ang load sa inilaan na rehiyon ng trabaho, ang presyon ng contact ay maaaring lumipat patungo sa isang gilid. Tumataas ang lokal na presyon, bumababa ang hydrodynamic oil-film margin, at maaaring tumaas ang temperatura sa isang pinaghihigpitang lugar. Ang patuloy na operasyon ay maaaring makabuo ng pagpupunas ng bearing, inilipat na materyal, lokal na buli, at pagmamarka ng baras.
Ang kadena ng sanhi ay maaari ding tumakbo sa tapat na direksyon. Ang pagkawala ng lubrication o pagkasira ng bearing ay maaaring masira muna ang bearing. Habang napuputol at nagbabago ang clearance ng bearing material, maaaring magbago ang suporta sa baras, binabago ang posisyon nito sa pagtatrabaho at muling pamamahagi ng load sa mga kalapit na suporta. Ang isang pagkabigo sa tindig ay maaaring lumikha ng maliwanag na mga sintomas ng pagkakahanay, habang ang hindi pagkakapantay-pantay ay maaaring magpasimula mismo ng pagkabigo sa tindig. Ang paglipat ng bearing upang itama ang isang alignment na pagbabasa nang hindi muna sinusuri ang lubrication, clearance, bearing seating, at nakikitang pagkasuot ay mga panganib na itama ang kahihinatnan sa halip na ang dahilan.
Ang data ng malamig na pagkakahanay ay hindi dapat ituring bilang patunay na ang shaftline ay nananatiling maayos na na-load. Maaaring baguhin ng draft, cargo o ballast distribution, hull deformation, thermal growth, propeller forces, at temperatura ng makinarya ang mga ugnayan ng shaft-to-bearing pagkatapos umalis ang vessel sa static na kondisyon ng inspeksyon. Kung ang pinsala ay lumitaw lamang sa isang partikular na pagkarga, bilis, draft, o mainit na kondisyon ng pagpapatakbo, ang estado ng pagpapatakbo ay dapat na itala at isaalang-alang sa panahon ng pagsisiyasat.
Sukatin ang Geometry ng Journal Bago Magpasya Kung Ano ang Ibig Sabihin ng NDT
Ang isang marine shaft repair inspection ay dapat magtatag ng geometry bago magpasya kung gaano karaming metal ang ligtas na matatanggal. Ang pagsukat lamang sa minimum na diameter ng journal ay hindi sapat dahil ang parehong minimum na halaga ay maaaring magresulta mula sa pare-parehong pagkasuot, taper, ovality, isang localized na groove, o eccentric geometry. Ang mga kundisyong iyon ay nangangailangan ng iba't ibang mga pagpapasya sa pagwawasto.
Ang isang disiplinadong pagkakasunud-sunod ng inspeksyon ay:
Itala ang kasaysayan ng pagpapatakbo, kabilang ang kamakailang mga pagbabago sa temperatura ng bearing, panginginig ng boses, mga abnormalidad sa pagpapadulas, mga kaganapan sa saligan o epekto, gawaing dry-dock, pagpapalit ng bearing, at mga pagbabago sa pagkakahanay. Kuhanan ng larawan at imapa ang nasirang ibabaw bago ang buli ay binabago ang ebidensya.
Sukatin ang diameter ng journal sa ilang ehe na istasyon sa lapad ng gumagana. Sa bawat istasyon, magsagawa ng mga sukat sa maraming angular na direksyon upang makilala ang ovality mula sa pangkalahatang pagkawala ng diameter. Ang paghahambing ng mga istasyon ay nagpapakita ng taper, edge wear, at localized na pag-alis ng materyal.
Suriin ang shaft at journal runout sa mga nauugnay na cylindrical surface, at sukatin ang flange radial at face runout nang hiwalay kung kinakailangan. Itala ang parehong TIR at ang angular na posisyon ng mataas na punto sa halip na ituring ang isang halaga ng indicator bilang kumpletong diagnosis.
Linisin ang depekto nang sapat para sa hindi mapanirang pagsusuri nang hindi kinakailangang alisin ang base material. Para sa angkop na ferromagnetic shaft steels, ang magnetic particle inspection ay maaaring matukoy ang mga discontinuities sa ibabaw at malapit sa ibabaw. Ang iba pang mga pamamaraan ng NDT ay dapat piliin ayon sa materyal ng baras, oryentasyon ng depekto, lokasyon, at ang naaangkop na pamamaraan ng inspeksyon.
I-map ang katigasan sa buong nasirang rehiyon at ihambing ang mga resulta sa mga hindi apektadong lugar ng sanggunian at ang mga naaangkop na kinakailangan sa materyal. Ang isang lokal na pagbabago sa katigasan pagkatapos ng matinding frictional heating ay maaaring mahalaga kahit na ang ibabaw ay maaaring malinis sa makina.
Suriin muli ang bearing, housing, clearance, kondisyon ng pampadulas, pag-aayos ng suporta, at ebidensya ng pagkakahanay bago i-finalize ang disposisyon ng shaft. Inilalarawan ng pagsukat sa journal ang pinsala; hindi nito mismo ipinapaliwanag kung bakit nangyari ang pinsala.
Dapat panatilihin ng talaan ng pagsukat ang mga aktwal na halaga sa halip na isang konklusyon na 'katanggap-tanggap' o 'tanggihan'. Ang mga diameter ng journal, taper, ovality, runout, surface finish, lokasyon ng depekto, mga resulta ng NDT, hardness reading, at mga kondisyon ng inspeksyon ay lumikha ng baseline na maihahambing sa mga huling pagsukat pagkatapos ng pagkumpuni.
Ang pagkamagaspang sa ibabaw ay nararapat sa parehong paggamot. Ang isang pinakintab na journal ay maaaring magmukhang makinis habang mayroon pa ring hindi katanggap-tanggap na taper o undersize na diameter. Sa kabaligtaran, ang isang geometrically acceptable na journal ay maaaring mangailangan pa rin ng pagtatapos upang makamit ang kondisyon sa ibabaw na tinukoy para sa sistema ng tindig nito. Samakatuwid, ang inspeksyon ng isang intermediate shaft ay dapat isaalang-alang ang pagkamagaspang, runout, magnetic particle inspeksyon, at iba pang hindi mapanirang pagsusuri nang magkasama sa halip na independyente.
Itakda ang Hangganan ng Repairability Bago Mag-alis ng Higit pang Metal
Ang pagsasaayos ay hindi tinutukoy kung ang isang makina ay maaaring pisikal na linisin ang ibabaw. Ito ay tinutukoy kung ang resultang baras ay maaari pa ring matugunan ang mga kinakailangang dimensyon, geometry, kondisyon ng materyal, bearing interface, at pamantayan sa pagtanggap ng inspeksyon.
Ang mababaw na pagmamarka ay maaaring angkop para sa kinokontrol na buli kapag ang depekto ay maaaring alisin nang walang makabuluhang pagkawala ng dimensyon at ang kinakailangang ibabaw na tapusin ay nananatiling makakamit. Ang mas malalim na pagmamarka o intermediate shaft journal wear ay maaaring mangailangan ng paggiling o machining sa isang pinababang diameter. Praktikal lang ang opsyong iyon kapag alam ang pinahihintulutang panghuling dimensyon ng journal at ang kaukulang bearing ay maaaring ibalik o gawin upang maibigay ang kinakailangang running clearance.
Ito ang dahilan kung bakit hindi dapat ilipat ang mga generic na numero ng 'maximum regrind' mula sa ibang sisidlan o shaft. Ang pinahihintulutang pag-alis ng materyal ay nakasalalay sa orihinal na pagguhit, laki ng journal, disenyo ng baras, pagkakaayos ng bearing, mga nakaraang pag-aayos, pag-uuri o mga kinakailangan sa proyekto, at ang mga sukat na maaaring tanggapin ng mga bahagi ng pagsasama. Ang isang mukhang malinis na journal ay hindi matagumpay na naayos kung ang machining ay lumikha ng hindi katanggap-tanggap na taper, undersize, runout, o isang hindi tugmang interface ng bearing.
Mga bitak, makabuluhang pagbaluktot, hindi nalutas na pinsala sa init, hindi katanggap-tanggap na mga pagbabago sa katigasan, labis na pagkawala ng materyal, malubhang pinsala sa mga kritikal na paglipat, o kawalan ng katiyakan kung ang depekto ay ganap na naalis ay maaaring ilipat ang desisyon patungo sa pagpapalit. Binabago din ng maramihang nakikipag-ugnayan na mga depekto ang pagtatasa. Ang isang baras na may katamtamang pagkasuot ng journal kasama ang baluktot, pag-crack, at isang hindi tiyak na nakaraang kasaysayan ng pag-aayos ay hindi dapat masuri bilang apat na hindi nauugnay na maliliit na depekto.
Kung kailangan ng kapalit, ang bago Ang Forged Intermediate Shaft ay dapat na tukuyin bilang bahagi ng kumpletong relasyon ng shaft-bearing sa halip na sa pamamagitan lamang ng nominal na diameter. Materyal at heat treatment, mga sukat ng journal, coaxiality, flange interface, surface finish, runout, mga kinakailangan sa inspeksyon, at pagtutugma ng data ng bearing ay nakakaimpluwensya lahat kung paano gagana ang pagpapalit sa kasalukuyang shaftline.
Ang build-up, coating, welding, o straightening ay hindi rin dapat ituring bilang unibersal na mga ruta sa pagkukumpuni. Ang kanilang kaangkupan ay depende sa shaft material, fatigue loading, depektong lokasyon, heat input, dimensional na kinakailangan, ang inaprubahang pamamaraan ng pagkumpuni, at naaangkop na mga kinakailangan sa survey. Anuman ang napiling ruta, dapat ipakita ng huling inspeksyon na ang pagkumpuni ay naibalik nang higit pa sa hitsura.
Pigilan ang Isang Inayos na Journal Mula sa Muling Masira
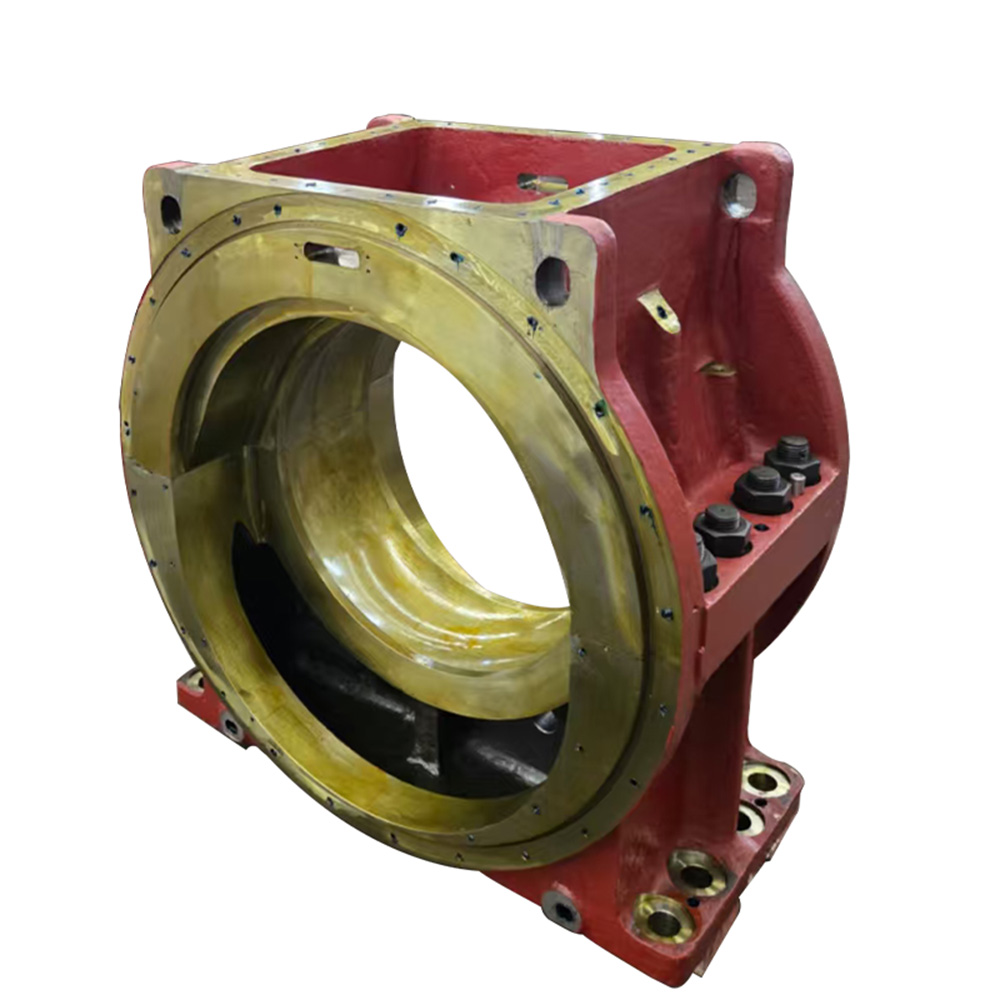
Ang isang naayos na baras ay maaaring mabigo muli nang mabilis kung ang orihinal na kondisyon ng tindig ay nananatiling hindi nagbabago. Kung binabago ng journal machining ang diameter ng shaft, ang mating Babbitt Sliding Bush para sa resultang fit at running clearance. Dapat suriin ang Ang Babbitt working surface ay nilayon na gumana gamit ang isang lubricating oil film, kaya ang bore geometry, surface condition, shaft alignment, at lubrication ay mananatiling bahagi ng repair kahit na matapos na maibalik ang steel journal.
Ang pag-verify pagkatapos ng pagkumpuni ay dapat na muling ikonekta ang lokal na pag-aayos sa shaftline. Dapat na dokumentado ang final journal diameter, taper, ovality, surface finish at runout; ang tindig ay dapat suriin o i-renew kung kinakailangan; dapat kumpirmahin ang supply at kalinisan ng pampadulas; at alignment o bearing-load checks ay dapat tumugon sa operating condition na orihinal na nagdulot ng mga sintomas. Kung ang abnormal na pag-uugali ay lumitaw lamang pagkatapos ng thermal stabilization o sa ilalim ng isang partikular na kondisyon ng pag-load ng sasakyang-dagat, ang isang kasiya-siyang cold dockside check lamang ay maaaring hindi isara ang pagsisiyasat.
Kung ang pagkukumpuni ay nangangailangan ng coordinated shaft, bearing, housing, thrust-system, o kaugnay na pagpapalit ng bahagi, na tinatrato ang system bilang magkakaugnay Binabawasan ng Marine Propulsion Parts ang panganib na tukuyin ang isang bahagi nang walang dimensional na impormasyon na kinakailangan ng mga bahaging pinagsasama nito.
Ang panghuling file ng inspeksyon ay dapat panatilihin ang mga orihinal na larawan ng pinsala, mapa ng depekto, grid ng pagsukat ng journal, NDT at mga resulta ng katigasan, mga obserbasyon sa pagdadala, impormasyon sa pagkakahanay, mga sukat ng pagkumpuni, at mga pagbabasa pagkatapos ng pagkumpuni. Ang mga rekord na iyon ay nagbibigay ng baseline para sa pagtukoy kung ang isang mas huling marka sa ibabaw ay matatag, bago, o unti-unting lumalala.
Konklusyon
Ang pinsala sa intermediate shaft ng dagat ay dapat masuri bilang problema sa shaft-bearing-system sa halip na isang cosmetic surface defect. Tinutukoy ng mga pattern ng pinsala kung saan mag-iimbestiga, habang ang mga pagsukat sa journal, runout, NDT, mga pagsusuri sa katigasan, kondisyon ng bearing, at ebidensiya ng pagkakahanay ay tumutukoy kung ang pag-polish, pagma-machine, isang koordinadong pag-aayos ng bearing, o pagpapalit ay makatwiran. Ang Shanghai TOTEM Machinery Co., Ltd. ay isang tagagawa at supplier ng marine shaft at mga bahagi ng bearing. Ang isang mahusay na desisyon sa pag-aayos ay nagpapanumbalik ng parehong ibabaw ng journal at ang mga kondisyon ng pagpapatakbo na kinakailangan upang maprotektahan ito.
FAQ
Q: Ano ang karaniwang nagiging sanhi ng pagkasira ng marine intermediate shaft?
A: Kasama sa mga karaniwang mekanismo ang pagkasira ng lubrication, pagkasira ng bearing, misalignment ng shaft, pag-load sa gilid, kontaminasyon ng abrasive, kaagnasan, abnormal na panginginig ng boses, at mga kondisyon sa pagpapatakbo na muling namamahagi ng mga load ng shaftline bearing.
Q: Maaari bang pulido lang ang pag-iskor ng shaft sa isang intermediate shaft?
A: Kung mababaw lang ang pagmamarka at ang buli ay nagpapanatili ng kinakailangang diameter, geometry, surface finish, at bearing compatibility. Ang mas malalim na pinsala ay nangangailangan muna ng pagtatasa ng dimensional at materyal na kondisyon.
Q: Paano dapat masukat ang intermediate shaft journal wear?
A: Sukatin ang diameter sa ilang axial station at angular na direksyon, pagkatapos ay suriin ang pagkawala ng diameter, taper at ovality nang magkasama. Ang runout at surface finish ay dapat na itala nang hiwalay.
Q: Ang intermediate shaft misalignment ba ay laging lumalabas sa panahon ng malamig na alignment checks?
A: Hindi. Ang pagpapalihis ng katawan ng barko, paglaki ng init, pagkarga ng sisidlan, at mga puwersa ng pagpapatakbo ay maaaring magbago sa mga reaksyon ng tindig at ugali ng baras pagkatapos makumpleto ang mga static na pagsukat ng malamig.
Q: Ano ang dapat isama sa isang marine shaft repair inspection?
A: Dapat itong pagsamahin ang isang mapa ng pinsala, mga sukat ng journal, taper, ovality, runout, kondisyon sa ibabaw, angkop na NDT, mga pagsusuri sa katigasan, inspeksyon ng bearing, pagtatasa ng lubrication, at nauugnay na data ng alignment ng shaftline.
