
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-03-10 Origine : Site
Les gros composants industriels créent des problèmes d’usinage qui apparaissent rarement à petite échelle. Une taille et une masse plus grandes rendent le maintien de la pièce, le contrôle des références, la stabilité de coupe, l'état des matériaux, la manipulation et l'inspection finale plus exigeants, tandis que des modèles de trous complexes ou des surfaces de précision multiples peuvent augmenter le risque d'erreur accumulée entre les configurations. Pour les équipementiers qui s'approvisionnent en pièces de propulsion marine, composants de turbine, carters de compresseur, arbres lourds ou structures soudées, la sélection d'un fournisseur nécessite donc plus que vérifier si une machine CNC est physiquement suffisamment grande.
TOTEM Machinery a étendu sa capacité d'usinage CNC de grandes pièces avec l'introduction d'une aléseuse et fraiseuse CNC de type portique GAU32 × 40 utilisant une plate-forme de contrôle FANUC 0i. L'équipement est destiné à prendre en charge l'usinage de grands arbres, de boîtiers complexes, de pièces moulées, de pièces forgées et de composants soudés lourds qui nécessitent une coupe stable et un contrôle précis des surfaces critiques. Plutôt que de traiter la machine comme un investissement isolé, TOTEM l'intègre dans une chaîne de fabrication plus large pouvant inclure la préparation des matériaux, le forgeage ou le moulage, le traitement thermique, l'ébauche, l'usinage de finition, l'inspection, le traitement de surface et l'emballage.
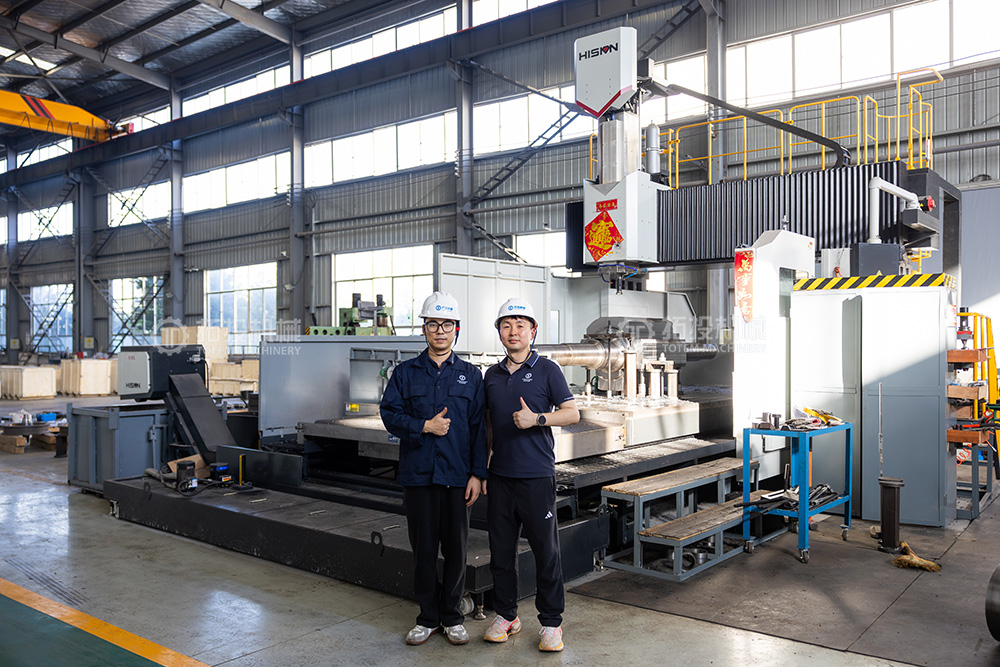
L'usinage CNC de grandes pièces fait référence à l'usinage contrôlé de composants dont les dimensions, la masse, la géométrie ou les exigences de manipulation dépassent la plage pratique de l'usinage de production ordinaire. Il n’existe pas de dimension unique qui définit une « grande » pièce à usiner, car l’enveloppe de la machine n’est qu’une partie du problème d’ingénierie. Un arbre long, un carter de turbine large, une pièce moulée lourde et un cadre fabriqué peuvent tous nécessiter des machines, des accessoires, des méthodes de levage, des stratégies de coupe et des plans d'inspection différents.
Le principal défi consiste à maintenir les relations dimensionnelles sur une pièce qui peut contenir des alésages, des surfaces de contact, des tourillons, des faces de bride ou des éléments de référence largement séparés. À mesure que la taille des composants augmente, les forces de serrage, les contraintes résiduelles, les mouvements thermiques, la déflexion structurelle et les modifications de configuration peuvent avoir une plus grande influence sur la géométrie finale. L'efficacité des grands usinages CNC dépend donc autant de la planification des processus que de la capacité de la machine.
Une configuration à portique fournit une plate-forme d'usinage rigide pour les pièces avec de grandes empreintes et de multiples surfaces nécessitant des opérations de fraisage, d'alésage, de perçage ou autres. La zone de travail ouverte facilite également le positionnement de pièces moulées, de fabrications, de boîtiers et de pièces structurelles lourdes qui seraient difficiles à loger sur les centres d'usinage conventionnels. Lorsque des trous précis et de larges surfaces de référence doivent être produits au cours de la même séquence de fabrication, la réduction des repositionnements inutiles peut contribuer à améliorer la cohérence du processus.
La rigidité de la machine est particulièrement précieuse lorsque les fraises doivent atteindre de gros composants ou enlever de la matière sur des sections lourdes. Un support stable n'élimine pas la distorsion ou les effets thermiques, mais il donne aux ingénieurs de procédés une meilleure base pour les contrôler grâce à des montages, des paramètres de coupe, un séquençage et une inspection appropriés.
TOTEM a présenté le GAU32×40 pour renforcer sa capacité à fabriquer des composants lourds techniquement exigeants. Selon l'annonce de l'équipement existant de la société, la machine est configurée comme un système d'alésage et de fraisage de type portique CNC avec commande FANUC 0i et est destinée aux surfaces complexes, aux systèmes de trous de précision, aux composants liés aux arbres, aux boîtiers, aux pièces moulées, aux pièces forgées et aux structures soudées.
Toutefois, pour les acheteurs d’ingénierie, le nom du modèle à lui seul ne doit jamais être considéré comme une preuve qu’un composant particulier peut être produit. Un examen approprié de l'usinage CNC de grandes pièces doit comparer le dessin avec le déplacement utilisable de la machine, l'espace de la table de travail ou du montage, la masse de la pièce, l'accessibilité de l'outil, les exigences de levage, l'orientation de l'usinage et la méthode d'inspection requise après la coupe. La capacité finale doit donc être confirmée par rapport aux spécifications actuelles de la machine et au dessin réel de la pièce lors du devis.
Les pièces de grande taille nécessitent souvent plusieurs opérations d'usinage plutôt qu'un simple cycle de fraisage. En fonction de la géométrie de la pièce et de l'itinéraire de production sélectionné, le processus peut impliquer le surfaçage, le fraisage de contours, l'alésage, le perçage, la finition des trous, l'usinage des surfaces de contact ou la préparation des caractéristiques de référence critiques. Les pièces de type arbre peuvent en outre nécessiter un tournage ou une rectification sur un équipement dédié au sein du parcours de fabrication plus large plutôt que sur la machine à portique elle-même.
Cette distinction est importante car la capacité de fabrication globale d'un fournisseur est plus large que la capacité d'une seule machine. L'activité de TOTEM d'usinage OEM personnalisé couvre les composants industriels lourds fabriqués à partir de pièces forgées, de pièces moulées et de structures soudées. L'équipement doit donc être sélectionné en fonction de la fonctionnalité produite plutôt que présenté comme une solution à une seule machine.
La taille de la machine est la première condition de sélection, mais elle ne suffit pas à déterminer la fabricabilité. Un examen réaliste des capacités doit examiner la relation entre la géométrie de la pièce, l'état des matières premières, la séquence d'usinage, les tolérances, l'accès à l'inspection et les exigences de manipulation. Deux pièces de dimensions globales similaires peuvent nécessiter des processus complètement différents si l'une est une pièce forgée rigide et l'autre une fabrication soudée à paroi mince.
| Domaine de capacité | Ce qui devrait être examiné | Pourquoi c’est important |
|---|---|---|
| Enveloppe de la pièce | Longueur, largeur, hauteur, dégagement du luminaire | Confirme l'ajustement physique de la machine |
| Masse de la pièce | Exigences relatives au poids de la pièce et aux fixations | Affecte la manipulation et le chargement de la machine |
| Caractéristiques d'usinage | Alésages, faces, trous, rainures, tourillons | Détermine l'itinéraire de la machine et de l'outillage |
| État du matériau | Forgeage, fonderie, soudure, ébauche traitée thermiquement | Influence le risque de coupure et de distorsion |
| Tolérances critiques | GD&T, faux-rond, coaxialité, planéité, position | Pilote la stratégie de configuration et d’inspection |
| Exigences de surface | Surfaces fonctionnelles et de contact | Détermine les opérations de finition |
| Plan de contrôle | Plage de mesure, points de référence, rapports | Confirme la conformité finale |
Les limites exactes d'usinage doivent être établies à partir de données machine vérifiées plutôt qu'estimées à partir d'une désignation de modèle. Lorsque les tolérances sont particulièrement serrées, TOTEM doit évaluer l'ensemble de la chaîne de tolérance, y compris l'état du brut, l'état des contraintes, le nombre de réglages, la surépaisseur d'usinage, la température, l'outillage et la méthode de mesure avant de confirmer la faisabilité.
L'usinage CNC de grandes pièces commence souvent par une ébauche forgée, moulée ou soudée plutôt que par une barre finie. Chaque condition de départ introduit différentes considérations de fabrication. Les pièces forgées peuvent nécessiter une planification minutieuse des tolérances et un contrôle du traitement thermique, les pièces moulées peuvent contenir des relations de référence complexes et un stock variable, tandis que les fabrications soudées peuvent nécessiter une attention particulière aux contraintes résiduelles et à la distorsion avant l'usinage de précision final.
La gamme de produits existante de TOTEM comprend des arbres forgés, des composants de turbine, des pièces lourdes moulées et fabriquées, ce qui fait de l'état des matériaux une partie importante de la planification du processus plutôt qu'un problème d'achat distinct. Les qualités de matériaux spécifiques, les traitements thermiques et les exigences d'inspection doivent toujours être évalués par rapport au dessin du client et aux spécifications de projet applicables.
La valeur de l’usinage CNC de grandes pièces devient plus claire lorsque les capacités de la machine sont liées à la géométrie réelle des composants. TOTEM sert plusieurs applications industrielles impliquant des équipements rotatifs lourds et des composants porteurs de précision, notamment la propulsion marine, la production d'électricité, les équipements pétroliers et gaziers, les machines minières et l'usinage lourd en général.
Les arbres marins combinent de grandes dimensions avec des exigences exigeantes en matière d'alignement, d'état des tourillons, de relations entre les brides et de transmission de couple stable. UN L'arbre intermédiaire forgé , par exemple, doit s'intégrer correctement à l'arbre de poussée, à l'arbre d'hélice, aux roulements et au dispositif d'accouplement environnants. La gamme existante de produits d'arbre intermédiaire de TOTEM utilise de l'acier au carbone ou allié forgé et prend en charge une fabrication personnalisée en fonction des exigences du système de propulsion.
Pour ce type de pièce, l'usinage des arbres de grande taille doit être prévu au-delà du diamètre extérieur et de la longueur hors tout. Les ingénieurs doivent également identifier les tourillons critiques, les interfaces de couplage, les centres de référence, les exigences de faux-rond, les étapes d'inspection et tout effet de traitement thermique susceptible d'influencer la géométrie finale.
UN L'arbre du rotor d'une turbine à vapeur contient plusieurs zones fonctionnelles telles que des tourillons, des zones d'étanchéité, des surfaces de positionnement et des caractéristiques d'accouplement, chacune pouvant imposer des exigences d'usinage et d'inspection différentes. La page produit du rotor de turbine de TOTEM décrit les itinéraires de fabrication qui utilisent de grands tours CNC, le meulage, les tests non destructifs, l'inspection du faux-rond et la vérification de la rugosité de surface en fonction de la conception individuelle du rotor.
Les grands carters de turbine créent un problème différent. Leurs larges faces de joint, leurs cavités internes, leurs caractéristiques de bride et leurs systèmes de trous de précision rendent la planification des références et la précision de l'alésage particulièrement importantes. L'alésage et le fraisage sur portique peuvent prendre en charge ces géométries lorsqu'un accès stable à de grandes faces et à des trous séparés est nécessaire.
Les grands cylindres et carters de compresseur peuvent combiner des alésages, des brides, des passages internes, des faces de contact et des modèles de fixation au sein d'une seule structure moulée ou fabriquée. Un usinage fiable nécessite une stratégie de référence claire afin que les caractéristiques associées restent correctement positionnées après l'ébauche et la finition.
Les structures soudées introduisent une autre préoccupation : l’usinage peut libérer ou redistribuer les contraintes résiduelles. Une fabrication lourde peut donc nécessiter un soudage contrôlé, une gestion appropriée des contraintes, une surépaisseur d'usinage et une découpe par étapes avant que les surfaces critiques finales ne soient terminées. Ces considérations font de l’usinage de composants lourds un processus de fabrication coordonné plutôt qu’une simple opération CNC finale.
Les gros composants amplifient les décisions de processus qui peuvent être relativement indulgentes sur les petites pièces. Un accessoire trop rigide peut déformer une section mince, tandis qu'un support insuffisant peut permettre des vibrations ou des mouvements pendant la coupe. De même, le retrait d'un grand volume de matériau d'un seul côté d'une pièce forgée, coulée ou soudée peut modifier l'équilibre des contraintes internes et modifier la géométrie avant de terminer l'usinage.
Le transfert de données est une autre source de risque fréquente. Si un composant doit être repositionné entre des machines ou des orientations, chaque configuration nécessite une relation sans ambiguïté avec le système de référence du dessin. Les faces, alésages, tourillons et modèles de trous critiques doivent être planifiés de manière à ce que les mesures puissent vérifier ces relations au lieu de simplement vérifier les dimensions individuelles.
Les effets thermiques méritent également une attention particulière lors de l’usinage CNC de précision. Une pièce à usiner de grande taille, une structure de machine, un système d'outillage et un équipement de mesure peuvent réagir différemment aux changements de température, en particulier lors de cycles d'usinage longs. Une planification de processus appropriée combine donc des conditions d'usinage stables avec une inspection par étapes plutôt que de s'appuyer sur une mesure finale pour détecter les erreurs accumulées.
L’un des avantages informationnels dont dispose TOTEM est sa chaîne de fabrication plus large. La société décrit ses capacités couvrant le contrôle des matières premières, le traitement thermique, l'usinage d'ébauche et de finition, le traitement de surface et l'emballage des produits finis, tandis que son portefeuille de produits couvre les pièces forgées, les pièces moulées, les arbres usinés, les cylindres, les roulements et les équipements lourds fabriqués.
Un flux de travail pratique commence par l'examen des dessins, des spécifications des matériaux, de l'état du brut, des surépaisseurs d'usinage, des exigences de traitement thermique et des données critiques. Un usinage grossier peut ensuite éliminer l'excédent de matière tout en laissant une marge pour la stabilisation et la finition ultérieures. Lorsque des opérations de traitement thermique ou de détensionnement sont requises par le dessin ou le plan de fabrication, leur position dans la séquence doit être choisie pour réduire le risque de mouvement dimensionnel après la découpe finale.
L'usinage de finition n'établit la géométrie fonctionnelle critique qu'après que les opérations antérieures ont créé une base stable pour un travail de précision. L'inspection doit suivre la même logique de référence que celle utilisée dans la fabrication afin que les dimensions soient évaluées comme prévu par le concepteur. Pour les projets impliquant un usinage d'arbres lourds , le faux-rond, les relations entre les tourillons, les caractéristiques d'accouplement, l'état de surface et d'autres caractéristiques spécifiques au dessin peuvent nécessiter une vérification par étapes plutôt qu'une seule vérification finale.
Le contrôle qualité des grandes pièces doit être planifié avant le début de l’usinage. La méthode d'inspection doit être capable d'atteindre les caractéristiques requises, de reproduire la structure de référence du dessin et de produire une documentation appropriée au projet. Les jauges conventionnelles, les contrôles de faux-rond, les systèmes de mesure dimensionnelle, les instruments de rugosité de surface et les tests non destructifs peuvent tous jouer un rôle en fonction du type de pièce.
Un principe d'ingénierie utile est que la capacité de positionnement de la machine et la tolérance des pièces finies ne sont pas la même chose. La précision finale est influencée par la rigidité de la pièce, l'état du matériau, l'accès à l'outil, la conception des fixations, la séquence de configuration, le comportement thermique, les forces de coupe et la méthode de mesure. Pour cette raison, les fournisseurs responsables d'usinage CNC de grandes pièces examinent les tolérances difficiles caractéristique par caractéristique plutôt que d'appliquer une revendication de tolérance générique à chaque composant surdimensionné.
Pour les pièces tournantes critiques, l’inspection peut s’étendre au-delà de la mesure dimensionnelle. Les informations existantes sur la fabrication des rotors de turbine de TOTEM, par exemple, identifient les tests par ultrasons, les tests par magnétoscopie, l'inspection du faux-rond et la vérification de la rugosité comme activités de contrôle qualité pertinentes pour les arbres de rotor. Les tests requis pour un autre composant doivent être déterminés à partir de son dessin, des spécifications du matériau, des conditions de service et des exigences contractuelles.
Les acheteurs devraient commencer par une étude de faisabilité basée sur des dessins plutôt que par une liste d'équipement générique. L'enveloppe de la machine et le poids de la pièce déterminent l'ajustement de base, mais la question la plus importante est de savoir si le fournisseur peut créer un parcours de processus complet depuis l'ébauche fournie jusqu'au composant fini inspecté. Une expérience avec une géométrie, des matériaux, une manipulation, des caractéristiques de précision et une documentation qualité comparables peut être plus informative que le nombre de machines CNC affichées sur une page d'usine.
La chaîne de fabrication doit également être évaluée pour les interfaces entre les opérations. Si le forgeage, la fonderie, le traitement thermique, l'usinage d'ébauche, l'usinage de finition, l'inspection et l'emballage impliquent plusieurs installations, la responsabilité du processus et les transferts de qualité doivent rester clairs. Le contenu existant de TOTEM d'usinage d'arbres lourds et le portefeuille de fabrication sur mesure reflètent cette approche plus large orientée processus plutôt que de présenter l'usinage comme une étape de production isolée.
Fournir des informations techniques complètes au début d’une demande aide un fabricant à évaluer plus précisément les risques liés aux processus. Un modèle 3D peut clarifier la géométrie et l'accès aux outils, tandis que le dessin 2D contrôlé doit identifier les tolérances, les dimensions et dimensions, les finitions de surface, les exigences en matière de matériaux, le traitement thermique et les notes d'inspection. Les dimensions globales et le poids approximatif du flan sont tout aussi importants car la manipulation et la planification des montages peuvent influencer l'itinéraire de fabrication disponible.
Pour un examen plus efficace, les acheteurs doivent normalement fournir les informations suivantes sur le projet :
Dessin de fabrication 2D et modèle 3D disponible ; qualité matérielle et forme vierge ; dimensions hors tout et poids estimé ; exigences critiques en matière de GD&T, de faux-rond, de planéité, de coaxialité ou de position ; finitions de surface et traitement thermique requis ; attentes en matière de quantité et de commandes répétées ; exigences d'inspection, de CND, de documentation, d'emballage et de livraison.
Si certaines informations ne sont pas disponibles au début de la phase de recherche, les éléments manquants doivent être identifiés plutôt que supposés. Cela permet au fournisseur d'usinage et au client de séparer les exigences de dessin confirmées des décisions d'ingénierie préliminaires avant le début de la planification de la production.
L’usinage CNC de grandes pièces nécessite plus qu’une grande enveloppe machine. Une production réussie dépend de l'adaptation de la pièce au bon équipement, du contrôle des références et des fixations, de la planification de l'enlèvement de matière, de la gestion du risque de distorsion et de la vérification des caractéristiques critiques avec une stratégie d'inspection appropriée. Le GAU32×40 étend la capacité de TOTEM en matière d'alésage et de fraisage sur portique au sein d'un réseau de fabrication plus large prenant en charge les arbres, les carters, les pièces forgées, les pièces moulées et les composants lourds. Pour les nouveaux projets, le point de départ le plus fiable est une étude de faisabilité basée sur des dessins qui prend en compte ensemble la géométrie, les matériaux, les tolérances, la séquence de processus, l'inspection et la manipulation.
Une pièce peut être considérée comme « grande » lorsque ses dimensions, son poids, ses exigences en matière de fixation, sa méthode de manipulation ou ses besoins d'inspection dépassent la plage pratique de l'usinage conventionnel. Il n’existe pas de seuil de taille universel. Un arbre long et un carter large peuvent tous deux nécessiter un usinage CNC de grandes pièces même si leurs géométries sont complètement différentes.
Les opérations typiques peuvent inclure le fraisage, l'alésage, le perçage, la finition des trous, le surfaçage, l'usinage de contours et l'usinage de surfaces de référence ou de contact. Le tournage, la rectification et d'autres processus peuvent être effectués sur des machines dédiées lorsque le composant l'exige. Le parcours final du processus doit correspondre au dessin plutôt que de forcer chaque fonctionnalité sur une seule machine.
Oui, à condition que l'équipement sélectionné, le plan de montage, l'état du matériau, la surépaisseur d'usinage et la stratégie d'inspection soient adaptés au composant. Les pièces moulées, les pièces forgées et les constructions soudées se comportent différemment lors de l'enlèvement de matière, de sorte que la séquence d'usinage doit refléter leur état de contrainte individuel et leurs caractéristiques structurelles.
Le contrôle des tolérances commence par la planification des références, le maintien de la pièce, la sélection de la machine, la séquence d'usinage et la tolérance appropriée entre les opérations d'ébauche et de finition. Les contrôles en cours de processus peuvent identifier les mouvements avant que tout le matériau final ne soit retiré. La réception finale doit alors utiliser une méthode d'inspection capable de vérifier les exigences du dessin.
Un ensemble de devis utile comprend normalement des dessins 2D, un modèle 3D si disponible, les spécifications du matériau, le type de flan, la taille globale, le poids estimé, la quantité, les tolérances critiques, les exigences de finition de surface, le traitement thermique et les exigences d'inspection. Des informations plus complètes permettent au fournisseur d’évaluer plus précisément les risques liés à l’outillage, à la configuration, à la manipulation, au contrôle qualité et à la fabrication.


