ビュー: 0 著者: サイト編集者 公開時刻: 2026-03-10 起源: サイト
大型の工業用コンポーネントでは、小規模ではめったに発生しない機械加工の問題が発生します。サイズと質量が大きくなると、ワーク保持、データム制御、切削の安定性、材料の状態、取り扱い、最終検査の要求がさらに厳しくなる一方、複雑な穴パターンや複数の精密な表面により、セットアップ間で累積誤差が生じるリスクが増加する可能性があります。したがって、船舶推進部品、タービン部品、コンプレッサーハウジング、重量シャフト、または溶接構造物を調達する OEM にとって、サプライヤーを選択するには、CNC マシンが物理的に十分な大きさであるかどうかを確認するだけでは不十分です。
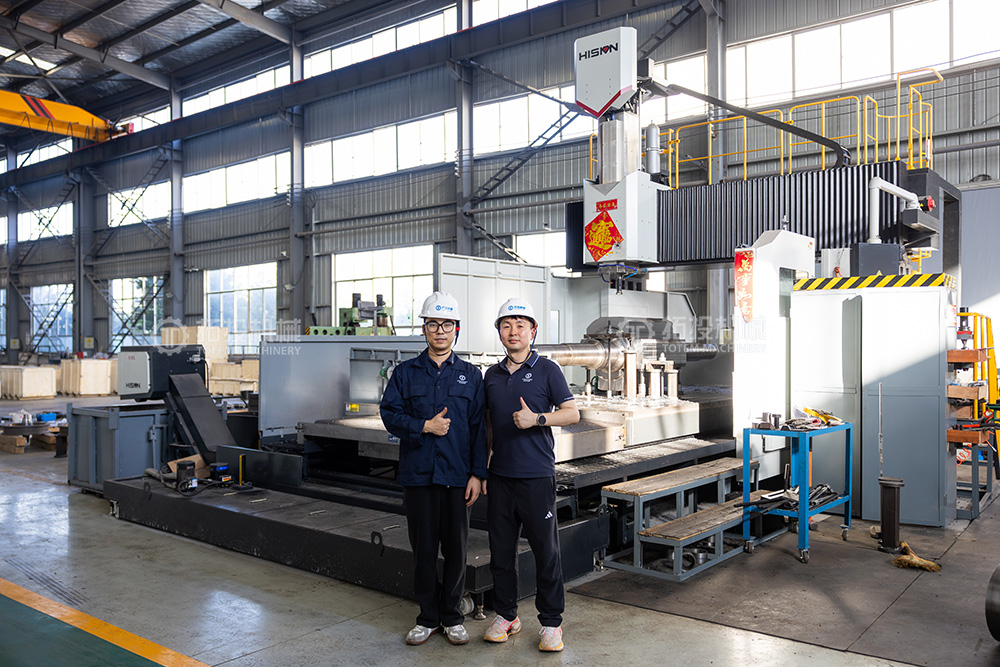
TOTEM Machinery は、FANUC 0i 制御プラットフォームを使用した GAU32×40 CNC ガントリー型ボーリングおよびフライス盤の導入により、大部分の CNC 加工能力を拡張しました。この装置は、安定した切断と重要な表面の正確な制御を必要とする大型シャフト、複雑なハウジング、鋳造品、鍛造品、重量溶接部品の加工をサポートすることを目的としています。 TOTEM は機械を個別の投資として扱うのではなく、材料の準備、鍛造または鋳造、熱処理、荒加工、仕上げ加工、検査、表面処理、梱包を含む広範な製造チェーンに機械を統合します。
大部分の CNC 機械加工とは、通常の製造機械加工の実際的な範囲を超える寸法、質量、形状、または取り扱い要件を備えたコンポーネントの制御された機械加工を指します。機械のエンベロープはエンジニアリング問題の一部にすぎないため、「大きな」ワークピースを定義する単一の寸法はありません。長いシャフト、幅広のタービン ケーシング、重い鋳物、組み立てられたフレームはすべて、異なる機械、固定具、吊り上げ方法、切断方法、検査計画を必要とする場合があります。
主な課題は、大きく離れた穴、合わせ面、ジャーナル、フランジ面、またはデータム フィーチャを含むワークピース全体の寸法関係を維持することです。コンポーネントのサイズが大きくなるにつれて、クランプ力、残留応力、熱の動き、構造のたわみ、セットアップの変更が最終的な形状に大きな影響を与える可能性があります。したがって、効果的な大型 CNC 加工は、機械の能力と同じくらいプロセス計画に依存します。
ガントリー構成は、フライス加工、ボーリング、穴あけ、または関連する操作を必要とする、設置面積が大きく、複数の表面を持つワークピースに剛性の高い加工プラットフォームを提供します。また、オープンな作業エリアにより、従来のマシニング センターでは設置が困難だった重い鋳物、製造品、ハウジング、構造部品の位置決めが容易になります。正確な穴と広い基準面を同じ製造シーケンス内で作成する必要がある場合、不必要な再位置決めを減らすことは、プロセスの一貫性を向上させるのに役立ちます。
機械の剛性は、カッターが大きなコンポーネントにまたがる場合や、重い部分から材料を除去する必要がある場合に特に重要です。安定したサポートによって歪みや熱の影響が排除されるわけではありませんが、プロセス エンジニアは、適切な治具、切断パラメータ、シーケンス、検査を通じてそれらを制御するためのより良い基盤を得ることができます。
TOTEM は、技術的に要求の高い重量部品の製造能力を強化するために GAU32×40 を導入しました。同社の既存機器の発表によると、この機械はFANUC 0i制御を備えたCNCガントリータイプのボーリングおよびフライス加工システムとして構成されており、複雑な表面、精密穴システム、シャフト関連コンポーネント、ハウジング、鋳物、鍛造品、および溶接構造を対象としています。
ただし、エンジニアリングの購入者にとって、モデル名だけを特定のコンポーネントが製造可能であることの証拠として扱うべきではありません。大型部品の CNC 加工を適切にレビューするには、図面と使用可能な機械の移動距離、作業テーブルまたは治具のスペース、ワークピースの質量、工具のアクセスのしやすさ、吊り上げ要件、加工の方向、および切断後に必要な検査方法を比較する必要があります。したがって、最終的な容量は、見積もり時に現在の機械の仕様と実際の部品の図面に照らして確認する必要があります。
大きなコンポーネントは、1 回の単純なフライス加工サイクルではなく、複数の機械加工操作を必要とすることがよくあります。ワークピースの形状と選択した生産ルートに応じて、このプロセスには、正面フライス加工、輪郭フライス加工、ボーリング、穴あけ、穴仕上げ、合わせ面の機械加工、または重要なデータム フィーチャーの準備が含まれる場合があります。シャフトタイプの部品では、ガントリー機械自体ではなく、より広い製造ルート内の専用装置での旋削や研削がさらに必要になる場合があります。
サプライヤーの全体的な製造能力は単一の機械の能力よりも広いため、この区別は重要です。 TOTEM の カスタム OEM 機械加工 ビジネスは、鍛造、鋳造、溶接構造で作られた重工業部品をカバーしているため、1 台の機械ソリューションとして提示されるのではなく、生産される機能に応じて装置を選択する必要があります。
機械のサイズは最初のスクリーニング条件ですが、それだけでは製造可能性を判断するのに十分ではありません。現実的な能力レビューでは、部品の形状、原材料の状態、加工順序、公差、検査アクセス、および取り扱い要件の間の関係を調査する必要があります。全体寸法が同様の 2 つの部品の一方が剛性鍛造品で、もう一方が薄肉溶接加工品である場合、まったく異なるプロセスが必要になる場合があります。
| 能力領域 | 何を見直すべきか | なぜ重要なのか |
|---|---|---|
| ワークエンベロープ | 長さ、幅、高さ、固定具のクリアランス | 物理マシンの適合性を確認する |
| ワーク質量 | 部品重量と治具の要件 | 取り扱いや機械の負荷に影響を与える |
| 機械加工の特徴 | ボア、面、穴、溝、ジャーナル | 機械と工具のルートを決定します |
| 材質の状態 | 鍛造、鋳造、溶接、熱処理ブランク | 切断や歪みのリスクに影響を与える |
| クリティカル許容差 | GD&T、振れ、同軸度、平面度、位置 | セットアップと検査戦略を推進する |
| 表面要件 | 機能面と嵌合面 | 仕上げ作業を決定します |
| 検査計画 | 測定範囲、データム、レポート | 最終的な適合性を確認 |
正確な加工限界は、モデル指定から推定するのではなく、検証された機械データから確立する必要があります。公差が特に厳しい場合、TOTEM は実現可能性を確認する前に、ブランク状態、応力状態、セットアップ数、加工代、温度、工具、測定方法を含む公差チェーン全体を評価する必要があります。
大型部品の CNC 加工は、完成した棒材ではなく、鍛造、鋳造、または溶接されたブランクから始まることがよくあります。開始条件ごとに、製造上の考慮事項が異なります。鍛造品には慎重な取り代計画と熱処理制御が必要な場合があり、鋳造品には複雑なデータム関係や可変ストックが含まれる可能性がありますが、溶接加工では最終の精密機械加工の前に残留応力と歪みに特に注意が必要な場合があります。
TOTEM の既存の製品範囲には、鍛造シャフト、タービン部品、鋳造および加工された重量部品が含まれているため、材料の状態は個別の購入問題ではなく、プロセス計画の重要な部分となっています。特定の材料グレード、熱処理、および検査要件は、顧客の図面および該当するプロジェクト仕様と照らし合わせて評価する必要があります。
大型部品の CNC 加工の価値は、機械の能力が実際のコンポーネントの形状に関連付けられるとより明確になります。 TOTEM は、 産業用途に使用されています。 船舶推進、発電、石油・ガス機器、鉱山機械、一般的な重機械加工など、重回転機器や精密耐荷重コンポーネントを含むいくつかの
船舶用シャフトは、大きな寸法と、アライメント、ジャーナル状態、フランジ関係、安定したトルク伝達などの厳しい要件を兼ね備えています。あ 鍛造中間シャフトは、周囲のスラスト シャフト、プロペラ シャフト、ベアリング、およびカップリング配置と正しく統合されなければなりません。 たとえば、TOTEM の既存の中間シャフト製品群は、鍛造炭素鋼または合金鋼を使用しており、推進システムの要件に応じたカスタマイズされた製造をサポートしています。
このタイプの部品の場合、外径や全長以外にも大きなシャフトの加工を計画する必要があります。エンジニアはまた、重要なジャーナル、カップリングインターフェイス、リファレンスセンター、振れ要件、検査段階、および最終形状に影響を与える可能性のある熱処理の影響を特定する必要もあります。
あ 蒸気タービンのローター シャフトに は、ジャーナル、シール領域、位置決め面、カップリング機能などの複数の機能ゾーンが含まれており、それぞれが異なる加工や検査の要件を課す可能性があります。 TOTEM社のタービンローターの製品ページでは、大型CNC旋盤を使用した製造ルート、研削、非破壊検査、振れ検査、各ローターの設計に応じた表面粗さの検証などが記載されています。
タービンケーシングが大きいと、別の問題が発生します。広い接合面、内部キャビティ、フランジ機能、および精密な穴システムにより、データム計画とボーリング精度が特に重要になります。ガントリーのボーリングとフライス加工は、大きな面や分離された穴への安定したアクセスが必要なこれらの形状をサポートできます。
大型のコンプレッサーのシリンダーとハウジングは、単一の鋳造または製造された構造内でボア、フランジ、内部通路、合わせ面、および留め具のパターンを組み合わせている場合があります。信頼性の高い機械加工には、荒加工と仕上げ加工後に関連フィーチャが正しく配置されたままになるように、明確なデータム戦略が必要です。
溶接構造では、機械加工により残留応力が解放または再分配される可能性があるという別の懸念が生じます。したがって、重量のある加工品では、最終的な重要な表面が仕上げられる前に、制御された溶接、適切な応力管理、機械加工の取り代、および段階的な切断が必要になる場合があります。これらの考慮事項により、重量部品の機械加工は、単なる最終的な CNC 操作ではなく、調整された製造プロセスとなります。
大きなコンポーネントでは、小さなワークピースでは比較的寛容なプロセスの決定がより重要になります。固定具の剛性が高すぎると薄い部分が歪む可能性があり、サポートが不十分だと切断中に振動や動きが発生する可能性があります。同様に、鍛造品、鋳造品、溶接品の片側のみから大量の材料を除去すると、仕上げ加工前に内部応力バランスが変化し、形状が変化する可能性があります。
データムの転送も、頻繁に発生するリスクの原因です。コンポーネントを機械間または方向間で再配置する必要がある場合、すべてのセットアップに図面データム システムとの明確な関係が必要です。単に個々の寸法を確認するのではなく、測定によってそれらの関係が検証できるように、重要な面、ボア、ジャーナル、および穴のパターンを計画する必要があります。
精密 CNC 加工では、熱の影響にも注意が必要です。大型のワークピース、機械構造、ツーリングシステム、測定機器は、特に長い加工サイクル中の温度変化に対して異なる反応を示す可能性があります。したがって、蓄積された誤差を検出するために最終測定に依存するのではなく、安定した加工条件と段階的な検査を組み合わせた適切なプロセス計画が必要になります。
TOTEM が得られる情報上の利点の 1 つは、その製造チェーンの広さです。同社は、原材料管理、熱処理、荒加工および仕上げ加工、表面処理、完成品の梱包をカバーする能力を説明しており、その製品ポートフォリオは鍛造品、鋳造品、機械加工されたシャフト、シリンダー、ベアリング、および組み立てられた重機に及びます。
実際のワークフローは、図面、材料仕様、ブランク状態、加工代、熱処理要件、重要なデータを確認することから始まります。粗加工により、その後の安定化と仕上げのための余裕を残しながら、余分な材料を除去できます。図面または製造計画で熱処理または応力除去操作が必要な場合は、最終切断後の寸法変動のリスクを軽減するために順序内の位置を選択する必要があります。
仕上げ加工は、初期の操作で精密作業のための安定した基盤を作成した後でのみ、重要な機能的形状を確立します。検査では、寸法が設計者の意図どおりに評価されるように、製造で使用されるのと同じデータム ロジックに従う必要があります。を伴うプロジェクトの場合 重いシャフトの機械加工、振れ、ジャーナル関係、カップリング フィーチャー、表面状態、その他の図面固有の特性については、1 回の最終チェックではなく段階的な検証が必要になる場合があります。
大型部品の品質管理は、機械加工を開始する前に計画する必要があります。検査方法は、必要なフィーチャーに到達し、図面データム構造を再現し、プロジェクトに適した文書を作成できなければなりません。従来のゲージ、振れチェック、寸法測定システム、表面粗さ測定器、および非破壊検査はすべて、部品の種類に応じて役割を果たします。
有用な工学原則は、機械の位置決め能力と完成品の公差は同じものではないということです。最終的な精度は、部品の剛性、材料の状態、工具のアクセス、治具の設計、セットアップ順序、熱挙動、切削抵抗、測定方法によって影響されます。そのため、責任ある大型部品の CNC 機械加工サプライヤーは、大型部品ごとに 1 つの一般的な公差要求を適用するのではなく、困難な公差を特徴ごとに検討します。
重要な回転部品の場合、検査は寸法測定を超えて行われる場合があります。たとえば、TOTEM の既存のタービン ローター製造情報では、ローター シャフトに関連する品質管理活動として、超音波検査、磁粉検査、振れ検査、粗さ検証が特定されています。別のコンポーネントにどのテストが必要かは、その図面、材料仕様、使用条件、および契約上の要件から決定する必要があります。
購入者は、一般的な機器リストではなく、図面に基づいた実現可能性の検討から始める必要があります。機械のエンベロープとワークピースの重量によって基本的な適合性が決まりますが、より重要な問題は、サプライヤーが供給されたブランクから検査済みの完成コンポーネントまでの完全なプロセス ルートを作成できるかどうかです。同等の形状、材料、取り扱い、高精度の機能、および高品質の文書に関する経験は、工場のページに表示されている CNC マシンの数よりも有益な場合があります。
製造チェーンは、作業間のインターフェースについても評価する必要があります。鍛造、鋳造、熱処理、荒加工、仕上げ加工、検査、梱包に複数の施設が関与する場合、プロセスの責任と品質の引き継ぎを明確にしておく必要があります。 TOTEM の既存の 重量シャフト機械加工 コンテンツとカスタム製造ポートフォリオは、機械加工を独立した生産段階として提示するのではなく、このより広範なプロセス指向のアプローチを反映しています。
問い合わせの開始時に完全なエンジニアリング情報を提供することは、製造業者がプロセスのリスクをより正確に評価するのに役立ちます。 3D モデルでは形状と工具へのアクセスを明確にすることができ、管理された 2D 図面では公差、GD&T、表面仕上げ、材料要件、熱処理、および検査メモを特定する必要があります。取り扱いや治具の計画は利用可能な製造ルートに影響を与える可能性があるため、全体の寸法とおおよそのブランク重量も同様に重要です。
より効率的なレビューを行うために、購入者は通常、次のプロジェクト情報を提供する必要があります。
2D 製造図面と利用可能な 3D モデル。材料グレードとブランクフォーム。全体の寸法と推定重量。重要な GD&T、振れ、平面度、同軸度、または位置要件。必要な表面仕上げと熱処理。数量とリピート注文の期待。検査、NDT、文書化、梱包、および配送の要件。
調達の初期段階で一部の情報が入手できない場合は、不足しているアイテムを想定するのではなく、特定する必要があります。これにより、機械加工サプライヤーと顧客は、生産計画を開始する前に、確認済みの図面要件を予備的なエンジニアリング上の決定から分離することができます。
大規模部品の CNC 機械加工には、大きな機械エンベロープ以上のものが必要です。生産が成功するかどうかは、ワークピースを適切な装置に適合させ、データムと治具を制御し、材料除去を計画し、歪みリスクを管理し、適切な検査戦略で重要な特徴を検証することにかかっています。 GAU32×40 は、シャフト、ケーシング、鍛造品、鋳造品、および重量加工部品をサポートする幅広い製造ネットワーク内で、ガントリーのボーリングおよびフライス加工に対する TOTEM の能力を拡張します。新しいプロジェクトの場合、最も信頼できる出発点は、形状、材料、公差、プロセス順序、検査、取り扱いを総合的に考慮した図面ベースの実現可能性レビューです。
部品の寸法、重量、治具の要件、取り扱い方法、または検査の必要性が従来の機械加工の実用範囲を超えている場合、その部品は「大きい」とみなされることがあります。普遍的なサイズのしきい値はありません。長いシャフトと広いケーシングは、形状が完全に異なる場合でも、両方とも大部分の CNC 機械加工が必要になる場合があります。
一般的な作業には、フライス加工、ボーリング、ドリリング、穴仕上げ、フェーシング、輪郭加工、データムまたは合わせ面の加工などが含まれます。部品の必要に応じて、旋削、研削、その他のプロセスを専用の機械で実行する場合があります。最終的なプロセス ルートは、すべての機能を 1 台のマシンに強制するのではなく、図面と一致する必要があります。
はい、選択した機器、治具計画、材料状態、加工代、および検査方法がコンポーネントに適している場合に限ります。鋳造品、鍛造品、溶接品は材料除去中の挙動が異なるため、加工順序はそれぞれの応力状態と構造特性を反映する必要があります。
公差管理は、データムの計画、ワーク保持、機械の選択、加工順序、および荒加工と仕上げ加工の間の適切な許容値から始まります。工程内チェックでは、最終材料がすべて除去される前に動きを特定できます。最終的な受け入れでは、図面要件を検証できる検査方法を使用する必要があります。
通常、有用な見積パッケージには、2D 図面、利用可能な場合は 3D モデル、材料仕様、ブランク タイプ、全体サイズ、推定重量、数量、重要公差、表面仕上げ要件、熱処理、および検査要件が含まれます。より完全な情報により、サプライヤーは工具、セットアップ、取り扱い、品質管理、製造リスクをより正確に評価できるようになります。


