
Просмотры: 0 Автор: Редактор сайта Время публикации: 10.03.2026 Происхождение: Сайт
Крупные промышленные компоненты создают проблемы обработки, которые редко возникают в меньших масштабах. Больший размер и масса делают крепление заготовки, контроль опорной точки, стабильность резки, состояние материала, обработку и окончательный контроль более требовательными, в то время как сложная схема отверстий или несколько прецизионных поверхностей могут увеличить риск накопления ошибок между наладками. Поэтому для OEM-производителей, закупающих детали морских силовых установок, компоненты турбин, корпуса компрессоров, тяжелые валы или сварные конструкции, выбор поставщика требует большего, чем просто проверка того, достаточно ли физически велик станок с ЧПУ.
Компания TOTEM Machinery расширила свои возможности обработки больших деталей с ЧПУ, представив расточно-фрезерный станок с ЧПУ портального типа GAU32×40 с платформой управления FANUC 0i. Оборудование предназначено для обработки больших валов, сложных корпусов, отливок, поковок и тяжелых сварных деталей, требующих стабильной резки и точного контроля критических поверхностей. Вместо того, чтобы рассматривать машину как изолированную инвестицию, TOTEM интегрирует ее в более широкую производственную цепочку, которая может включать подготовку материала, ковку или литье, термообработку, черновую обработку, чистовую обработку, проверку, обработку поверхности и упаковку.
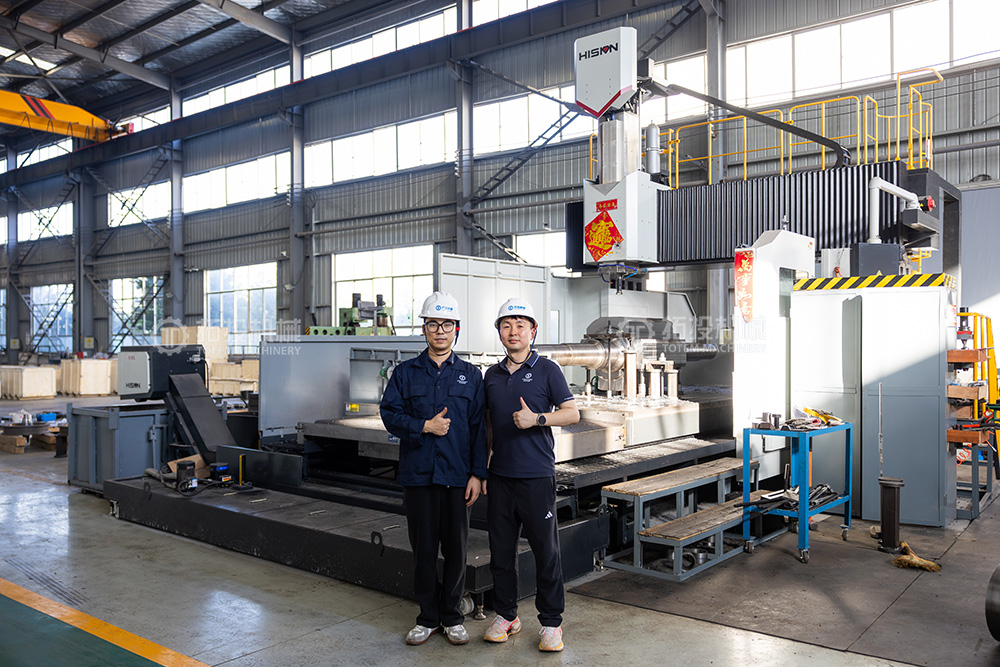
Обработка крупных деталей на станках с ЧПУ относится к контролируемой обработке компонентов, размеры, масса, геометрия или требования к обращению которых превышают практический диапазон обычной производственной обработки. Не существует единого размера, определяющего «большую» заготовку, поскольку корпус станка — это лишь часть инженерной задачи. Длинный вал, широкий корпус турбины, тяжелая отливка и сборная рама — все это может потребовать разных машин, приспособлений, методов подъема, стратегий резки и планов проверки.
Основной проблемой является поддержание размерных соотношений по всей заготовке, которая может содержать широко разнесенные отверстия, сопрягаемые поверхности, шейки, поверхности фланцев или базовые элементы. По мере увеличения размера компонента силы зажима, остаточные напряжения, тепловые движения, структурные прогибы и изменения настроек могут оказывать большее влияние на конечную геометрию. Таким образом, эффективная крупногабаритная обработка с ЧПУ зависит от планирования процесса в такой же степени, как и от мощности станка.
Портальная конфигурация обеспечивает жесткую платформу обработки для заготовок с большой площадью основания и множеством поверхностей, требующих фрезерования, растачивания, сверления или подобных операций. Открытая рабочая зона также облегчает размещение тяжелых отливок, изделий, корпусов и конструктивных деталей, которые было бы трудно разместить на обычных обрабатывающих центрах. Там, где точные отверстия и широкие опорные поверхности должны быть изготовлены в одной и той же производственной последовательности, сокращение ненужного перемещения может помочь улучшить согласованность процесса.
Жесткость станка особенно важна, когда фрезам приходится проходить через большие детали или удалять материал с тяжелых секций. Стабильная поддержка не устраняет искажения или тепловые эффекты, но дает инженерам-технологам лучшую основу для их контроля с помощью подходящих приспособлений, параметров резки, последовательности и проверки.
Компания TOTEM представила GAU32×40, чтобы расширить свои возможности по производству технически сложных тяжелых компонентов. Согласно заявлению компании о существующем оборудовании, станок сконфигурирован как расточно-фрезерный станок портального типа с ЧПУ с управлением FANUC 0i и предназначен для обработки сложных поверхностей, систем прецизионных отверстий, компонентов валов, корпусов, отливок, поковок и сварных конструкций.
Однако для покупателей машиностроения само по себе название модели никогда не должно рассматриваться как доказательство того, что конкретный компонент может быть произведен. При правильном обзоре обработки крупных деталей на станке с ЧПУ чертеж должен сравниваться с полезным ходом станка, пространством рабочего стола или приспособления, массой заготовки, доступностью инструмента, требованиями к подъему, ориентацией обработки и методом проверки, необходимым после резки. Поэтому окончательная производительность должна быть подтверждена с учетом текущих спецификаций машины и фактического чертежа детали во время предложения.
Большие детали часто требуют нескольких операций обработки, а не одного простого цикла фрезерования. В зависимости от геометрии заготовки и выбранного производственного маршрута процесс может включать торцевое фрезерование, контурное фрезерование, расточку, сверление, чистовую обработку отверстий, обработку сопрягаемых поверхностей или подготовку критических исходных элементов. Детали типа вала могут дополнительно потребовать токарной обработки или шлифовки на специальном оборудовании в рамках более широкого производственного маршрута, а не на самом портальном станке.
Это различие имеет значение, поскольку общие производственные возможности поставщика шире, чем возможности любой отдельной машины. Подразделение TOTEM на заказ OEM-обработки охватывает тяжелые промышленные компоненты, изготовленные из поковок, литья и сварных конструкций, поэтому оборудование следует выбирать в соответствии с производимой функцией, а не представлять как решение на одном станке.
Размер машины является первым условием отбора, но его недостаточно для определения технологичности. При реалистичном анализе возможностей необходимо изучить взаимосвязь между геометрией детали, состоянием сырья, последовательностью обработки, допусками, доступом для проверки и требованиями к обращению. Две детали с одинаковыми габаритными размерами могут потребовать совершенно разных процессов, если одна из них представляет собой жесткую поковку, а другая — тонкостенную сварную конструкцию.
| Область возможностей | Что следует пересмотреть | Почему это важно |
|---|---|---|
| Конверт заготовки | Длина, ширина, высота, зазор между приспособлениями | Подтверждает пригодность физической машины |
| Масса заготовки | Вес детали плюс требования к креплению | Влияет на управляемость и загрузку машины |
| Особенности обработки | Отверстия, торцы, отверстия, канавки, шейки | Определяет маршрут станка и инструмента |
| Материальное состояние | Поковка, литье, сварка, термообработанная заготовка | Влияет на риск порезов и деформации |
| Критические допуски | GD&T, биение, соосность, плоскостность, положение | Стратегия настройки и проверки приводов |
| Требования к поверхности | Функциональные и сопрягаемые поверхности | Определяет отделочные операции |
| План проверки | Диапазон измерения, исходные данные, отчетность | Подтверждает окончательное соответствие |
Точные пределы обработки следует устанавливать на основе проверенных машинных данных, а не оценивать на основе обозначения модели. Там, где допуски особенно жесткие, компания TOTEM должна оценить всю цепочку допусков, включая состояние заготовки, напряженное состояние, количество установов, припуск на обработку, температуру, инструмент и метод измерения, прежде чем подтверждать осуществимость.
Обработка крупных деталей на станках с ЧПУ часто начинается с кованой, литой или сварной заготовки, а не с готового прутка. Каждое исходное условие требует различных производственных соображений. Поковки могут потребовать тщательного планирования припусков и контроля термообработки, отливки могут содержать сложные соотношения исходных данных и переменный припуск, а сварные изделия могут потребовать особого внимания к остаточным напряжениям и деформации перед окончательной точной обработкой.
Существующий ассортимент продукции TOTEM включает кованые валы, компоненты турбин, литые и готовые тяжелые детали, что делает состояние материалов важной частью планирования процесса, а не отдельным вопросом закупок. Конкретные марки материалов, термическая обработка и требования к контролю все равно должны оцениваться по чертежу заказчика и применимым спецификациям проекта.
Ценность обработки крупных деталей на станках с ЧПУ становится яснее, когда возможности станка связаны с фактической геометрией детали. TOTEM обслуживает несколько промышленных применений, связанных с тяжелым вращающимся оборудованием и прецизионными несущими компонентами, включая морские силовые установки, энергетику, нефтегазовое оборудование, горнодобывающее оборудование и общую тяжелую обработку.
Морские валы сочетают в себе большие размеры с высокими требованиями к соосности, состоянию шеек, взаимоотношениям фланцев и стабильной передаче крутящего момента. А кованый промежуточный вал должен правильно интегрироваться с окружающим упорным валом, карданным валом, подшипниками и соединительным устройством. Например, В существующей линейке промежуточных валов TOTEM используется кованая углеродистая или легированная сталь и поддерживается изготовление по индивидуальному заказу в соответствии с требованиями двигательной системы.
Для деталей этого типа обработка больших валов должна планироваться не только по наружному диаметру и общей длине. Инженерам также необходимо определить критические шейки, интерфейсы муфт, эталонные центры, требования к биению, этапы проверки и любые эффекты термообработки, которые могут повлиять на конечную геометрию.
А Вал ротора паровой турбины содержит несколько функциональных зон, таких как шейки, области уплотнения, установочные поверхности и элементы соединения, каждая из которых может предъявлять различные требования к механической обработке и контролю. На странице продукта ротора турбины TOTEM описаны производственные маршруты, в которых используются большие токарные станки с ЧПУ, шлифование, неразрушающий контроль, проверка биения и проверка шероховатости поверхности в соответствии с индивидуальной конструкцией ротора.
Большие корпуса турбин создают другую проблему. Их широкие поверхности соединений, внутренние полости, особенности фланцев и прецизионные системы отверстий делают планирование исходной точки и точность растачивания особенно важными. Портальное растачивание и фрезерование могут поддерживать такую геометрию там, где необходим стабильный доступ к большим граням и разделенным отверстиям.
Цилиндры и корпуса больших компрессоров могут сочетать в себе отверстия, фланцы, внутренние каналы, сопрягаемые поверхности и схемы крепления в рамках одной отлитой или изготовленной конструкции. Надежная обработка требует четкой стратегии исходных данных, чтобы соответствующие элементы оставались правильно расположенными после черновой и чистовой обработки.
Сварные конструкции создают еще одну проблему: механическая обработка может снять или перераспределить остаточное напряжение. Поэтому тяжелое изготовление может потребовать контролируемой сварки, соответствующего управления напряжением, припуска на механическую обработку и поэтапной резки перед окончательной обработкой важных поверхностей. Эти соображения делают обработку тяжелых компонентов скоординированным производственным процессом, а не просто окончательной операцией на станке с ЧПУ.
Крупные детали усложняют технологические решения, которые могут быть относительно щадящими для заготовок меньшего размера. Чрезмерно жесткое приспособление может деформировать тонкий срез, а недостаточная поддержка может привести к вибрации или движению во время резки. Аналогично, удаление большого объема материала только с одной стороны поковки, отливки или сварной детали может изменить баланс внутренних напряжений и изменить геометрию перед чистовой обработкой.
Передача данных является еще одним частым источником риска. Если компонент необходимо переместить между станками или ориентациями, каждая настройка требует однозначной связи с системой отсчета чертежа. Критические поверхности, отверстия, шейки и схемы расположения отверстий следует планировать так, чтобы измерения могли проверить эти взаимосвязи, а не просто проверять отдельные размеры.
Термические эффекты также заслуживают внимания при прецизионной обработке на станках с ЧПУ. Крупная заготовка, конструкция станка, система инструментов и измерительное оборудование могут по-разному реагировать на изменения температуры, особенно во время длительных циклов обработки. Таким образом, подходящее планирование процесса сочетает в себе стабильные условия обработки с поэтапным контролем, а не полагается на окончательные измерения для обнаружения накопленных ошибок.
Одним из информационных преимуществ, доступных TOTEM, является более широкая производственная цепочка. Компания описывает возможности, охватывающие контроль сырья, термообработку, черновую и чистовую обработку, обработку поверхности и упаковку готовой продукции, а ее портфель продукции включает поковки, отливки, обработанные валы, цилиндры, подшипники и сборное тяжелое оборудование.
Практический рабочий процесс начинается с анализа чертежей, спецификаций материалов, состояния заготовки, припусков на обработку, требований к термообработке и критических исходных данных. Грубая механическая обработка позволяет удалить излишки материала, оставив припуск для последующей стабилизации и чистовой обработки. Если чертеж или план изготовления требуют операций термообработки или снятия напряжений, их положение в последовательности должно быть выбрано так, чтобы снизить риск размерного смещения после окончательной резки.
Чистовая обработка устанавливает критическую функциональную геометрию только после того, как предыдущие операции создали стабильную основу для точной работы. Проверка должна следовать той же логике исходных данных, что и при производстве, чтобы размеры оценивались так, как задумал проектировщик. Для проектов, включающих механическую обработку тяжелых валов , биение, соотношение цапф, особенности муфты, состояние поверхности и другие характеристики, специфичные для чертежей, могут потребовать поэтапной проверки, а не единой окончательной проверки.
Контроль качества крупных деталей следует планировать до начала механической обработки. Метод контроля должен позволять достигать требуемых характеристик, воспроизводить структуру исходных данных чертежа и создавать документацию, соответствующую проекту. Обычные манометры, средства контроля биения, системы измерения размеров, приборы для измерения шероховатости поверхности и неразрушающий контроль могут сыграть свою роль в зависимости от типа детали.
Полезный инженерный принцип заключается в том, что возможности позиционирования станка и допуск готовой детали — это не одно и то же. На конечную точность влияют жесткость детали, состояние материала, доступ к инструменту, конструкция приспособления, последовательность настройки, термическое поведение, силы резания и метод измерения. По этой причине ответственные поставщики станков с ЧПУ для крупных деталей проверяют сложные допуски по отдельности, а не применяют одно общее утверждение о допуске к каждому компоненту с увеличенным размером.
Для критических вращающихся частей проверка может выходить за рамки измерения размеров. Например, существующая информация TOTEM о производстве роторов турбин определяет ультразвуковой контроль, магнитопорошковый контроль, проверку биения и проверку шероховатости в качестве соответствующих мероприятий по контролю качества валов ротора. Какие испытания необходимы для другого компонента, следует определять на основании его чертежа, спецификации материала, условий эксплуатации и требований контракта.
Покупателям следует начать с технико-экономического обоснования на основе чертежей, а не с общего списка оборудования. Размер станка и вес заготовки определяют базовую посадку, но более серьезный вопрос заключается в том, может ли поставщик создать полный технологический маршрут от поставляемой заготовки до проверенного готового компонента. Опыт работы с сопоставимой геометрией, материалами, обращением, прецизионными характеристиками и документацией по качеству может быть более информативным, чем количество станков с ЧПУ, указанное на странице завода.
Производственную цепочку также следует оценить на предмет взаимодействия между операциями. Если ковка, литье, термообработка, черновая механическая обработка, чистовая обработка, проверка и упаковка включают в себя несколько предприятий, ответственность за процесс и передача качества должны оставаться ясными. Существующая программа TOTEM по обработке тяжелых валов и индивидуальный производственный портфель отражают этот более широкий процессно-ориентированный подход, а не представляют обработку как изолированный этап производства.
Предоставление полной инженерной информации в начале запроса помогает производителю более точно оценить технологический риск. 3D-модель может уточнить геометрию и доступ к инструменту, в то время как контролируемый 2D-чертеж должен определять допуски, GD&T, обработку поверхности, требования к материалам, термообработку и записи проверок. Габаритные размеры и приблизительный вес заготовки одинаково важны, поскольку планирование обработки и крепления может повлиять на доступный производственный маршрут.
Для более эффективного рассмотрения покупателям обычно следует предоставить следующую информацию о проекте:
Производственный 2D-чертеж и доступная 3D-модель; марка материала и форма заготовки; габаритные размеры и расчетный вес; критические требования к GD&T, биению, плоскостности, соосности или позиционированию; необходимая обработка поверхности и термообработка; ожидания количества и повторных заказов; требования к проверке, неразрушающему контролю, документации, упаковке и доставке.
Если некоторая информация недоступна на ранней стадии поиска, недостающие элементы следует идентифицировать, а не предполагать. Это позволяет поставщику механической обработки и заказчику отделить подтвержденные требования к чертежам от предварительных инженерных решений до начала планирования производства.
Для обработки крупных деталей на станке с ЧПУ требуется нечто большее, чем просто большой корпус станка. Успешное производство зависит от соответствия заготовки правильному оборудованию, контроля базовых данных и приспособлений, планирования удаления материала, управления риском искажения и проверки критических характеристик с помощью соответствующей стратегии контроля. GAU32×40 расширяет возможности TOTEM по портальному расточке и фрезерованию в рамках более широкой производственной сети, поддерживающей валы, кожухи, поковки, отливки и тяжелые готовые компоненты. Для новых проектов наиболее надежной отправной точкой является технико-экономическое обоснование на основе чертежей, в котором учитываются геометрия, материал, допуски, последовательность процессов, проверка и обращение вместе.
Деталь может считаться «крупной», если ее размеры, вес, требования к креплению, метод обращения или необходимость проверки превышают практический диапазон традиционной механической обработки. Универсального порога размера не существует. И длинный вал, и широкий корпус могут потребовать обработки крупных деталей на станке с ЧПУ, даже если их геометрия совершенно разная.
Типичные операции могут включать фрезерование, растачивание, сверление, чистовую обработку отверстий, торцовку, контурную обработку, а также обработку базовых или сопрягаемых поверхностей. Токарная обработка, шлифовка и другие процессы могут выполняться на специальных станках, если этого требует деталь. Окончательный маршрут процесса должен соответствовать чертежу, а не навязывать каждую функцию одной машине.
Да, при условии, что выбранное оборудование, план крепления, состояние материала, припуск на обработку и стратегия контроля подходят для данного компонента. Отливки, поковки и сварные детали ведут себя по-разному при съеме материала, поэтому последовательность обработки должна отражать их индивидуальное напряженное состояние и структурные характеристики.
Контроль допусков начинается с планирования исходных данных, фиксации детали, выбора станка, последовательности обработки и подходящего припуска между черновыми и чистовыми операциями. Проверки в процессе могут выявить движение до того, как весь окончательный материал будет удален. При окончательной приемке следует использовать метод контроля, позволяющий проверить требования к чертежам.
Полезный пакет коммерческого предложения обычно включает в себя 2D-чертежи, 3D-модель, если таковая имеется, спецификацию материала, тип заготовки, общий размер, расчетный вес, количество, критические допуски, требования к отделке поверхности, термическую обработку и требования к контролю. Более полная информация позволяет поставщику более точно оценить оснастку, настройку, обработку, контроль качества и производственный риск.


