
การเข้าชม: 0 ผู้แต่ง: บรรณาธิการเว็บไซต์ เวลาเผยแพร่: 10-03-2026 ที่มา: เว็บไซต์
ส่วนประกอบทางอุตสาหกรรมขนาดใหญ่สร้างปัญหาในการตัดเฉือนซึ่งไม่ค่อยปรากฏในขนาดที่เล็กกว่า ขนาดและมวลที่มากขึ้นทำให้การยึดจับชิ้นงาน การควบคุมจุดอ้างอิง ความเสถียรในการตัด สภาพของวัสดุ การจัดการ และการตรวจสอบขั้นสุดท้ายมีความต้องการมากขึ้น ในขณะที่รูปแบบรูที่ซับซ้อนหรือพื้นผิวที่มีความแม่นยำหลายรายการอาจเพิ่มความเสี่ยงที่จะเกิดข้อผิดพลาดสะสมระหว่างการตั้งค่าได้ สำหรับ OEM ที่จัดหาชิ้นส่วนขับเคลื่อนทางทะเล ส่วนประกอบกังหัน ตัวเรือนคอมเพรสเซอร์ เพลาหนัก หรือโครงสร้างแบบเชื่อม การเลือกซัพพลายเออร์จึงต้องการมากกว่าการตรวจสอบว่าเครื่องจักร CNC มีขนาดใหญ่เพียงพอหรือไม่
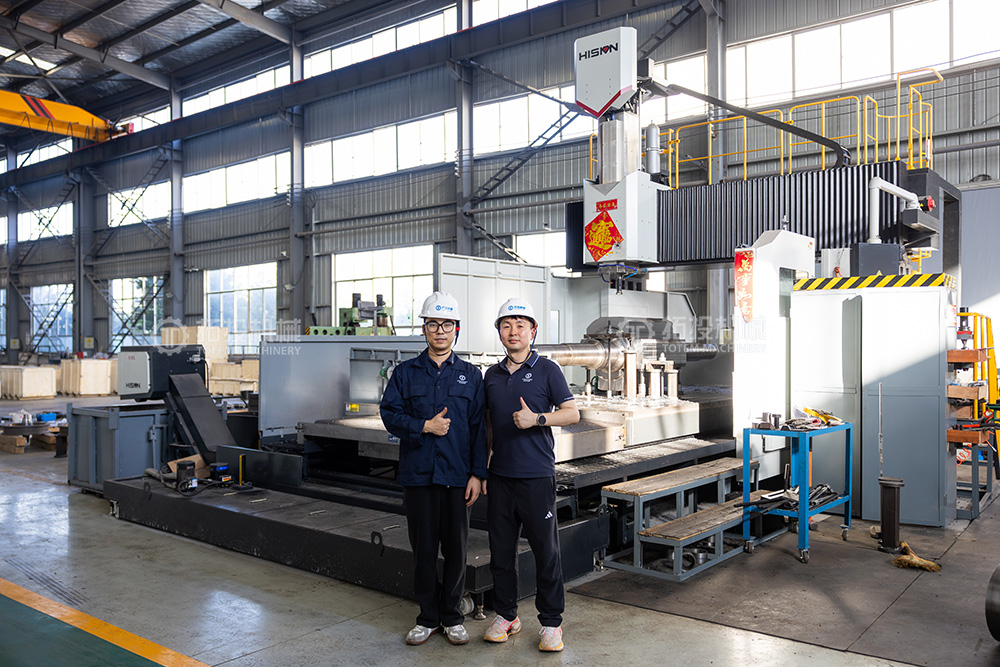
TOTEM Machinery ได้ขยายความสามารถในการตัดเฉือน CNC ชิ้นส่วนขนาดใหญ่ด้วยการเปิดตัวเครื่องคว้านและเครื่องกัด CNC แบบโครงสำหรับตั้งสิ่งของ GAU32×40 โดยใช้แพลตฟอร์มควบคุม FANUC 0i อุปกรณ์นี้มีจุดมุ่งหมายเพื่อรองรับการตัดเฉือนเพลาขนาดใหญ่ ตัวเรือนที่ซับซ้อน การหล่อ การตีขึ้นรูป และส่วนประกอบที่มีการเชื่อมหนักซึ่งต้องการการตัดที่มั่นคงและการควบคุมพื้นผิวที่สำคัญอย่างแม่นยำ แทนที่จะถือว่าเครื่องจักรเป็นการลงทุนแบบแยกส่วน TOTEM กลับรวมเครื่องจักรเข้ากับห่วงโซ่การผลิตที่กว้างขึ้น ซึ่งอาจรวมถึงการเตรียมวัสดุ การตีหรือการหล่อ การอบชุบด้วยความร้อน การกลึงหยาบ การกลึงขั้นสุดท้าย การตรวจสอบ การรักษาพื้นผิว และการบรรจุหีบห่อ
การตัดเฉือน CNC สำหรับชิ้นส่วนขนาดใหญ่หมายถึงการตัดเฉือนที่มีการควบคุมของส่วนประกอบที่มีข้อกำหนดด้านขนาด มวล รูปทรง หรือการจัดการ ซึ่งเกินขอบเขตการใช้งานจริงของการตัดเฉือนการผลิตทั่วไป ไม่มีมิติเดียวที่กำหนดชิ้นงาน 'ใหญ่' เนื่องจากซองเครื่องจักรเป็นเพียงส่วนหนึ่งของปัญหาทางวิศวกรรมเท่านั้น เพลายาว โครงกังหันกว้าง การหล่อแบบหนัก และโครงแบบประดิษฐ์ ล้วนต้องใช้เครื่องจักร อุปกรณ์จับยึด วิธีการยก กลยุทธ์การตัด และแผนการตรวจสอบที่แตกต่างกัน
ความท้าทายหลักคือการรักษาความสัมพันธ์เชิงมิติระหว่างชิ้นงานซึ่งอาจมีรูเจาะ พื้นผิวที่เชื่อมต่อกัน เจอร์นัล ใบหน้าหน้าแปลน หรือคุณลักษณะของ Datum ที่แยกจากกันอย่างกว้างขวาง เมื่อขนาดของส่วนประกอบเพิ่มขึ้น แรงจับยึด ความเค้นตกค้าง การเคลื่อนที่ด้วยความร้อน การโก่งตัวของโครงสร้าง และการเปลี่ยนแปลงการตั้งค่าจะมีอิทธิพลมากขึ้นต่อรูปทรงสุดท้าย ดังนั้นการตัดเฉือน CNC ขนาดใหญ่ที่มีประสิทธิภาพจึงขึ้นอยู่กับการวางแผนกระบวนการมากพอๆ กับกำลังการผลิตของเครื่องจักร
โครงสร้างโครงสำหรับตั้งสิ่งของให้แพลตฟอร์มการตัดเฉือนที่แข็งแกร่งสำหรับชิ้นงานที่มีพื้นที่ขนาดใหญ่และพื้นผิวหลายแบบที่ต้องใช้การกัด การคว้าน การเจาะ หรือการดำเนินการที่เกี่ยวข้อง พื้นที่ทำงานแบบเปิดยังช่วยให้วางตำแหน่งการหล่อ การผลิต ตัวเรือน และชิ้นส่วนโครงสร้างที่มีน้ำหนักมากได้ง่ายขึ้น ซึ่งยากต่อการรองรับบนเครื่องแมชชีนเซ็นเตอร์แบบทั่วไป ในกรณีที่ต้องสร้างรูที่แม่นยำและพื้นผิวอ้างอิงแบบกว้างภายในลำดับการผลิตเดียวกัน การลดการจัดตำแหน่งที่ไม่จำเป็นสามารถช่วยปรับปรุงความสม่ำเสมอของกระบวนการได้
ความแข็งแกร่งของเครื่องจักรมีประโยชน์อย่างยิ่งเมื่อหัวกัดต้องเข้าถึงส่วนประกอบขนาดใหญ่หรือนำวัสดุออกจากส่วนที่มีน้ำหนักมาก ส่วนรองรับที่มีความเสถียรไม่ได้ขจัดความผิดเพี้ยนหรือผลกระทบจากความร้อน แต่ช่วยให้วิศวกรกระบวนการมีพื้นฐานที่ดีขึ้นในการควบคุมสิ่งเหล่านั้นผ่านฟิกซ์เจอร์ พารามิเตอร์การตัด ลำดับ และการตรวจสอบที่เหมาะสม
TOTEM เปิดตัว GAU32×40 เพื่อเสริมความสามารถในการผลิตส่วนประกอบหนักที่มีความต้องการทางเทคนิคสูง ตามประกาศเกี่ยวกับอุปกรณ์ที่มีอยู่ของบริษัท เครื่องจักรได้รับการกำหนดค่าให้เป็นระบบคว้านและกัดแบบโครงสำหรับตั้งสิ่งของ CNC พร้อมการควบคุม FANUC 0i และมีไว้สำหรับพื้นผิวที่ซับซ้อน ระบบรูที่มีความแม่นยำ ส่วนประกอบที่เกี่ยวข้องกับเพลา ตัวเรือน การหล่อ การตีขึ้นรูป และโครงสร้างการเชื่อม
สำหรับผู้ซื้อด้านวิศวกรรม ชื่อรุ่นเพียงอย่างเดียวไม่ควรถือเป็นข้อพิสูจน์ว่าส่วนประกอบเฉพาะสามารถผลิตได้ การตรวจสอบการตัดเฉือน CNC ส่วนใหญ่ที่เหมาะสมควรเปรียบเทียบแบบกับการเคลื่อนที่ของเครื่องจักรที่ใช้งาน พื้นที่โต๊ะทำงานหรืออุปกรณ์จับยึด มวลชิ้นงาน ความสามารถในการเข้าถึงเครื่องมือ ข้อกำหนดในการยก การวางแนวการตัด และวิธีการตรวจสอบที่จำเป็นหลังการตัด ดังนั้นควรยืนยันกำลังการผลิตขั้นสุดท้ายโดยเทียบกับข้อกำหนดเฉพาะของเครื่องจักรในปัจจุบันและการวาดชิ้นส่วนจริงระหว่างการเสนอราคา
ส่วนประกอบขนาดใหญ่มักต้องใช้การตัดเฉือนหลายครั้ง แทนที่จะกัดเพียงครั้งเดียว ขึ้นอยู่กับรูปทรงของชิ้นงานและเส้นทางการผลิตที่เลือก กระบวนการนี้อาจเกี่ยวข้องกับการกัดปาดหน้า การกัดคอนทัวร์ การคว้าน การเจาะ การตกแต่งรู การตัดเฉือนพื้นผิวผสมพันธุ์ หรือการเตรียมคุณลักษณะ Datum ที่สำคัญ ชิ้นส่วนประเภทเพลาอาจต้องมีการกลึงหรือการเจียรเพิ่มเติมบนอุปกรณ์เฉพาะภายในเส้นทางการผลิตที่กว้างกว่าบนเครื่องโครงสำหรับตั้งสิ่งของเอง
ความแตกต่างดังกล่าวมีความสำคัญเนื่องจากความสามารถในการผลิตโดยรวมของซัพพลายเออร์นั้นกว้างกว่าความสามารถของเครื่องจักรเครื่องเดียว ธุรกิจ ของ TOTEM การตัดเฉือน OEM แบบกำหนดเอง ครอบคลุมถึงชิ้นส่วนอุตสาหกรรมหนักที่ทำจากการตีขึ้นรูป การหล่อ และโครงสร้างการเชื่อม ดังนั้น จึงควรเลือกอุปกรณ์ตามคุณลักษณะที่ผลิต แทนที่จะนำเสนอเป็นโซลูชันด้วยเครื่องจักรเพียงเครื่องเดียว
ขนาดเครื่องจักรเป็นเงื่อนไขในการคัดกรองครั้งแรก แต่ไม่เพียงพอที่จะกำหนดความสามารถในการผลิต การตรวจสอบความสามารถตามความเป็นจริงควรตรวจสอบความสัมพันธ์ระหว่างรูปทรงของชิ้นส่วน สภาพวัตถุดิบ ลำดับการตัดเฉือน ความคลาดเคลื่อน การเข้าถึงการตรวจสอบ และข้อกำหนดในการจัดการ ขนาดโดยรวมสองส่วนที่คล้ายคลึงกันอาจต้องใช้กระบวนการที่แตกต่างกันโดยสิ้นเชิง หากส่วนหนึ่งเป็นการตีแบบแข็ง และอีกส่วนหนึ่งเป็นการเชื่อมแบบผนังบาง
| ขอบเขตความสามารถ | สิ่งที่ควรทบทวน | เหตุใดจึงสำคัญ |
|---|---|---|
| ซองใส่ชิ้นงาน | ความยาว ความกว้าง ความสูง ระยะห่างจากอุปกรณ์ติดตั้ง | ยืนยันความพอดีของเครื่อง |
| มวลชิ้นงาน | น้ำหนักชิ้นส่วนบวกข้อกำหนดฟิกซ์เจอร์ | ส่งผลต่อการจัดการและการโหลดเครื่องจักร |
| คุณสมบัติการตัดเฉือน | รู, ใบหน้า, รู, ร่อง, วารสาร | กำหนดเส้นทางเครื่องจักรและเครื่องมือ |
| สภาพวัสดุ | การตี การหล่อ การเชื่อม การอบด้วยความร้อน | ส่งผลต่อความเสี่ยงในการตัดและการบิดเบี้ยว |
| ความคลาดเคลื่อนที่สำคัญ | GD&T, การเบี่ยงเบนหนีศูนย์, ความโคแอกเชียล, ความเรียบ, ตำแหน่ง | ขับเคลื่อนกลยุทธ์การตั้งค่าและการตรวจสอบ |
| ข้อกำหนดพื้นผิว | พื้นผิวการทำงานและการผสมพันธุ์ | กำหนดการดำเนินการขั้นสุดท้าย |
| แผนการตรวจสอบ | ช่วงการวัด ข้อมูล การรายงาน | ยืนยันความสอดคล้องขั้นสุดท้าย |
ควรกำหนดขีดจำกัดการตัดเฉือนที่แน่นอนจากข้อมูลเครื่องจักรที่ได้รับการตรวจสอบ แทนที่จะประเมินจากการกำหนดรุ่น ในกรณีที่พิกัดความเผื่อเข้มงวดเป็นพิเศษ TOTEM ควรประเมินห่วงโซ่พิกัดความเผื่อทั้งหมด รวมถึงสภาพว่างเปล่า สถานะความเค้น จำนวนการตั้งค่า ค่าเผื่อการตัดเฉือน อุณหภูมิ เครื่องมือ และวิธีการวัดก่อนที่จะยืนยันความเป็นไปได้
การตัดเฉือน CNC ชิ้นงานขนาดใหญ่มักเริ่มต้นด้วยการฟอร์จ หล่อ หรือเชื่อมเปล่า แทนที่จะเป็นชิ้นงานแบบแท่งสำเร็จรูป เงื่อนไขการเริ่มต้นแต่ละข้อทำให้เกิดข้อควรพิจารณาในการผลิตที่แตกต่างกัน การตีขึ้นรูปอาจต้องมีการวางแผนเผื่ออย่างระมัดระวังและการควบคุมการให้ความร้อน การหล่ออาจมีความสัมพันธ์ของข้อมูลที่ซับซ้อนและสต็อกแปรผัน ในขณะที่การผลิตแบบเชื่อมอาจต้องให้ความสนใจเป็นพิเศษกับความเค้นตกค้างและการบิดเบี้ยวก่อนการตัดเฉือนที่มีความแม่นยำขั้นสุดท้าย
กลุ่มผลิตภัณฑ์ที่มีอยู่ของ TOTEM ได้แก่ เพลาฟอร์จ ส่วนประกอบกังหัน ชิ้นส่วนหล่อและงานประดิษฐ์ ซึ่งทำให้สภาพวัสดุเป็นส่วนสำคัญของการวางแผนกระบวนการมากกว่าปัญหาการจัดซื้อแยกต่างหาก เกรดวัสดุเฉพาะ การรักษาความร้อน และข้อกำหนดในการตรวจสอบ ควรได้รับการประเมินโดยเทียบกับแบบของลูกค้าและข้อกำหนดเฉพาะของโครงการที่เกี่ยวข้อง
ค่าของการตัดเฉือน CNC ชิ้นส่วนขนาดใหญ่จะชัดเจนขึ้นเมื่อความสามารถของเครื่องจักรเชื่อมต่อกับรูปทรงของส่วนประกอบจริง TOTEM ตอบสนอง การใช้งานทางอุตสาหกรรม หลายประเภท ที่เกี่ยวข้องกับอุปกรณ์ที่หมุนหนักและส่วนประกอบรับน้ำหนักที่มีความแม่นยำ รวมถึงการขับเคลื่อนทางทะเล การผลิตไฟฟ้า อุปกรณ์น้ำมันและก๊าซ เครื่องจักรในเหมือง และการตัดเฉือนหนักทั่วไป
เพลาทางทะเลผสมผสานขนาดใหญ่เข้ากับข้อกำหนดที่เข้มงวดสำหรับการจัดตำแหน่ง สภาพของข้อต่อ ความสัมพันธ์ของหน้าแปลน และการส่งผ่านแรงบิดที่มั่นคง ก ตัวอย่างเช่น เพลากลางปลอมแปลง จะต้องบูรณาการอย่างถูกต้องกับเพลาส่งกำลัง เพลาใบพัด แบริ่ง และการจัดเรียงข้อต่ออย่างถูกต้อง กลุ่มผลิตภัณฑ์เพลากลางที่มีอยู่ของ TOTEM ใช้เหล็กกล้าคาร์บอนหรือโลหะผสมหลอม และสนับสนุนการผลิตแบบสั่งทำตามความต้องการของระบบขับเคลื่อน
สำหรับชิ้นส่วนประเภทนี้ ควรวางแผนการตัดเฉือนเพลาขนาดใหญ่ให้มากกว่าเส้นผ่านศูนย์กลางภายนอกและความยาวโดยรวม วิศวกรยังจำเป็นต้องระบุเจอร์นัลที่สำคัญ ส่วนต่อประสานการเชื่อมต่อ ศูนย์อ้างอิง ข้อกำหนดการรันเอาท์ ขั้นตอนการตรวจสอบ และผลกระทบจากการบำบัดความร้อนใดๆ ที่อาจส่งผลต่อรูปทรงขั้นสุดท้าย
ก เพลาโรเตอร์ของกังหันไอน้ำ ประกอบด้วยโซนการใช้งานที่หลากหลาย เช่น เจอร์นัล พื้นที่การซีล พื้นผิวการระบุตำแหน่ง และคุณสมบัติการเชื่อมต่อ ซึ่งแต่ละโซนสามารถกำหนดข้อกำหนดด้านการตัดเฉือนและการตรวจสอบที่แตกต่างกันได้ หน้าผลิตภัณฑ์โรเตอร์กังหันของ TOTEM อธิบายเส้นทางการผลิตที่ใช้เครื่องกลึง CNC ขนาดใหญ่ การเจียร การทดสอบโดยไม่ทำลาย การตรวจสอบการหมุนหนีศูนย์ และการตรวจสอบความหยาบของพื้นผิวตามการออกแบบโรเตอร์แต่ละตัว
เคสกังหันขนาดใหญ่สร้างปัญหาที่แตกต่างออกไป หน้าร่วมที่กว้าง ช่องภายใน ลักษณะหน้าแปลน และระบบรูที่แม่นยำ ทำให้การวางแผน Datum และความแม่นยำในการคว้านมีความสำคัญอย่างยิ่ง การคว้านและการกัดโครงสำหรับตั้งสิ่งของสามารถรองรับรูปทรงเหล่านี้ได้ ซึ่งจำเป็นต้องเข้าถึงหน้าตัดขนาดใหญ่และรูที่แยกจากกันอย่างมั่นคง
กระบอกสูบและตัวเรือนของคอมเพรสเซอร์ขนาดใหญ่อาจรวมรู หน้าแปลน ทางเดินภายใน หน้าสัมผัส และรูปแบบตัวยึดเข้าด้วยกันภายในโครงสร้างการหล่อหรือประดิษฐ์ชิ้นเดียว การตัดเฉือนที่เชื่อถือได้ต้องใช้กลยุทธ์ Datum ที่ชัดเจน เพื่อให้คุณลักษณะที่เกี่ยวข้องยังคงอยู่ในตำแหน่งที่ถูกต้องหลังจากการกัดหยาบและการเก็บผิวละเอียด
โครงสร้างที่เชื่อมทำให้เกิดข้อกังวลอีกประการหนึ่ง นั่นคือ การตัดเฉือนสามารถคลายหรือกระจายความเค้นตกค้างได้ ดังนั้นการผลิตที่มีปริมาณมากอาจต้องมีการเชื่อมที่มีการควบคุม การจัดการความเครียดที่เหมาะสม ค่าเผื่อการตัดเฉือน และการตัดตามขั้นตอนก่อนที่พื้นผิวที่สำคัญขั้นสุดท้ายจะเสร็จสิ้น ข้อควรพิจารณาเหล่านี้ทำให้การตัดเฉือนชิ้นงานหนักเป็นกระบวนการผลิตที่มีการประสานงาน แทนที่จะเป็นเพียงการดำเนินการ CNC ขั้นสุดท้าย
ส่วนประกอบขนาดใหญ่ช่วยขยายการตัดสินใจเกี่ยวกับกระบวนการที่อาจช่วยชดเชยชิ้นงานขนาดเล็กได้ค่อนข้างมาก ฟิกซ์เจอร์ที่มีความแข็งมากเกินไปอาจทำให้ส่วนที่บางบิดเบี้ยว ในขณะที่การรองรับที่ไม่เพียงพออาจทำให้เกิดการสั่นสะเทือนหรือการเคลื่อนไหวระหว่างการตัด ในทำนองเดียวกัน การนำวัสดุจำนวนมากออกจากด้านเดียวของการตี การหล่อ หรือการเชื่อม สามารถเปลี่ยนสมดุลความเค้นภายในและเปลี่ยนรูปทรงก่อนที่จะเสร็จสิ้นการตัดเฉือนได้
การถ่ายโอนข้อมูลเป็นอีกหนึ่งแหล่งที่มาของความเสี่ยงที่พบบ่อย หากต้องเปลี่ยนตำแหน่งส่วนประกอบระหว่างเครื่องจักรหรือการวางแนว การตั้งค่าทุกครั้งจะต้องมีความสัมพันธ์ที่ชัดเจนกับระบบ Datum แบบวาด ควรมีการวางแผนใบหน้าที่สำคัญ รูเจาะ เจอร์นัล และรูปแบบของรู เพื่อให้การวัดสามารถตรวจสอบความสัมพันธ์เหล่านั้นได้ แทนที่จะตรวจสอบเพียงมิติแต่ละส่วนเท่านั้น
ผลกระทบจากความร้อนยังสมควรได้รับความสนใจในระหว่างการตัดเฉือน CNC ที่มีความแม่นยำ ชิ้นงานขนาดใหญ่ โครงสร้างเครื่องจักร ระบบเครื่องมือ และอุปกรณ์ตรวจวัดสามารถตอบสนองการเปลี่ยนแปลงของอุณหภูมิได้แตกต่างกัน โดยเฉพาะอย่างยิ่งในระหว่างรอบการตัดเฉือนที่ยาวนาน การวางแผนกระบวนการที่เหมาะสมจึงรวมสภาพการตัดเฉือนที่มั่นคงเข้ากับการตรวจสอบตามขั้นตอน แทนที่จะอาศัยการวัดขั้นสุดท้ายเพื่อตรวจจับข้อผิดพลาดสะสม
ข้อได้เปรียบด้านข้อมูลประการหนึ่งสำหรับ TOTEM คือห่วงโซ่การผลิตที่กว้างขึ้น บริษัทอธิบายความสามารถครอบคลุมถึงการควบคุมวัตถุดิบ การรักษาความร้อน การตัดเฉือนหยาบและการเก็บผิวสำเร็จ การรักษาพื้นผิว และการบรรจุผลิตภัณฑ์สำเร็จรูป ในขณะที่กลุ่มผลิตภัณฑ์ของบริษัทครอบคลุมการตีขึ้นรูป การหล่อ เพลากลึง กระบอกสูบ แบริ่ง และอุปกรณ์หนักประดิษฐ์
ขั้นตอนการทำงานเชิงปฏิบัติเริ่มต้นด้วยการตรวจสอบแบบร่าง ข้อมูลจำเพาะของวัสดุ สภาพว่างเปล่า ค่าเผื่อการตัดเฉือน ข้อกำหนดในการให้ความร้อน และข้อมูลที่สำคัญ จากนั้น การตัดเฉือนหยาบสามารถกำจัดวัสดุส่วนเกินออกได้ โดยเหลือเผื่อการรักษาเสถียรภาพและการเก็บผิวละเอียดในภายหลัง ในกรณีที่การวาดแบบหรือแผนการผลิตจำเป็นต้องมีการบำบัดความร้อนหรือบรรเทาความเครียด ควรเลือกตำแหน่งตามลำดับเพื่อลดความเสี่ยงของการเคลื่อนตัวของมิติหลังจากการตัดขั้นสุดท้าย
การตัดเฉือนขั้นสุดท้ายจะสร้างรูปทรงการทำงานที่สำคัญหลังจากที่การทำงานก่อนหน้านี้ได้สร้างพื้นฐานที่มั่นคงสำหรับงานที่แม่นยำเท่านั้น การตรวจสอบควรเป็นไปตามตรรกะข้อมูลเดียวกันกับที่ใช้ในการผลิต เพื่อให้ประเมินขนาดตามที่ผู้ออกแบบตั้งใจไว้ สำหรับโครงการที่เกี่ยวข้องกับ การตัดเฉือนเพลาหนัก การเบี่ยงเบนหนีศูนย์ ความสัมพันธ์ของเจอร์นัล คุณลักษณะคัปปลิ้ง สภาพพื้นผิว และคุณลักษณะเฉพาะด้านการวาดอื่นๆ อาจต้องมีการตรวจสอบตามขั้นตอน แทนที่จะตรวจสอบขั้นสุดท้ายเพียงครั้งเดียว
ควรวางแผนการควบคุมคุณภาพสำหรับชิ้นส่วนขนาดใหญ่ก่อนที่จะเริ่มการตัดเฉือน วิธีการตรวจสอบจะต้องสามารถเข้าถึงคุณลักษณะที่ต้องการ สร้างโครงสร้าง Datum แบบวาดขึ้นมาใหม่ และจัดทำเอกสารที่เหมาะสมสำหรับโครงการ เกจทั่วไป การตรวจสอบรันเอาท์ ระบบการวัดขนาด เครื่องมือวัดความหยาบพื้นผิว และการทดสอบแบบไม่ทำลายอาจมีบทบาททั้งหมดขึ้นอยู่กับประเภทของชิ้นส่วน
หลักการทางวิศวกรรมที่มีประโยชน์คือ ความสามารถในการวางตำแหน่งเครื่องจักรและพิกัดความเผื่อของชิ้นงานสำเร็จรูปนั้นไม่เหมือนกัน ความแม่นยำขั้นสุดท้ายขึ้นอยู่กับความแข็งของชิ้นส่วน สภาพของวัสดุ การเข้าถึงเครื่องมือ การออกแบบฟิกซ์เจอร์ ลำดับการตั้งค่า พฤติกรรมทางความร้อน แรงตัด และวิธีการวัด ด้วยเหตุผลดังกล่าว ซัพพลายเออร์เครื่องจักร CNC รายใหญ่ที่รับผิดชอบจึงตรวจสอบพิกัดความเผื่อที่ยากลำบากเป็นรายคุณลักษณะ แทนที่จะใช้ข้อเรียกร้องพิกัดความเผื่อทั่วไปเพียงข้อเดียวกับส่วนประกอบขนาดใหญ่ทุกส่วน
สำหรับชิ้นส่วนที่หมุนที่สำคัญ การตรวจสอบอาจขยายไปไกลกว่าการวัดขนาด ข้อมูลการผลิตโรเตอร์กังหันที่มีอยู่ของ TOTEM เช่น ระบุการทดสอบอัลตราโซนิก การทดสอบอนุภาคแม่เหล็ก การตรวจสอบการหมุนหนีศูนย์ และการตรวจสอบความหยาบ ว่าเป็นกิจกรรมการควบคุมคุณภาพที่เกี่ยวข้องสำหรับเพลาโรเตอร์ การทดสอบใดที่จำเป็นสำหรับส่วนประกอบอื่นควรพิจารณาจากแบบร่าง ข้อมูลจำเพาะของวัสดุ เงื่อนไขการบริการ และข้อกำหนดตามสัญญา
ผู้ซื้อควรเริ่มต้นด้วยการทบทวนความเป็นไปได้ตามแบบร่าง แทนที่จะเป็นรายการอุปกรณ์ทั่วไป ซองเครื่องจักรและน้ำหนักชิ้นงานเป็นตัวกำหนดความพอดีพื้นฐาน แต่คำถามที่หนักกว่าก็คือซัพพลายเออร์สามารถสร้างเส้นทางกระบวนการที่สมบูรณ์ตั้งแต่ชิ้นงานเปล่าที่ให้มาไปจนถึงส่วนประกอบสำเร็จรูปที่ได้รับการตรวจสอบหรือไม่ ประสบการณ์เกี่ยวกับรูปทรง วัสดุ การจัดการ คุณสมบัติที่แม่นยำ และเอกสารคุณภาพที่เทียบเคียงได้จะให้ข้อมูลได้มากกว่าจำนวนเครื่องจักร CNC ที่แสดงบนหน้าโรงงาน
ห่วงโซ่การผลิตควรได้รับการประเมินสำหรับส่วนต่อประสานระหว่างการปฏิบัติงาน หากการตี การหล่อ การอบชุบด้วยความร้อน การตัดเฉือนหยาบ การตัดเฉือนขั้นสุดท้าย การตรวจสอบ และการบรรจุหีบห่อเกี่ยวข้องกับโรงงานหลายแห่ง ความรับผิดชอบของกระบวนการและการส่งมอบคุณภาพจะต้องชัดเจน ปริมาณ มีอยู่ของ TOTEM การตัดเฉือนเพลาหนัก และผลงานการผลิตตามสั่งที่ สะท้อนให้เห็นถึงแนวทางที่มุ่งเน้นกระบวนการที่กว้างขึ้น แทนที่จะนำเสนอการตัดเฉือนเป็นขั้นตอนการผลิตแบบแยกส่วน
การให้ข้อมูลทางวิศวกรรมที่ครบถ้วนตั้งแต่เริ่มต้นการสอบถามจะช่วยให้ผู้ผลิตประเมินความเสี่ยงของกระบวนการได้แม่นยำยิ่งขึ้น โมเดล 3 มิติสามารถชี้แจงรูปทรงเรขาคณิตและการเข้าถึงเครื่องมือได้ ในขณะที่การวาดภาพ 2 มิติที่ได้รับการควบคุมควรระบุค่าความคลาดเคลื่อน GD&T ผิวสำเร็จ ความต้องการของวัสดุ การรักษาความร้อน และบันทึกการตรวจสอบ ขนาดโดยรวมและน้ำหนักเปล่าโดยประมาณมีความสำคัญเท่าเทียมกัน เนื่องจากการวางแผนการจัดการและอุปกรณ์ติดตั้งอาจส่งผลต่อเส้นทางการผลิตที่มีอยู่
เพื่อให้การตรวจสอบมีประสิทธิภาพมากขึ้น โดยปกติผู้ซื้อควรให้ข้อมูลโครงการต่อไปนี้:
การเขียนแบบการผลิต 2D และแบบจำลอง 3 มิติที่มีอยู่ เกรดวัสดุและแบบฟอร์มเปล่า ขนาดโดยรวมและน้ำหนักโดยประมาณ GD&T ที่สำคัญ ความเบี่ยงเบน ความเรียบ ความร่วมแกน หรือข้อกำหนดตำแหน่ง พื้นผิวที่ต้องการและการรักษาความร้อน ปริมาณและความคาดหวังในการสั่งซื้อซ้ำ ข้อกำหนดในการตรวจสอบ NDT เอกสาร บรรจุภัณฑ์ และการจัดส่ง
หากไม่มีข้อมูลบางอย่างในระหว่างขั้นตอนการจัดหาในช่วงแรกๆ ควรระบุรายการที่ขาดหายไปแทนที่จะสันนิษฐาน ซึ่งช่วยให้ซัพพลายเออร์เครื่องจักรและลูกค้าแยกข้อกำหนดการวาดที่ได้รับการยืนยันออกจากการตัดสินใจทางวิศวกรรมเบื้องต้นก่อนที่จะเริ่มการวางแผนการผลิต
การตัดเฉือน CNC ชิ้นงานขนาดใหญ่ต้องใช้มากกว่าซองเครื่องจักรขนาดใหญ่ การผลิตที่ประสบความสำเร็จขึ้นอยู่กับการจับคู่ชิ้นงานกับอุปกรณ์ที่เหมาะสม การควบคุมจุดอ้างอิงและอุปกรณ์ติดตั้ง การวางแผนการกำจัดวัสดุ การจัดการความเสี่ยงจากการบิดเบี้ยว และการตรวจสอบคุณลักษณะที่สำคัญด้วยกลยุทธ์การตรวจสอบที่เหมาะสม GAU32×40 ขยายขีดความสามารถของ TOTEM สำหรับการคว้านและกัดโครงสำหรับตั้งสิ่งของภายในเครือข่ายการผลิตที่กว้างขึ้น ซึ่งรองรับเพลา เคสซิ่ง การตีขึ้นรูป การหล่อ และส่วนประกอบที่ประดิษฐ์ขึ้นอย่างหนัก สำหรับโครงการใหม่ จุดเริ่มต้นที่เชื่อถือได้มากที่สุดคือการทบทวนความเป็นไปได้ตามแบบร่างที่พิจารณาเรขาคณิต วัสดุ ความคลาดเคลื่อน ลำดับกระบวนการ การตรวจสอบ และการจัดการร่วมกัน
ชิ้นส่วนอาจถือได้ว่า 'ใหญ่' เมื่อขนาด น้ำหนัก ข้อกำหนดด้านฟิกซ์เจอร์ วิธีการจัดการ หรือความต้องการในการตรวจสอบ เกินขอบเขตการใช้งานจริงของการตัดเฉือนแบบทั่วไป ไม่มีเกณฑ์ขนาดสากล เพลายาวและปลอกกว้างอาจต้องอาศัยการตัดเฉือนชิ้นส่วน CNC ขนาดใหญ่ แม้ว่ารูปทรงจะแตกต่างกันโดยสิ้นเชิงก็ตาม
การทำงานทั่วไปอาจรวมถึงการกัด การคว้าน การเจาะ การตกแต่งรู การกลึงปาด การตัดเฉือนโครงร่าง และการตัดเฉือน Datum หรือพื้นผิวผสมพันธุ์ การกลึง การเจียร และกระบวนการอื่นๆ อาจดำเนินการบนเครื่องจักรเฉพาะได้เมื่อส่วนประกอบต้องการ เส้นทางกระบวนการสุดท้ายควรตรงกับภาพวาด แทนที่จะบังคับทุกคุณสมบัติไว้ในเครื่องเดียว
ใช่ โดยมีเงื่อนไขว่าอุปกรณ์ที่เลือก แผนการติดตั้ง สภาพวัสดุ ค่าเผื่อการตัดเฉือน และกลยุทธ์การตรวจสอบนั้นเหมาะสมกับส่วนประกอบ การหล่อ การตีขึ้นรูป และการเชื่อมจะมีพฤติกรรมแตกต่างกันในระหว่างการถอดวัสดุ ดังนั้นลำดับการตัดเฉือนควรสะท้อนถึงสถานะความเค้นและคุณลักษณะทางโครงสร้างของแต่ละบุคคล
การควบคุมความคลาดเคลื่อนเริ่มต้นด้วยการวางแผน Datum การจับชิ้นงาน การเลือกเครื่องจักร ลำดับการตัดเฉือน และค่าเผื่อที่เหมาะสมระหว่างการทำงานหยาบและการเก็บผิวละเอียด การตรวจสอบระหว่างดำเนินการสามารถระบุความเคลื่อนไหวก่อนที่วัสดุขั้นสุดท้ายจะถูกนำออกทั้งหมด การยอมรับขั้นสุดท้ายควรใช้วิธีการตรวจสอบที่สามารถตรวจสอบข้อกำหนดการวาดได้
โดยทั่วไปชุดใบเสนอราคาที่มีประโยชน์จะประกอบด้วยภาพวาด 2 มิติ, โมเดล 3 มิติ (หากมี), ข้อมูลจำเพาะของวัสดุ, ประเภทเปล่า, ขนาดโดยรวม, น้ำหนักโดยประมาณ, ปริมาณ, ค่าเผื่อวิกฤต, ข้อกำหนดด้านการตกแต่งพื้นผิว, การรักษาความร้อน และข้อกำหนดในการตรวจสอบ ข้อมูลที่สมบูรณ์ยิ่งขึ้นช่วยให้ซัพพลายเออร์สามารถประเมินเครื่องมือ การตั้งค่า การจัดการ การควบคุมคุณภาพ และความเสี่ยงในการผลิตได้แม่นยำยิ่งขึ้น


