
Please Choose Your Language
Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 07-08-2026 Herkomst: Locatie
Een scheepsaskoppeling kan er bruikbaar uitzien terwijl er al vermoeidheidsschade ontstaat aan een spiebaan, hoek, flensovergang, boutgatrand of gecorrodeerd oppervlak. Herhaalde torsiebelastingen, kleine uitlijningsfouten, putjes, fretting en lokale geometrische spanningsverhogers kunnen zich combineren totdat een kleine scheur een voortstuwingsrisico wordt. Voor een effectieve diagnose is dus meer nodig dan het lokaliseren van de zichtbare fractuur. Het vereist controleren hoe de flens past, hoe de as loopt, hoe de bouten de belasting delen en of er scheurindicaties onder het oppervlak reiken voordat wordt besloten tussen reparatie of vervanging.
Maritieme koppelingen brengen koppel over via een geometrie die onvermijdelijk veranderingen in de doorsnede bevat: overgangen van as naar flens, filets, spiebanen, boutgaten, piloten en andere paringskenmerken. Deze locaties veroorzaken op zichzelf niet noodzakelijkerwijs mislukkingen, maar kunnen wel lokale stress veroorzaken. Bij herhaalde koppelomkeringen, manoeuvreercycli, trillingen, buiging of fluctuerende propellerbelastingen kan een kleine oppervlaktediscontinuïteit op een van deze locaties een vermoeidheidsinitiatiepunt worden.
Vermoeidheid mag niet worden verward met een enkele overbelastingsgebeurtenis. Een breuk door overbelasting is doorgaans het gevolg van het feit dat één belasting de onmiddellijke capaciteit van het onderdeel overschrijdt. Askoppelingsmoeheid ontwikkelt zich geleidelijk naarmate herhaalde spanning gedurende vele cycli een scheur veroorzaakt, mogelijk terwijl het nominale bedrijfskoppel onder het niveau blijft dat geassocieerd wordt met brutoopbrengst.
Corrosie maakt dit proces gevaarlijker omdat een put zich als een kleine inkeping gedraagt. Fretting kan een soortgelijk effect hebben bij slecht zittende of microscopisch bewegende grensvlakken. Zodra een scheur ontstaat, kan deze bij elke belastingscyclus verder in de sectie worden uitgebreid. Dit is de reden waarom scheuren in de koppelingsflens aanleiding zouden moeten geven tot inspectie voorbij de zichtbare scheurpunt in plaats van eenvoudigweg slijpen van het oppervlak.
De geometrie van de aangesloten as is net zo belangrijk. Op een gesmede tussenas , De flens, tappen, aslichaam en bijpassende gebieden moeten als één geometrisch systeem functioneren. Maatnauwkeurigheid, coaxialiteit, oppervlakteconditie en slingering hebben rechtstreeks invloed op hoe de aangesloten aslijn zich na montage gedraagt.
Een nuttig faalonderzoek stelt daarom tegelijkertijd twee vragen: waar begon de vermoeiingsscheur, en wat heeft die plek herhaaldelijk belast? Het vinden van alleen de scheur identificeert de schade. Het vinden van het stressmechanisme is wat herhaling voorkomt.
Verkeerde uitlijning en slingering houden verband met elkaar, maar mogen niet als onderling verwisselbare omstandigheden worden behandeld. Uitlijning beschrijft de relatie tussen de hartlijnen van de as en hun ondersteunende systeem. Runout beschrijft de gemeten afwijking van een roterend oppervlak ten opzichte van de beoogde geometrische as of vlak. Een aslijn kan daarom controles vereisen van zowel de uitlijning als de feitelijke geometrie van het koppelingsvlak, de rand, de tappen en aangrenzende assecties.
Als een flensvlak een overmatige axiale slingering heeft, zijn de pasvlakken mogelijk niet gelijkmatig belast. Als de flens of as excentrisch loopt, kunnen roterende krachten herhaaldelijk buigen of ongelijkmatige lagerreacties veroorzaken. Een fout in de asuitlijning kan verdere cyclische belasting veroorzaken. Om deze reden moet de asuitlijning worden geëvalueerd als onderdeel van het volledige aandrijfassysteem en niet als een geïsoleerde koppelingsmeting.
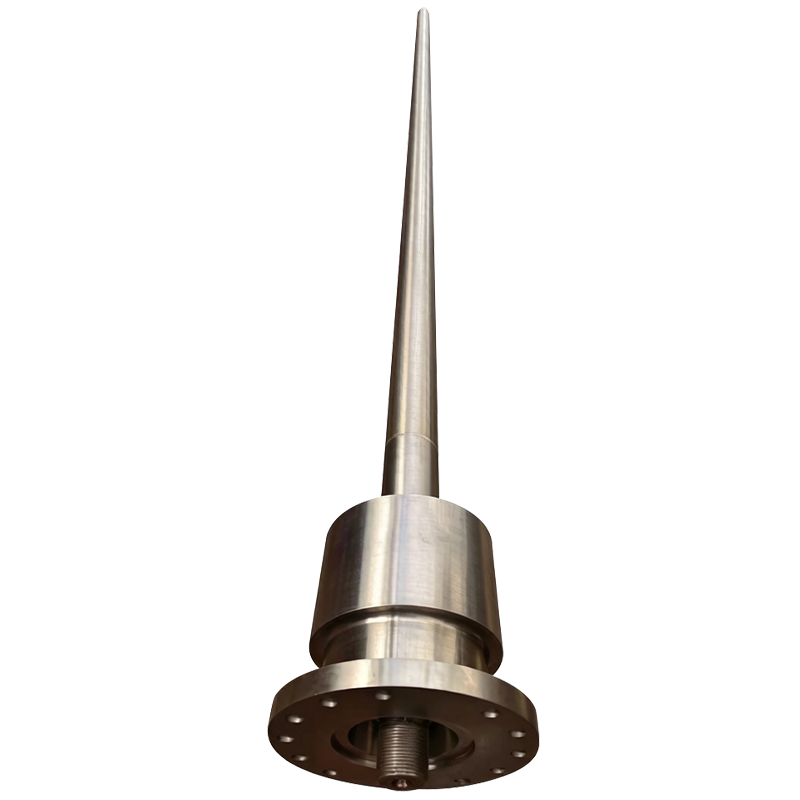
Hetzelfde principe geldt voor a scheepsschroefas . Het aslichaam, de koppelingsverbinding, het montage-uiteinde van de propeller, de lagers en de afdichtingen moeten geometrisch correct gerelateerd blijven. Door het voortdurende hoge koppel en de wisselende belastingen is de dimensionale controle op koppelingsinterfaces bijzonder relevant voor een stabiele transmissie.
Geboute flenzen voegen nog een laag toe. Er mag niet van worden uitgegaan dat het koppel perfect over alle bouten wordt verdeeld, simpelweg omdat elk bevestigingsmiddel is geïnstalleerd. Losse bevestigingsmiddelen, inconsistent aandraaien, fretten rond gaten, beschadigde pasoppervlakken, langwerpige gaten, vervuiling tussen pasvlakken of niet-passende afmetingen kunnen de verdeling van de belasting veranderen. Eén zwaarbelast gat of flensgebied kan dan een grotere cyclische spanning ervaren dan de nominale ontwerpberekening suggereert.
Voor het oplossen van problemen moeten de flensvlakslingering, de radiale slingering, de staat van het boutgat, het contact met het pasvlak, de asuitlijning, de staat van het lager en de staat van het bevestigingsmiddel samen worden geëvalueerd. Het corrigeren van slechts één indicator (bijvoorbeeld het aanpassen van de uitlijning zonder de vervormde flensgeometrie te onderzoeken) kan de werkelijke vermoeidheidsfactor op zijn plaats laten.
De bedrijfsconditie is ook van belang. Doorbuiging van de romp, slijtage van lagers, temperatuurveranderingen, beladingstoestand, eerdere botsingen met de grond of propeller en beweging van de fundering kunnen het gedrag van de aslijn veranderen na een oorspronkelijk aanvaardbare installatie. Inspectiegegevens zijn daarom nuttiger wanneer metingen worden vergeleken onder bekende scheepsomstandigheden, dan dat ze als geïsoleerde getallen worden behandeld.
Een nuttige inspectie van maritieme koppelingen gaat van eenvoudige observaties naar dimensionale metingen en vervolgens naar geschikte NDO. Het doel is niet alleen om een koppeling als gescheurd of ongescheurd te verklaren, maar ook om de locatie van de scheur, de omvang, het waarschijnlijke belastingsmechanisme en de toestand van de omringende aslijn vast te stellen.
| Inspectiegebied | Praktische methode | Wat het kan onthullen | Follow-up bij abnormaal |
|---|---|---|---|
| Flens, hoek, spiebaan en blootgestelde oppervlakken | Reiniging en gedetailleerd visueel onderzoek | Putjes, vretend puin, corrosie, krassen, roestbloedingen, stootsporen of zichtbare scheuren | Markeer de getroffen locaties en breid de inspectie uit met de juiste NDT |
| Flensvlak en rand | Meetklok of goedgekeurde precisiemeetmethode | Krijg te maken met wiebelen, excentriciteit, vervorming, zitproblemen of twijfelachtige bewerkingsgeometrie | Afzonderlijke flensfout van asuitlijning en asslingering |
| Boutgaten en bevestigingsmiddelen | Dimensionaal onderzoek en beoordeling van de staat van het bevestigingsmiddel | Verlenging van het gat, vreten, beschadigde passingen, losse belastingspaden of abnormale contactpatronen | Controleer de ontwerpafmetingen en goedgekeurde bevestigingsvereisten vóór hergebruik |
| Aslijn en lagers | Uitlijningsmetingen plus inspectie van lagers en ondersteuningen | Hoek- of offsetfouten, veranderingen in de ondersteuning, abnormale lagerreacties of beweging van aangesloten systemen | Corrigeer de onderliggende ondersteunings- of uitlijningstoestand voordat u de laatste koppelingswerkzaamheden uitvoert |
| Onderzoek van oppervlaktescheuren | MT op geschikt ferromagnetisch materiaal of PT waar nodig | Indicaties van oppervlaktebreuk en scheurvorming dichtbij het oppervlak | Positie en oriëntatie vastleggen; bepalen of diepgaander onderzoek nodig is |
| Inwendig onderzoek | UT waar geometrie en materiaal het toelaten | Ondergrondse discontinuïteiten en de mogelijke diepte of omvang van verdachte gebieden | Breng indicaties in kaart en beoordeel aan de hand van toepasselijke technische acceptatiecriteria |
Voorbereiding van het oppervlak is van cruciaal belang. Zware corrosie, verf, olie of ruw slijpen kunnen de inspectiekwaliteit verstoren. NDT moet ook worden geselecteerd op basis van het materiaal en het defecttype: magnetische deeltjestesten zijn nuttig voor geschikte ferromagnetische componenten, penetranttesten detecteren oppervlaktebrekende defecten, terwijl ultrasoon onderzoek informatie kan verschaffen over interne discontinuïteiten wanneer de componentgeometrie dit toelaat.
De scheuroriëntatie verdient aandacht omdat deze de dominante belastingsrichting kan aangeven. Een scheur die volgt op een flensovergang, die uit een spiebaan komt of zich uitstrekt uit een boutgat moet in samenhang met de lokale spanningsgeometrie worden beschouwd. Meerdere kleine indicaties verspreid over een zwaar belaste regio kunnen duiden op een ander probleem dan één geïsoleerd hanteringsmerkteken.
Dimensionale resultaten moeten ook worden gecontroleerd. Een lage slingerwaarde bewijst niet dat de passingen in de boutgaten acceptabel zijn, en acceptabele boutgaten bewijzen niet dat de as is uitgelijnd. Op dezelfde manier kan bij het vinden van een scheur door NDT niet worden vastgesteld of het initiërende mechanisme corrosie, torsiecycli, buiging, slechte pasvorm of een combinatie daarvan was. Effectieve inspectie van scheepskoppelingen combineert deze bevindingen voordat er een conclusie over de hoofdoorzaak wordt getrokken.
De beslissing over reparatie versus vervanging moet beginnen met de locatie van de scheur en de structurele betekenis ervan, en niet alleen met de lengte van de scheur. Schade in een niet-kritisch oppervlak met lage spanning kan een ander technisch gevolg hebben dan een scheur in een flensafronding, spiebaan, boutgatligament of as-naar-flensovergang. Het eenvoudigweg verwijderen van materiaal van een locatie met hoge spanning om een indicatie te elimineren, kan een nieuw geometrieprobleem creëren of de beschikbare sectie verkleinen.
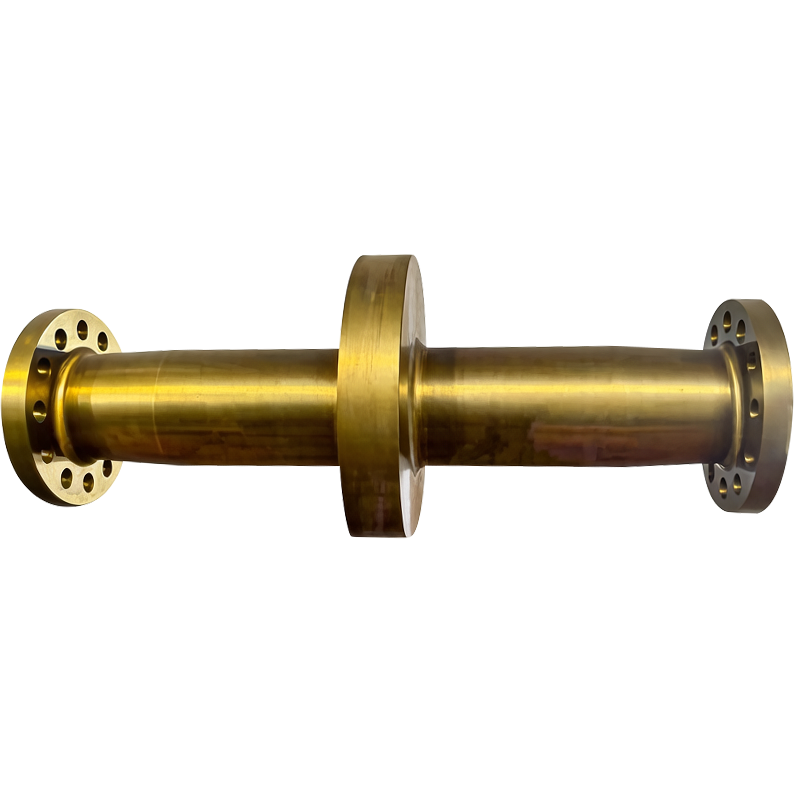
Vervanging verdient meer aandacht wanneer scheuren een primaire koppeloverbrengende sectie binnendringen, meerdere oorzaken van vermoeidheid worden gedetecteerd, de flensgeometrie permanent wordt vervormd, schade aan het boutgat de beoogde pasvorm in gevaar brengt, of voor reparatie een aanzienlijke verwijdering van materiaal vereist. Het lassen van een kritisch as- of koppelingsgebied mag nooit worden behandeld als een automatische veldoplossing; materiaalkwaliteit, voorafgaande warmtebehandeling, restspanning, vermoeiingssterkte, goedgekeurde reparatieprocedures en toepasselijke classificatie-eisen zijn allemaal van invloed op de vraag of een dergelijke reparatie technisch aanvaardbaar is.
Als voor vervanging wordt gekozen, is bestellen alleen op asdiameter en totale lengte onvoldoende. Een nieuwe gesmede aandrijfas of ander assegment moet worden afgestemd op het werkelijke belastingspad en de tekeningvereisten. De vervaardiging van gesmede assen kan een gecontroleerde materiaalkeuze, warmtebehandeling, precisiebewerking en inspectie van kritische pasgeometrie omvatten.
Voordat een vervangende as of koppeling wordt vrijgegeven voor productie, moet u de buitendiameter van de flens, de dikte, de geometrie van de piloot of het spiegat, de boutcirkel, de gatafmetingen en de vereisten voor de passing, de asdiameters, de overgangsradii, de spiebaandetails, de passende interfaces, het gespecificeerde materiaal, de warmtebehandelingsvereisten, de vlakslingering, de radiale slingering, de coaxialiteit, de toleranties voor de oppervlakteafwerking, de vereiste NDT-methoden, de acceptatiecriteria, de documentatievereisten en de relatie met aangrenzende lagers, afdichtingen, assecties en koppelingscomponenten bevestigen.
Reparatie is alleen succesvol als het originele laadmechanisme wordt verwijderd. Het installeren van een nieuwe flens op een aslijn met onopgeloste lagerslijtage, uitlijningsfout, vervormde pasgeometrie of onjuiste boutbelasting kan hetzelfde faalmechanisme reproduceren op een nieuw onderdeel.
Preventie begint bij specificatie. Koppelingsovergangen moeten de goedgekeurde geometrie volgen, machinaal bewerkte oppervlakken moeten vermijdbare spanningsverhogers vermijden, pasafmetingen moeten de beoogde pasvorm ondersteunen, en inspectie-eisen moeten worden vermeld vóór productie in plaats van toegevoegd nadat schade is opgetreden. Oppervlakteafwerking, hoekgeometrie, kwaliteit van het boutgat, corrosiebescherming, slingering en coaxialiteit moeten samen worden beschouwd, omdat de betrouwbaarheid van vermoeiing afhangt van de combinatie en niet van één geïsoleerde tolerantie.
Installatie is net zo belangrijk. De pasvlakken moeten schoon zijn en vrij van bramen of opgesloten vuil. De slingering moet, indien nodig, worden gecontroleerd vóór de eindmontage, en bouten moeten worden geïnstalleerd met behulp van de goedgekeurde aandraai- of voorspanningsprocedure voor de betreffende verbinding. De uitlijning van de as moet worden geverifieerd onder de scheepsomstandigheden gespecificeerd door de ontwerper, werf, leverancier van apparatuur of classificatie-eisen. Als er lagerwerkzaamheden, funderingswerkzaamheden, asverwijdering, aanvaringsschade of grote reparaties in het droogdok hebben plaatsgevonden, mogen eerdere uitlijningsaannames niet automatisch worden hergebruikt.
Operationele monitoring helpt bij het identificeren van veranderingen voordat scheuren in de koppelingsflens duidelijk worden. Toenemende trillingen, herhaalde veranderingen in de temperatuur van de lagers, ongebruikelijk gedrag van afdichtingen, wrijving van producten in de buurt van een koppeling, abnormaal geluid, terugkerende problemen met bevestigingsmiddelen of veranderingen na impact op de voortstuwing zijn redenen om de inspectie uit te breiden tot buiten het symptoom zelf. Er kan sprake zijn van een koppeling waar de schade zichtbaar wordt, ook al is de initiërende toestand elders in de aslijn ontstaan.
De verbonden Onderdelen voor scheepsvoortstuwing omvatten tussenassen, schroefassen, drukassen, lagers, afdichtingen en koppelingsgerelateerde componenten. Hun mechanische relatie betekent dat een koppelingsinspectie niet mag stoppen bij de flensgrens.
Bewaar ten slotte nuttige onderhoudsgeschiedenis. Uitlezingen van slingeringen, uitlijningsgegevens, NDT-indicatiekaarten, lagerconditie, boutwaarnemingen, bedieningssymptomen en eerdere reparaties vormen een basislijn voor latere vergelijking. Een trend die een geleidelijke verandering laat zien, is vaak informatiever dan één meting die wordt uitgevoerd nadat zich al een storing heeft voorgedaan.
Het falen van een scheepsaskoppeling kan het beste worden voorkomen door de koppeling te behandelen als onderdeel van een belaste aslijn in plaats van als een geïsoleerde flens. Vermoeiingsscheuren worden begrijpelijker wanneer spanningsconcentratie, corrosie, passing, slingering, verdeling van de boutbelasting en uitlijning samen worden geëvalueerd. Inspectie moet dimensionale controles, geschikte NDT en analyse van de hoofdoorzaak combineren voordat reparatie of vervanging wordt goedgekeurd. Shanghai TOTEM Machinery Co., Ltd. is een fabrikant van gesmede en machinaal bewerkte ascomponenten waarbij op elkaar aansluitende geometrie, coaxialiteit, oppervlakteconditie en inspectiecontrole belangrijk zijn voor een betrouwbare integratie van het voortstuwingssysteem.
A: Veel voorkomende oorzaken zijn onder meer cyclische torsie- of buigspanning, spanningsconcentratie, corrosieputten, wrijving, slechte flenspassing, verkeerde uitlijning van de as, overmatige slingering, problemen met de bevestigingsmiddelen en combinaties van deze omstandigheden.
A: Het hangt af van de scheurlocatie, diepte, materiaal, flensgeometrie, resterende sectie, reparatiemethode en goedkeuringsvereisten. Scheuren in sterk belaste koppeloverbrengende gebieden vereisen vaak een meer conservatieve evaluatie.
A: Met magnetische deeltjestests kunnen oppervlakte- en bijna-oppervlaktefouten in geschikte ferromagnetische materialen worden gedetecteerd, penetranttests vinden oppervlaktebrekende defecten, en ultrasoon testen kan interne discontinuïteiten evalueren waar de geometrie dit toelaat.
A: Overmatige vlak- of radiale slingering kan ongelijkmatige belasting, trillingen, buigkrachten en slecht flenscontact veroorzaken, waardoor de cyclische spanning bij overgangen, bevestigingsmiddelen, lagers en andere vermoeidheidsgevoelige locaties toeneemt.
A: Bevestig materiaal, warmtebehandeling, flensafmetingen, boutcirkelgeometrie, gatpassingen, spiebanen, overgangsradii, asinterfaces, slinger- en coaxialiteitstoleranties, oppervlakteafwerking, NDT-vereisten en toepasselijke goedkeuringsdocumentatie.


