
Please Choose Your Language
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 28-06-2026 Asal: Lokasi
Poros laut berfungsi sebagai penghubung penahan beban utama yang menghubungkan mesin kapal ke baling-balingnya. Silinder berputar besar ini beroperasi di bawah tekanan mekanis yang ekstrim setiap hari. Tuntutan operasional yang berat memerlukan kinerja material yang sempurna. Ketika sebuah poros rusak parah, konsekuensinya akan berdampak pada seluruh operasi Anda. Anda menghadapi periode dry-docking yang berkepanjangan. Anda mengalami downtime operasional yang sangat besar. Risiko keselamatan yang parah timbul bagi kru Anda di laut. Kejadian darurat ini jauh melebihi upaya pemeliharaan standar. Pengadaan komponen yang andal bergantung sepenuhnya pada verifikasi integritas metalurgi jauh sebelum pemasangan. Anda mencapai hal ini melalui pemilihan paduan yang ketat dan pengujian non-destruktif (NDT) yang ketat. Inspeksi visual saja tidak dapat menjamin keselamatan jangka panjang. Dalam panduan ini, Anda akan mempelajari cara mengevaluasi profil material dan standar pengujian internal. Kami akan mengeksplorasi nilai paduan kekuatan tinggi tertentu dan metode pemeriksaan ultrasonik modern. Anda akan mendapatkan wawasan yang dapat ditindaklanjuti untuk mengamankan komponen propulsi yang andal untuk armada Anda.
Memilih poros paduan laut yang tepat memerlukan keseimbangan ketahanan lelah torsional dengan kondisi pengoperasian lingkungan.
Poros penggerak yang ditempa menawarkan integritas struktural yang jauh lebih unggul dibandingkan dengan alternatif cor, asalkan perlakuan panas dikontrol dengan ketat.
Inspeksi volumetrik melalui Pengujian Ultrasonik (UT) adalah persyaratan yang tidak dapat dinegosiasikan untuk mendeteksi inklusi atau rongga di bawah permukaan sebelum pemasangan.
Daftar pemasok yang dipilih harus dibatasi hanya pada produsen yang mampu memberikan ketertelusuran penuh dan sertifikasi Asosiasi Masyarakat Klasifikasi Internasional (IACS).
Operator sering kali menghadapi tekanan kuat untuk mengurangi biaya komponen awal. Namun, kompromi pada kualitas material membawa risiko operasional yang sangat besar. Komponen di bawah standar sering kali tergeser selama manuver cuaca buruk. Pemulihan kapal darurat memerlukan kapal tunda penyelamatan yang sangat khusus. Anda kemudian akan menghadapi biaya dok kering yang mendesak dan denda keterlambatan kargo yang besar. Operator harus menunggu lama untuk mendapatkan suku cadang khusus. Tindakan reaktif ini melumpuhkan jadwal pengiriman yang direncanakan dengan ketat. Berinvestasi pada komponen premium menghilangkan biaya darurat yang eksponensial.
Driveline yang berputar menahan gaya mekanis multi-arah yang tiada henti. Ini menyerap tekanan torsi terus menerus dari mesin utama yang besar. Ini menangani momen lentur parah yang dihasilkan oleh baling-baling berat. Beban kejut hidrodinamik menyerang sistem secara terus menerus selama keadaan laut yang ganas. Baja harus menyerap lonjakan energi mendadak ini dengan aman. Retakan kelelahan mikroskopis tidak boleh terjadi. Material yang lemah pada akhirnya akan patah akibat serangan gabungan ini. Ketahanan struktural menentukan umur komponen.
Integrasi sistem menghadirkan tantangan rekayasa penting lainnya. Seluruh driveline harus berfungsi secara kohesif. Poros ekor dan poros transmisi harus bekerja dalam keselarasan sempurna. Penjajaran yang buruk menyebabkan getaran parah di seluruh lambung kapal. Getaran ini mempercepat keausan dini bantalan dengan cepat. Ini menurunkan segel tabung buritan yang sensitif. Anda harus memperlakukan komponen-komponen terpisah ini sebagai sistem penyaluran daya yang terintegrasi. Pencocokan presisi mencegah siklus kelelahan yang disebabkan oleh getaran dan merusak ini.
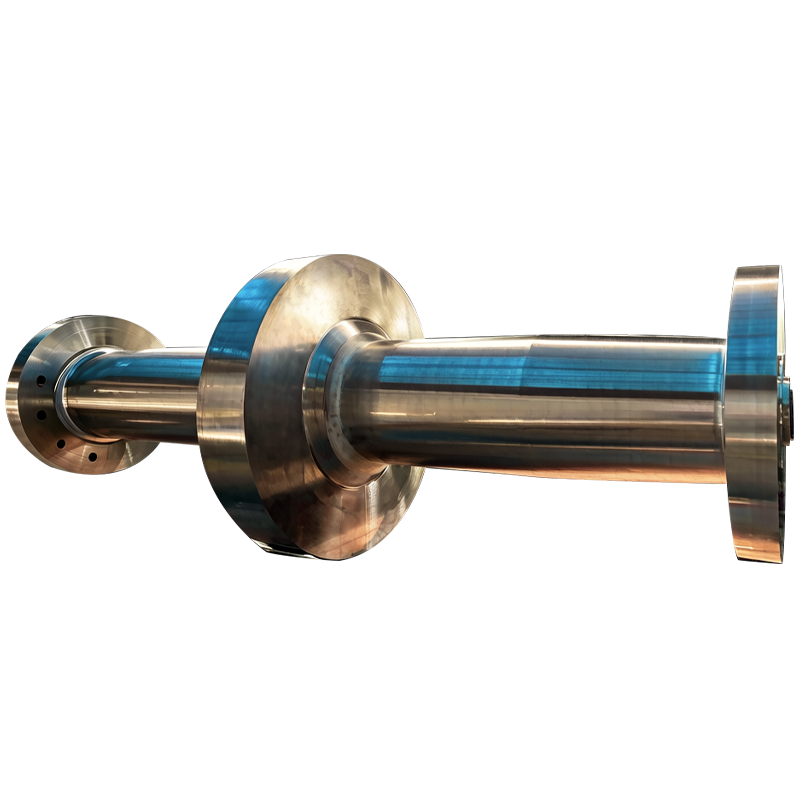
Aplikasi kelautan yang berat menuntut kesehatan struktural yang luar biasa. Baja tuang sering kali menyembunyikan porositas internal yang berbahaya. Ini sering kali mengandung rongga penyusutan yang tersembunyi dari proses pendinginan. Cacat mikroskopis ini bertindak sebagai konsentrator tegangan utama. Penempaan sepenuhnya menghilangkan kelemahan material penting ini. Proses pengepresan hidrolik yang berat menghancurkan rongga internal. Ini menciptakan aliran butir yang kontinyu dan terarah yang menyelaraskan sepanjang komponen. Struktur butiran yang seragam ini secara dramatis meningkatkan batas kelelahan secara keseluruhan.
Bahan baku tempa saja masih belum mencukupi untuk tugas kelautan. Hal ini membutuhkan perlakuan panas yang tepat untuk mencapai kekuatan maksimum. Operator mengandalkan siklus quenching dan tempering yang sangat terkontrol. Pemrosesan termal yang tepat ini mengubah struktur mikro internal. Ini mencapai kekuatan luluh yang dibutuhkan secara andal. Ini menjamin ketangguhan dampak tinggi pada suhu beku. Perlakuan panas yang buruk menyebabkan baja menjadi rapuh. Hal ini membuat komponen sangat rentan terhadap beban kejut yang tiba-tiba.
Para insinyur secara luas menentukan baja paduan rendah dan berkekuatan tinggi untuk memenuhi tuntutan lingkungan laut. Nilai khusus ini memberikan profil metalurgi yang luar biasa. Kandungan kromium memberikan pengerasan yang dalam dan seragam. Nikel memastikan ketangguhan luar biasa pada rentang suhu ekstrem. Molibdenum secara efektif menahan mulur suhu tinggi dan retak termal. Vanadium menghaluskan struktur butiran selama fase penempaan. Bersama-sama, mereka menciptakan komponen transmisi daya yang sangat tahan lama. Ini tahan hingga beberapa dekade penggunaan berat.
Bahan ini unggul dalam aplikasi kelautan yang menuntut spesifik. Pengiriman komersial tugas berat sangat bergantung pada ketahanan lelahnya. Kapal angkatan laut menggunakannya untuk transmisi torsi cepat. Kapal kelas es bergantung pada ketangguhan benturan suhu rendahnya. Ini menangani beban kejut yang hebat yang disebabkan oleh benturan balok es yang terendam. Anda memaksimalkan keselamatan operasional dengan menerapkan spesifikasi ini di lingkungan torsi maksimum. Ia menawarkan keandalan yang tak tertandingi untuk operasi laut dalam.
| Elemen Paduan Dampak | Fungsi Metalurgi Primer | terhadap Operasi Laut |
|---|---|---|
| Kromium (Cr) | Meningkatkan kedalaman pengerasan dan ketahanan oksidasi. | Mencegah keausan yang dipercepat di area segel dengan gesekan tinggi. |
| Nikel (Ni) | Meningkatkan ketangguhan benturan dan mengurangi kerapuhan. | Menjamin integritas struktural dalam pembekuan air laut. |
| Molibdenum (Mo) | Meningkatkan kekuatan suhu tinggi dan batas kelelahan. | Mempertahankan bentuk di bawah beban throttle penuh yang terus menerus. |
| Vanadium (V) | Meningkatkan struktur butiran halus selama perlakuan panas. | Mencegah timbulnya retakan mikroskopis di bawah tekanan. |
Tidak semua kapal membutuhkan baja berkekuatan sangat tinggi. Baja tahan karat seperti 316L atau Duplex melayani ceruk tertentu dengan sempurna. Mereka menawarkan ketahanan korosi alami yang sangat baik. Anda sering menemukannya di kapal penumpang kecil atau kapal pesiar mewah. Mereka bekerja dengan sangat baik di lingkungan pengoperasian air hangat yang sangat korosif. Namun, kekuatan tarik keseluruhannya yang lebih rendah membatasinya untuk digunakan pada muatan berat. Mereka tidak bisa menyalurkan torsi besar yang dibutuhkan oleh kapal kontainer besar.
Baja karbon menghadirkan alternatif lain yang layak untuk anggaran tertentu. Pabrikan sering kali melindungi baja karbon standar menggunakan lapisan luar khusus. Mereka mengecilkan lengan perunggu atau komposit di atas area tabung buritan yang rentan. Penghalang ini melindungi baja di bawahnya dari kontak langsung dengan air laut. Pendekatan ini menawarkan rasio biaya-manfaat yang sangat menguntungkan. Ini memberikan kekuatan yang memadai sekaligus mengelola biaya material di muka secara efektif. Namun, lapisan yang rusak akan dengan cepat menghancurkan baja di bawahnya melalui korosi lubang yang cepat.
Inspeksi visual tidak dapat memverifikasi kesehatan material internal secara akurat. Metode pengujian permukaan mengandung keterbatasan bawaan yang parah. Magnetic Particle Inspection (MPI) mendeteksi retakan permukaan dangkal dengan sempurna. Liquid Penetrant Testing (PT) mengungkap cacat permukaan mikroskopis dengan mudah. Namun, tidak ada metode yang dapat menembus jauh ke dalam baja padat berdiameter besar. Mereka menyembunyikan anomali internal yang berbahaya sepenuhnya dari pengawas kualitas. Mengandalkan pengujian di permukaan saja akan mengundang kegagalan operasional yang membawa bencana. Anda harus melihat lebih dalam ke dalam logam.
Pengujian Ultrasonik (UT) memecahkan titik buta inspeksi kritis ini. UT menggunakan gelombang suara frekuensi tinggi untuk memetakan struktur internal. Transduser khusus mengirimkan pulsa akustik jauh ke dalam logam. Gelombang tak kasat mata ini akan memantul kembali ketika terjadi anomali. Peralatan pengujian memvisualisasikan gema akustik ini pada layar digital. Ini secara akurat mendeteksi kelemahan tersembunyi seperti retakan mikro internal. Ia menemukan serpihan hidrogen berbahaya yang tersisa dari pendinginan yang tidak tepat. Ini menunjukkan dengan tepat inklusi non-logam yang terperangkap di dalam matriks baja.
Standar penerimaan yang ketat mengatur seluruh proses pengujian ini. Protokol industri seperti ASTM A388 atau EN 10228-3 menentukan parameter pengujian yang tepat. Anda harus benar-benar mematuhi kerangka kerja global yang telah ditetapkan ini. Selain itu, personel yang melakukan tes sangat banyak. Teknisi bersertifikat Tingkat II atau Tingkat III harus melakukan analisis. Mereka memiliki pelatihan yang diperlukan untuk menafsirkan gema akustik yang kompleks dengan benar. Mereka membedakan secara akurat antara kebisingan butiran yang tidak berbahaya dan cacat struktural yang kritis.
Inspeksi volumetrik standar umumnya mengikuti langkah-langkah inti berikut:
Persiapan Permukaan: Teknisi mengolah komponen hingga permukaan akhir tertentu untuk memungkinkan transmisi akustik yang bersih.
Kalibrasi: Unit pengujian dikalibrasi menggunakan blok referensi standar yang menampilkan ukuran cacat buatan yang diketahui.
Pemindaian: Operator memindai seluruh volume menggunakan transduser sinar lurus dan sinar sudut.
Evaluasi: Gema yang terdeteksi diukur berdasarkan ukuran cacat maksimum yang diperbolehkan yang ditentukan oleh lembaga klasifikasi.
Dokumentasi: Laporan komprehensif memetakan lokasi, kedalaman, dan amplitudo semua indikasi yang tercatat.
Pengadaan mesin tempa berkualitas tinggi hanya menyelesaikan separuh permasalahan teknik. Eksekusi akhir menentukan keberhasilan operasional jangka panjang. Pemesinan akhir yang tidak tepat menimbulkan risiko implementasi yang sangat besar. Masinis harus menjaga toleransi dimensi yang tepat selama proses pembubutan. Gagal mencapai runout yang ditentukan menyebabkan ketidaksejajaran yang parah dengan segera. Ketidaksejajaran ini dengan cepat merusak kopling fleksibel yang mahal. Ini mentransfer getaran destruktif berfrekuensi tinggi langsung ke blok mesin utama.
Korosi galvanik merupakan ancaman lingkungan berkelanjutan lainnya. Itu poros penggerak berinteraksi secara konstan dengan logam yang berbeda. Ini terhubung langsung ke baling-baling perunggu atau komposit. Ini beroperasi terus menerus saat terendam dalam air asin yang sangat konduktif. Lingkungan ini menciptakan sel galvanik yang kuat. Logam yang kurang mulia akan cepat rusak. Anda harus menerapkan sistem perlindungan anodik yang tepat. Anoda seng atau aluminium yang ditempatkan dengan hati-hati menyerap serangan elektrokimia yang keras ini. Mereka melindungi komponen driveline yang penting agar tidak larut sebelum waktunya.
Realitas instalasi juga menuntut perencanaan logistik yang cermat. Pengangkutan dan penanganan komponen berukuran besar ini memerlukan peralatan yang sangat khusus. Kesalahan pemasangan yang sederhana dapat membengkokkan komponen yang dikerjakan secara presisi secara permanen. Menjatuhkan unit menyebabkan tekanan struktural tersembunyi secara internal. Galangan kapal harus menggunakan batang penyebar dengan nilai yang tepat selama proses pengangkatan. Mereka harus menopang silinder berat secara merata di beberapa titik kontak. Mencegah kerusakan instalasi memastikan komponen memasuki layanan dalam kondisi operasional sempurna.
Patuhi praktik terbaik berikut untuk memaksimalkan keberhasilan instalasi Anda:
Verifikasi semua toleransi lubang baut kopling menggunakan pengukur mikrometer yang dikalibrasi sebelum perakitan.
Oleskan senyawa anti-rebut yang disetujui ke semua permukaan yang tahan terhadap gangguan untuk memudahkan pemeliharaan di masa mendatang.
Pantau variasi suhu sekitar selama penyelarasan optik akhir driveline.
Melakukan analisis getaran torsi (TVA) yang komprehensif sebelum mengizinkan tahap uji coba laut.
Memilih pabrikan yang tepat menentukan keamanan tertinggi kapal Anda. Anda harus menetapkan kerangka pengadaan yang kaku dan tanpa kompromi. Mulailah dengan segera memverifikasi persetujuan Lembaga Klasifikasi. Pabrikan harus memiliki sertifikasi aktif dari Asosiasi Masyarakat Klasifikasi Internasional (IACS). Carilah persetujuan terkini dari badan-badan seperti ABS, DNV, Lloyd's Register, atau Bureau Veritas. Sertifikasi ini berfungsi sebagai dasar keselamatan mutlak Anda. Hal ini membuktikan fasilitas mereka memenuhi standar manufaktur maritim yang ketat.
Ketertelusuran yang terdokumentasi menghilangkan keraguan yang berbahaya mengenai rantai pasokan. Anda harus meminta Sertifikat Uji Pabrik (MTC) yang lengkap untuk setiap pesanan. Pastikan dokumen-dokumen ini benar-benar sesuai dengan EN 10204 Tipe 3.2. Tingkat sertifikasi khusus ini memerlukan verifikasi pihak ketiga yang independen. Surveyor independen menyaksikan pengujian mekanis secara langsung. Mereka memverifikasi komposisi kimia yang tepat dari lelehan tersebut secara langsung. Ini menjamin Anda menerima apa yang dipesan teknisi Anda. Ini mencegah penggantian bahan bekas yang kualitasnya lebih rendah dan berbahaya.
Mengevaluasi calon mitra berdasarkan kemampuan produksi internal langsung mereka. Pemasok yang ideal menangani seluruh proses produksi end-to-end secara internal. Mereka mengelola penempaan ingot berat awal. Mereka mengontrol siklus perlakuan panas kritis dengan tepat. Mereka melakukan pengeboran lubang dalam secara presisi dan akurat. Mereka melaksanakan pemeriksaan akhir UT secara internal. Menjaga langkah-langkah rumit ini di bawah satu atap akan meminimalkan penyerahan pihak ketiga. Ini mengurangi kesalahan komunikasi yang merugikan secara signifikan. Hal ini menciptakan satu titik akuntabilitas mutlak untuk pengendalian kualitas.
| Kriteria Evaluasi | Risiko Pemasok Standar | Manfaat Pemasok IACS Premium |
|---|---|---|
| Sertifikasi Pengujian | EN 10204 Tipe 3.1 (Bersertifikasi mandiri) memungkinkan adanya bias. | EN 10204 Tipe 3.2 (Terverifikasi pihak ketiga) memastikan kebenaran. |
| Lingkup Produksi | Subkontrak perlakuan panas dan NDT. | 100% Pemrosesan end-to-end internal. |
| Kemampuan NDT | Permukaan dasar PT/MPI saja. | Pemeriksaan UT Volumetrik Tingkat III. |
| Ketertelusuran | Pelacakan tingkat batch menyebabkan kebingungan. | Pelacakan nomor panas komponen individual memastikan keakuratan. |
Keandalan poros laut bergantung sepenuhnya pada ilmu material yang dapat diverifikasi. Ini sangat bergantung pada protokol pengujian internal yang ketat. Keakuratan dimensi saja tidak dapat menjamin pengoperasian kapal yang aman. Anda harus melihat lebih dalam integritas struktural baja itu sendiri. Komponen yang benar-benar andal memerlukan teknik penempaan premium. Ini menuntut perlakuan panas yang tepat. Diperlukan pemeriksaan volumetrik yang ketat untuk mendeteksi kelemahan tersembunyi.
Tinjau spesifikasi pengadaan Anda saat ini secara proaktif hari ini. Pastikan protokol UT yang Anda perlukan sesuai dengan aturan masyarakat klasifikasi terbaru dengan sempurna. Pastikan nilai paduan pilihan Anda selaras dengan profil operasional kapal Anda yang sebenarnya. Meningkatkan spesifikasi material Anda akan mencegah kegagalan besar di kemudian hari. Ini melindungi kru dan kargo Anda dari kerusakan yang tidak terduga. Ini mengamankan efisiensi operasional jangka panjang Anda.
Ambil tindakan segera untuk mengamankan keandalan driveline Anda. Kirimkan gambar teknik dan persyaratan operasional Anda ke mitra manufaktur yang berkualifikasi penuh. Minta segera konsultasi metalurgi dan permesinan terperinci. Analisis ahli akan memastikan instalasi Anda berikutnya berjalan dengan sempurna. Ini akan menangani kondisi maritim yang paling keras tanpa gagal.
A: Poros transmisi (atau poros perantara) menghubungkan kotak roda gigi ke poros penggerak (atau poros ekor), yang keluar dari lambung untuk menahan baling-baling. Keduanya memerlukan kekuatan puntir yang tinggi, namun poros ekornya menghadapi paparan air laut langsung dan tegangan lentur yang lebih tinggi.
J: Campuran spesifik Chromium, Nikel, Molibdenum, dan Vanadium memberikan keseimbangan luar biasa antara kemampuan pengerasan yang dalam, kekuatan tarik tinggi, dan ketahanan lelah yang unggul, sehingga ideal untuk mentransmisikan torsi besar.
J: Pembeli harus mewajibkan inspeksi UT volumetrik 100% sesuai aturan masyarakat kelas, yang dilakukan oleh personel yang bersertifikat minimal ISO 9712 atau ASNT SNT-TC-1A Level II, dengan pelaporan lengkap diberikan sebelum pengiriman.


