
Please Choose Your Language
Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 28-06-2026 Herkomst: Locatie
De scheepsas fungeert als de primaire dragende verbinding die de motor van een schip met de propeller verbindt. Deze enorme roterende cilinder staat elke dag onder extreme mechanische belasting. Zware operationele eisen vereisen onberispelijke materiaalprestaties. Wanneer een schacht op catastrofale wijze faalt, zijn de gevolgen voelbaar voor uw hele bedrijf. U krijgt te maken met langere droogdokperioden. U ervaart enorme operationele downtime. Op zee ontstaan er ernstige veiligheidsrisico’s voor uw bemanning. Deze noodsituaties wegen veel zwaarder dan de standaardonderhoudsinspanningen. Betrouwbare aanschaf van componenten is volledig afhankelijk van het verifiëren van de metallurgische integriteit lang vóór de installatie. U bereikt dit door een strikte selectie van legeringen en rigoureuze niet-destructieve testen (NDT). Visuele inspecties alleen kunnen de veiligheid op lange termijn niet garanderen. In deze handleiding leert u hoe u materiaalprofielen en interne testnormen evalueert. We zullen specifieke legeringssoorten met hoge sterkte en moderne ultrasone inspectiemethoden onderzoeken. U krijgt bruikbare inzichten om betrouwbare voortstuwingscomponenten voor uw wagenpark te beveiligen.
Het selecteren van de juiste scheepslegeringsas vereist een evenwicht tussen de torsiemoeheidsweerstand en de omgevingsomstandigheden.
Een gesmede voortstuwingsas biedt een enorm superieure structurele integriteit vergeleken met gegoten alternatieven, op voorwaarde dat de warmtebehandeling streng wordt gecontroleerd.
Volumetrische inspectie via ultrasoon testen (UT) is een niet-onderhandelbare vereiste voor het detecteren van ondergrondse insluitsels of holtes vóór installatie.
Shortlists van leveranciers moeten worden beperkt tot fabrikanten die volledige traceerbaarheid en certificeringen van de International Association of Classification Societies (IACS) kunnen bieden.
Exploitanten worden vaak geconfronteerd met grote druk om de initiële componentkosten te verlagen. Het in gevaar brengen van de materiaalkwaliteit brengt echter catastrofale operationele risico's met zich mee. Onderdelen van mindere kwaliteit scheuren vaak tijdens manoeuvres in zwaar weer. Voor noodherstel van schepen zijn zeer gespecialiseerde bergingssleepboten nodig. U krijgt dan te maken met urgente droogdokkosten en hoge boetes voor vertraagde lading. Operators moeten lang wachten op aangepaste vervangende onderdelen. Deze reactieve maatregelen verlammen strak geplande verzendschema's. Investeren in hoogwaardige componenten elimineert deze exponentiële noodkosten.
De roterende aandrijflijn ondergaat meedogenloze mechanische krachten in meerdere richtingen. Het absorbeert de voortdurende torsiespanning van de enorme hoofdmotor. Het kan de zware buigmomenten aan die worden gegenereerd door de zware propeller. Hydrodynamische schokbelastingen treffen het systeem voortdurend tijdens ruwe zeetoestanden. Het staal moet deze plotselinge energiepieken veilig opvangen. Er mogen geen microscopische vermoeiingsscheuren ontstaan. Een zwak materiaal zal uiteindelijk breken onder deze gecombineerde aanval. Structurele veerkracht definieert de levensduur van componenten.
Systeemintegratie vormt nog een cruciale technische uitdaging. De gehele aandrijflijn moet samenhangend functioneren. De staartschacht en de de transmissie-as moet perfect uitgelijnd werken. Een slechte uitlijning veroorzaakt ernstige trillingen door de hele romp. Deze trilling versnelt voortijdige lagerslijtage snel. Het tast de gevoelige schroefasbuisafdichtingen aan. U moet deze afzonderlijke componenten behandelen als een geïntegreerd stroomafgiftesysteem. Nauwkeurige afstemming voorkomt deze schadelijke, door trillingen veroorzaakte vermoeidheidscycli.
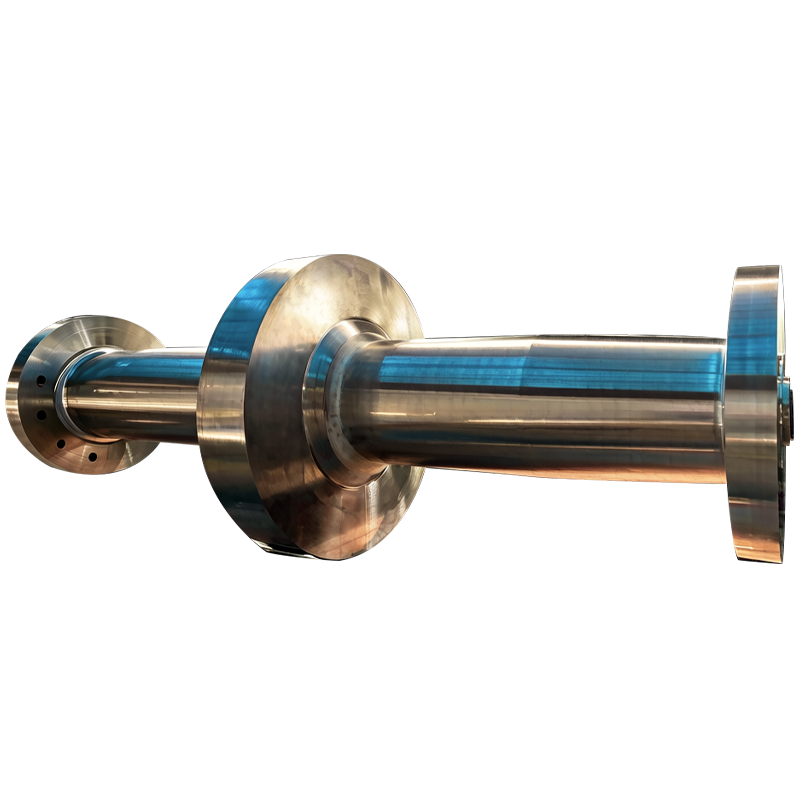
Zware maritieme toepassingen vereisen uitzonderlijke structurele stevigheid. Gegoten staal verbergt vaak gevaarlijke interne porositeit. Vaak bevat het verborgen krimpholten afkomstig van het koelproces. Deze microscopische defecten fungeren als voornaamste spanningsconcentratoren. Smeden elimineert deze kritische materiële zwakheden volledig. Het zware hydraulische persproces verplettert interne holtes. Het creëert een continue, gerichte graanstroom die zich uitlijnt langs de lengte van het onderdeel. Deze uniforme korrelstructuur verhoogt dramatisch de algehele vermoeidheidslimiet.
Ruw gesmeed materiaal alleen blijft onvoldoende voor maritieme toepassingen. Het vereist een nauwkeurige warmtebehandeling om maximale sterkte te bereiken. Operators vertrouwen op zeer gecontroleerde afschrik- en tempereercycli. Deze nauwkeurige thermische verwerking transformeert de interne microstructuur. Het bereikt betrouwbaar de exact vereiste vloeigrens. Het garandeert een hoge slagvastheid bij vriestemperaturen. Een slecht uitgevoerde warmtebehandeling maakt het staal bros. Het maakt het onderdeel zeer kwetsbaar voor plotselinge schokbelastingen.
Ingenieurs specificeren op grote schaal laaggelegeerde, hoge sterkte staalsoorten voor veeleisende maritieme omgevingen. Deze specifieke kwaliteit levert een uitzonderlijk metallurgisch profiel op. Het chroomgehalte zorgt voor een diepe, uniforme hardbaarheid. Nikkel zorgt voor een uitstekende taaiheid over extreme temperatuurbereiken. Molybdeen is effectief bestand tegen kruip bij hoge temperaturen en thermische scheuren. Vanadium verfijnt de korrelstructuur tijdens de smeedfase. Samen creëren ze een zeer duurzame component voor krachtoverbrenging. Het is bestand tegen tientallen jaren intensief gebruik.
Dit materiaal blinkt uit in specifieke veeleisende maritieme toepassingen. De zware commerciële scheepvaart is sterk afhankelijk van de weerstand tegen vermoeidheid. Marineschepen gebruiken het voor snelle koppeloverdracht. Schepen uit de ijsklasse zijn afhankelijk van de slagvastheid bij lage temperaturen. Het kan de hevige schokbelastingen aan die worden veroorzaakt door het slaan van ondergedompelde ijsblokken. U maximaliseert de operationele veiligheid door deze specificatie in te zetten in omgevingen met maximaal koppel. Het biedt ongeëvenaarde betrouwbaarheid voor diepzeeoperaties.
| legeringselementen | Primaire metallurgische functie van | Impact op maritieme activiteiten |
|---|---|---|
| Chroom (Cr) | Verhoogt de hardingsdiepte en de oxidatieweerstand. | Voorkomt versnelde slijtage in afdichtingsgebieden met hoge wrijving. |
| Nikkel (Ni) | Verbetert de slagvastheid en vermindert de broosheid. | Garandeert structurele integriteit bij bevriezend zeewater. |
| Molybdeen (Mo) | Verbetert de sterkte en vermoeidheidslimiet bij hoge temperaturen. | Behoudt zijn vorm onder continue volgasbelasting. |
| Vanadium (V) | Bevordert de fijne korrelstructuur tijdens de warmtebehandeling. | Voorkomt microscopische scheurvorming onder spanning. |
Niet elk schip heeft ultrasterk staal nodig. Roestvast staal zoals 316L of Duplex is perfect geschikt voor specifieke niches. Ze bieden een uitstekende natuurlijke corrosieweerstand. Je vindt ze vaak in kleinere passagiersschepen of luxe jachten. Ze werken uitzonderlijk goed in zeer corrosieve bedrijfsomgevingen met warm water. Hun lagere totale treksterkte weerhoudt hen echter van zware vrachttoepassingen. Ze kunnen eenvoudigweg niet het enorme koppel overbrengen dat grote containerschepen nodig hebben.
Koolstofstaal biedt een ander haalbaar alternatief voor specifieke budgetten. Fabrikanten beschermen standaard koolstofstaal vaak met behulp van gespecialiseerde buitenvoeringen. Ze krimpen bronzen of composiet hulzen over het kwetsbare hekbuisgebied. Deze barrière beschermt het onderliggende staal tegen direct contact met zeewater. Deze aanpak biedt een zeer gunstige kosten-batenverhouding. Het biedt voldoende kracht en beheert tegelijkertijd de materiaalkosten vooraf effectief. Een gescheurde voering zal echter het onderliggende staal snel vernietigen door snelle putcorrosie.
Visuele inspecties kunnen de interne materiaalgezondheid niet nauwkeurig verifiëren. Oppervlaktetestmethoden bevatten ernstige inherente beperkingen. Magnetic Particle Inspection (MPI) detecteert ondiepe oppervlaktescheuren perfect. Liquid Penetrant Testing (PT) brengt microscopisch kleine oppervlaktefouten gemakkelijk aan het licht. Geen van beide methoden dringt echter diep door in massief staal met een grote diameter. Ze laten gevaarlijke interne afwijkingen volledig verborgen voor de kwaliteitsinspecteurs. Alleen vertrouwen op oppervlaktetests leidt tot rampzalige operationele storingen. Je moet dieper in het metaal kijken.
Ultrasoon testen (UT) lost deze kritische blinde vlek bij inspecties op. De UT gebruikt hoogfrequente geluidsgolven om de interne structuur in kaart te brengen. Een gespecialiseerde transducer stuurt akoestische pulsen diep het metaal in. Deze onzichtbare golven stuiteren terug wanneer ze een anomalie tegenkomen. De testapparatuur visualiseert deze akoestische echo's op een digitaal scherm. Het detecteert nauwkeurig verborgen gebreken, zoals interne microscheurtjes. Het vindt gevaarlijke waterstofvlokken die overblijven na onjuiste koeling. Het lokaliseert niet-metalen insluitsels die vastzitten in de stalen matrix.
Strenge acceptatienormen beheersen dit hele testproces. Industrieprotocollen zoals ASTM A388 of EN 10228-3 schrijven exacte testparameters voor. U moet zich strikt houden aan deze vastgestelde mondiale kaders. Bovendien is het personeel dat de test uitvoert enorm belangrijk. Een gecertificeerde niveau II- of niveau III-technicus moet de analyse uitvoeren. Zij beschikken over de nodige opleiding om complexe akoestische echo’s correct te interpreteren. Ze maken nauwkeurig onderscheid tussen onschadelijk graangeluid en kritische structurele defecten.
Een gestandaardiseerde volumetrische inspectie volgt doorgaans deze kernstappen:
Oppervlaktevoorbereiding: Technici bewerken het onderdeel tot een specifieke oppervlakteafwerking om een zuivere akoestische transmissie mogelijk te maken.
Kalibratie: De testeenheid wordt gekalibreerd met behulp van standaard referentieblokken met bekende kunstmatige defectgroottes.
Scannen: De operator scant het gehele volume met behulp van transducers met zowel een rechte als een hoekbundel.
Evaluatie: Gedetecteerde echo's worden gemeten aan de hand van de maximaal toegestane foutgroottes, opgelegd door het classificatiebureau.
Documentatie: Een uitgebreid rapport brengt de locatie, diepte en amplitude van alle opgenomen indicaties in kaart.
Het aanschaffen van hoogwaardig smeedwerk lost slechts de helft van de technische vergelijking op. De uiteindelijke uitvoering bepaalt het operationele succes op de lange termijn. Onjuiste eindbewerking brengt enorme implementatierisico's met zich mee. Machinisten moeten tijdens het draaiproces exacte maattoleranties aanhouden. Als de gespecificeerde slingering niet wordt bereikt, ontstaat er onmiddellijk een ernstige verkeerde uitlijning. Deze verkeerde uitlijning ruïneert dure flexibele koppelingen snel. Het brengt destructieve, hoogfrequente trillingen rechtstreeks over naar het hoofdmotorblok.
Galvanische corrosie vertegenwoordigt een andere voortdurende bedreiging voor het milieu. De De aandrijfas staat voortdurend in wisselwerking met ongelijksoortige metalen. Het wordt rechtstreeks aangesloten op een bronzen of composiet propeller. Het werkt continu terwijl het is ondergedompeld in sterk geleidend zout water. Deze omgeving creëert een krachtige galvanische cel. Het minder edele metaal zal zichzelf snel opofferen. U moet de juiste anodische beschermingssystemen inzetten. Zorgvuldig geplaatste zink- of aluminiumanodes absorberen deze agressieve elektrochemische aanval. Ze beschermen de kritische aandrijflijncomponenten tegen voortijdig oplossen.
Installatierealiteiten vereisen ook een nauwgezette logistieke planning. Het transporteren en hanteren van deze enorme componenten vereist zeer gespecialiseerde apparatuur. Een simpele montagefout kan een met precisie vervaardigd onderdeel permanent verbuigen. Als u het apparaat laat vallen, ontstaat er intern verborgen structurele spanning. Scheepswerven moeten tijdens het hijsproces correct beoordeelde spreidstangen gebruiken. Ze moeten de zware cilinder gelijkmatig over meerdere contactpunten ondersteunen. Het voorkomen van installatieschade zorgt ervoor dat het onderdeel in perfecte operationele staat in gebruik wordt genomen.
Volg deze best practices om het succes van uw installatie te maximaliseren:
Controleer vóór montage alle toleranties voor de boutgaten van de koppeling met behulp van gekalibreerde micrometers.
Breng goedgekeurde anti-vastloopmiddelen aan op alle oppervlakken met nauwe passing om toekomstig onderhoud te vergemakkelijken.
Bewaak variaties in de omgevingstemperatuur tijdens de uiteindelijke optische uitlijning van de aandrijflijn.
Voer een uitgebreide torsietrillingsanalyse (TVA) uit voordat u de proefvaartfase autoriseert.
Het selecteren van de juiste fabrikant bepaalt de ultieme veiligheid van uw vaartuig. U moet een rigide, compromisloos inkoopkader opzetten. Begin met het onmiddellijk verifiëren van de goedkeuring van het classificatiebureau. De fabrikant moet over actieve certificeringen van de International Association of Classification Societies (IACS) beschikken. Zoek naar actuele goedkeuringen van instanties als ABS, DNV, Lloyd's Register of Bureau Veritas. Deze certificering dient als uw absolute veiligheidsbasislijn. Het bewijst dat hun fabriek voldoet aan strenge maritieme productienormen.
Gedocumenteerde traceerbaarheid elimineert gevaarlijke twijfels over de toeleveringsketen. Bij iedere opdracht dient u volledige Mill Test Certificaten (MTC) op te vragen. Zorg ervoor dat deze documenten strikt voldoen aan EN 10204 Type 3.2. Dit specifieke certificeringsniveau vereist onafhankelijke verificatie door derden. De onafhankelijke landmeter is rechtstreeks getuige van de mechanische testen. Zij verifiëren persoonlijk de exacte chemische samenstelling van de smelt. Dit garandeert dat u precies ontvangt wat uw monteurs hebben besteld. Het voorkomt de gevaarlijke vervanging van inferieur afvalmateriaal.
Evalueer potentiële partners op basis van hun directe interne productiemogelijkheden. De ideale leverancier verzorgt het gehele end-to-end productieproces intern. Zij beheren het aanvankelijke smeden van zware blokken. Ze controleren de kritische warmtebehandelingscycli nauwkeurig. Zij voeren het precisie-diepgatboren nauwkeurig uit. Zij voeren intern de eindkeuring van de UT uit. Door deze complexe stappen onder één dak te houden, wordt overdracht door derden tot een minimum beperkt. Het vermindert kostbare communicatiefouten aanzienlijk. Het creëert één enkel punt van absolute verantwoordelijkheid voor kwaliteitscontrole.
| Evaluatiecriteria | Standaardrisico's voor leveranciers | Premium IACS-leveranciersvoordelen |
|---|---|---|
| Certificering testen | EN 10204 Type 3.1 (zelfgecertificeerd) staat vooringenomenheid toe. | EN 10204 Type 3.2 (door derden geverifieerd) garandeert de waarheid. |
| Productieomvang | Warmtebehandeling en NDO in onderaanneming. | 100% interne end-to-end verwerking. |
| NDT-mogelijkheden | Alleen basisoppervlak PT/MPI. | Niveau III Volumetrische UT-inspectie. |
| Traceerbaarheid | Tracking op batchniveau veroorzaakt verwarring. | Het bijhouden van het warmtenummer van individuele componenten zorgt voor nauwkeurigheid. |
De betrouwbaarheid van scheepsassen is volledig afhankelijk van verifieerbare materiaalwetenschap. Het is sterk afhankelijk van strenge interne testprotocollen. Maatnauwkeurigheid alleen kan geen veilige exploitatie van het vaartuig garanderen. Je moet dieper kijken naar de structurele integriteit van het staal zelf. Een echt betrouwbaar onderdeel vereist hoogwaardige smeedtechnieken. Het vereist een nauwkeurige warmtebehandeling. Er is een strenge volumetrische inspectie nodig om verborgen gebreken op te sporen.
Bekijk vandaag nog proactief uw huidige inkoopspecificaties. Zorg ervoor dat uw benodigde UT-protocollen perfect aansluiten bij de nieuwste regels van classificatiebureaus. Controleer of de door u gekozen legeringskwaliteiten naadloos aansluiten bij het daadwerkelijke operationele profiel van uw schip. Het upgraden van uw materiaalspecificaties voorkomt catastrofale storingen op de lange termijn. Het beschermt uw bemanning en lading tegen onverwachte pannes. Het waarborgt uw operationele efficiëntie op de lange termijn.
Onderneem onmiddellijk actie om de betrouwbaarheid van uw aandrijflijn te garanderen. Dien uw technische tekeningen en operationele vereisten in bij een volledig gekwalificeerde productiepartner. Vraag onmiddellijk een gedetailleerd metallurgisch en machinaal advies aan. Een deskundige analyse zorgt ervoor dat uw volgende installatie vlekkeloos functioneert. Het kan zonder problemen de zwaarste maritieme omstandigheden aan.
A: De transmissie-as (of tussenas) verbindt de versnellingsbak met de voortstuwingsas (of staartas), die de romp verlaat om de propeller vast te houden. Beide vereisen een hoge torsiesterkte, maar de staartas wordt geconfronteerd met directe blootstelling aan zeewater en hogere buigspanningen.
A: De specifieke mix van chroom, nikkel, molybdeen en vanadium biedt een uitzonderlijk evenwicht tussen diepe hardbaarheid, hoge treksterkte en superieure weerstand tegen vermoeidheid, waardoor het ideaal is voor het overbrengen van een enorm koppel.
A: Kopers moeten een 100% volumetrische UT-inspectie verplicht stellen volgens de regels van de class society, uitgevoerd door personeel dat minimaal is gecertificeerd volgens ISO 9712 of ASNT SNT-TC-1A Level II, waarbij volledige rapportage vóór verzending wordt verstrekt.


