
Please Choose Your Language
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 15-08-2026 Asal: Lokasi
Alarm getaran tinggi dan inspeksi pemadaman listrik yang gagal memerlukan perhatian segera. Insinyur sering kali menghadapi distorsi rotor yang parah selama momen operasional kritis ini. Penyimpangan poros yang tidak dikoreksi menyebabkan gesekan internal yang parah dan kegagalan bantalan yang tidak terduga. Anda juga berisiko mengalami pemadaman yang tidak direncanakan dan degradasi mekanis yang parah seiring berjalannya waktu. Memilih metode perbaikan yang salah akan menimbulkan cacat metalurgi yang berbahaya pada bahan dasar. Anda harus menghindari kesalahan yang tidak dapat diubah ini.
Artikel ini memberikan kerangka evaluasi teknis yang komprehensif. Kami membantu Anda mendiagnosis runout busur dan poros rotor turbin uap secara akurat. Anda akan menemukan cara menilai berbagai metodologi perbaikan secara efektif. Kami mencari cara untuk memitigasi risiko keandalan jangka panjang selama perombakan peralatan besar-besaran. Kami memandu Anda melalui pengukuran presisi, analisis akar masalah, dan verifikasi kontrol kualitas. Anda akan mempelajari dengan tepat cara memulihkan peralatan berputar Anda dengan aman.
Membedakan antara busur rotor sementara (termal) dan permanen (mekanis) adalah langkah pertama yang penting sebelum melakukan intervensi fisik.
Pengukuran runout harus memperhitungkan ambang batas toleransi yang ketat pada jurnal dan antarmuka DIN Sliding Bearing untuk memulihkan stabilitas hidrodinamik.
Metode perbaikan—mulai dari thermal hot-spotting hingga peening mekanis—memiliki risiko metalurgi yang berbeda yang harus dipertimbangkan dengan durasi pemadaman dan biaya penggantian.
Memilih mitra MRO (Pemeliharaan, Perbaikan, dan Pengoperasian) memerlukan verifikasi kemampuan mereka untuk melakukan penghilangan stres dan penyeimbangan kecepatan rendah/kecepatan tinggi pasca perbaikan.
Menyusun permasalahan tetap menjadi tanggung jawab teknis utama Anda. Anda harus menentukan apakah distorsi tersebut merupakan masalah operasional yang dapat diperbaiki. Terkadang, ini menunjukkan deformasi material permanen. Kesalahan mendiagnosis kondisi ini menyebabkan upaya perbaikan yang membawa bencana. Anda harus memisahkan kejadian termal sementara dari hasil fisik yang tidak dapat diubah.
Pendinginan yang tidak merata selama pengoperasian gigi putar menyebabkan lengkungan sementara. Gravitasi bekerja secara konstan pada rotor yang panas dan tidak bergerak. Udara panas naik ke dalam ruang casing. Bagian atas rotor tetap lebih panas dan lebih mengembang. Dinamika ini membengkokkan poros ke atas. Induksi air juga menyebabkan kejutan termal yang tiba-tiba dan hebat. Air dingin tiba-tiba mengenai logam panas. Hal ini memaksa kontraksi permukaan yang cepat pada bagian bawah. Poros itu membungkuk ke bawah dengan keras.
Pemanasan asimetris sering terjadi karena Distorsi Casing Turbin HP/IP/LP . Gesekan internal yang terlokalisasi menghasilkan panas gesekan yang sangat besar dan tidak merata. Panas lokal ini menyebabkan ekspansi termal yang cepat pada lokasi gesekan. Ekspansi meningkatkan haluan poros lebih jauh. Busur yang bertambah menyebabkan gesekan menjadi lebih keras. Pakar industri menyebut spiral destruktif ini sebagai efek Newkirk.
Creep dan kelelahan material terjadi seiring dengan siklus hidup operasional yang panjang. Suhu tinggi dan tekanan dinamis terus menerus mengubah logam secara permanen. Ketidakseimbangan yang parah menciptakan beban radial yang tinggi selama pengoperasian turbin. Seiring waktu, gaya siklik ini secara permanen mendistorsi geometri. Kerusakan benda asing (FOD) berdampak langsung pada sistem putaran. Benturan berkecepatan tinggi membengkokkan komponen halus secara instan. Gesekan radial yang parah dapat menyebabkan penyakit secara permanen Poros Rotor Turbin Uap.
Pastikan identifikasi akar penyebab secara akurat sebelum mengambil tindakan perbaikan. Verifikasi ini mencegah penerapan perbaikan mekanis pada masalah termal. Jika tidak, Anda dapat merusak rotor secara permanen. Selalu verifikasi keseragaman suhu di seluruh penempaan. Lakukan ini sebelum melakukan pengukuran mekanis dasar apa pun. Anda harus membiarkan unit mencapai suhu sekitar secara alami.
Mengukur tingkat keparahan busur sangatlah penting. Data akurat ini menginformasikan keputusan penting perbaikan atau penggantian Anda. Anda memerlukan angka pengukuran yang tepat untuk melanjutkan dengan aman. Insinyur tidak bisa hanya mengandalkan inspeksi visual.
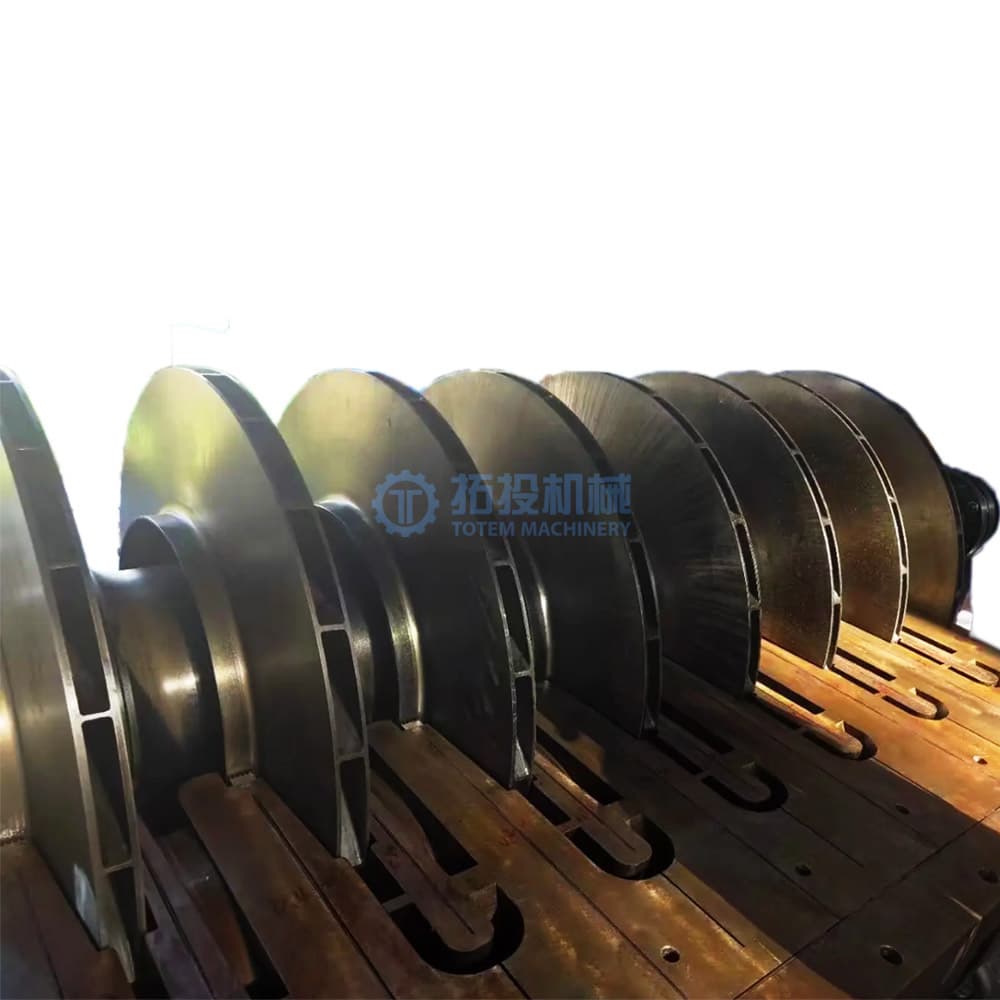
Insinyur biasanya menggunakan indikator dial yang presisi. Mereka memasang instrumen ini pada blok V atau penyangga mesin bubut. Pengaturan ini memberikan landasan pengukuran yang stabil. Data pemeriksaan kedekatan menawarkan wawasan operasional dinamis selama runtime. Anda harus mendokumentasikan Pembacaan Indikator Total (TIR) secara akurat. Catat pembacaan ini di beberapa lokasi aksial di sepanjang poros.
Ikuti prosedur pengukuran yang tepat ini:
Isolasi rotor dari semua pengaruh termal eksternal.
Pasang indikator dial yang telah dikalibrasi dengan aman pada dudukan yang kokoh.
Putar poros dengan kecepatan lambat dan konsisten secara manual.
Catat amplitudo puncak ke puncak pada jurnal kritis yang ditunjuk.
Petakan seluruh profil poros untuk mengidentifikasi titik defleksi maksimum.
Ukur runout pada bagian kopling dan bentang tengah dengan hati-hati. Jurnal bantalan menuntut pengawasan dimensional tingkat tertinggi. Anda harus menilai dampak tingkat TIR saat ini. Eksentrisitas yang tinggi merusak integritas irisan minyak. Irisan penting ini beroperasi dalam a Bantalan Geser DIN . Stabilitas hidrodinamik bergantung sepenuhnya pada pemeliharaan jarak radial mikroskopis ini.
Bandingkan data lapangan dengan pedoman ASME yang telah ditetapkan. Periksa toleransi OEM tertentu dengan cermat untuk unit Anda. Hal ini menetapkan garis dasar lulus/gagal yang jelas untuk peralatan tersebut. Batas jurnal yang dapat diterima sering kali berada jauh di bawah 0,001 inci. Rotor fleksibel berkecepatan tinggi memerlukan toleransi yang lebih ketat. Anda harus mempertimbangkan massa rotor dan kecepatan operasi. Kami menguraikan ambang batas toleransi standar di bawah ini.
| Lokasi Pengukuran | Standar Toleransi OEM (Inci) | Ambang Batas Tindakan Kritis (Inci) | Dampak Operasional |
|---|---|---|---|
| Jurnal Bantalan | 0,0005 - 0,0010 | > 0,0020 | Babbitt menyeka, getaran ekstrim |
| Rentang Tengah / Perut | 0,0020 - 0,0040 | > 0,0080 | Segel bergesekan, kehilangan izin |
| Wajah Kopling | 0,0005 - 0,0015 | > 0,0030 | Kegagalan penyelarasan, tegangan kopling |

Susun intervensi teknik yang ada dengan hati-hati. Dasarkan pilihan Anda pada tingkat keparahan TIR. Pertimbangkan lokasi yang tepat dari haluan maksimum. Kami mengevaluasi empat opsi perbaikan utama untuk memulihkan geometri operasional.
Berikan panas lokal dan terkontrol pada sisi cembung tikungan. Hal ini memaksa material untuk menghasilkan hasil yang dapat diprediksi di bawah kompresi. Pendinginan terkontrol kemudian menarik poros lurus saat menyusut. Kami menemukan ini sangat efektif untuk mengatasi haluan yang lebih dalam dan parah. Namun, hal ini memerlukan pengawasan ahli metalurgi. Anda harus menghindari perubahan struktur butiran kritis paduan tersebut. Panas berlebih menyebabkan pengendapan karbida yang tidak dapat diubah.
Peen sisi cekung permukaan poros. Teknisi menggunakan palu pneumatik khusus untuk prosedur ini. Tindakan ini menyebabkan tekanan tekan yang kuat pada lapisan kulit. Tekanan-tekanan ini secara fisik meluruskan rotor seiring waktu. Ini mewakili metode koreksi panas yang lebih cepat dan rendah. Kami menganggapnya hanya dapat digunakan untuk busur permukaan dangkal saja. Itu tidak dapat memperbaiki deformasi struktural yang dalam.
Telusuri porosnya untuk membuat garis tengah yang benar-benar baru. Ahli mesin menggunakan alat gerinda presisi untuk tugas yang tepat ini. Ini menjamin permukaan berputar yang konsentris sempurna. Namun, Anda secara permanen menghilangkan bahan dasar penting dari penempaan. Anda mungkin memerlukan bantalan berukuran kecil atau segel khusus sesudahnya. Kami menyarankan agar berhati-hati, karena mengurangi diameter jurnal akan menurunkan kapasitas muatan.
Terkadang, Anda harus membuang rotor yang dihasilkan sepenuhnya. Anda kemudian mencari sumber yang benar-benar baru Bagian Turbin Uap . Hal ini merupakan biaya modal tertinggi sejauh ini. Ini juga melibatkan waktu tunggu proyek yang paling lama. Namun, ini mewakili risiko teknis yang paling rendah. Kami merekomendasikan hal ini secara eksklusif untuk poros yang rusak parah atau retak.
| Metode Perbaikan | Aplikasi Utama | Kecepatan Proses | Risiko Metalurgi | Persyaratan Pasca Perbaikan |
|---|---|---|---|---|
| Pelurusan Termal | Busur permanen yang parah | Lambat | Tinggi (Zona Terkena Dampak Panas) | Menghilangkan Stres Secara Ketat |
| Peening Mekanis | Busur permukaan kecil | Cepat | Rendah | Pemolesan Permukaan |
| Pemesinan / Penggilingan | Eksentrisitas di jurnal | Sedang | Tidak ada | Bantalan Khusus |
| Penggantian | Hasil yang sangat besar | Sangat Lambat | Tidak ada | Komisioning Ulang Penuh |
Mengatasi realitas intervensi rotor fisik secara langsung. Perangkap ada di setiap tahap proses perbaikan. Anda harus mengelola risiko eksekusi ini secara proaktif. Kontrol kualitas yang buruk langsung menghancurkan peralatan berputar yang mahal.
Rotor yang diluruskan dapat dengan mudah “mengingat” busur aslinya. Ini mungkin kembali ke keadaan bengkok pada suhu operasional yang tinggi. Anda harus melakukan Perlakuan Panas Pasca Pengelasan (PWHT) atau penghilangan tegangan termal dengan benar. Kami menggunakan selimut pemanas lokal untuk langkah penting ini. Mereka menaikkan suhu ke titik pereda stres tertentu dengan aman. Mengabaikan penghilangan stres menjamin kegagalan operasional di masa depan.
Pelurusan termal memasukkan variabel panas yang parah ke dalam paduan. Anda berisiko mengalami penggetasan material dan retakan mikro yang berbahaya. Perubahan kekerasan sering terjadi di zona lokal yang terkena dampak panas. Pantau gradien suhu dengan cermat selama seluruh proses perbaikan. Kami memerlukan umpan balik termokopel yang konstan untuk mencegah panas berlebih.
Pengujian Non-Destruktif Wajib (NDT) sepenuhnya tidak dapat dinegosiasikan. Gunakan pemeriksaan partikel magnetik (MPI) langsung setelah pelurusan. Ini mendeteksi kelemahan yang merusak permukaan. Pengujian ultrasonik (UT) memverifikasi integritas struktural yang lebih dalam sepenuhnya. Ia menemukan rongga bawah permukaan yang disebabkan oleh tegangan lentur.
Penyeimbangan kecepatan rendah dan kecepatan pengoperasian diperlukan. Anda tidak dapat melewatkan langkah ini. Penyeimbangan vakum berkecepatan tinggi memastikan stabilitas dinamis sebelum pemasangan ulang. Kami menguji rotor pada kecepatan operasi penuh di bunker. Ini membuktikan haluan tidak akan kembali di bawah gaya sentrifugal.
Penyedia layanan dokter hewan secara ketat melakukan intervensi rotor yang kritis. Tidak semua bengkel mesin dapat menangani koreksi metalurgi yang parah. Anda memerlukan keahlian teknik khusus untuk tugas berisiko tinggi ini. Ajukan pertanyaan yang menuntut sebelum menandatangani kontrak perbaikan apa pun.
Kaji alat berat dan luas lantainya secara menyeluruh. Apakah mereka memiliki kapasitas mesin bubut tugas berat yang diperlukan? Periksa pabrik pengeboran horizontal tingkat lanjut. Pastikan mereka memiliki bunker penyeimbang vakum operasional untuk kelas rotor spesifik Anda. Toko standar tidak dapat menguji rotor fleksibel berkecepatan tinggi dengan benar.
Tanyakan tentang alur kerja teknik internal mereka. Apakah mereka melakukan analisis elemen hingga (FEA) internal? Mereka harus melakukan pengujian metalurgi sebelum mencoba pelurusan termal. Menebak-nebak menyebabkan kehancuran rotor yang dahsyat. Mereka perlu memahami komposisi paduan yang tepat sebelum menerapkan panas.
Menuntut transparansi total dari mitra MRO pilihan Anda. Harapkan dokumentasi TIR 'As-Found' dan 'As-Left' yang jelas. Minta laporan kekerasan material yang komprehensif untuk file permanen Anda. Kami merekomendasikan untuk memeriksa fasilitas secara pribadi selama perbaikan.
Carilah vendor yang dengan mudah menyediakan hal-hal berikut:
Jaminan batas runout pasca perbaikan.
Sejarah terdokumentasi dari rotor serupa berhasil mereka luruskan.
Contoh paket kendali mutu dan sertifikat kalibrasi.
Meminta analisis akar penyebab kegagalan (RCFA) yang komprehensif. Memerlukan studi kelayakan perbaikan terperinci dari tim teknik mereka. Lakukan ini sebelum menyetujui pekerjaan toko apa pun. Anda harus memahami dengan pasti mengapa haluan itu terjadi pada awalnya. Jika tidak, Anda akan mengulangi kegagalan tersebut setelah instalasi ulang.
Mengatasi distorsi rotor turbin uap tetap menjadi titik keputusan penting. Anda harus menyeimbangkan waktu henti pemadaman dan keandalan mekanis jangka panjang dengan hati-hati. Pengukuran presisi mendorong hasil perbaikan yang sukses setiap saat. Kepatuhan yang ketat terhadap toleransi OEM dan industri memandu metodologi Anda dengan aman. Jangan pernah berkompromi dalam inspeksi dimensi.
Bermitra secara eksklusif dengan fasilitas MRO yang kompeten. Mereka harus memberikan analisis teknik yang dapat diverifikasi untuk setiap langkah. Hindari memperlakukan pelurusan rotor sebagai latihan mekanis rutin. Ini adalah intervensi metalurgi yang sangat kompleks.
Ambil langkah tindakan segera berikut:
Isolasi seluruh peralatan dan biarkan suhu internal menjadi seimbang.
Lakukan pengukuran TIR multi-titik menggunakan probe proximity dan indikator dial yang dikalibrasi.
Lakukan penilaian metalurgi menyeluruh sebelum memilih metode pelurusan termal atau mekanis.
Mintalah dokumentasi penyeimbangan vakum berkecepatan tinggi sebelum menerima unit yang diperbaiki.
J: Busur termal hilang secara alami setelah suhu internal seimbang. Insinyur sering kali mencapai hal ini melalui pengoperasian gigi putar yang berkelanjutan. Busur permanen melibatkan deformasi plastis pada logam. Kondisi parah ini memerlukan intervensi perbaikan mekanis atau termal yang ekstensif.
J: TIR yang dapat diterima bergantung pada kecepatan dan massa rotor. Anda juga harus berkonsultasi dengan spesifikasi OEM tertentu. Namun, toleransi tipikal termasuk dalam pengukuran mikro yang ketat. Jurnal umumnya mensyaratkan batas TIR antara 0,0005 dan 0,002 inci.
J: Tidak. Membungkuk yang berlebihan seringkali menghalangi seluruh prosedur pelurusan yang aman. Kelelahan material yang sudah ada sebelumnya membatasi pilihan perbaikan Anda secara signifikan. Perubahan metalurgi yang parah mungkin memaksa penggantian komponen secara penuh daripada perbaikan.
J: Eksentrisitas mengganggu lapisan hidrodinamik minyak yang kritis. Gangguan ini menyebabkan getaran mekanis yang sangat tinggi. Ini menghasilkan panas lokal yang berlebihan dengan cepat. Pada akhirnya, hal ini menyebabkan keausan yang cepat atau kerusakan parah pada bantalan babbitt.


