
Please Choose Your Language
Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 15-08-2026 Herkomst: Locatie
Hoge trillingsalarmen en mislukte storingsinspecties vereisen onmiddellijke aandacht. Ingenieurs worden tijdens deze kritieke operationele momenten vaak geconfronteerd met ernstige rotorvervorming. Ongecorrigeerde asafwijkingen leiden tot catastrofale interne wrijving en onverwachte lagerstoringen. U loopt ook het risico op ongeplande uitval en ernstige mechanische degradatie in de loop van de tijd. Het kiezen van een onjuiste reparatiemethode introduceert gevaarlijke metallurgische gebreken in het basismateriaal. U moet deze onomkeerbare fouten vermijden.
Dit artikel biedt een uitgebreid technisch evaluatiekader. Wij helpen u bij het diagnosticeren stoomturbinerotorboog en asslingering nauwkeurig. Je ontdekt hoe je verschillende reparatiemethodieken effectief kunt beoordelen. We onderzoeken manieren om de betrouwbaarheidsrisico's op de lange termijn tijdens grote revisies van apparatuur te beperken. Wij begeleiden u bij precisiemetingen, analyse van de hoofdoorzaak en verificatie van de kwaliteitscontrole. U leert precies hoe u uw roterende apparatuur veilig kunt restaureren.
Het onderscheid maken tussen tijdelijke (thermische) en permanente (mechanische) rotorboeg is de cruciale eerste stap voordat fysieke interventies worden ondernomen.
Bij het meten van de slingering moet rekening worden gehouden met de strikte tolerantiedrempels bij de astap en de DIN Sliding Bearing- interface om de hydrodynamische stabiliteit te herstellen.
Reparatiemethoden, variërend van thermisch hotspotten tot mechanisch stralen, brengen duidelijke metallurgische risico's met zich mee die moeten worden afgewogen tegen de duur van de uitval en de vervangingskosten.
Het selecteren van een MRO-partner (Maintenance, Repair, and Operations) vereist het verifiëren van hun vermogen om na de reparatie stressverlichtende en lage-/hogesnelheidsbalancering uit te voeren.
Het in kaart brengen van het probleem blijft uw primaire technische verantwoordelijkheid. U moet vaststellen of de vervorming een omkeerbaar operationeel probleem vertegenwoordigt. Soms duidt dit op permanente materiaalvervorming. Een verkeerde diagnose van deze aandoening leidt tot rampzalige reparatiepogingen. U moet voorbijgaande thermische gebeurtenissen scheiden van onomkeerbare fysieke vloeiing.
Ongelijkmatige koeling tijdens het draaien van de tandwielen veroorzaakt tijdelijke kromtrekking. De zwaartekracht werkt voortdurend in op een hete, stationaire rotor. Hete lucht stijgt op in de behuizingsruimte. De bovenste helft van de rotor blijft heter en zet meer uit. Deze dynamiek buigt de schacht naar boven. Waterinductie veroorzaakt ook plotselinge en gewelddadige thermische schokken. Koud water raakt onverwachts heet metaal. Dit dwingt een snelle oppervlaktecontractie op de onderste helft af. De schacht buigt met geweld naar beneden.
Asymmetrische verwarming komt vaak voor als gevolg van HP/IP/LP Vervorming van de turbinebehuizing . Gelokaliseerde interne wrijving genereert een enorme, ongelijkmatige wrijvingswarmte. Deze plaatselijke hitte veroorzaakt een snelle thermische uitzetting op de wrijvingsplaats. Door de uitzetting wordt de schachtboog verder vergroot. De grotere boog veroorzaakt harder wrijven. Experts uit de industrie noemen deze destructieve spiraal het Newkirk-effect.
Materiaalkruip en vermoeidheid ontwikkelen zich gedurende langere operationele levenscycli. Hoge temperaturen en voortdurende dynamische spanningen veranderen het metaal permanent. Ernstige onbalans veroorzaakt hoge radiale belastingen tijdens de werking van de turbine. Na verloop van tijd vervormen deze cyclische krachten de geometrie permanent. Schade door vreemde voorwerpen (FOD) heeft rechtstreekse gevolgen voor het roterende systeem. Bij botsingen met hoge snelheid buigen kwetsbare componenten onmiddellijk. Ernstige radiale wrijvingen kunnen permanent de Stoomturbinerotoras.
Zorg voor een nauwkeurige identificatie van de hoofdoorzaak voordat u corrigerende maatregelen neemt. Deze verificatie voorkomt het toepassen van mechanische reparaties op een thermisch probleem. Anders kunt u de rotor onherstelbaar beschadigen. Controleer altijd de temperatuuruniformiteit over het hele smeedstuk. Doe dit voordat u mechanische basismetingen uitvoert. U moet het apparaat op natuurlijke wijze de omgevingstemperatuur laten bereiken.
Het kwantificeren van de ernst van de boog is absoluut essentieel. Deze nauwkeurige gegevens vormen de basis voor uw cruciale beslissing over reparatie of vervanging. Om veilig verder te kunnen gaan, heeft u exacte meetcijfers nodig. Ingenieurs kunnen niet alleen op visuele inspecties vertrouwen.
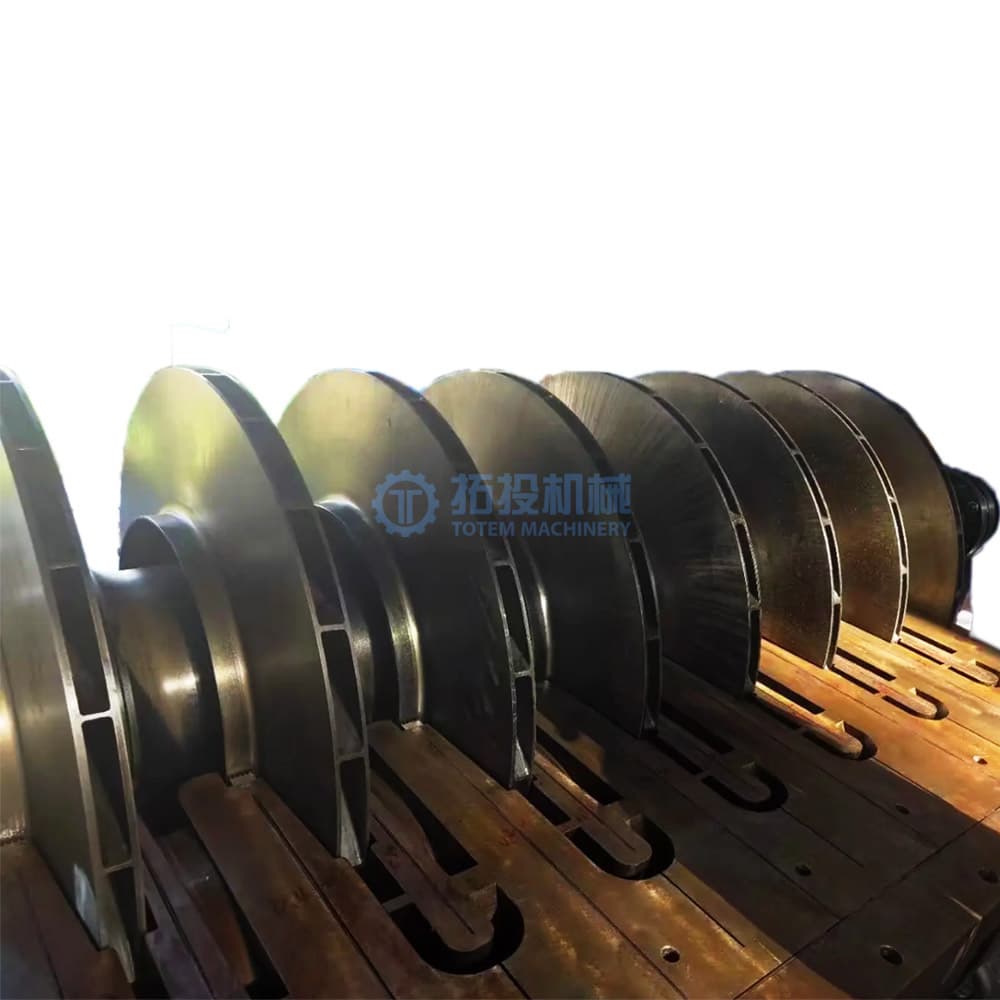
Ingenieurs gebruiken doorgaans precisiemeetklokken. Ze monteren deze instrumenten op V-blokken of draaibanksteunen. Deze opstellingen bieden een stabiele meetbasis. Proximity probe-gegevens bieden dynamische operationele inzichten tijdens runtime. U moet de Total Indicator Reading (TIR) nauwkeurig documenteren. Registreer deze metingen op meerdere axiale locaties langs de as.
Volg deze nauwkeurige meetprocedure:
Isoleer de rotor van alle externe thermische invloeden.
Monteer gekalibreerde meetklokken veilig op een stevige ondergrond.
Draai de as handmatig met langzame, consistente snelheden.
Registreer de piek-tot-piek-amplitude bij aangewezen kritische tijdschriften.
Breng het volledige schachtprofiel in kaart om het maximale doorbuigingspunt te identificeren.
Meet de slingering bij de koppelings- en middenoverspanningssecties zorgvuldig. Lagerjournalen vereisen het hoogste niveau van dimensionaal onderzoek. U moet de impact van de huidige TIR-niveaus beoordelen. Hoge excentriciteit vernietigt de integriteit van de oliewig. Deze cruciale wig opereert binnen een DIN-glijlager . Hydrodynamische stabiliteit is volledig afhankelijk van het handhaven van deze microscopische radiale speling.
Vergelijk veldgegevens met gevestigde ASME-richtlijnen. Controleer de specifieke OEM-toleranties voor uw apparaat zorgvuldig. Hiermee wordt een duidelijke 'pass/fail'-basislijn voor de apparatuur vastgesteld. Aanvaardbare journaallimieten vallen vaak ruim onder de 0,001 inch. Flexibele rotoren met hoge snelheid vereisen nog nauwere toleranties. U moet rekening houden met de rotormassa en de bedrijfssnelheid. Hieronder schetsen we de standaardtolerantiedrempels.
| Meetlocatie | Standaard OEM-tolerantie (inch) | Kritieke actiedrempel (inch) | Operationele impact |
|---|---|---|---|
| Dragende dagboeken | 0,0005 - 0,0010 | > 0,0020 | Babbitt afvegen, extreme trillingen |
| Middenspanwijdte / buik | 0,0020 - 0,0040 | > 0,0080 | Wrijving van afdichting, verlies van speling |
| Koppelende gezichten | 0,0005 - 0,0015 | > 0,0030 | Uitlijningsfout, koppelingsspanning |

Structureer de beschikbare technische ingrepen zorgvuldig. Baseer uw keuze op de ernst van de TIR. Houd rekening met de exacte locatie van de maximale boog. We evalueren vier primaire reparatieopties om de operationele geometrie te herstellen.
Breng gelokaliseerde, gecontroleerde warmte aan op de bolle kant van de bocht. Dit dwingt het materiaal om voorspelbaar mee te geven onder druk. Gecontroleerde koeling trekt de as vervolgens recht terwijl deze krimpt. We vinden dit zeer effectief voor het aanpakken van diepere, ernstige buigingen. Het vereist echter deskundig metallurgisch toezicht. U moet voorkomen dat de kritische korrelstructuur van de legering wordt gewijzigd. Oververhitting veroorzaakt onomkeerbare carbideprecipitatie.
Peer de concave kant van het schachtoppervlak. Technici gebruiken voor deze procedure gespecialiseerde pneumatische hamers. Deze actie veroorzaakt krachtige drukspanningen in de huidlaag. Door deze spanningen wordt de rotor in de loop van de tijd fysiek rechtgetrokken. Het vertegenwoordigt een snellere correctiemethode met minder warmte. Wij achten het in de eerste plaats alleen haalbaar voor oppervlakkige oppervlaktebogen. Het kan geen diepe structurele vervormingen corrigeren.
Schuim de schacht af om een volledig nieuwe, echte middellijn te creëren. Machinisten gebruiken precisieslijpgereedschappen voor deze exacte taak. Dit garandeert een perfect concentrisch draaioppervlak. Essentieel basismateriaal verwijder je echter definitief uit het smeedstuk. Mogelijk hebt u achteraf te kleine lagers of aangepaste afdichtingen nodig. Wij raden u aan voorzichtig te zijn, omdat het verkleinen van de tapdiameter het laadvermogen verlaagt.
Soms moet u de meegegeven rotor volledig afdanken. Je koopt dan geheel nieuw Onderdelen van stoomturbines . Dit brengt veruit de hoogste kapitaalkosten met zich mee. Het gaat ook om de langste doorlooptijd van projecten. Toch vertegenwoordigt dit het absoluut laagste technische risico. Wij raden dit uitsluitend aan voor sterk meegegeven of gescheurde assen.
| Reparatiemethode | Primaire toepassing | Processnelheid | Metallurgisch risico | Vereiste na reparatie |
|---|---|---|---|---|
| Thermisch rechttrekken | Ernstige permanente bogen | Langzaam | Hoog (hittebeïnvloede zones) | Strikt stressverlichtend |
| Mechanisch uitharden | Kleine oppervlaktebogen | Snel | Laag | Oppervlak polijsten |
| Bewerking / Slijpen | Excentriciteit bij tijdschriften | Medium | Geen | Aangepaste lagers |
| Vervanging | Catastrofale opbrengst | Zeer langzaam | Geen | Volledige herinbedrijfstelling |
Ga direct in op de realiteit van fysieke rotorinterventies. In elke fase van het reparatieproces zijn er valkuilen. U moet deze uitvoeringsrisico's proactief beheersen. Slechte kwaliteitscontrole vernietigt dure roterende apparatuur onmiddellijk.
Een rechtgetrokken rotor kan zich gemakkelijk de originele boog 'onthouden'. Bij hoge bedrijfstemperaturen kan het terugkeren naar een verbogen toestand. U moet een goede post-weld warmtebehandeling (PWHT) of thermische spanningsverlichting uitvoeren. Voor deze cruciale stap gebruiken we plaatselijke verwarmingsdekens. Ze verhogen de temperatuur veilig naar specifieke stressverminderende punten. Het verwaarlozen van stressverlichting garandeert toekomstige operationele mislukkingen.
Thermisch rechttrekken introduceert ernstige hittevariabelen in de legering. U riskeert materiaalverbrossing en gevaarlijke microscheurtjes. Hardheidsveranderingen treden vaak op in de plaatselijke, door hitte beïnvloede zones. Houd tijdens het gehele reparatieproces de temperatuurgradiënten nauwgezet in de gaten. We hebben constante thermokoppelfeedback nodig om oververhitting te voorkomen.
Verplichte niet-destructieve testen (NDT) zijn absoluut niet onderhandelbaar. Gebruik magnetische deeltjesinspectie (MPI) direct na het rechttrekken. Hiermee worden oppervlakkige gebreken opgespoord. Ultrasoon testen (UT) verifieert de diepere structurele integriteit volledig. Het vindt ondergrondse holtes veroorzaakt door de buigspanning.
Zowel het balanceren op lage snelheid als op de bedrijfssnelheid is noodzakelijk. U kunt deze stap niet overslaan. Hogesnelheidsvacuümbalancering zorgt voor dynamische stabiliteit vóór herinstallatie. We testen rotoren op volle snelheid in een bunker. Dit bewijst dat de boog niet zal terugkeren onder middelpuntvliedende kracht.
Dierenartsen moeten rigoureus dierenartsen raadplegen voor kritische rotorinterventies. Niet alle machinewerkplaatsen kunnen ernstige metallurgische correcties aan. Voor deze taak die veel op het spel staat, hebt u gespecialiseerde technische expertise nodig. Stel veeleisende vragen voordat u een reparatiecontract tekent.
Beoordeel hun zware machines en vloeroppervlak grondig. Beschikken ze over de noodzakelijke draaibankcapaciteiten voor zwaar werk? Controleer of er geavanceerde horizontale kotterfrezen zijn. Controleer of ze operationele vacuümbalanceringsbunkers hebben voor uw specifieke rotorklasse. Een standaardwerkplaats kan snelle flexibele rotors niet goed testen.
Vraag naar hun interne engineeringworkflows. Voeren ze interne eindige-elementenanalyses (FEA) uit? Ze moeten metallurgische tests uitvoeren voordat ze thermisch rechttrekken proberen. Giswerk leidt tot catastrofale vernietiging van de rotor. Ze moeten de exacte samenstelling van de legering begrijpen voordat ze warmte toepassen.
Eis totale transparantie van de door u gekozen MRO-partner. Verwacht duidelijke 'As-Found' en 'As-Left' TIR-documentatie. Vraag uitgebreide materiaalhardheidsrapporten aan voor uw permanente bestanden. Wij raden u aan om tijdens de reparatie de installatie persoonlijk te inspecteren.
Zoek naar leveranciers die gemakkelijk het volgende bieden:
Gegarandeerde slingerlimieten na reparatie.
Gedocumenteerde geschiedenis van soortgelijke rotoren die ze met succes recht hebben gemaakt.
Voorbeeldkwaliteitscontrolepakketten en kalibratiecertificaten.
Vraag een uitgebreide Root Cause Failure Analysis (RCFA) aan. Een gedetailleerd haalbaarheidsonderzoek voor reparaties van hun technische team vereisen. Doe dit voordat u winkelwerkzaamheden goedkeurt. Je moet precies begrijpen waarom de buiging aanvankelijk plaatsvond. Anders herhaalt u de fout na de herinstallatie.
Het aanpakken van de vervorming van de rotor van stoomturbines blijft een cruciaal beslissingspunt. U moet uitvaltijd en mechanische betrouwbaarheid op de lange termijn zorgvuldig in evenwicht brengen. Nauwkeurige metingen zorgen keer op keer voor succesvolle reparatieresultaten. Strikte naleving van OEM- en industriële toleranties zorgt ervoor dat uw methodologie veilig is. Sluit nooit compromissen op het gebied van dimensionale inspecties.
Werk uitsluitend samen met competente MRO-faciliteiten. Ze moeten voor elke stap een verifieerbare technische analyse bieden. Behandel het rechttrekken van de rotor niet als een routinematige mechanische oefening. Het is een zeer complexe metallurgische ingreep.
Voer deze onmiddellijke actiestappen uit:
Isoleer de apparatuur volledig en laat de interne temperaturen gelijk worden.
Voer meerpunts-TIR-metingen uit met behulp van gekalibreerde naderingssondes en meetklokken.
Laat een volledige metallurgische beoordeling uitvoeren voordat u kiest voor een thermische of mechanische richtmethode.
Vraag om snelle vacuümbalanceringsdocumentatie voordat u de gerepareerde unit accepteert.
A: Een thermische boog lost op natuurlijke wijze op zodra de interne temperatuur gelijk is. Ingenieurs bereiken dit vaak via continu draaiende tandwielbediening. Een permanente boog brengt plastische vervorming van het metaal met zich mee. Deze ernstige aandoening vereist uitgebreide mechanische of thermische reparatie-interventies.
A: Aanvaardbare TIR hangt af van de snelheid en massa van de rotor. Ook dient u specifieke OEM-specificaties te raadplegen. Typische toleranties vallen echter binnen strikte micrometingen. Tijdschriften vereisen over het algemeen TIR-limieten strikt tussen 0,0005 en 0,002 inch.
A: Nee. Overmatig buigen verhindert vaak veilige ontkrullingsprocedures volledig. Reeds bestaande materiaalmoeheid beperkt uw reparatiemogelijkheden aanzienlijk. Ernstige metallurgische veranderingen kunnen een volledige vervanging van onderdelen noodzakelijk maken in plaats van een reparatie.
A: Excentriciteit verstoort de kritische hydrodynamische oliefilm. Deze verstoring veroorzaakt extreem hoge mechanische trillingen. Het genereert snel overmatige plaatselijke warmte. Uiteindelijk veroorzaakt het snelle slijtage of catastrofaal vegen van het lager.


