
Please Choose Your Language


| Kuantitas: | |
|---|---|
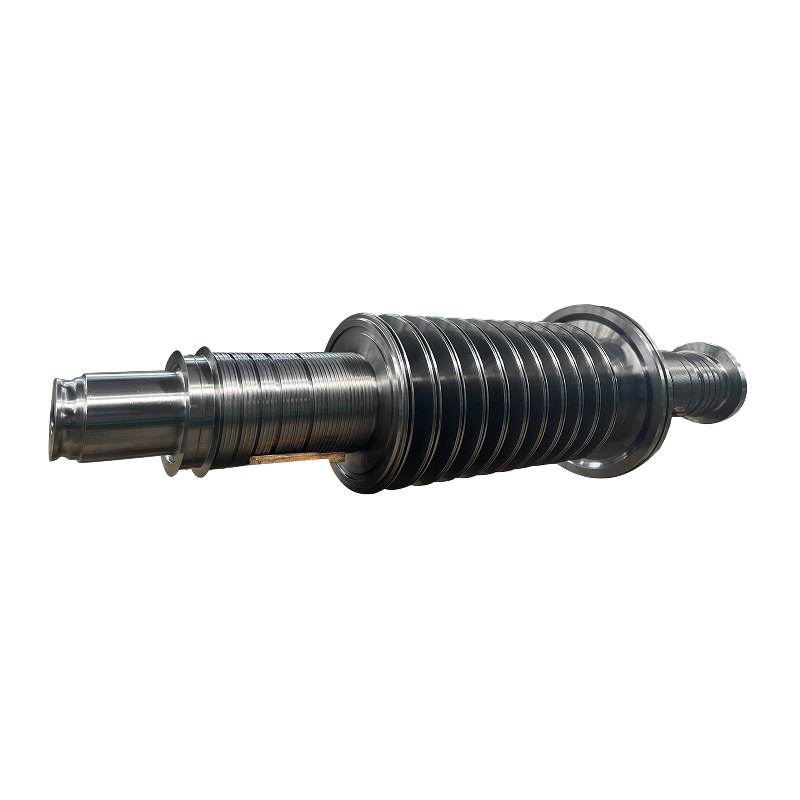
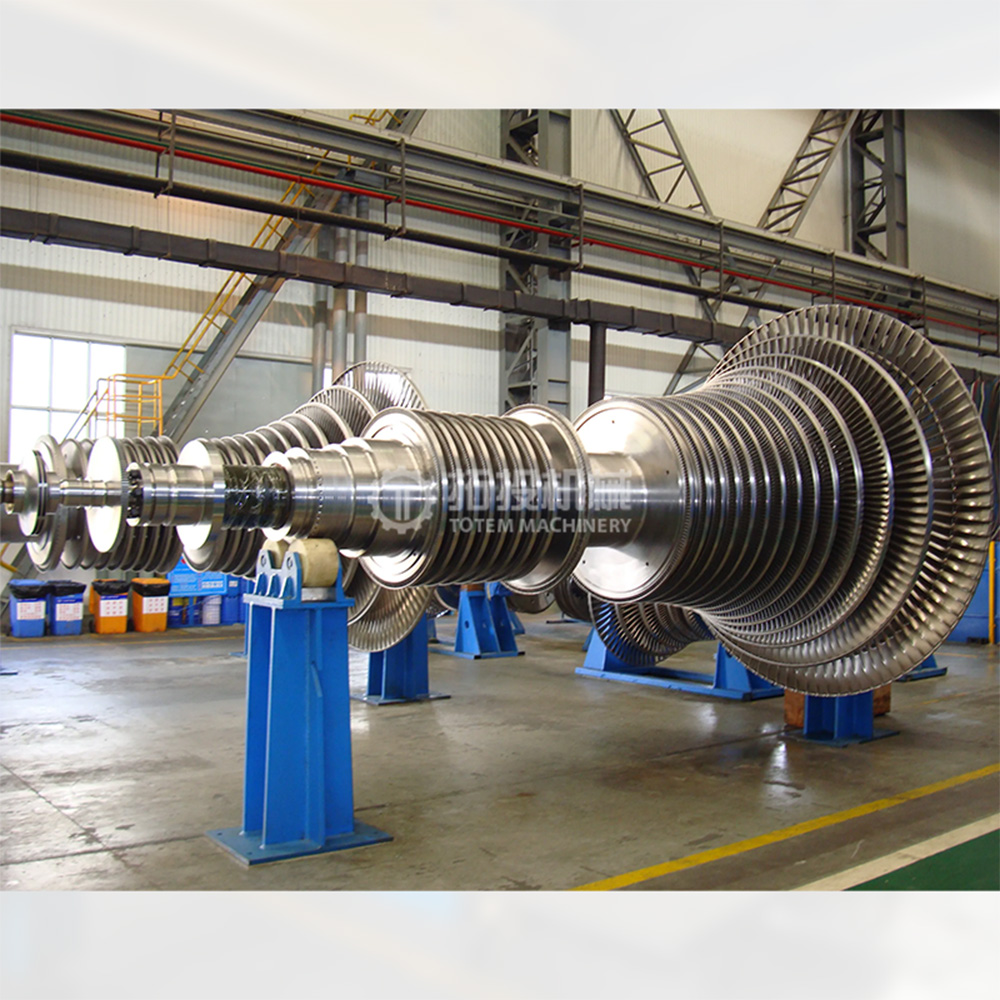
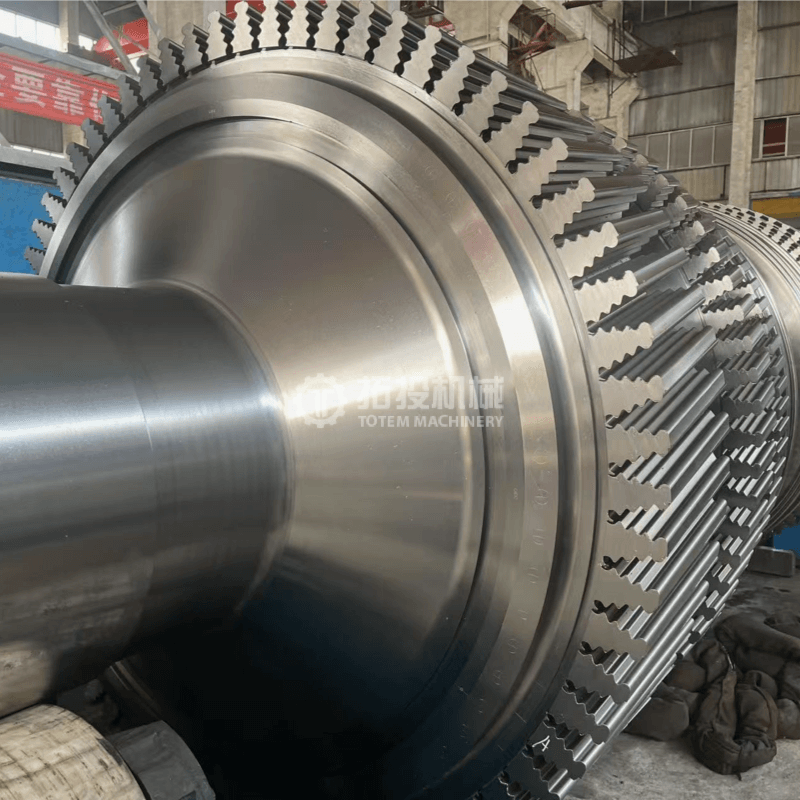
Poros rotor tekanan tinggi (HP), tekanan menengah (IP), dan tekanan rendah (LP) adalah komponen penahan beban dan transmisi daya yang paling penting dalam sistem turbin uap industri dan utilitas. Beroperasi di jantung turbin, poros rotor tempa ini menjalankan fungsi penting, termasuk menyalurkan torsi rotasi yang sangat besar, menopang bilah bergerak dengan aman, dan menjaga koneksi stabil ke generator atau peralatan yang digerakkan. Integritas struktural, stabilitas dimensi, dan keandalan material poros ini secara langsung menentukan keselamatan operasional, efisiensi termal keseluruhan, dan masa pakai jangka panjang seluruh unit turbin uap. Untuk proyek teknik dan fasilitas pembangkit listrik, memilih poros rotor yang diproduksi dengan benar sangat penting untuk meminimalkan waktu henti pemeliharaan dan mengurangi risiko operasional pada beban terus menerus yang menuntut.
Untuk memastikan kinerja optimal di berbagai zona tekanan termal dan mekanis, kami menerapkan protokol pemilihan material yang ketat yang disesuaikan dengan lingkungan operasional tertentu. Untuk poros rotor HP dan IP, yang terkena kondisi termal ekstrem, kami menggunakan baja tempa paduan premium, khususnya baja seri Cr-Mo-V atau seri Ni-Cr-Mo . Komposisi paduan canggih ini memberikan kekuatan suhu tinggi yang luar biasa, ketahanan mulur yang unggul, dan ketahanan kelelahan termal yang sangat baik. Hal ini memastikan poros mempertahankan sifat mekanik dan keakuratan dimensinya bahkan di bawah paparan aliran uap bersuhu tinggi, bertekanan tinggi, dan berkecepatan tinggi dalam waktu lama, sehingga secara signifikan mengurangi risiko deformasi termal.
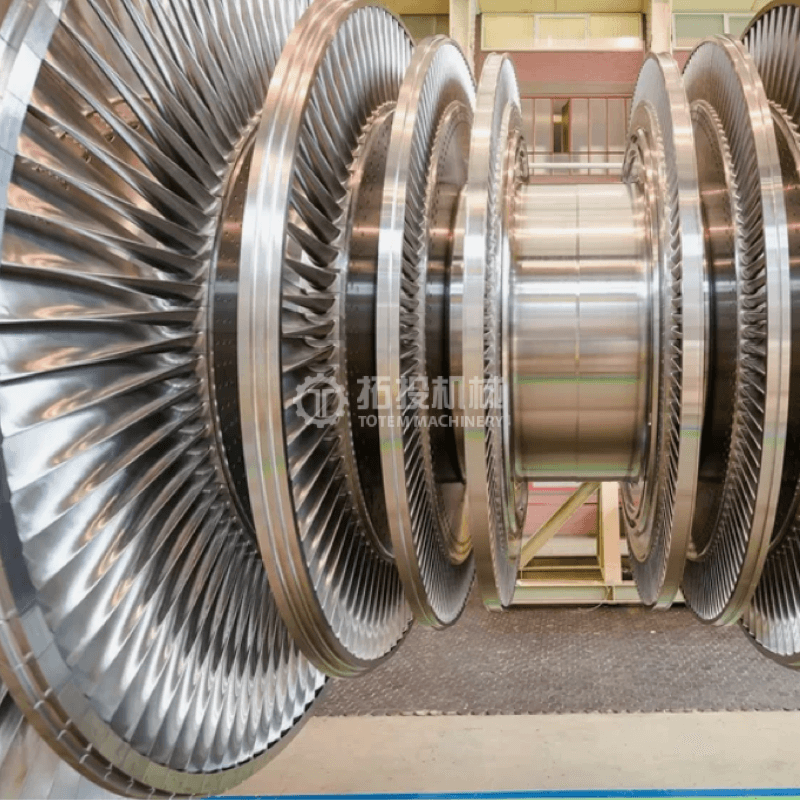
Sebaliknya, poros rotor LP beroperasi di bawah tuntutan mekanis yang berbeda, terutama menahan diameter rotasi yang besar, transmisi torsi yang besar, dan tegangan bolak-balik yang kompleks. Untuk komponen ini, kami menggunakan baja paduan rendah berkekuatan tinggi atau baja rotor bertekanan rendah khusus. Strategi material yang ditargetkan ini memberikan keseimbangan optimal antara kekuatan struktural, ketangguhan benturan, dan ketahanan penting terhadap retak korosi akibat tegangan, menjadikannya sangat andal untuk menangani lingkungan uap bervolume tinggi dan bertekanan rendah tanpa mengorbankan integritas struktural selama bertahun-tahun beroperasi terus-menerus.
 |
 |
 |
 |
 |
 |
Memenuhi spesifikasi internasional yang ketat merupakan persyaratan mendasar untuk peralatan pembangkit listrik. Poros rotor turbin uap kami diproduksi dengan cermat dan sepenuhnya mematuhi standar global yang ditetapkan, termasuk spesifikasi GB, DIN, dan ISO , bergantung pada persyaratan proyek tertentu. Setiap poros tempa dilengkapi dengan dokumentasi kualitas yang komprehensif, sertifikat material, dan laporan inspeksi terperinci untuk memastikan ketertelusuran penuh dan mendukung proses jaminan kualitas Anda.
Selain manufaktur standar, kami menyediakan dukungan teknis komprehensif yang disesuaikan. Berdasarkan parameter unit turbin spesifik Anda, kondisi operasional, dan target kinerja, tim teknik kami dapat memberikan wawasan berharga untuk optimalisasi struktural, panduan pemilihan material, dan analisis kelayakan manufaktur. Pendekatan kolaboratif ini membantu tim pengadaan dan teknisi mengoptimalkan desain peralatan mereka, memastikan poros rotor akhir benar-benar sesuai dengan aplikasi yang diinginkan sekaligus mengendalikan biaya proyek secara keseluruhan.
Didukung oleh keahlian penempaan yang matang dan sistem manajemen kualitas yang ketat, poros rotor turbin uap HP, IP, dan LP kami menghasilkan kekuatan tinggi, keandalan luar biasa, dan masa pakai lebih lama yang diperlukan untuk pembangkit listrik modern. Mereka menawarkan kemampuan adaptasi teknik yang sangat baik, menjadikannya pilihan yang dapat diandalkan untuk berbagai macam proyek turbin uap yang menuntut dan aplikasi industri berat.
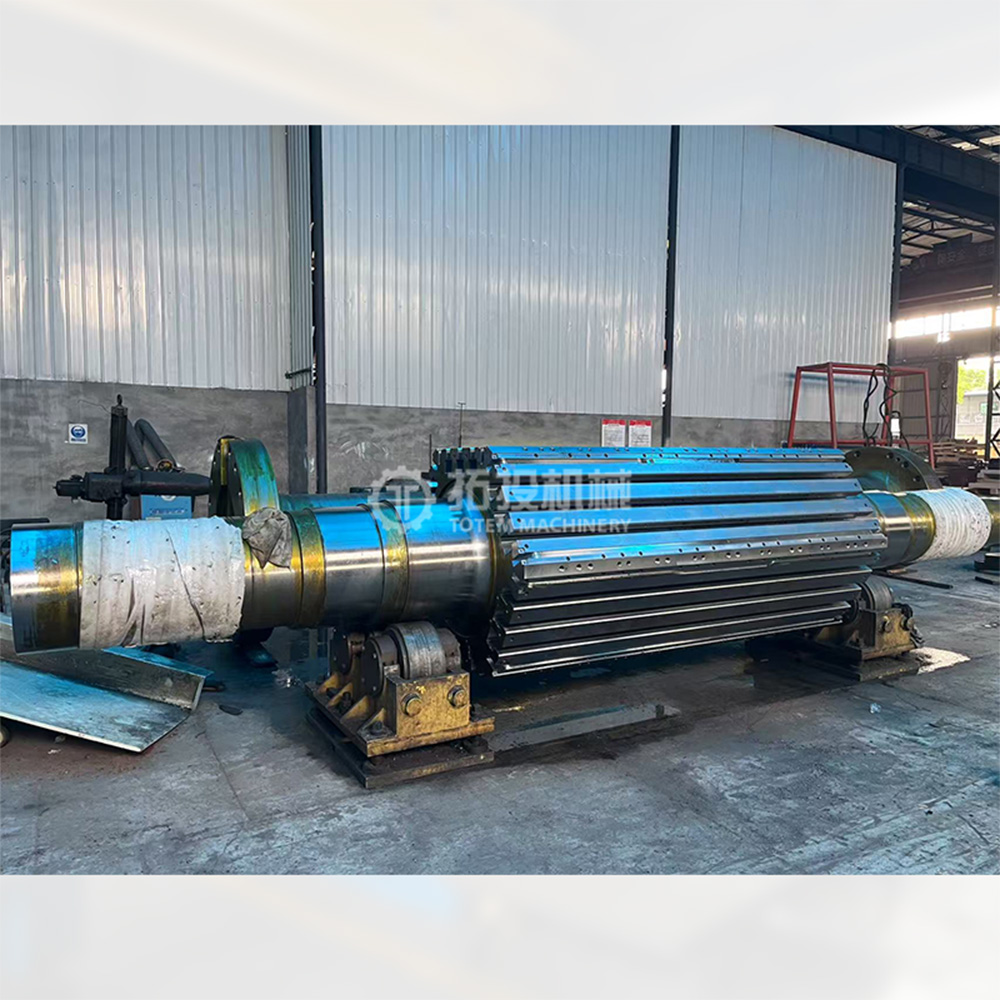
Pembuatan poros rotor turbin uap baja paduan tekanan tinggi kami bergantung pada proses pemesinan yang sangat terkontrol dan canggih. Sebelum alat pemotong menyentuh logam, kunci tempa untuk poros rotor menjalani kontrol ketat dalam peleburan, penempaan, dan perlakuan panas. Langkah-langkah dasar ini dilaksanakan dengan cermat untuk memastikan struktur mikro yang seragam dan kepadatan internal yang luar biasa. Dengan menghilangkan kekosongan internal dan mencapai homogenitas struktural pada tahap awal, kami memberikan landasan yang sangat stabil untuk pemesinan presisi. Kontrol awal yang ketat ini secara signifikan mengurangi risiko deformasi material atau lengkungan pelepas tegangan selama pemindahan material berat berikutnya, sehingga memastikan stabilitas dimensi sepanjang siklus produksi.
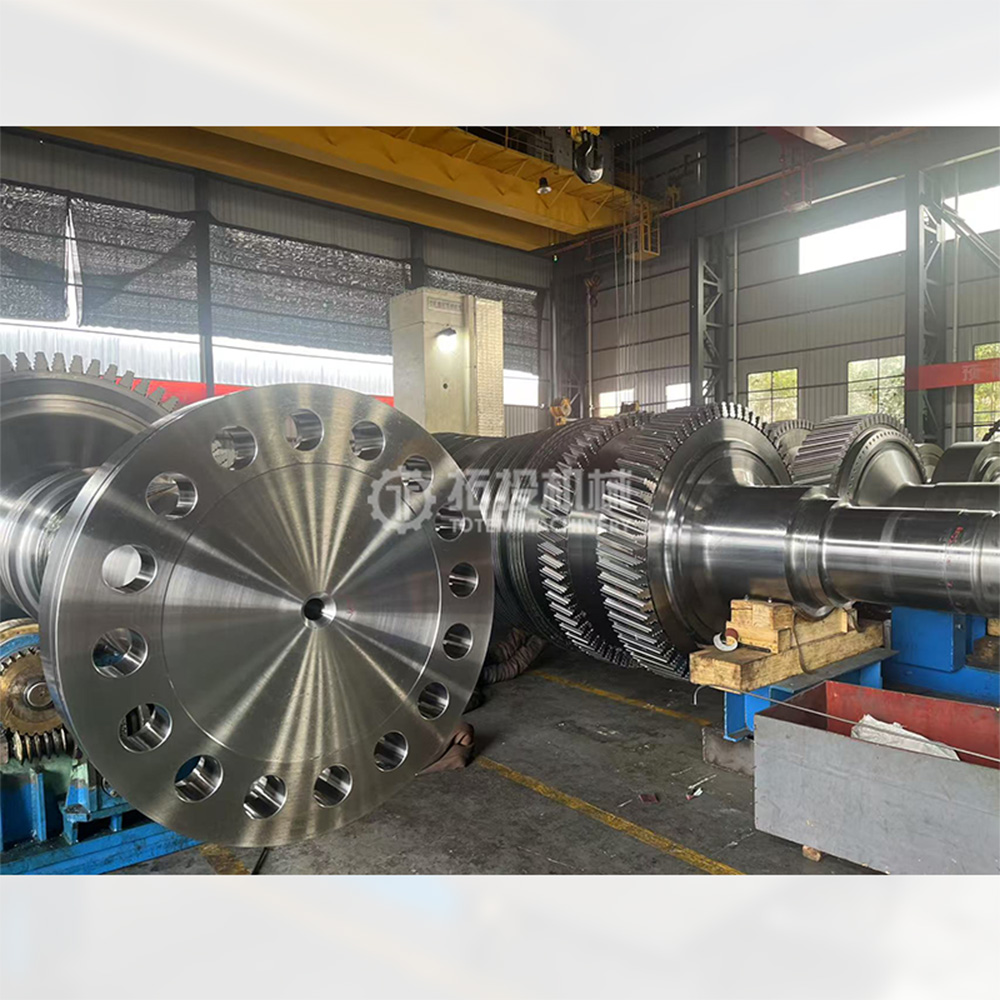
Setelah penempaan dasar disiapkan, poros rotor memasuki fasilitas permesinan tugas berat kami. Dimensi fisik yang besar dan geometri kompleks rotor turbin uap memerlukan peralatan khusus. Kami menggunakan mesin bubut CNC (Computer Numerical Control) skala besar, penggiling CNC tugas berat, dan peralatan finishing khusus yang dirancang khusus untuk komponen industri besar.
Selama fase pemesinan, perhatian ekstrim diberikan pada area fungsional kritis pada poros rotor. Area jurnal, yang menanggung beban berat dari rakitan berputar dan berinteraksi dengan bantalan hidrodinamik, dikerjakan dengan toleransi yang tepat untuk memastikan rotasi yang mulus. Zona penyegelan dipotong secara presisi untuk menjaga jarak bebas yang ketat, yang sangat penting untuk mencegah kebocoran uap bertekanan tinggi dan menjaga efisiensi turbin. Selain itu, permukaan lokasi cakram dan bagian kopling diproses dengan presisi mutlak. Bagian kopling harus sejajar secara akurat dengan rotor generator, sehingga memerlukan pengerjaan yang sempurna untuk memastikan transmisi daya yang stabil tanpa menimbulkan beban eksentrik.
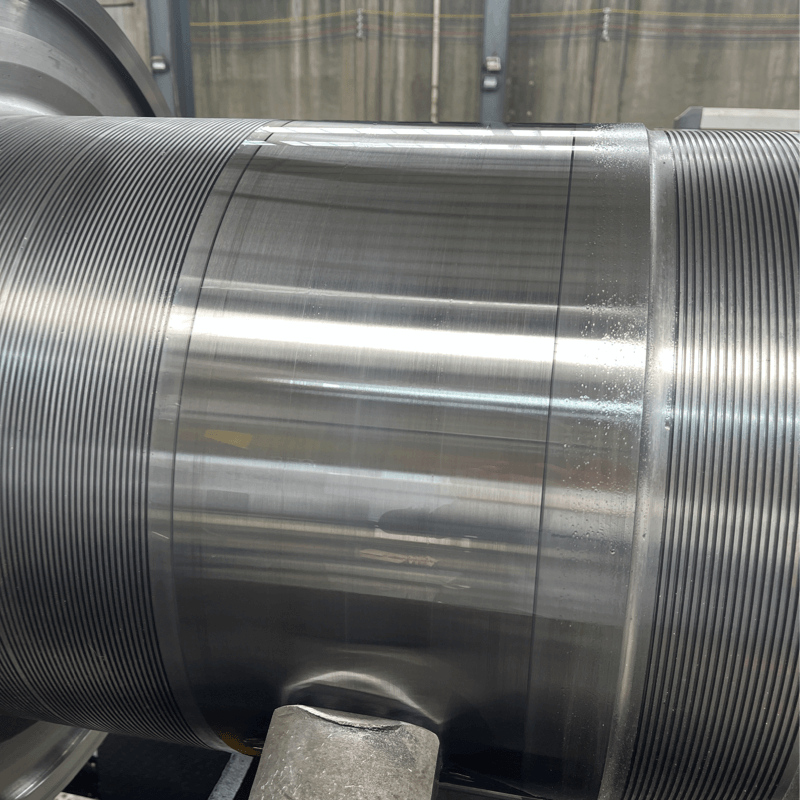
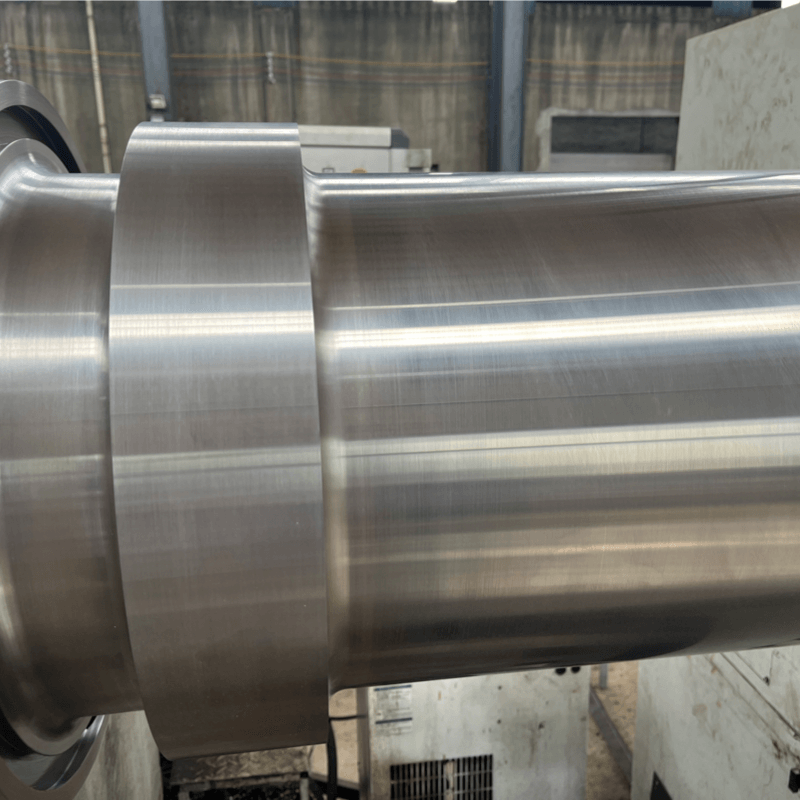
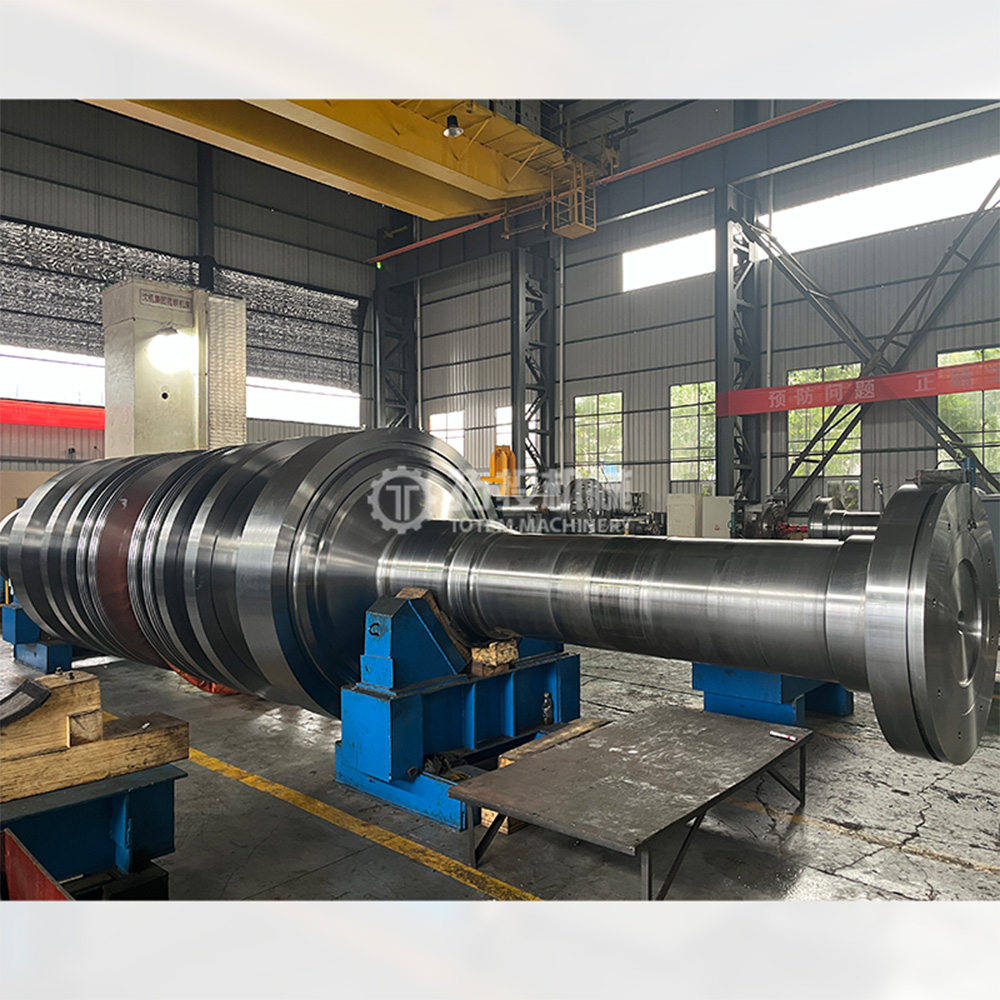
Seperti yang diilustrasikan dalam operasi pembubutan akhir kami di atas, transisi dari pemesinan kasar ke penyelesaian akhir dipantau dengan cermat. Pembubutan akhir merupakan fase kritis dimana poros rotor mendekati spesifikasi geometri akhirnya. Selama tahap ini, operator terampil kami dan sistem CNC canggih bekerja bersama-sama untuk menghilangkan sisa material dengan presisi tinggi. Langkah ini memerlukan kecepatan pemotongan yang optimal, laju pengumpanan yang presisi, dan perkakas khusus untuk mencegah pengerasan kerja dan meminimalkan tegangan permukaan sisa, sehingga mempersiapkan poros untuk penggilingan akhir.
Tujuan akhir dari proses pemesinan komprehensif kami adalah kontrol ketat terhadap toleransi geometrik utama, khususnya kebulatan, koaksialitas, dan kekasaran permukaan. Pada peralatan berputar berkecepatan tinggi seperti turbin uap, penyimpangan mikroskopis sekalipun dapat menyebabkan masalah operasional yang parah. Kontrol ketat terhadap kebulatan memastikan poros berputar secara merata di dalam bantalannya, meminimalkan gesekan dan keausan mekanis. Koaksialitas adalah yang terpenting; semua diameter mesin di sepanjang poros besar harus memiliki garis tengah yang sama persis. Akurasi geometris ini penting untuk mencapai keseimbangan dinamis yang optimal. Tanpa koaksialitas yang tepat, rotor akan mengalami getaran parah pada kecepatan putaran tinggi, sehingga mengganggu stabilitas poros dan berpotensi menyebabkan waktu henti peralatan.
Selain itu, kekasaran permukaan dikontrol secara ketat melalui proses pembubutan lanjutan dan penggilingan selanjutnya. Permukaan akhir yang unggul pada jurnal dan area penyegelan mengurangi keausan, memperpanjang masa pakai komponen berpasangan, dan meningkatkan keselamatan operasional sistem turbin uap secara keseluruhan. Dengan mempertahankan standar pemesinan yang ketat ini, kami memastikan bahwa setiap poros rotor yang dihasilkan sepenuhnya mampu menahan gaya dinamis yang menuntut di lingkungan pembangkit listrik modern.
Selesai Berputar
Selesai Berputar
Selesai Berputar
Inspeksi Produk
Semua poros rotor dari perusahaan kami tunduk pada prosedur kontrol kualitas yang ketat. Tahapan produksi utama melibatkan pengujian non-destruktif seperti Pengujian Ultrasonik (UT) dan Pengujian Partikel Magnetik (MT), serta inspeksi dimensi dan kinerja yang diperlukan. Setelah selesai pembuatan, uji run-out dan uji kekasaran dilakukan untuk menjamin pengoperasian rotor yang lancar, aman, dan andal.
Tes Kehabisan
Uji Kekasaran


