外海でのドライブラインの故障は非常に大きなリスクを伴います。激しい振動により、高価なトランスミッションがすぐに破損する可能性があります。極端な場合には、部品の破損により船体に致命的な破損が生じることがあります。問題のあるセットアップを置き換えるのは、古い寸法を一致させるほど簡単なことはほとんどありません。時間の経過とともに、建設業者は加工基準を更新します。エンジンは再出力され、原材料は微妙に劣化します。新しいコンポーネントを注文する前に、現在のエンジンの性能と環境要因を慎重に評価する必要があります。私たちの目標は、代替品を正しく指定するための決定的なフレームワークを提供することです。当社は、正確な位置合わせ戦略、重要な安全許容誤差、最適な材料の選択についてご案内します。重要なテーパーとキー溝を正確に測定する方法を学びます。これにより、ドライブライン全体にわたるシームレスな統合が保証されます。これらの計算された手順に従うことで、長期的な信頼性が確保されます。早期の摩耗や壊滅的な故障から船舶を効果的に保護します。
曲がったりひどく腐食したシャフトを永久に修復することはできません。標準の振れ許容値を超える場合は、完全な交換が必要になります。
正しい直径と材質を指定するには、エンジン HP、RPM、ギア減速比を使用して最大トルクを計算する必要があります。
シャフトの材質をアップグレードすると (たとえば、アクアメット 22 に)、酸素が枯渇した船尾チューブの隙間腐食を防ぐことができます。
正確な仕様を実現するには、従来のビルダーマニュアルだけに依存するのではなく、テーパー、キー溝、ねじのタイプを容器から直接測定する必要があります。
修理するか交換するかを決めるには、振れを測定することから始まります。機械工はダイヤルインジケータを使用して振れを正確に測定します。標準的な海洋公差では、通常、許容振れは長さ 1 フィートあたり 0.002 インチに制限されます。コンポーネントがこの制限を超えている場合は、交換する必要があります。大きく曲がった金属をまっすぐにしようとすると、微細な疲労が発生します。負荷がかかると突然折れやすい弱点が生じます。構造的な完全性が完全に損なわれてしまいます。
隙間腐食はステンレス鋼を密かにかつ急速に破壊します。これは、停滞した塩水がベアリングやシールの下に溜まったときに発生します。自由に流れる酸素がないと、鋼鉄上の保護酸化物層が破壊されます。すぐにピットインが始まります。孔食の深さが表面の小さな傷を超えると、構造の完全性が大きく損なわれます。高トルク下では致命的な故障を引き起こす危険があります。レビューすることを強くお勧めします 船舶用プロペラ シャフトの 故障の警告サインにより、これらの問題を早期に発見できます。
カップリングにフレッチが発生した場合も、直ちに交換する必要があります。シャフトとトランスミッションカップリング間の嵌合が緩いと、修復不可能な傷が発生します。安全な工学限界以下に直径を小さくしない限り、この損傷を機械加工で除去することはできません。真の締まり嵌めには、電力を安全に伝達するために、新鮮で正確に機械加工された表面が必要です。
新しいセットアップの指定は、厳密なトルクの計算から始まります。最大トルクは、エンジン馬力 (HP)、トランスミッション ギア比、シャフト RPM を使用して計算します。この数学的関係により、必要な最小安全直径が決まります。馬力が増加するかギア比が低下すると、トルク力が急激に増大します。激しい加速時のねじれを防ぐために、より広い直径が必要になります。
安全係数はこのサイジング プロセスに大きく影響します。造船設計者は、船舶の主な用途に基づいて特定の安全乗数を使用します。商用船は継続的な重荷重に耐えるため、週末のプレジャーボートよりも高い倍率が必要です。
標準海洋安全係数乗数
| 船舶用途 | 一般的な安全係数の | 使用特性 |
|---|---|---|
| ライトプレジャークラフト | 2.0~3.0 | 断続的な使用、軽い変位、スムーズな加速。 |
| 重巡洋艦/ヨット | 3.0~5.0 | 長い航続距離、より大きな排気量、中程度の連続負荷。 |
| コマーシャル / 牽引 | 5.0 - 8.0+ | 継続的な重い牽引、頻繁な衝撃荷重、高負荷サイクル。 |
ストラットとチューブの厳密な制約も考慮する必要があります。既存の船舶には、船体に組み込まれた物理的なスペースの制限があります。新しいトルクの計算でより大きな直径が必要な場合は、すぐに変更が必要になります。厚い金属を収容するには、船尾チューブに穴を開ける必要がある場合があります。ストラット全体を交換する必要がある場合もあります。直径の仕様を最終決定する前に、必ず構造上のクリアランスを確認してください。
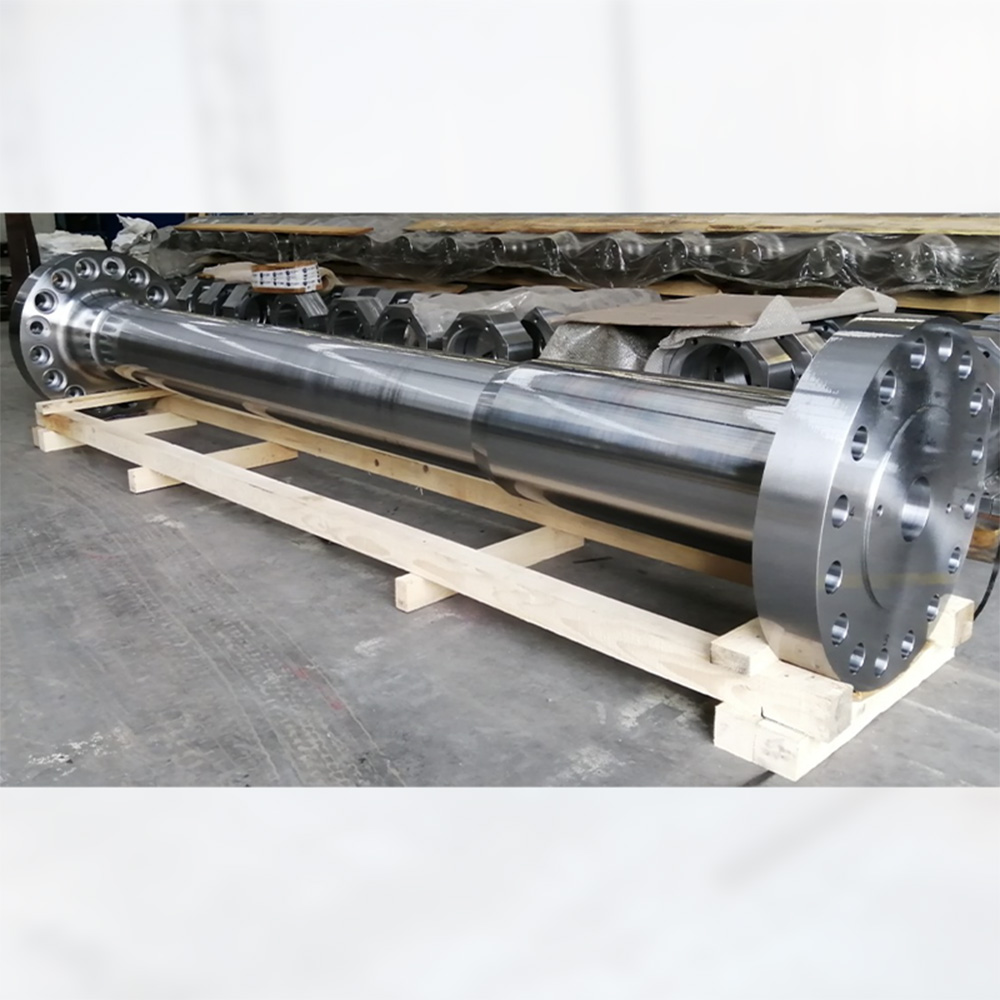
耐力と耐食性を適切に管理することは、寿命を延ばすために非常に重要です。 Aquamet ファミリは、今日の現代の海洋アプリケーションを支配しています。アクアメット 17 は高い強度を備えていますが、温水では耐食性が低くなります。アクアメット 19 は、穏やかな気候でも強度と耐久性のバランスが取れています。しかし、アクアメット 22 は依然として海水環境における紛れもないゴールドスタンダードです。優れた降伏強度と究極の耐食性の優れた組み合わせを実現します。
古いボートの多くは標準の 300 シリーズ ステンレス鋼を使用していました。現在、標準の 316 または 304 合金は、高トルクの船内用途には不十分です。最新のディーゼル出力を処理するために必要なねじり強度が不足しています。また、暖かく停滞した塩水環境では急速に隙間腐食の被害に遭います。
を指定する場合 船舶用プロペラシャフト、初期の材料コストと寿命のバランスをとります。高級合金には、より高い初期製造費用が必要です。それでも、生涯にわたるメンテナンスの労力は大幅に削減されます。穴あきや曲がりに強いため、安価な素材よりも数十年長持ちします。時期尚早の運搬や交換にかかる繰り返しのコストを回避できます。
機械工は、テーパ、キー溝、カップリングの仕様に正確に従う必要があります。テーパーをプロペラハブに完全に合わせることで、最大の接触面積が確保されます。 SAE 規格では通常、正確な 1:16 のテーパー比が規定されています。ぐらつきや振動を防ぐために、最低 70% の重ね合わせが必要です。メートル法テーパーでは、1:10 などのさまざまな比率が使用されます。 SAE ハブとメートルテーパーを組み合わせると、締め付けるとすぐに両方のコンポーネントが破損します。
キー溝の切削には、エンジニアリングガイドラインに厳密に従う必要があります。機械工は、キー溝ベースの内側の角に丸みを付けてカットする必要があります。鋭い 90 度の角は、金属に危険な応力上昇を引き起こします。これらの応力上昇は、その後の大きな回転負荷下での破壊に直接つながります。丸みを帯びたコーナーにより、応力が金属粒子全体に均等に分散されます。
カップリングの選択は、加工アプローチにも大きく影響します。ソリッド、スプリット、またはフレキシブル カップリングを選択できます。選択したカップリング タイプに正確に一致するようにシャフト端を機械加工する必要があります。通常、ソリッドカップリングには、しっかりとした締り嵌めを備えた真っ直ぐな穴が必要です。分割カップリングは完全に真っ直ぐな部分にクランプされる場合があります。金属の切断を開始する前に、この境界面を必ず明確にしてください。
新しいドライブラインコンポーネントが単独で動作することはありません。既存のものと深く統合されます 船舶推進システム部品。新しい直径によって、カットラスベアリングの内径が決まります。ニトリルゴム内部に適切な水潤滑クリアランスを維持する必要があります。はめ込みがきつすぎると、ベアリングが過熱してすぐに溶けてしまいます。緩すぎると過度の振動によりハウジングが破壊されます。
自分自身を評価することも必要です プロペラシャフトシールを 慎重に取り外します。従来の梱包箱または PSS のような無滴メカニカル シールを選択できます。シールの選択は、必要な表面仕上げに直接影響します。ドリップレスシールには、O リングの損傷を防ぐために、きれいな高度に研磨された表面が必要です。従来のスタッフィング ボックスは若干寛容ですが、継続的な物理的な調整が必要です。
最後に、エンジンの正確なアライメントは絶対に交渉の余地がありません。新しいコンポーネントは、位置が適切に調整されていない場合、早期に故障します。エンジンを 0.003 インチ以下の厳密な公差に合わせて調整する必要があります。アライメントのずれにより、1 回転ごとに金属が曲がります。これにより金属疲労が急速に加速し、数時間でベアリングが破壊されます。
交換品を注文するときは、「工場出荷時の仕様」に決して依存しないでください。元の青写真は現在の現実を反映していないことがよくあります。以前の所有者は、新しいギアに対応するためにドライブラインを頻繁に変更します。エンジンはパワーアップされ、トランスミッションは長年にわたって変化します。精度を保証するには、現在のセットアップを物理的に測定する必要があります。
精密ノギスを使用して、機械工に正確な重要な寸法を提供します。番号付きのチェックリストを使用して、漏れがないことを確認します。
先端から先端までの全長 (OAL)。
1000分の1インチまでの正確な外径。
使用されるテーパーの長さと特定の比率 (SAE またはメートル法)。
ロックナットのネジサイズとピッチ。
キー溝の長さ、幅、正確な深さの寸法。
機械工場を注意深く精査することは、最後の重要なステップです。高度な CNC 機能を利用して正確な切断を行う製造業者を探してください。船舶のサイズに該当する場合は、ABS (米国海運局) 認証をリクエストしてください。常に材料工場の証明書を求めてください。これらの書類は、あなたが受け取ったのが粗悪な輸入鋼ではなく、本物のアクアメット 22 であることを証明します。
損傷したドライブラインを交換するには、複数のエンジニアリング分野にわたる正確な仕様が必要です。トルク容量、材料グレード、加工精度のバランスを慎重に考慮する必要があります。適切に指定されたシャフトは、プロペラを効率的に回転させるだけではありません。トランスミッション全体を振動から保護し、船体の完全な完全性を保証します。物理的寸法や合金の品質については決して手を抜いてはいけません。認定された船舶用ドライブライン専門家に相談することを強くお勧めします。最終注文を提出する前に、資格のある造船設計者にトルク計算を検証してもらいます。これらの計算された手順を実行することで、今後何年にもわたって水上でのよりスムーズで安全な体験が保証されます。
A: はい、できます。 2 ピースのセットアップは、エンジン ルームのスペースに厳しい制約がある場合に役立ちます。ラダーを外したり、エンジンを引っ張ったりすることなく取り付けが可能です。ただし、複雑さが増します。中間点カップリングを導入すると、追加のサポート ベアリングが必要になります。これにより、調整の困難さが増し、潜在的な障害点が追加されます。
A: 接触部分を目視で検査してください。従来の梱包箱を締めすぎると、深く不規則な傷が発生します。回転する金属に対して研磨粒子を捕捉します。対照的に、ドリップレスメカニカルシールは通常、深い溝がなく、きれいに磨かれたウェアリングを示します。爪で深い溝を感じた場合は、シールが表面に永久的な損傷を与えています。
A: アクアメット 22 シャフトは、通常の条件下で簡単に 15 ~ 20 年間使用できます。標準的な摩耗や疲労に対して優れた耐性を備えています。ただし、寿命は状態に大きく依存します。迷走電流や深刻な接地事故によるガルバニック腐食は、通常、純粋な機械的磨耗が起こるずっと前に早期の交換を余儀なくされます。
A: はい、この手順を実行するか、整備士が実行するかどうかを確認する必要があります。テーパーに細かいラッピングコンパウンドを塗布します。プロペラハブを回転させて、接触パターンを確認します。少なくとも 70% の均一な接触が必要です。適切にラップをしないと、はめあいが緩くなり、キー溝のせん断につながります。


