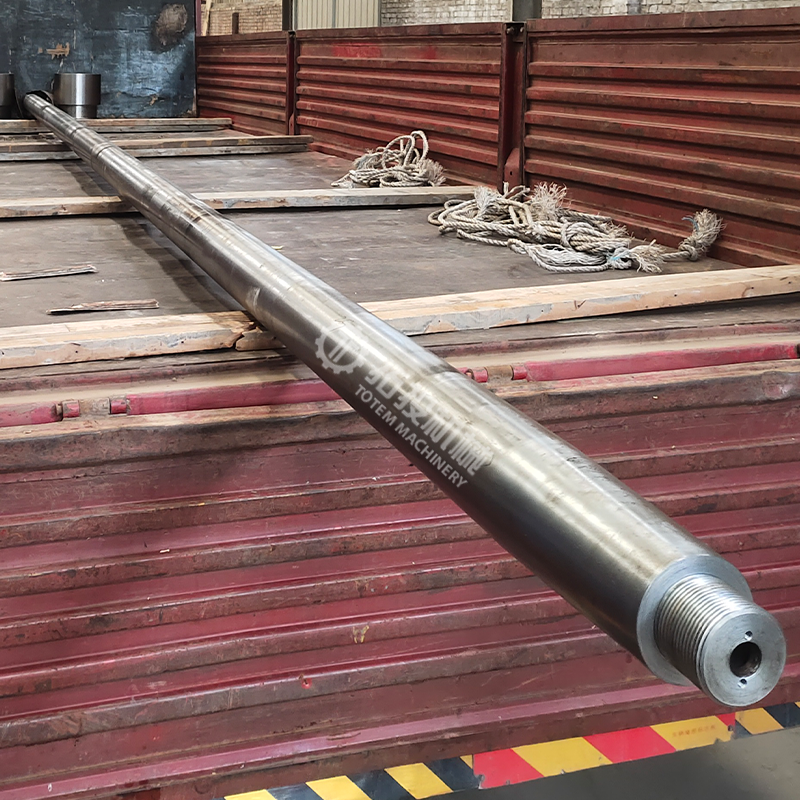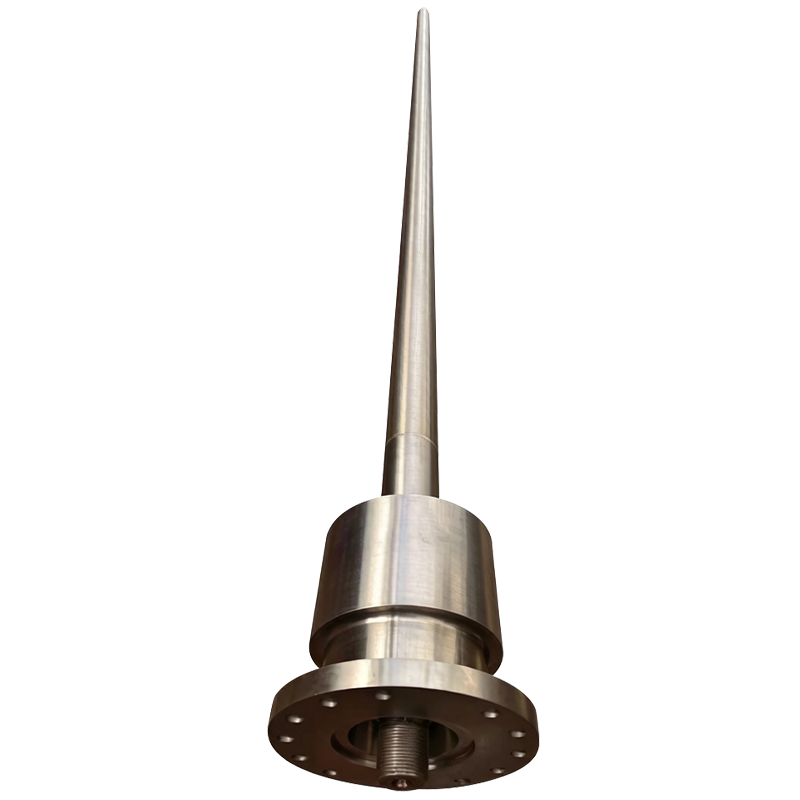
プロペラシャフトは船舶推進システムの中核部品です。主機関とプロペラの間に設置され、主に動力伝達を担い、モーターが出力するトルクを安定してプロペラに伝達し、船舶の継続的な推進を実現します。核心コンポーネントの 1 つであるその動作状態は、船舶推進システム全体の伝達効率、動作の安定性、耐用年数に直接影響します。
プロペラシャフトは、長時間の低速、高トルク、連続的に交互に変化する負荷条件下で動作するため、湿度、塩水噴霧、振動などの海洋環境要因と相まって、その材料特性、構造強度、加工精度に厳しい要件が課されます。プロペラシャフトは通常、優れた鍛造鋼または高張力合金鋼で作られています。これらの材料は、優れた総合的な機械的性能と耐疲労性を備えています。耐荷重性を確保しながらも、優れた安定性と長期にわたる動作信頼性を実現します。
プロペラシャフトの構造は、通常、シャフト本体、カップリング接続部、プロペラ取付端部から構成されます。各セクションは、カップリング、ベアリング、シールグランド、およびその他の関連部品との適切な嵌合を維持する必要があります。組立精度や動作安定性を確保するために、加工時の軸径寸法、端面精度、同軸度、移行部寸法などを厳密に管理する必要があります。
スクリューシャフトは、貨物船、エンジニアリング船、海洋プラットフォーム、およびさまざまな海洋推進システムで広く使用されています。当社は、さまざまな船舶の種類、伝送出力、設置要件に応じたカスタム加工を提供します。
プロペラシャフト
プロペラシャフト
プロペラシャフト
プロペラシャフトは大型シャフト部品の一種です。長い加工サイクルが必要となり、高いレベルの装置剛性、工程管理、加工経験が求められます。通常、製造プロセス全体は、寸法安定性と軸合わせの一貫性を確保するために、荒加工、中仕上げ、仕上げの各段階を経て進行します。
まずテールシャフトを大型旋盤で回転させ、外径、ショルダー、さまざまな機能部分を段階的に切断します。加工時には中心穴または基準面が位置決め点として機能します。材料が徐々に除去されると、各シャフトセクションはプロセス仕様に従って必要な寸法になり、セクション間のスムーズな移行が維持されます。
旋削加工では、外径の寸法精度、真円度、表面仕上げの管理に重点を置きます。同時に、長軸部品の加工中の変形を補正するためにリアルタイムの調整が行われ、軸方向の安定性が確保されます。
プロペラシャフト
プロペラシャフト
プロペラシャフト
カップリングはプロペラ シャフトの重要な組み立て部品です。荒加工では、主な作業として、接続端の外径、端面、およびベース接続の寸法の加工が含まれ、その後の精密加工のために機械の取り代が確保されます。最終的なカップリングアセンブリの信頼できる基盤を提供するには、端面の直角度と接続点の寸法の一貫性に特別な注意を払う必要があります。
カップリング
カップリング
カップリング
仕上げ機械加工後、プロペラ シャフトは完全な検査プロセスを受けて、製品が船舶用推進システムの使用要件を満たしていることを確認する必要があります。
シャフトの直径寸法、長さ寸法、端面寸法、および重要な嵌合領域が検査されます。同時に、シャフトの振れ、同軸度、真直度がチェックされ、すべての技術パラメータが図面仕様に準拠していることが確認されます。
カップリングとの試組により、接続継手の嵌合状態を検査し、組付寸法、接触状態、接続精度が要求事項を満たしていることを確認します。
プロペラシャフト
プロペラシャフト
機械加工後の完成品の重量検査は、製品データを確認し、その後の吊り上げ、輸送、現場での設置の参考にするために実行されます。
プロペラシャフト
カップリング
プロペラシャフトは輸出前に加工面全体を洗浄し、防錆油を塗布します。輸送中の衝撃、傷、または表面腐食を防ぐために、ジャーナル、カップリングの合わせ面、およびネジ部を覆うために保護材が使用されています。
プロペラ シャフトの寸法と輸送方法に応じて、通常は木製パレットがサポートに使用され、局所的な固定と外部の鉄骨構造の補強が行われます。
プロペラシャフト
プロペラシャフト
カップリング
往復コンプレッサーのクロスヘッドの摩耗を診断して、コストのかかるダウンタイムを防ぎます。マスタークリアランス検査と修理と交換の戦略。
往復コンプレッサーのシリンダーの材質を選択することは、安全性とライフサイクルコストにとって非常に重要です。この記事では、鉄 (灰色/延性)、鋼 (カーボン/低合金)、ステンレス (オーステナイト CF8M/CF3M、マルテンサイト 17-4PH) の 3 つの鋳造ファミリーを比較します。強度、硬度、熱伝導率、膨張、自己潤滑性、耐食性、溶接性、故障モード(摩耗、腐食、亀裂、クリープ)を検査します。
この記事では、往復コンプレッサー用の小型クランクシャフトの製造について分析します。これらのコアコンポーネントは、200 MPa を超える交流負荷、3000 r/min までの速度、薄い油膜、および -20 ~ 80°C の温度に耐えます。材料の選択では、疲労強度の点で 40CrNi2MoA が優先され、経済的な代替品として 42CrMo が選択されます。プロセスには、型鍛造 (比 >=3)、28 ~ 34 HRC コアへの焼入れ/焼戻し、54 ~ 58 HRC までの表面硬化、IT7、Ra <=0.4 μm までの精密機械加工が含まれます。品質管理は寸法、硬度、MPI、UTの3段階検査を行っています。故障の防止は、疲労、摩耗、亀裂、アンバランスを対象としています。ケーススタディでは 99.5% の収率を達成しました。コストの内訳では、機械加工が最大のシェアを占めています。バッチの最適化とニアネットシェイプ鍛造によりコストが削減されます。トレンドには、レーザー硬化、3D 修復、インプロセスセンシング、複合材料、緑色焼入れ剤などが含まれます。材料、熱処理、精密機械加工、品質管理を統合したゼロ欠陥生産により、コンプレッサーの信頼性の高い動作を実現します。
レシプロ コンプレッサーのシリンダー ブロックの鋳造と組み立てに関する専門ガイド。主要な鋳造の困難さ、系統的なプロセス ソリューション、コア組立ての課題、および工業用動作条件下での安定した信頼性の高いシリンダー性能を保証するための厳格なテスト手順をカバーしています。
往復コンプレッサーのピストン ロッドはクロスヘッドをピストン ヘッドに接続し、圧縮サイクルごとに軸方向の力を伝達します。故障するとコンプレッサーが停止します。
コンプレッサーシリンダーは、往復コンプレッサーの圧力を支える心臓部です。圧縮チャンバーが含まれており、ピストンをガイドし、サイクルごとに高圧ガスを遮断します。ピストンリングはシリンダーボアに対して摺動するため、摩耗は避けられません。
スラストとジャーナルベアリングをラジアル荷重とアキシアル荷重に一致させて、ローターのクラッシュやダウンタイムを防ぎます。エンジニア向けのエキスパート選択ガイド。
船舶推進用の固定ピッチ プロペラと制御可能ピッチ プロペラを比較します。船舶の運航プロファイル、操縦性、メンテナンスのニーズに合わせてください。
シャフトの位置ずれやコストのかかる推進装置の故障を防ぐために、材料から NDT 検査に至るまで船舶用ベアリング ハウジングを評価する方法を学びます。
船舶用プロペラシャフトを修理または交換しますか?診断、NDT テスト、調整に関する専門家の指導を受けて、コストのかかる障害を回避してください。
船舶用プロペラシャフトの故障を回避します。長期信頼性を実現するためのトルクベースのサイジング、アクアメット 22 材料、精密な機械加工仕様について学びます。
船舶用プロペラシャフトとテールシャフトで混乱していませんか?海上での損害の大きい故障を回避するために、主な違い、材料仕様、検査のヒントを学びましょう。
コストのかかる船舶のダウンタイムを防ぎます。船尾チューブベアリングの選択をマスターし、クリアランス公差を管理し、シャフトの摩耗を軽減します。
この論文では、数百万サイクルにわたる交互荷重と疲労に耐える自動車ダンパー鋼構造の溶接の技術分析を紹介します。構造セクションでは、主要な耐荷重コンポーネントについて説明します。溶接プロセスのセクションでは、手順の認定要件、熱サイクル管理、溶接後の熱処理に加え、対称溶接シーケンスと変形防止ツールによる変形制御についても扱います。パラメーター マトリックスは、さまざまな厚さにわたるバットおよび T ジョイントの参考値と、炭素当量ベースの予熱早見表を提供します。品質検査には、全数目視検査、非破壊検査、製品テストプレートの機械的特性検査、キャンバーと平面度の寸法検査、および腐食保護のためのコーティング検査が含まれます。この論文は自動車ダンパー鋼構造溶接の技術的枠組みを体系的にまとめたもので、業界関係者の参考となります。
コンプレッサーバルブは、圧縮サイクルごとにガスの吸入と排出を制御します。外部からの作動ではなく、圧力差によって駆動され、1 分間に数百回または数千回開閉します。
大型の工業用コンポーネントでは、小規模ではめったに発生しない機械加工の問題が発生します。