
Please Choose Your Language
Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 21-01-2026 Herkomst: Locatie
Het bewerken van grote assen is een gespecialiseerde productiediscipline voor lange, zware of geometrisch veeleisende roterende componenten die worden gebruikt in de voortstuwing van schepen, turbines, compressoren en andere zware machines. In tegenstelling tot de gewone asproductie wordt het werk beïnvloed door de massa van het werkstuk, de niet-ondersteunde lengte, meerdere lagertappen, flensinterfaces en nauwe relaties tussen rechtheid, slingering, coaxialiteit en oppervlakteafwerking. Een succesvol proces hangt daarom van meer af dan het selecteren van een grote draaibank; materiaaltoestand, datumstrategie, ondersteuning, snijvolgorde, afwerking en inspectie moeten samen worden beschouwd. Als u deze factoren begrijpt, kunnen ingenieurs en kopers de maakbaarheid beoordelen, leveranciers vergelijken en een completere offerteaanvraag opstellen.
Het bewerken van grote assen omvat draaien, frezen, boren, slijpen en aanverwante bewerkingen die worden gebruikt om een zware onbewerkte as in de gespecificeerde geometrie en functionele staat te brengen. Typische onderdelen zijn onder meer voortstuwingsassen, tussenassen, turbinerotorassen, aandrijfassen, rolassen en compressorassen gemaakt van smeedstukken, knuppels, gietstukken of vervaardigde stukken. Er is geen enkele universele maatdrempel, omdat de moeilijkheidsgraad van de bewerking ook afhangt van het gewicht, de slankheid, het materiaal, de toleranties en de complexiteit van de kenmerken. Een lange as met verschillende tappen, schouders, flenzen, spiebanen en koppelingsinterfaces kan technisch veeleisend zijn, zelfs als de diameter binnen de normale machinecapaciteit valt.
Zwaartekracht, snijkrachten, restspanning, klemming en hitte kunnen de geometrie van een lang of zwaar werkstuk beïnvloeden. Bij het bewerken van grote assen moeten daarom de individuele afmetingen worden gecontroleerd, terwijl de relaties tussen de componenten behouden blijven, zoals slingering tussen tappen of uitlijning tussen de middellijn van de as en de flensvlakken. Geplande ondersteuning, gefaseerde bewerking, tussentijdse controles en eindverificatie helpen deze relaties te beheren.
Een robuust proces begint bij de technische tekening. Vóór de bewerking moet de fabrikant de materiaal- en warmtebehandelingsvereisten, referentiepunten, passingen, geometrische toleranties, lagertappen, afdichtingsoppervlakken, flenskenmerken, spiebanen en inspectie-eisen identificeren. Deze beoordeling helpt bij het bepalen van de toestand van het blanco materiaal, de bewerkingstoeslag, de ondersteuningsstrategie en de bewerkingsvolgorde. Het kan ook conflicten blootleggen tussen toleranties, toegang tot bewerkingen, inspectiemethoden en beschikbare voorraad.
De van TOTEM aangepaste OEM- bewerkingsmogelijkheden zijn gebaseerd op tekeninggestuurde productie voor middelgrote en grote precisiecomponenten. De huidige productieactiviteiten omvatten meerassige bewerkingscentra, draaibanken, frees- en slijpapparatuur, terwijl het technische team ook DFM-ondersteuning biedt voor productie- en tolerantieproblemen. Deze mogelijkheden zijn relevant voor de bewerking van grote assen, omdat het procestraject vaak de geometrie en functionele oppervlakken van de individuele as moet volgen in plaats van een vaste volgorde.
| Procesfase | Hoofddoel | Typische controle Focus |
|---|---|---|
| Tekening en DFM-beoordeling | Definieer maakbaarheid | Datums, toleranties, materiaal, warmtebehandeling |
| Blanco voorbereiding | Zorg voor een geschikte voorraad | Blanco toestand en bewerkingstoeslag |
| Ruwe bewerking | Bulkmateriaal verwijderen | Referentieoppervlakken, ondersteuning, vervorming |
| Bewerking van halffabrikaten | Benader de uiteindelijke geometrie | Rechtheid, coaxialiteit, resterende vergoeding |
| Bewerking voltooien | Produceer functionele kenmerken | Tijdschriften, schouders, flenzen, spiebanen |
| Slijpen en afwerken | Verfijn kritische oppervlakken | Grootte, rondheid, oppervlakteafwerking |
| Eindinspectie | Controleer of de tekening voldoet | Afmetingen, slingering, ruwheid, gespecificeerde NDT |
Bij de ruwe bewerking wordt het overtollige materiaal verwijderd en worden referentieoppervlakken gecreëerd, terwijl bij de semi-nabewerking een gecontroleerde ruimte overblijft voor de uiteindelijke correctie. Nadraaien produceert cilindrische oppervlakken, schouders, groeven en flenskenmerken; frezen of boren van spiebanen, platte vlakken en boutpatronen. Asslijpen kan vervolgens worden toegepast op lagertappen, afdichtingsgebieden of andere oppervlakken waar de tekening een strakkere maat- of afwerkingscontrole vereist. De juiste combinatie hangt af van de functie van elk oppervlak en niet van één standaardvolgorde voor elke as.
Gesmeed staal is een gebruikelijk uitgangspunt voor het bewerken van zware assen, omdat smeden zeer geschikt is voor substantiële delen die bedoeld zijn voor gebruik met hoge belasting. Koolstofstaal en gelegeerd staal worden veel gebruikt, maar de juiste kwaliteit hangt af van de ontwerpbelasting, vermoeiingseisen, gebruiksomgeving, warmtebehandeling en klantspecificaties. Gegoten of gefabriceerde plano's kunnen ook geschikt zijn voor bepaalde componenten, dus het bewerkingstraject moet de kenmerken van het gekozen uitgangsmateriaal weerspiegelen. De materiaalkeuze moet het technische ontwerp volgen en niet een algemene voorkeur voor één staalsoort.
van TOTEM De gesmede tussenas maakt bijvoorbeeld gebruik van smeedstukken van koolstofstaal of gelegeerd staal voor toepassingen in de voortstuwing van schepen. De gepubliceerde productie-informatie identificeert warmtebehandeling, ruwe bewerking, precisiebewerking, slingertesten, ruwheidstesten, magnetische deeltjesinspectie en andere niet-destructieve tests als relevante controles voor dat product. Dit illustreert waarom materiaal, bewerking, warmtebehandeling en inspectie als één productieketen moeten worden behandeld in plaats van afzonderlijke aankoopbeslissingen.
Machinecapaciteit is van belang, maar de maximale draaidiameter of bedlengte alleen bepaalt niet of een leverancier een bepaalde as kan produceren. Werkstukgewicht, hartafstand, ondersteuningsvoorzieningen, slijpcapaciteit, hefvermogen en toegang tot kritische functies kunnen net zo belangrijk zijn. Dimensionale vereisten zijn ook bepalend voor het proces: tapgrootte, slingering, rechtheid, coaxialiteit, flensrelaties, oppervlakteruwheid en pasvorm kunnen de volgorde bepalen, zelfs als het onderdeel fysiek in de machine past. Bij het bewerken van lange assen kunnen slankheid en ondersteuningsstrategie net zo belangrijk zijn als de nominale diameter.
Capaciteitscijfers moeten altijd worden bevestigd aan de hand van de daadwerkelijke tekening. Kopers moeten vragen naar de toegestane werkstukomvang en het toegestane gewicht, terwijl ze ook om een beoordeling per kenmerk van kritische toleranties en oppervlakken verzoeken. Vereisten voor veeleisende slingering, rechtheid of oppervlakteafwerking moeten vóór de offerte worden geïdentificeerd, zodat de voorgestelde bewerkings- en inspectieplannen samen kunnen worden geëvalueerd.
De inspectie moet de productievolgorde volgen en niet alleen bij de definitieve vrijgave verschijnen. Verificatie van inkomend materiaal bevestigt de blanco en documentatie, terwijl controles tijdens het proces afwijkingen kunnen identificeren voordat de nabewerkingstoeslag is verwijderd. Bij de eindinspectie worden vervolgens de op de tekening aangegeven afmetingen en geometrische verhoudingen geverifieerd. Afhankelijk van het onderdeel kan het plan het meten van de buitendiameter, slingeringscontroles, oppervlakteruwheidsmetingen, dimensionale verificatie en gespecificeerd niet-destructief onderzoek omvatten.
TOTEM stelt dat het algemene kwaliteitsproces het testen van grondstoffen, inspectie van het eerste artikel, controles tijdens het proces en definitieve dimensionale verificatie omvat, ondersteund door CMM's, remklauwen en ruwheidstesters. De gesmede voortstuwingsaspagina beschrijft ook rondlooptests, ruwheidstests, magnetische deeltjestests en metingen van de uitwendige diameter voor dat specifieke product. Voor het bewerken van grote assen is de bredere les dat inspectie zich moet concentreren op de functionele oppervlakken en risicopunten van het eigenlijke onderdeel, in plaats van voor elke as dezelfde algemene checklist te gebruiken.
Lange assen kunnen doorbuigen onder hun eigen massa en snijkrachten, waardoor ondersteuningsomstandigheden belangrijk zijn voor de stabiliteit en metingen van de bewerking. Slechte klemming of ondersteuning kan vervorming veroorzaken, terwijl een onstabiele snijopstelling kan bijdragen aan klapperen en een inconsistente oppervlakteafwerking. Thermische veranderingen tijdens langdurige bewerking kunnen ook de gemeten afmetingen beïnvloeden totdat het werkstuk stabiliseert. Deze effecten verklaren waarom procesplanning en tussentijdse verificatie steeds belangrijker worden naarmate de omvang en slankheid toenemen.
Slingering en coaxialiteit voegen nog een uitdaging toe, omdat verschillende functionele oppervlakken mogelijk een gecontroleerde rotatie-as moeten delen. Een tap kan voldoen aan de individuele diametertolerantie, maar toch montageproblemen veroorzaken als de relatie met een andere tap, flens of koppelingsoppervlak onjuist is. Een ongeschikte volgorde van materiaalverwijdering kan ook de rechtheidscontrole bemoeilijken of onvoldoende materiaal achterlaten voor het uiteindelijke slijpen. Bij effectieve bewerking van grote assen wordt het onderdeel daarom behandeld als één verbonden geometrisch systeem in plaats van als een verzameling onafhankelijke diameters.
De voortstuwing van schepen laat duidelijk zien waarom de geometrie van de as en de systeemrelaties ertoe doen. Een voortstuwingsassysteem voor schepen kan tussenassen, schroefassen, stuwassen, lagers, koppelingen en ondersteunende constructies omvatten, waarbij elk onderdeel de uitlijning en belastingoverdracht via de aslijn beïnvloedt. De as moet daarom worden geproduceerd met koppelingsinterfaces en lagertappen in gedachten, in plaats van eenvoudigweg met een geïsoleerde buitendiameter. Het huidige maritieme assortiment van TOTEM omvat tussenassen, schroefassen, aandrijfassen, glijlagers en gerelateerde assysteemcomponenten.
Energieopwekking en industriële turbomachines creëren vergelijkbare productie-eisen, ook al zijn de bedrijfsomstandigheden verschillend. Voor stoomturbinerotorassen, compressorassen en transmissieassen kunnen gecontroleerde tappen, schouders, afdichtingsoppervlakken en koppelingsgebieden nodig zijn. Bij deze toepassingen kan de bewerking van grote assen deel uitmaken van een bredere keten, waarbij smeden, warmtebehandeling, nauwkeurig draaien, slijpen, inspectie en documentatie betrokken zijn. Ervaring met vergelijkbare roterende apparatuur is daarom betekenisvoller dan de algemene bewering dat een werkplaats over een grote werktuigmachine beschikt.
Een astap en zijn steunlager functioneren niet onafhankelijk. Hun relatie hangt af van de geometrie van de astap, de staat van het lager, de geometrie van het huis, de montagedatums, de uitlijning, de smering en de systeembelasting. Om die reden moet de bewerking van de as en het lagerhuis samen worden beoordeeld wanneer het tekeningenpakket of de reparatieomvang bijpassende componenten bevat. Een dergelijke beoordeling kan problemen met de tolerantiestapel, het gegeven of de aanpassing aan het licht brengen die mogelijk over het hoofd worden gezien wanneer elk onderdeel wordt geëvalueerd zonder systeemcontext.
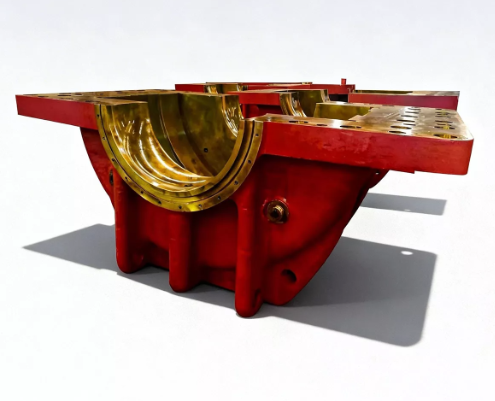
Hetzelfde principe geldt wanneer a wit metalen lager ondersteunt een grote roterende as. De diameter van de tap en de staat van het oppervlak moeten compatibel zijn met het lagerontwerp en de gespecificeerde speling, terwijl de behuizing het lager correct in het geheel moet plaatsen. Een leverancier die zowel aseigenschappen als lagergerelateerde interfaces kan bespreken, kan wellicht nuttigere DFM-feedback geven voordat de bewerking begint. Deze coördinatie is met name waardevol voor op maat gemaakte apparatuur en vervangingsonderdelen waarbij de koppelingsomstandigheden mogelijk moeten worden bevestigd aan de hand van tekeningen of metingen.
Met een duidelijke offerteaanvraag kan de fabrikant het daadwerkelijke bewerkingsprobleem evalueren in plaats van een onderdeelnaam te citeren. De nieuwste tekening moet kritische passingen, geometrische toleranties, bewerkingskenmerken en inspectie-eisen identificeren, terwijl de materiaalconditie en warmtebehandeling ook moeten worden gedefinieerd. Applicatie-informatie is nuttig als wordt uitgelegd welke tappen, koppelingen, afdichtingsgebieden of lagerinterfaces functioneel kritisch zijn. Voor vervangende assen moeten bekende beperkingen op het gebied van slijtage of passende componenten worden vermeld, in plaats van dat de leverancier hieruit gevolg kan geven.
Voor een nuttig citaat vermeldt u:
Actuele 2D-tekeningen en, indien beschikbaar, een 3D-model; materiaalkwaliteit, certificering, warmtebehandeling, hoeveelheid en leveringsvereisten.
Kritische toleranties, referentiepunten, vereisten voor slingering of rechtheid, oppervlakteafwerking, lager- en koppelingsinterfaces, plus vereiste NDT- of inspectierapporten.
De bedrijfstoepassing en bekende omstandigheden van passende componenten, vooral voor scheepsassen, turbinerotoren of vervangende componenten.
Deze informatie helpt bepalen of draaien, frezen, boren, slijpen, speciale opspanningen of aanvullende inspectiefasen nodig zijn. Het scheidt ook de vereisten voor de bewerking van echte precisie-assen van afmetingen die minder functioneel kritisch zijn. Betere technische input in de offerteaanvraagfase geeft zowel koper als fabrikant een duidelijkere basis voor de voorgestelde productieroute.
Begin met de compatibiliteit van de werkstukken en kijk dan verder dan de machinegrootte. Een bekwame leverancier moet kunnen uitleggen hoe de as wordt ondersteund, welke handelingen de referentiepunten bepalen, wanneer kritische afmetingen worden gecontroleerd en hoe tappen of afdichtingsoppervlakken worden afgewerkt. Technische communicatie is van belang omdat bij het bewerken van grote assen vaak beslissingen over de maakbaarheid nodig zijn voordat het onbewerkte stuk materiaal de machine bereikt. Kwaliteitsdocumentatie moet ook worden afgestemd op het project, in plaats van voor elk onderdeel op hetzelfde inspectieblad te vertrouwen.
Overweeg bij het op maat bewerken van assen of de leverancier waar nodig het smeden, de warmtebehandeling, het voorbewerken, het afwerken, slijpen en inspecteren kan coördineren. Het is ook nuttig om te begrijpen hoe tekeningrevisies en non-conformiteiten worden gecontroleerd. Een technisch geloofwaardige leverancier moet limieten, risico's en ontbrekende informatie identificeren voordat hij tot productie overgaat, vooral voor grote componenten in kleine volumes waarbij herbewerking kostbaar kan zijn.
Bij het bewerken van grote assen wordt draaien doorgaans gecombineerd met frezen, boren en slijpen, afhankelijk van de asgeometrie. Draaien creëert de meeste cilindrische en getrapte kenmerken, terwijl frezen of boren spiebanen, platte vlakken en boutpatronen oplevert. Slijpen kan worden geselecteerd voor kritische tappen of afdichtingsoppervlakken die een strakkere maatvoering of controle van de oppervlakteafwerking vereisen.
Lange assen zijn gevoeliger voor doorbuiging, ondersteuningsomstandigheden, vastklemmen, trillingen en de relatie tussen elementen die ver uit elkaar liggen. De moeilijkheidsgraad wordt groter wanneer meerdere lagertappen of koppelingsoppervlakken een gecontroleerde rotatie-as moeten delen. Geplande ondersteuning, gefaseerde bewerking en tussentijdse controles helpen deze risico's te beheersen.
De leverancier moet de meest recente tekening, materiaalspecificatie, warmtebehandelingsvereisten, hoeveelheid, kritische toleranties, vereisten voor oppervlakteafwerking en inspectieverwachtingen ontvangen. Applicatiedetails helpen verduidelijken welke interfaces functioneel belangrijk zijn. Vervangingsprojecten moeten, indien beschikbaar, ook informatie over bekende onderdelen of slijtage bevatten.
De slingering wordt geëvalueerd door de as in een gecontroleerde opstelling te refereren en te draaien, terwijl de variatie op gespecificeerde oppervlakken wordt gemeten met de juiste apparatuur. De exacte methode is afhankelijk van de asgrootte, de referentievereisten en de tekening. Het inspectieplan moet de meetlocatie en referentie definiëren, omdat 'slingering' anders te breed kan worden geïnterpreteerd.
Ja, op tekeningen gebaseerde productie is gebruikelijk voor op maat gemaakte roterende componenten wanneer de leverancier over de juiste bewerkings- en inspectiemogelijkheden beschikt. De tekening moet functionele afmetingen en interfaces duidelijk genoeg definiëren voor productie en verificatie. Als de informatie onvolledig is, moet een DFM-beoordeling openstaande vragen vóór de productie oplossen.
Het bewerken van grote assen kan het beste worden behandeld als een geïntegreerd engineeringproces in plaats van als een enkele draaibewerking. Materiaalconditie, bewerkingsvolgorde, ondersteuning, kritische interfaces, slijpen en inspectie hebben allemaal invloed op de vraag of een zware as aan de tekening zal voldoen en correct zal worden gemonteerd met lagers, koppelingen en aangrenzende componenten. Voor kopers moet de leveranciersevaluatie de fysieke machinecapaciteit combineren met DFM-ondersteuning, procesplanning, gefaseerde kwaliteitscontrole en duidelijke RFQ-communicatie. TOTEM ondersteunt op tekeningen gebaseerde productie voor toepassingen op het gebied van as-, scheepsvoortstuwings-, lager- en andere zware roterende apparatuur, waardoor projecten kunnen worden beoordeeld vanuit zowel individuele onderdelen als systeeminterfaceperspectieven.


