
Please Choose Your Language
Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 08-08-2026 Herkomst: Locatie
Een gegroefde journaal betekent niet automatisch dat een scheepsas moet worden vervangen, en dat een oppervlak dat er glad uitziet niet noodzakelijkerwijs bruikbaar is. Het moeilijke deel van het beoordelen van slijtage van de lagertaps van scheepsassen is het scheiden van oppervlakkige schade van geometrieveranderingen die de vorming van oliefilms, lagerspeling, uitlijning en belastingverdeling beïnvloeden.
Een nuttige inspectie combineert daarom omtrek- en axiale diametermetingen met slingering, oppervlakteconditie, lagerbewijs en controles op scheuren of hardheid. Reparatiebeslissingen moeten dan gebaseerd zijn op de geometrie die overblijft nadat het beschadigde materiaal is verwijderd – en niet alleen op het uiterlijk.
Scheepsschachttappen werken normaal gesproken als onderdeel van een systeem in plaats van als geïsoleerde cilindrische oppervlakken. Asgeometrie, lagerspeling, toestand van het smeermiddel, lageruitlijning, belastingsverdeling en oppervlakteafwerking beïnvloeden elkaar. Een journaal kan dus verschillende schadepatronen laten zien, afhankelijk van het onderliggende faalmechanisme.
Het scoren van de asjournalen verschijnt meestal als omtreksgroeven of krassen. Fijne sporen kunnen het gevolg zijn van vuil dat door de gesmeerde interface gaat, terwijl diepere groeven kunnen duiden op schurende deeltjes, verlies van scheiding van de oliefilm of direct contact met een beschadigd lageroppervlak. De cruciale vraag is niet alleen of er sprake is van scoren. Inspecteurs moeten de diepte en verdeling ervan bepalen en bepalen of het verwijderen ervan de schacht tot onder een goedgekeurde reparatiediameter zal brengen.
Plaatselijk polijsten of verkleuren kan duiden op geconcentreerd contact. Slijtage geconcentreerd aan één uiteinde van een astap kan het controleren van de asuitlijning, de lagerpositie en de randbelasting rechtvaardigen in plaats van eenvoudigweg de astap opnieuw af te werken. Slijtage aan de omtrek verspreid over de tap kan duiden op een andere toestand dan een smalle belaste zone die herhaaldelijk metaal-op-metaal contact heeft gehad.
Het bijpassende lager is net zo belangrijk. Een hydrodynamisch Het maritieme astaplager ondersteunt de as door middel van een smeerfilm, zodat overmatige speling, lokale lagerschade, verkeerde uitlijning of smeerproblemen zowel de astapconditie als de belastingverdeling kunnen beïnvloeden. Het repareren van de as terwijl de oorzaak van abnormaal contact onopgelost blijft, kan een nieuwe slijtagecyclus veroorzaken.
Veelvoorkomende waarschuwingssignalen die een gedetailleerde inspectie rechtvaardigen zijn onder meer een abnormale lagertemperatuur, metaaldeeltjes in het smeermiddel, onverklaarbare trillingsveranderingen, beschadigde Babbitt-oppervlakken, herhaalde veranderingen in de speling, zichtbare krassen, corrosie, ongebruikelijke lagercontactpatronen of tekenen van onderbreking van de smering. Geen van deze symptomen bepaalt op zichzelf de reparatiemethode, maar geeft aan waar metingen en aanvullende controles zich moeten concentreren.
De nuttigste dimensionale inspectie doet meer dan één tapdiameter registreren. Bij een enkele meting kan een substantiële ovaliteit van de astap over het hoofd worden gezien, omdat de geometrie van de astap zowel rond de omtrek als langs de as van de as verandert., tapsheid of plaatselijke slijtage
Verwijder vóór het meten olie, losse afzettingen, corrosieproducten en bramen zonder het astapoppervlak agressief te veranderen. Laat het onderdeel en de meetinstrumenten waar mogelijk stabiliseren op een geschikte inspectietemperatuur. Markeer herhaalbare axiale stations over de werkbreedte van de tap en zorg voor consistente hoekposities rond elk station.
Voor een Gesmede tussenas , astapafmetingen moeten samen met slingering, coaxialiteit, pasgebieden en de toestand van aangrenzende assecties worden beschouwd in plaats van te worden behandeld als een geïsoleerde diametercontrole.
Meet bij elk axiaalstation de diameter in ten minste twee hoekrichtingen met behulp van een buitenschroefmaat van de juiste maat. Extra hoekposities zorgen voor een duidelijker beeld bij onregelmatige slijtage. Noteer de werkelijke waarden in plaats van alleen 'acceptabel' of 'versleten' te schrijven.
Met dit meetraster kunnen verschillende omstandigheden worden berekend:
| Conditie | Wat het vertegenwoordigt | Praktische meetbenadering |
|---|---|---|
| Diameterverlies | Reductie van de vereiste of referentiediameter | Vergelijk de gemeten diameter met goedgekeurde tekeningafmetingen of betrouwbare eerdere gegevens |
| Ovaliteit | Verschil tussen maximale en minimale diameters op één axiaalstation | Meet hetzelfde gedeelte op meerdere hoekposities |
| Taper | Diameterverandering langs de taplengte | Vergelijk overeenkomstige meetwaarden op verschillende axiale stations |
| Uitloop | Radiale variatie terwijl de as roteert ten opzichte van een referentie | Gebruik een meetklok terwijl u de as onder gecontroleerde ondersteuningsomstandigheden draait |
| Oppervlakteruwheid | Fijne oppervlaktetextuur die de lagerinterface beïnvloedt | Controleer indien nodig met een geschikt ruwheidsinstrument |
Deze waarden mogen niet door elkaar worden gebruikt. De ovaliteit van het astijdschrift beschrijft een onronde doorsnede. Taper beschrijft een axiale verandering in diameter. Een dagboek kan op elk station bijna perfect rond zijn en toch van het ene uiteinde naar het andere taps toelopen.
Runout beantwoordt nog een vraag. De totale aangegeven slingering van de meetklok kan worden beïnvloed door excentriciteit, buiging, ondersteuningstoestand, opstellingsfout of geometrische fouten elders in de as. Een hoge slingering bewijst dus niet dat de gemeten tap zelf ovaal is. Omgekeerd bewijst een goede slingering niet dat de diameter en tapsheid acceptabel zijn.
Slijtagediepte heeft een betrouwbare basislijn nodig. De oorspronkelijke tekeningdiameter, eerdere inspectiegegevens, een goedgekeurde reparatiemaat of een geïdentificeerd ongedragen referentiegebied kunnen een nuttige vergelijking opleveren. Een ogenschijnlijk onbeschadigd gedeelte mag niet automatisch worden behandeld als de oorspronkelijke diameter, omdat het mogelijk machinaal is bewerkt tijdens een eerdere reparatie.
Een andere veel voorkomende fout is het beoordelen van de repareerbaarheid op basis van de diepste individuele micrometerstand. De echte beslissing is gebaseerd op het uiteindelijke cilindrische oppervlak dat nodig is om onaanvaardbare schade te verwijderen. Als één plaatselijke insnijding onder de rest van het oppervlak uitsteekt, kan de bewerkingstoeslag die nodig is om dat defect te verwijderen, de uiteindelijke tapdiameter bepalen.
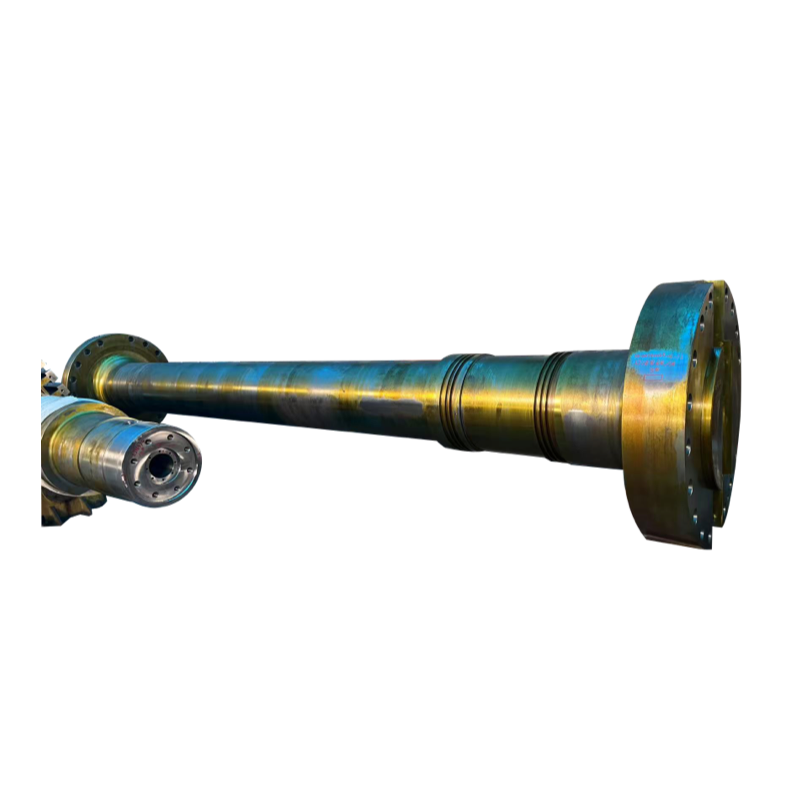
Maatlezingen bepalen de geometrie van de astap, maar ze kunnen niet alle redenen aantonen waarom een as wel of niet weer in gebruik mag worden genomen. Oppervlakteschade moet onafhankelijk worden onderzocht.
Begin met het in kaart brengen van inkervingen, putjes, corrosie, vegen, verkleuring, wrijvingssporen en eventueel verhoogd materiaal. Een ondiepe groef die verdwijnt bij licht gecontroleerd polijsten is fundamenteel anders dan een diepe groef die aanzienlijke materiaalverwijdering vereist. Opstaande randen naast een groef zijn ook van belang omdat ze het smeeroppervlak kunnen verstoren, zelfs als de groef zelf niet ernstig is.
Na een aanzienlijk lagervegen, vastlopen of oververhitting kunnen controles van de afmetingen alleen onvoldoende zijn. Variaties in de hardheid kunnen helpen bij het identificeren van gebieden waarvan de materiële toestand mogelijk is beïnvloed door abnormale verwarming. Indien scheuren mogelijk zijn, moet ook passend niet-destructief onderzoek worden overwogen. De geselecteerde methode moet geschikt zijn voor het asmateriaal, de defectoriëntatie, de toegankelijkheid en de toepasselijke reparatievereisten.
De inspectie moet zich dan uitstrekken tot het lager. A Babbitt-glijbus werkt rechtstreeks met de astap en is afhankelijk van de gecontroleerde boringgeometrie, oppervlakteconditie, speling en smering. Onderzoek het lager op vegen, scheuren, losse of beschadigde voering, ingebedde deeltjes, abnormaal randcontact, geblokkeerde oliedoorgangen of ongelijkmatige slijtage.
Dit is met name van belang als er sprake is van slijtage van de lagerzitting of problemen met de behuizing. Lagersteunvlakken, behuizingsgeometrie, gemonteerde componenten en asuitlijning kunnen de manier waarop de belasting de tap bereikt, veranderen. Door alleen de zichtbare schade aan de as te herstellen, kan het lager verkeerd gepositioneerd of ongelijkmatig belast worden.
Hetzelfde principe geldt verder langs de voortstuwingslijn. Op een Er moet rekening worden gehouden met de toestand van de scheepsschroefas en de astap, naast coaxialiteit, op elkaar aansluitende secties, oppervlakteconditie en dimensionale relaties die van invloed zijn op lagers, afdichtingen, koppelingen en andere gemonteerde componenten.
Er bestaat geen universele slijtagediepte waarbij elk scheepsjournaal dezelfde reparatie vereist. Toegestane afmetingen zijn afhankelijk van het asontwerp, het materiaal, de locatie van het journaal, de belasting, eerdere reparaties, de lageropstelling, goedgekeurde tekeningen, OEM-vereisten en relevante classificatievereisten.
Een praktische reparatiebeslissing begint met een andere vraag: welke toestand blijft er over nadat alle onaanvaardbare schade is verwijderd?
Licht polijsten kan voldoende zijn als de markeringen oppervlakkig zijn, er geen scheurachtige indicaties aanwezig zijn, de geometrie van de tap binnen de toepasselijke grenzen blijft en polijsten geen overmatig plaatselijk reliëf of een ongeschikt oppervlak zal creëren. Polijsten moet de toestand van het oppervlak herstellen zonder een dimensionaal probleem te verhullen.
Gecontroleerd bewerken of slijpen wordt geschikter wanneer de inkepingen niet lichtvaardig kunnen worden verwijderd of wanneer de tapsheid en ovaliteit moeten worden gecorrigeerd. Voordat u met de bewerking begint, moet u de kleinste einddiameter berekenen die nodig is om één doorlopend cilindrisch oppervlak te verkrijgen. Die voorgestelde diameter moet vervolgens worden getoetst aan de toegestane reparatiemaat en de lageropstelling.
Het verkleinen van de asdiameter verandert ook de lagerspeling, tenzij het lager dienovereenkomstig wordt gewijzigd of vervangen. De as en het lager moeten daarom als een dimensionaal paar worden behandeld. Een geometrisch uitstekende ondermaatse astap kan nog steeds ongeschikt zijn als de resulterende lagerspeling niet langer voldoet aan de ontwerpvereiste.
Oppervlakteherstelprocessen zoals goedgekeurde coating, metaalopbouw of bekleding kunnen worden overwogen wanneer het eenvoudigweg verkleinen van de tapdiameter ongewenst is. Deze processen introduceren aanvullende technische vragen: substraatcompatibiliteit, integriteit van de verbinding, warmte-inbreng, vermoeiingsprestaties, laagdikte, uiteindelijke bewerkingstoeslag, overgangsgeometrie en goedkeuringsstatus. Er mag niet voor een opbouwproces worden gekozen uitsluitend omdat het de nominale diameter kan herstellen.
Vervanging wordt de sterkere optie wanneer scheuren onaanvaardbaar zijn, ernstige hitteschade de materiële staat in gevaar brengt, vervorming niet economisch kan worden gecorrigeerd, de vereiste schoonmaakdiameter onder de toegestane limiet ligt, eerdere reparaties onvoldoende marge laten, of een voorgesteld reparatieproces niet kan voldoen aan de toepasselijke technische en goedkeuringsvereisten.
Een nuttige beslissingsvolgorde is:
Bevestig de omvang en het mechanisme van de schade.
Bepaal de minimale materiaalverwijdering die nodig is voor het opruimen.
Bereken de resulterende tapdiameter en geometrie.
Controleer de resulterende lagerspeling en compatibiliteit.
Controleer de materiële staat en NDT-resultaten waar nodig.
Vergelijk polijsten, machinaal bewerken, goedgekeurde opbouw en vervanging met de geldende technische limieten.
Corrigeer het smerings-, uitlijnings-, vervuilings-, lager- of ondersteuningsprobleem dat de slijtage veroorzaakte.
Deze volgorde vermijdt een van de duurste specificatiefouten bij het repareren van lagertappen op zee : het kiezen van een reparatieproces voordat de uiteindelijke geometrie bekend is die het moet bereiken.
De reparatie is niet voltooid als de zichtbare groeven verdwijnen. De eindinspectie moet de belangrijke metingen reproduceren die vóór de reparatie zijn uitgevoerd, zodat het resultaat direct kan worden vergeleken met de goedgekeurde acceptatiecriteria.
Controleer de tapdiameter op meerdere axiale en hoeklocaties en bereken vervolgens de uiteindelijke tapsheid en ovaliteit. Controleer de slingering opnieuw vanuit een geschikte referentieopstelling in plaats van uit te gaan van automatisch gecorrigeerd asgedrag. De oppervlakteafwerking moet worden gemeten waar een gespecificeerde ruwheid vereist is, en randen, schouders, randen, oliegerelateerde kenmerken en overgangen moeten geschikt blijven voor de originele montage.
Als de schade materiaal- of scheuronderzoek voorafgaand aan de reparatie rechtvaardigt, herhaal dan de vereiste NDO- of hardheidscontroles na het laatste proces wanneer de reparatieprocedure daarom vraagt. Gecoate of opgebouwde tappen kunnen ook processpecifieke inspectie van de herstelde laag vereisen.
Het allerbelangrijkste is dat u de overeenkomende lagerafmetingen en de gemonteerde speling controleert. Controleer het lagercontact, de toestand van de behuizing, de smeertrajecten en de asuitlijning zoals vereist door de machine-inrichting. De reden is simpel: een aanvaardbare tapdiameter garandeert geen aanvaardbare werking van de lagers.
Na installatie moeten de eerste operationele observaties zich richten op parameters die een onvolledige correctie van de oorspronkelijke fout aan het licht kunnen brengen, zoals lagertemperatuurgedrag, trillingsveranderingen, toestand van het smeermiddel en tekenen van abnormaal contact. Het doel is niet alleen om te bewijzen dat een as draait, maar om te bevestigen dat de gerepareerde tap werkt als onderdeel van een goed ondersteunde en gesmeerde aslijn.
Voor een betrouwbare beoordeling van slijtage van de lagertaps van scheepsassen is meer nodig dan het meten van de kleinste diameter of het beoordelen van zichtbare krassen. Diameterverlies, tapsheid, ovaliteit, slingering, oppervlakteschade, materiaalconditie, lagerspeling en de onderliggende oorzaak van slijtage moeten samen worden geëvalueerd voordat een reparatiemethode wordt geselecteerd.
Shanghai TOTEM Machinery Co., Ltd. is een fabrikant en leverancier van scheepsas- en lagercomponenten. Bij een goede reparatiebeslissing moet de dimensionale relatie tussen de as, de as, het lager en het omliggende voortstuwingssysteem behouden blijven, in plaats van zichtbare oppervlakteschade als een op zichzelf staand probleem te behandelen.
A: Meet de tapdiameter op verschillende axiale stations en hoekposities, en bereken vervolgens het diameterverlies, de tapsheid en de ovaliteit afzonderlijk. De slingering en de staat van het oppervlak moeten onafhankelijk worden gecontroleerd.
A: Ovaliteit is de diametervariatie rond één doorsnede. Slingering is de radiale indicatorbeweging tijdens rotatie en kan ook excentriciteit, buiging, ondersteuning of opstellingsomstandigheden weerspiegelen.
A: Nee. Oppervlakkig inkerven kan gecontroleerd polijsten mogelijk maken als de afmetingen acceptabel blijven. Voor diepere groeven kan machinale bewerking nodig zijn wanneer volledige reiniging niet kan worden bereikt zonder substantiële materiaalverwijdering.
A: Vervanging wordt geschikter wanneer scheuren, ernstige materiële schade, overmatige vervorming, onvoldoende resterende diameter, herhaalde eerdere reparaties of een onaanvaardbare geometrie na de reparatie een goedgekeurde restauratie verhinderen.
A: Schade aan lagers, onjuiste speling, verkeerde uitlijning, vervuiling of smeerproblemen kunnen de slijtage van de astap hebben veroorzaakt. Door alleen de as te repareren kan het oorspronkelijke faalmechanisme ongewijzigd blijven.
A: Alleen zeer kleine oneffenheden in het oppervlak zijn geschikt voor polijsten. Aanzienlijke tapsheid of ovaliteit vereist normaal gesproken een gecontroleerde bewerking of slijpen, omdat de geometrie over het volledige tapoppervlak moet worden hersteld.
```


