
Please Choose Your Language
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 25-08-2026 Asal: Lokasi
Silinder kompresor adalah jantung penahan tekanan dari kompresor bolak-balik. Ini berisi ruang kompresi, memandu piston, dan menyegel gas bertekanan tinggi melalui setiap siklus. Saat ring piston meluncur ke lubang silinder, keausan tidak bisa dihindari. Pertanyaan bagi teknisi pemeliharaan dan tim pengadaan bukanlah apakah ada keausan, namun seberapa besar keausan tersebut dapat diterima, kapan hal tersebut mengancam kinerja, dan apa yang harus dilakukan untuk mengatasinya.
Panduan ini mencakup cara mengukur keausan silinder kompresor, toleransi apa yang penting, cara menafsirkan hasil, dan faktor apa yang harus mendorong keputusan untuk mengebor ulang, memperbaiki, atau mengganti silinder.
Apa yang harus diukur: Diameter lubang pada berbagai posisi dan orientasi, lancip, tidak bulat, permukaan akhir, dan kondisi alur cincin jika ada
Tempat pengukuran: Area titik mati atas, titik tengah langkah, area titik mati bawah, dan setidaknya empat posisi melingkar per stasiun
Apa yang harus dibandingkan: Gambar asli pabrikan, batas keausan OEM, atau pedoman industri untuk model kompresor tertentu
Kapan harus bertindak: Ketika keausan melebihi batas yang diizinkan, ketika kinerja menurun, atau ketika kerusakan permukaan menyebabkan masalah penyegelan atau pelumasan
Faktor pengambilan keputusan: Tingkat keparahan dan pola keausan, material dan desain silinder, ketersediaan suku cadang berukuran besar, perbandingan biaya perbaikan vs. penggantian, dan kritisnya penerapan
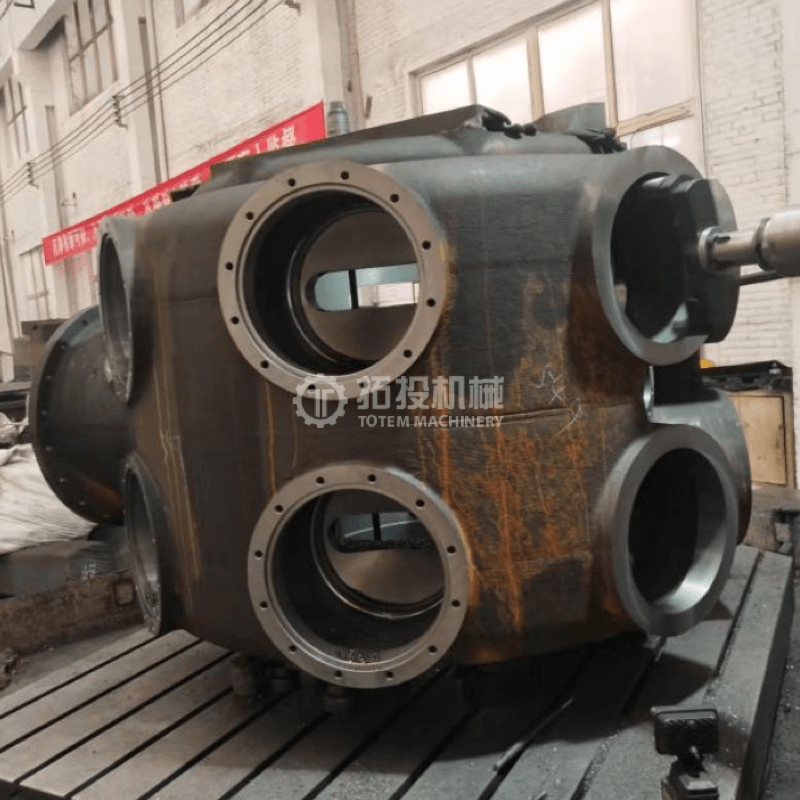
Lubang silinder berfungsi sebagai permukaan penyegelan presisi untuk ring piston. Ketika lubang bor aus, jarak bebas antara piston dan dinding lubang bertambah. Jarak bebas tambahan ini memungkinkan lebih banyak gas bocor melewati cincin dari sisi bertekanan tinggi ke sisi bertekanan rendah, sehingga mengurangi efisiensi volumetrik. Kompresor menghasilkan lebih sedikit gas per siklus, konsumsi energi meningkat, dan suhu pelepasan dapat meningkat karena kompresi ulang gas yang bocor.
Keausan yang tidak merata lebih buruk daripada keausan seragam. Taper, dimana bore lebih banyak aus pada satu ujung dibandingkan ujung lainnya, mencegah ring piston mempertahankan kontak yang konsisten. Out-of-round, dimana lubang menjadi elips, menyebabkan cincin melentur secara tidak merata dan dapat menyebabkan kerusakan cincin. Scoring atau galling menciptakan jalur kebocoran dan mempercepat keausan ring. Semua kondisi ini mengurangi kapasitas kompresor dan pada akhirnya dapat menyebabkan kegagalan komponen yang parah.
Ini adalah pola keausan yang paling mudah ditebak. Diameter lubang secara bertahap bertambah seiring dengan gesernya cincin piston selama ribuan jam pengoperasian. Keausan yang seragam dapat dikelola karena dapat diukur, diprediksi, dan diatasi dengan ring piston yang terlalu besar atau lubang ulang yang ringan. Kecepatannya tergantung pada kecepatan piston, kebersihan gas, kualitas pelumasan, dan material ring.
Taper terjadi ketika bore lebih banyak aus pada salah satu ujung kayuhan dibandingkan ujung lainnya. Area titik mati atas, dimana tekanan pembakaran paling tinggi dan piston berbalik arah, seringkali lebih cepat aus. Taper bermasalah karena ring piston tidak dapat mengembang dan berkontraksi cukup untuk mengikuti lubang yang meruncing, sehingga penyegelan akan menurun pada ujung yang aus. Taper juga menyebabkan ring bergoyang pada alurnya, yang dapat mematahkan ring dan merusak piston.
Lubangnya bisa menjadi elips karena pembebanan yang tidak merata, bobot piston, atau distorsi termal. Out-of-round diukur sebagai selisih antara diameter lubang maksimum dan minimum pada posisi aksial yang sama. Cincin tidak dapat menutup secara efektif terhadap lubang elips karena tidak dapat menyesuaikan diri dengan perubahan kelengkungan. Kelelahan yang parah juga dapat menunjukkan distorsi struktural pada badan silinder yang mungkin memerlukan penggantian daripada perbaikan.
Scoring muncul sebagai goresan aksial di sepanjang permukaan lubang, biasanya dari partikel keras dalam aliran gas atau pecahan cincin yang pecah. Galling adalah perpindahan material antara ring piston dan permukaan lubang di bawah tekanan kontak tinggi tanpa pelumasan yang memadai. Kedua kondisi tersebut menciptakan jalur kebocoran dan ketidakteraturan permukaan yang mempercepat keausan lebih lanjut. Skor yang dalam tidak dapat dihilangkan hanya dengan mengasah saja dan memerlukan pengeboran ulang atau penggantian.
Komponen gas yang korosif, kelembapan, atau pemilihan material yang tidak memadai dapat menyebabkan lubang atau serangan kimia pada permukaan lubang. Kerusakan korosi berbeda dengan keausan mekanis karena menyerang struktur material. Permukaan yang berlubang tidak dapat mempertahankan segelnya dan sering kali mempercepat keausan cincin. Jika korosi telah menembus jauh ke dalam dinding, silinder mungkin perlu diganti dengan bahan atau lapisan tahan korosi.
Gunakan mikrometer lubang yang dikalibrasi atau pengukur lubang dial untuk mengukur diameter internal di beberapa stasiun sepanjang panjang langkah. Di setiap stasiun, lakukan pengukuran setidaknya pada empat posisi melingkar: atas, bawah, kiri, dan kanan. Ini menangkap lancip dan out-of-round.
Stasiun pengukuran harus mencakup area titik mati atas, area tengah langkah, dan area titik mati bawah lubang. Area TDC sering kali menunjukkan keausan paling besar karena memiliki tekanan dan suhu tertinggi. Membandingkan diameter antar stasiun menunjukkan adanya lancip. Membandingkan diameter antar orientasi pada stasiun yang sama menunjukkan ketidak-bulatan.
Gunakan penguji kekasaran permukaan untuk mengukur permukaan lubang. Spesifikasi permukaan akhir tergantung pada jenis cincin dan metode pelumasan. Hasil akhir yang diasah silang mempertahankan pelumas lebih baik daripada hasil akhir paralel. Lubang yang aus dan telah kehilangan pola garis silang aslinya mungkin perlu diasah ulang atau dibor ulang meskipun keausan dimensi masih dalam batas, karena permukaannya tidak dapat mendukung pelumasan yang memadai.
Periksa permukaan lubang secara visual untuk mengetahui adanya goresan, goresan, lubang, retakan, dan bukti pola kontak cincin. Gunakan borescope jika silinder tidak dapat dikeluarkan dari kompresor. Carilah pola kontak yang tidak rata yang menunjukkan ketidaksejajaran atau kemiringan piston. Periksa perubahan warna akibat panas yang mungkin menunjukkan pendinginan atau pelumasan yang tidak memadai. Periksa jaket air jika silinder berpendingin air, carilah penumpukan kerak, korosi, atau penyumbatan yang dapat menyebabkan distorsi termal.
Untuk silinder dengan riwayat servis yang lama atau operasi dengan tegangan tinggi, pengujian penetran pewarna dapat mendeteksi retakan permukaan pada lubang atau area struktural kritis. Pengujian ultrasonik dapat mengukur sisa ketebalan dinding, khususnya di area di mana korosi mungkin telah menipiskan dinding. Metode ini penting untuk silinder yang mendekati akhir umur desainnya atau silinder yang mengalami kejadian pengoperasian tidak normal.
| Parameter Keausan | Metode Pengukuran | Batas Tindakan Khas | Tindakan yang Direkomendasikan |
|---|---|---|---|
| Keausan lubang seragam | Pengukur lubang di beberapa stasiun | Mendekati izin maksimal per spesifikasi OEM | Pasang cincin berukuran besar atau lubang kecil |
| Lancip | Bandingkan diameter sepanjang panjang goresan | Melebihi batas lancip OEM | Kembalikan ke ukuran besar berikutnya; ganti jika dinding terlalu tipis |
| Di luar putaran | Bandingkan diameter di stasiun yang sama, orientasi berbeda | Melebihi toleransi kebulatan OEM | membosankan; selidiki distorsi struktural jika parah |
| Kedalaman penilaian | Visual, pengukur kedalaman, atau borescope | Kedalaman skor melebihi kapasitas penghilangan asah | Bor ulang atau ganti tergantung pada kedalaman dan ketebalan dinding |
| Hilangnya permukaan akhir | Alat uji kekasaran permukaan | Pola garis silang hilang atau kekasaran di luar spesifikasi | Asah ulang atau bor ulang untuk memulihkan permukaan |
| Ketebalan dinding | pengukuran UT | Di bawah ketebalan dinding desain minimum | Ganti silinder |
| Lubang korosi | Visual dan boreskop | Kedalaman lubang mempengaruhi penyegelan atau integritas struktural | Bor ulang jika dangkal; ganti jika dalam atau meluas |
Setelah pengukuran selesai, keputusan antara perbaikan dan penggantian bergantung pada beberapa faktor selain angka keausan saja.
Bandingkan keausan terukur dengan batas keausan yang diijinkan OEM. Batasan ini memperhitungkan margin keamanan yang tertanam dalam desain silinder. Jika keausan masih dalam batas, silinder dapat kembali berfungsi. Jika keausan mendekati batas tetapi masih dalam batas lubang ulang, lubang ulang ke ukuran berlebih berikutnya dapat memperpanjang umur silinder. Jika keausan melebihi batas maksimum lubang bor atau ketebalan dinding yang tersisa di bawah batas minimum, maka perlu dilakukan penggantian.
Pola keausan memberi tahu Anda apakah masalah mendasar telah teratasi. Jika keausan lancip diakibatkan oleh ketidaksejajaran batang piston, maka pengeboran ulang silinder tanpa memperbaiki keselarasan akan menghasilkan pola keausan yang sama. Jika skoring disebabkan oleh gas kotor, maka pengeboran ulang tanpa memasang filtrasi akan mencetak skor pada lubang baru. Selalu identifikasi dan perbaiki akar permasalahan sebelum mengembalikan silinder yang telah diperbaiki atau baru ke layanan.
Beberapa silinder dirancang dengan liner yang dapat diganti. Jika liner sudah aus, penggantian liner jauh lebih murah dibandingkan mengganti seluruh badan silinder. Silinder tanpa liner memerlukan lubang ulang atau penggantian penuh. Bahan silinder mempengaruhi pilihan perbaikan: silinder besi tuang dapat dibor ulang dalam batas tertentu, silinder baja tempa mungkin memiliki batas lubang ulang yang berbeda, dan silinder dengan perlakuan permukaan atau pelapis mungkin memerlukan penerapan ulang perawatan setelah pengeboran ulang.
Membosankan kembali silinder ke diameter yang lebih besar memerlukan ring piston yang terlalu besar dan mungkin piston yang terlalu besar. Sebelum memilih untuk melakukan pengeboran ulang, pastikan bahwa suku cadang berukuran besar yang diperlukan tersedia untuk model kompresor Anda. Jika suku cadang berukuran besar tidak tersedia atau dihentikan produksinya, penggantian mungkin merupakan satu-satunya pilihan.
Bandingkan total biaya pengeboran ulang (termasuk suku cadang berukuran besar, tenaga kerja pemesinan, dan durasi waktu henti) dengan biaya pembuatan silinder baru. Untuk silinder yang telah dibor ulang satu atau dua kali, ketebalan dinding yang tersisa mungkin tidak dapat menopang lubang ulang berikutnya, sehingga penggantian merupakan pilihan yang lebih hemat biaya. Untuk silinder dengan distorsi struktural atau korosi yang parah, penggantian menghilangkan risiko berulangnya masalah yang tidak dapat diatasi sepenuhnya oleh perbaikan.
Untuk kompresor dalam kondisi kritis dimana penghentian yang tidak terencana menyebabkan kerugian produksi yang signifikan, keunggulan keandalan silinder baru dapat membenarkan biaya awal yang lebih tinggi dibandingkan dengan perbaikan. Untuk aplikasi yang kurang kritis atau unit cadangan, silinder yang diperbaiki dengan sisa masa pakai yang terdokumentasi mungkin dapat diterima.
Penggantian dijamin bila:
Lubang melebihi kelonggaran pengeboran maksimum atau ketebalan dinding di bawah minimum
Distorsi struktural, retak, atau korosi telah merusak badan silinder
Silinder telah dibor ulang beberapa kali dan telah mencapai batasnya
Bagian piston dan ring yang terlalu besar sudah tidak tersedia lagi
Kondisi pengoperasian telah berubah, dan silinder baru dengan material atau desain yang diperbarui lebih sesuai dengan aplikasinya
Biaya perbaikan, termasuk risiko kegagalan berulang, melebihi biaya pembelian silinder baru
A silinder kompresor tugas berat yang dibuat dari baja paduan berkualitas tinggi atau bahan tahan korosi, dengan dinding bagian dalam yang dibuat dengan mesin presisi dan perawatan permukaan tahan aus opsional, dapat memberikan kinerja jangka panjang dalam kondisi yang menuntut. Shanghai TOTEM Machinery Co., Ltd. memproduksi silinder kompresor khusus berdasarkan gambar klien, dengan pilihan material termasuk baja paduan, baja paduan rendah, dan kualitas tahan korosi. Pendekatan manufaktur perusahaan mencakup pengecoran monolitik atau konstruksi las tempa, dinding bagian dalam yang dikerjakan dengan mesin presisi dengan pengerasan opsional, dan dokumentasi kontrol kualitas penuh. Untuk mendiskusikan spesifikasi silinder atau opsi penggantian, Hubungi Shanghai TOTEM Machinery melalui situs web mereka.
Pemeriksaan keausan silinder kompresor adalah proses sistematis yang menggabungkan pengukuran lubang, inspeksi permukaan, dan pengujian tak rusak untuk menilai kondisi silinder terhadap batas yang diperbolehkan. Keputusan untuk melakukan pengeboran ulang, perbaikan, atau penggantian bergantung pada tingkat keparahan dan pola keausan, material dan desain silinder, ketersediaan suku cadang berukuran besar, perbandingan biaya, dan kekritisan aplikasi. Memperbaiki akar penyebab keausan sebelum mengembalikan silinder ke servis sangat penting untuk mencegah masalah terulang kembali. Dengan pengukuran rutin, pelacakan tren, dan pemeliharaan kebersihan gas, pelumasan, dan kondisi pengoperasian yang tepat, silinder kompresor dapat memberikan masa pakai yang lama dan andal serta menghindari biaya dan gangguan penggantian dini.
Frekuensi pemeriksaan tergantung pada kondisi pengoperasian dan kekritisan kompresor. Pendekatan yang umum adalah mengukur lubang pada setiap interval overhaul besar, biasanya setiap 8.000 hingga 12.000 jam pengoperasian, atau ketika indikator kinerja seperti penurunan kapasitas atau kenaikan suhu pelepasan menunjukkan adanya masalah. Servis dengan tekanan tinggi atau korosif mungkin memerlukan pemeriksaan yang lebih sering.
Batas keausan yang diperbolehkan bersifat spesifik untuk setiap model kompresor dan desain silinder. Gambar OEM atau manual servis memberikan diameter lubang maksimum, batas lancip, dan toleransi di luar putaran. Jangan pernah berasumsi bahwa batasan umum berlaku; selalu mengacu pada spesifikasi pabrikan untuk peralatan spesifik Anda.
Skor cahaya dapat dihilangkan dengan mengasah jika kedalaman skor dangkal dan diameter lubang tetap dalam toleransi setelah material dikeluarkan. Penilaian yang dalam memerlukan pengeboran ulang hingga diameter yang lebih besar. Jika ketebalan dinding tidak memungkinkan dilakukan pemboran ulang, silinder harus diganti.
Ketidaksejajaran biasanya menghasilkan pola keausan yang tidak merata: lebih banyak keausan pada satu sisi lubang dibandingkan sisi lainnya, atau pola kontak yang lebih berat pada satu posisi melingkar. Mengukur diameter lubang pada berbagai orientasi pada stasiun aksial yang sama menunjukkan asimetri ini. Jika keausan yang tidak merata terdeteksi, periksa runout batang piston dan kesejajaran crosshead sebelum mengembalikan silinder ke servis.
Lubang korosi yang dangkal dapat dihilangkan dengan cara dibor ulang jika ketebalan dinding memungkinkan. Korosi yang dalam atau meluas yang telah menipiskan dinding hingga mencapai batas minimum atau mengganggu integritas struktural memerlukan penggantian. Untuk silinder dalam servis korosif, penggantiannya harus menggunakan material atau pelapis yang lebih sesuai dengan komposisi gasnya untuk mencegah terulangnya kembali.


