
Please Choose Your Language
Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 25-08-2026 Herkomst: Locatie
De compressorcilinder is het drukdragende hart van een zuigercompressor. Het bevat de compressiekamer, geleidt de zuiger en dicht tijdens elke cyclus af tegen gas onder hoge druk. Omdat de zuigerveren tegen de cilinderboring glijden, is slijtage onvermijdelijk. De vraag voor onderhoudsmonteurs en inkoopteams is niet of er sprake is van slijtage, maar hoeveel er acceptabel is, wanneer dit de prestaties in gevaar brengt, en wat eraan te doen.
In deze gids wordt beschreven hoe u de slijtage van compressorcilinders kunt meten, welke toleranties belangrijk zijn, hoe u de resultaten moet interpreteren en welke factoren de beslissing moeten bepalen om de cilinder opnieuw te boren, te repareren of te vervangen.
Wat te meten: Boringdiameter op meerdere posities en oriëntaties, tapsheid, onrond, oppervlakteafwerking en staat van de ringgroef, indien van toepassing
Waar te meten: bovenste dode punt, middenslag, onderste dode punt en ten minste vier omtrekposities per station
Waarmee te vergelijken: Originele tekeningen van de fabrikant, OEM-slijtagelimieten of industrierichtlijnen voor het specifieke compressormodel
Wanneer handelen: Wanneer slijtage de toegestane limieten overschrijdt, wanneer de prestaties afnemen of wanneer oppervlakteschade problemen met afdichting of smering veroorzaakt
Beslissingsfactoren: ernst en patroon van slijtage, cilindermateriaal en ontwerp, beschikbaarheid van extra grote onderdelen, kostenvergelijking van reparatie versus vervanging, en kritiekheid van de toepassing
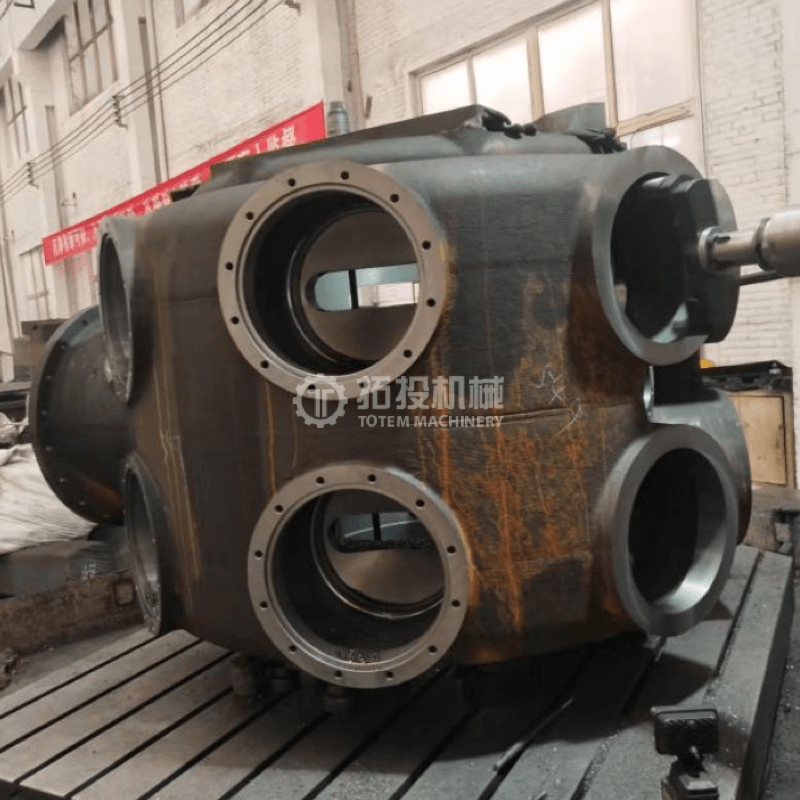
De cilinderboring fungeert als nauwkeurig afdichtvlak voor de zuigerveren. Naarmate de boring slijt, neemt de speling tussen de zuiger en de boringwand toe. Door deze extra speling kan er meer gas langs de ringen lekken van de hogedrukzijde naar de lagedrukzijde, waardoor de volumetrische efficiëntie afneemt. De compressor levert minder gas per cyclus, het energieverbruik stijgt en de perstemperatuur kan stijgen door hercompressie van gelekt gas.
Ongelijkmatige slijtage is erger dan uniforme slijtage. Tapsheid, waarbij de boring aan het ene uiteinde meer slijt dan aan het andere, voorkomt dat de zuigerveren consistent contact houden. Onrond, waarbij de boring elliptisch wordt, zorgt ervoor dat ringen ongelijkmatig buigen en kunnen leiden tot ringbreuk. Door krassen of vreten ontstaan lekpaden en wordt de ringslijtage versneld. Al deze omstandigheden verminderen de capaciteit van de compressor en kunnen uiteindelijk leiden tot catastrofale defecten aan componenten.
Dit is het meest voorspelbare slijtagepatroon. De diameter van de boring neemt geleidelijk toe naarmate de zuigerveren er gedurende duizenden bedrijfsuren tegenaan glijden. Uniforme slijtage is beheersbaar omdat deze kan worden gemeten, voorspeld en aangepakt met overmaatse zuigerveren of een lichte herboring. De snelheid is afhankelijk van de zuigersnelheid, de zuiverheid van het gas, de smeerkwaliteit en het ringmateriaal.
Taper ontstaat wanneer de boring aan het ene uiteinde van de slag meer slijt dan aan het andere. Het bovenste dode punt, waar de verbrandingsdruk het hoogst is en de zuiger van richting verandert, slijt vaak sneller. Tapsheid is problematisch omdat zuigerveren niet voldoende kunnen uitzetten en samentrekken om een taps toelopende boring te volgen, waardoor de afdichting aan het versleten uiteinde verslechtert. Taper zorgt er ook voor dat ringen in hun groeven gaan schommelen, waardoor ringen kunnen breken en de zuiger beschadigd kan raken.
De boring kan elliptisch worden als gevolg van ongelijkmatige belasting, zuigergewicht of thermische vervorming. Onrond wordt gemeten als het verschil tussen de maximale en minimale boringdiameters op dezelfde axiale positie. Ringen kunnen niet effectief afdichten tegen een elliptische boring omdat ze zich niet kunnen aanpassen aan de veranderende kromming. Ernstige onrondheid kan ook duiden op structurele vervorming van het cilinderlichaam, waardoor vervanging in plaats van reparatie nodig is.
Groeven verschijnen als axiale krassen langs het boringoppervlak, meestal door harde deeltjes in de gasstroom of gebroken ringfragmenten. Vreten is materiaaloverdracht tussen de zuigerveer en het boringoppervlak onder hoge contactdruk zonder voldoende smering. Beide omstandigheden veroorzaken lekpaden en onregelmatigheden in het oppervlak die verdere slijtage versnellen. Diepe groeven kunnen niet worden verwijderd door alleen te honen en vereisen opnieuw boren of vervangen.
Corrosieve gascomponenten, vocht of een onjuiste materiaalkeuze kunnen putcorrosie of chemische aantasting van het booroppervlak veroorzaken. Corrosieschade verschilt van mechanische slijtage omdat het de materiaalstructuur aantast. Oppervlakken met putjes kunnen geen afdichting behouden en versnellen vaak de ringslijtage. Als corrosie diep in de muur is doorgedrongen, moet de cilinder mogelijk worden vervangen door corrosiebestendig materiaal of een voering.
Gebruik een gekalibreerde boringmicrometer of een meetklok met meetklok om de interne diameter op meerdere stations langs de slaglengte te meten. Voer op elk station metingen uit in ten minste vier omtreksposities: boven, onder, links en rechts. Hiermee wordt zowel taps als onrond vastgelegd.
De meetstations moeten het bovenste dode puntgebied, het middenslaggebied en het onderste dode punt van de boring omvatten. Het BDP-gebied vertoont vaak de meeste slijtage omdat hier de hoogste druk en temperatuur te zien is. Het vergelijken van diameters tussen stations onthult tapsheid. Het vergelijken van diameters over oriëntaties op hetzelfde station laat zien dat deze niet rond zijn.
Gebruik een oppervlakteruwheidstester om de boringafwerking te meten. De specificatie van de oppervlakteafwerking is afhankelijk van het ringtype en de smeermethode. Kruisgeslepen afwerkingen houden het smeermiddel beter vast dan parallelle afwerkingen. Een versleten boring die zijn oorspronkelijke gearceerde patroon heeft verloren, moet mogelijk opnieuw worden gehonoreerd of opnieuw worden geboord, zelfs als de dimensionele slijtage binnen de perken blijft, omdat het oppervlak geen adequate smering kan ondersteunen.
Inspecteer het booroppervlak visueel op krassen, vreten, putjes, barsten en tekenen van ringcontactpatronen. Gebruik een boroscoop als de cilinder niet uit de compressor kan worden verwijderd. Zoek naar ongelijkmatige contactpatronen die duiden op een verkeerde uitlijning of kanteling van de zuiger. Controleer op verkleuring door hitte, wat kan duiden op onvoldoende koeling of smering. Onderzoek de watermantel als de cilinder watergekoeld is en let op kalkaanslag, corrosie of verstopping die thermische vervorming kan veroorzaken.
Voor cilinders met een lange onderhoudsgeschiedenis of waarvan bekend is dat ze onder hoge spanning werken, kunnen kleurpenetratietests oppervlaktescheuren in de boring of kritische structurele gebieden detecteren. Ultrasoon testen kan de resterende wanddikte meten, vooral op plaatsen waar corrosie de wand dunner kan hebben gemaakt. Deze methoden zijn belangrijk voor cilinders die het einde van hun ontwerplevensduur naderen of voor cilinders die abnormale bedrijfsgebeurtenissen hebben meegemaakt.
| Slijtageparameter | Meetmethode | Typische actielimiet | Aanbevolen actie |
|---|---|---|---|
| Uniforme slijtage van de boring | Binnenmaat op meerdere stations | De maximale speling nadert volgens OEM-specificatie | Installeer overmaatse ringen of een lichte boring |
| Taper | Vergelijk diameters langs de slaglengte | Overschrijdt de OEM-conuslimiet | Opnieuw boren naar de volgende overmaat; vervangen als de muur te dun is |
| Uit de rondte | Vergelijk diameters op hetzelfde station, verschillende oriëntaties | Overtreft de OEM-rondheidstolerantie | Opnieuw vervelen; onderzoek structurele vervorming als deze ernstig is |
| Diepte scoren | Visueel, dieptemeter of boroscoop | De kerfdiepte overschrijdt de capaciteit voor het verwijderen van hoon | Afhankelijk van diepte en wanddikte opnieuw boren of vervangen |
| Verlies van oppervlakteafwerking | Oppervlakteruwheidstester | Het arceringspatroon is verdwenen of de ruwheid valt buiten de specificaties | Opnieuw slijpen of opnieuw boren om het oppervlak te herstellen |
| Wanddikte | UT-meting | Onder de minimale ontwerpwanddikte | Cilinder vervangen |
| Corrosie-putting | Visueel en boroscoop | De putdiepte beïnvloedt de afdichting of structurele integriteit | Opnieuw boren als het ondiep is; vervangen indien diep of wijdverspreid |
Zodra de metingen zijn voltooid, hangt de beslissing tussen reparatie en vervanging af van verschillende factoren die verder gaan dan alleen de slijtagecijfers.
Vergelijk de gemeten slijtage met de toegestane slijtagelimieten van de OEM. Deze limieten houden rekening met de veiligheidsmarge die in het cilinderontwerp is ingebouwd. Als de slijtage binnen de perken blijft, kan de cilinder weer in gebruik worden genomen. Als de slijtage de grens nadert, maar binnen de toegestane boring blijft, kan een nieuwe boring naar de volgende overmaat de levensduur van de cilinder verlengen. Als de slijtage de maximale toegestane boring overschrijdt of de resterende wanddikte onder het minimum ligt, is vervanging noodzakelijk.
Aan het slijtagepatroon kunt u zien of het onderliggende probleem is verholpen. Als conische slijtage het gevolg is van een niet goed uitgelijnde zuigerstang, zal het opnieuw boren van de cilinder zonder de uitlijning te corrigeren hetzelfde slijtagepatroon reproduceren. Als er krassen ontstaan door vervuild gas, zal het opnieuw boren zonder installatie van filtratie een score opleveren in de nieuwe boring. Identificeer en verhelp altijd de hoofdoorzaak voordat u een gerepareerde of nieuwe cilinder weer in gebruik neemt.
Sommige cilinders zijn ontworpen met vervangbare voeringen. Als de voering versleten is, is het vervangen van de voering veel goedkoper dan het vervangen van het gehele cilinderlichaam. Cilinders zonder voeringen vereisen een nieuwe boring of volledige vervanging. Het materiaal van de cilinder heeft invloed op de reparatiemogelijkheden: gietijzeren cilinders kunnen binnen bepaalde grenzen opnieuw worden geboord, cilinders van gesmeed staal kunnen verschillende boortoleranties hebben, en cilinders met oppervlaktebehandelingen of coatings moeten mogelijk opnieuw worden behandeld na het herboren.
Voor het opnieuw kotteren van de cilinder tot een grotere diameter zijn overmaatse zuigerveren en mogelijk een overmaatse zuiger nodig. Voordat u ervoor kiest om opnieuw te boren, moet u controleren of de benodigde extra grote onderdelen beschikbaar zijn voor uw compressormodel. Als er geen extra grote onderdelen beschikbaar zijn of niet meer leverbaar zijn, kan vervanging de enige optie zijn.
Vergelijk de totale kosten van het opnieuw kotteren (inclusief extra grote onderdelen, bewerkingsarbeid en de duur van stilstand) met de kosten van een nieuwe cilinder. Bij een cilinder die al een of twee keer is geboord, kan het zijn dat de resterende wanddikte geen nieuwe boring kan ondersteunen, waardoor vervanging een kosteneffectievere keuze is. Bij een cilinder met ernstige structurele vervorming of corrosie elimineert vervanging het risico op terugkerende problemen die door reparatie niet volledig kunnen worden opgelost.
Voor compressoren die kritisch worden gebruikt en waarbij ongeplande uitschakeling aanzienlijk productieverlies veroorzaakt, kan het betrouwbaarheidsvoordeel van een nieuwe cilinder de hogere initiële kosten in vergelijking met reparatie rechtvaardigen. Voor minder kritische toepassingen of back-upeenheden kan een gerepareerde cilinder met gedocumenteerde resterende levensduur acceptabel zijn.
Vervanging is gegarandeerd wanneer:
De boring overschrijdt de maximale herkottertolerantie of de wanddikte is lager dan het minimum
Structurele vervorming, barsten of corrosie hebben het cilinderlichaam aangetast
De cilinder is meerdere keren opnieuw verveeld en heeft zijn limiet bereikt
Overmaatse zuiger- en ringonderdelen zijn niet langer verkrijgbaar
De bedrijfsomstandigheden zijn veranderd en een nieuwe cilinder met vernieuwd materiaal of ontwerp past beter bij de toepassing
De reparatiekosten, inclusief het risico op terugkerende storingen, zijn hoger dan de kosten van een nieuwe cilinder
A zware compressorcilinder vervaardigd uit hoogwaardig gelegeerd staal of corrosiebestendige materialen, met nauwkeurig bewerkte binnenwanden en optionele slijtvaste oppervlaktebehandelingen, kunnen langdurige prestaties leveren onder veeleisende omstandigheden. Shanghai TOTEM Machinery Co., Ltd. produceert op maat gemaakte compressorcilinders op basis van klanttekeningen, met materiaalopties zoals gelegeerd staal, laaggelegeerd staal en corrosiebestendige kwaliteiten. De productieaanpak van het bedrijf omvat een monolithische giet- of gesmeed-gelaste constructie, nauwkeurig bewerkte binnenwanden met optionele verharding en volledige kwaliteitscontroledocumentatie. Om cilinderspecificaties of vervangingsopties te bespreken, Neem contact op met Shanghai TOTEM Machinery via hun website.
Het inspecteren van compressorcilinderslijtage is een systematisch proces dat boringmeting, oppervlakte-inspectie en niet-destructieve testen combineert om de toestand van de cilinder te beoordelen aan de hand van toegestane limieten. De beslissing om opnieuw te boren, te repareren of te vervangen hangt af van de ernst en het slijtagepatroon, het cilindermateriaal en -ontwerp, de beschikbaarheid van extra grote onderdelen, de kostenvergelijking en de kriticiteit van de toepassing. Het corrigeren van de oorzaak van slijtage voordat u een cilinder weer in gebruik neemt, is essentieel om terugkerende problemen te voorkomen. Met regelmatige metingen, het volgen van trends en het juiste onderhoud van gaszuiverheid, smering en bedrijfsomstandigheden kunnen compressorcilinders een lange, betrouwbare levensduur bieden en de kosten en verstoringen van voortijdige vervanging vermijden.
De inspectiefrequentie is afhankelijk van de bedrijfsomstandigheden en de kriticiteit van de compressor. Een gebruikelijke aanpak is het meten van de boring bij elk groot revisie-interval, doorgaans elke 8.000 tot 12.000 bedrijfsuren, of wanneer prestatie-indicatoren zoals afnemende capaciteit of stijgende perstemperatuur op een probleem wijzen. Bij gebruik onder hoge spanning of corrosie kan een frequentere inspectie nodig zijn.
De toegestane slijtagelimiet is specifiek voor elk compressormodel en cilinderontwerp. OEM-tekeningen of servicehandleidingen geven de maximale boringdiameter, tapsheidslimiet en onrondheidstolerantie weer. Ga er nooit vanuit dat er een generieke limiet van toepassing is; Raadpleeg altijd de specificaties van de fabrikant voor uw specifieke apparatuur.
Lichte kerven kunnen worden verwijderd door te honen als de kerfdiepte ondiep is en de boordiameter binnen de tolerantie blijft na het verwijderen van materiaal. Diep frezen vereist herkotteren tot een grotere diameter. Als de wanddikte het naboren niet toestaat, moet de cilinder worden vervangen.
Een verkeerde uitlijning veroorzaakt doorgaans ongelijkmatige slijtagepatronen: meer slijtage aan de ene kant van de boring dan aan de andere, of een contactpatroon dat zwaarder is op één omtrekpositie. Het meten van de boordiameter in meerdere oriëntaties op hetzelfde axiale station brengt deze asymmetrie aan het licht. Als er ongelijkmatige slijtage wordt geconstateerd, controleer dan de slingering van de zuigerstang en de uitlijning van de kruiskop voordat u de cilinder weer in gebruik neemt.
Ondiepe corrosieputjes kunnen worden verwijderd door opnieuw te boren, als de wanddikte dit toelaat. Diepe of wijdverbreide corrosie die de wand tot onder het minimum heeft verdund of de structurele integriteit in gevaar heeft gebracht, moet worden vervangen. Voor cilinders die corrosief zijn, moet bij de vervanging een materiaal of voering worden gebruikt dat beter geschikt is voor de gassamenstelling om herhaling te voorkomen.


