
Please Choose Your Language
பார்வைகள்: 0 ஆசிரியர்: தள ஆசிரியர் வெளியிடும் நேரம்: 2026-08-25 தோற்றம்: தளம்
கம்ப்ரசர் சிலிண்டர் என்பது ஒரு பரஸ்பர அமுக்கியின் அழுத்தம் தாங்கும் இதயம். இது சுருக்க அறையைக் கொண்டுள்ளது, பிஸ்டனை வழிநடத்துகிறது மற்றும் ஒவ்வொரு சுழற்சியிலும் உயர் அழுத்த வாயுவுக்கு எதிராக முத்திரையிடுகிறது. பிஸ்டன் வளையங்கள் சிலிண்டர் துளைக்கு எதிராக சரியும்போது, தேய்மானம் தவிர்க்க முடியாதது. பராமரிப்புப் பொறியாளர்கள் மற்றும் கொள்முதல் குழுக்களுக்கான கேள்வி என்னவென்றால், உடைகள் இருக்கிறதா இல்லையா என்பது அல்ல, ஆனால் எவ்வளவு ஏற்றுக்கொள்ளத்தக்கது, அது செயல்திறனை அச்சுறுத்தும் போது மற்றும் அதற்கு என்ன செய்வது.
இந்த வழிகாட்டி கம்ப்ரசர் சிலிண்டர் தேய்மானத்தை அளவிடுவது எப்படி, என்ன சகிப்புத்தன்மை முக்கியமானது, முடிவுகளை எவ்வாறு விளக்குவது மற்றும் சிலிண்டரை மீண்டும் துளைப்பது, பழுதுபார்ப்பது அல்லது மாற்றுவது போன்ற முடிவை எடுக்க வேண்டிய காரணிகள் என்ன என்பதை உள்ளடக்கியது.
என்ன அளவிட வேண்டும்: பல நிலைகள் மற்றும் நோக்குநிலைகளில் துளை விட்டம், டேப்பர், வெளியே-சுற்று, மேற்பரப்பு பூச்சு மற்றும் பொருந்தினால் வளைய பள்ளம் நிலை
எங்கு அளவிடுவது: டாப் டெட் சென்டர் ஏரியா, மிட்-ஸ்ட்ரோக், பாட்டம் டெட் சென்டர் ஏரியா மற்றும் ஒரு ஸ்டேஷனுக்கு குறைந்தது நான்கு சுற்றளவு நிலைகள்
எதை ஒப்பிட வேண்டும்: அசல் உற்பத்தியாளர் வரைபடங்கள், OEM உடைகள் வரம்புகள் அல்லது குறிப்பிட்ட கம்ப்ரசர் மாதிரிக்கான தொழில் வழிகாட்டுதல்கள்
எப்போது செயல்பட வேண்டும்: உடைகள் அனுமதிக்கப்பட்ட வரம்புகளை மீறும் போது, செயல்திறன் குறையும் போது அல்லது மேற்பரப்பு சேதம் சீல் அல்லது உயவு சிக்கல்களை உருவாக்கும் போது
முடிவெடுக்கும் காரணிகள்: உடைகளின் தீவிரம் மற்றும் வடிவம், சிலிண்டர் பொருள் மற்றும் வடிவமைப்பு, அதிக அளவு பாகங்கள் கிடைப்பது, பழுது மற்றும் மாற்றுதலின் விலை ஒப்பீடு மற்றும் பயன்பாட்டின் விமர்சனம்
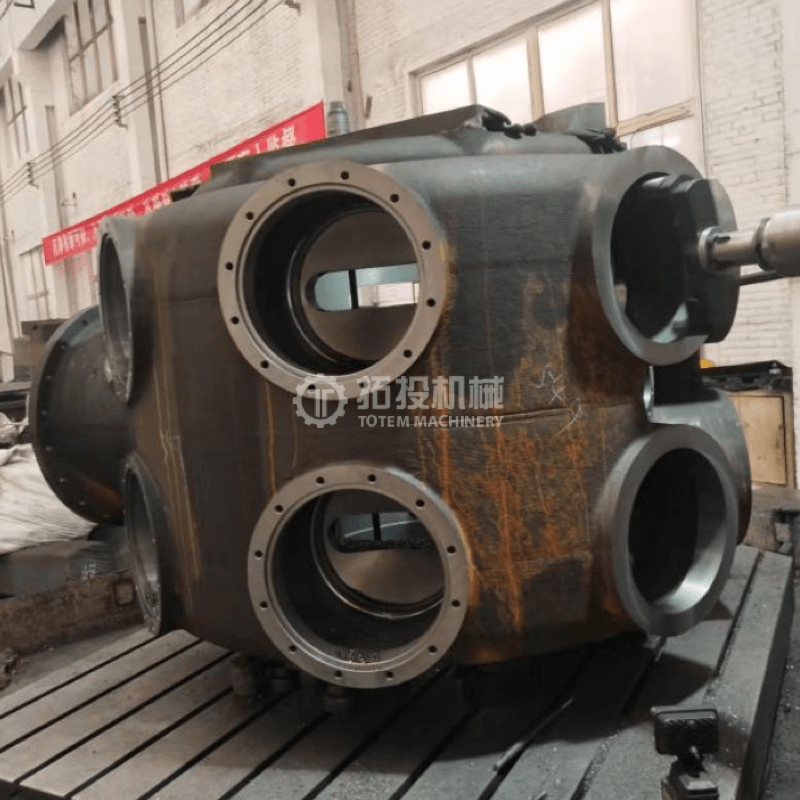
சிலிண்டர் துளை பிஸ்டன் வளையங்களுக்கு ஒரு துல்லியமான சீல் மேற்பரப்பாக செயல்படுகிறது. துளை அணியும்போது, பிஸ்டன் மற்றும் போர் சுவருக்கு இடையே உள்ள இடைவெளி அதிகரிக்கிறது. இந்த கூடுதல் அனுமதியானது உயர் அழுத்தப் பக்கத்திலிருந்து குறைந்த அழுத்தப் பக்கத்திற்கு வளையங்களைக் கடந்து அதிக வாயுவைக் கசிய அனுமதிக்கிறது, இது அளவீட்டுத் திறனைக் குறைக்கிறது. அமுக்கி ஒரு சுழற்சிக்கு குறைவான வாயுவை வழங்குகிறது, ஆற்றல் நுகர்வு உயர்கிறது, மேலும் கசிந்த வாயுவை மீண்டும் அழுத்துவதன் மூலம் வெளியேற்ற வெப்பநிலை அதிகரிக்கும்.
சீரான உடைகளை விட சீரற்ற உடைகள் மோசமானது. டேப்பர், துளை ஒரு முனையில் மற்றொன்றை விட அதிகமாக அணிந்துகொள்கிறது, பிஸ்டன் மோதிரங்கள் நிலையான தொடர்பைப் பராமரிப்பதைத் தடுக்கிறது. சுற்றுக்கு வெளியே, துளை நீள்வட்டமாக மாறும், மோதிரங்கள் சமமாக வளைந்து வளையம் உடைவதற்கு வழிவகுக்கும். ஸ்கோரிங் அல்லது கேலிங் கசிவு பாதைகளை உருவாக்குகிறது மற்றும் மோதிர உடைகளை துரிதப்படுத்துகிறது. இந்த நிலைமைகள் அனைத்தும் கம்ப்ரசர் திறனைக் குறைக்கின்றன மற்றும் இறுதியில் பேரழிவு கூறு தோல்விக்கு வழிவகுக்கும்.
இது மிகவும் யூகிக்கக்கூடிய உடைகள் முறை. ஆயிரக்கணக்கான மணிநேர செயல்பாட்டின் போது பிஸ்டன் வளையங்கள் அதற்கு எதிராக சறுக்குவதால் துளை படிப்படியாக விட்டம் அதிகரிக்கிறது. சீரான உடைகள் நிர்வகிக்கக்கூடியவை, ஏனெனில் அதை அளவிடலாம், கணிக்கலாம் மற்றும் அதிக அளவு பிஸ்டன் மோதிரங்கள் அல்லது லைட் ரீ போர் மூலம் உரையாற்றலாம். விகிதம் பிஸ்டன் வேகம், எரிவாயு தூய்மை, உயவு தரம் மற்றும் மோதிர பொருள் ஆகியவற்றைப் பொறுத்தது.
பக்கவாதத்தின் ஒரு முனையில் மற்றதை விட துளை அதிகமாக அணியும் போது டேப்பர் ஏற்படுகிறது. எரிப்பு அழுத்தம் அதிகமாக இருக்கும் மற்றும் பிஸ்டன் திசையை மாற்றும் மேல் இறந்த மையப் பகுதி, அடிக்கடி வேகமாக அணியும். டேப்பர் சிக்கலானது, ஏனெனில் பிஸ்டன் மோதிரங்கள் விரிவடைந்து சுருங்கும் அளவுக்கு குறுகலான துளையைப் பின்தொடர முடியாது, எனவே சீல் தேய்ந்த முனையில் சிதைகிறது. டேப்பர் அவற்றின் பள்ளங்களில் மோதிரங்களை ஆடச் செய்கிறது, இது மோதிரங்களை உடைத்து பிஸ்டனை சேதப்படுத்தும்.
சீரற்ற ஏற்றுதல், பிஸ்டன் எடை அல்லது வெப்ப சிதைவு காரணமாக துளை நீள்வட்டமாக மாறும். சுற்றுக்கு வெளியே ஒரே அச்சு நிலையில் அதிகபட்ச மற்றும் குறைந்தபட்ச துளை விட்டம் இடையே வேறுபாடு அளவிடப்படுகிறது. மோதிரங்கள் நீள்வட்ட துளைக்கு எதிராக திறம்பட மூட முடியாது, ஏனெனில் அவை மாறும் வளைவுக்கு இணங்க முடியாது. சுற்றுக்கு வெளியே கடுமையானது சிலிண்டர் உடலின் கட்டமைப்பு சிதைவைக் குறிக்கலாம், இது பழுதுபார்ப்பதை விட மாற்றீடு தேவைப்படலாம்.
பொதுவாக வாயு நீரோட்டத்தில் உள்ள கடினமான துகள்கள் அல்லது உடைந்த மோதிரத் துண்டுகள் ஆகியவற்றிலிருந்து துளை மேற்பரப்பில் அச்சு கீறல்களாக ஸ்கோரிங் தோன்றுகிறது. கேலிங் என்பது பிஸ்டன் வளையம் மற்றும் துளை மேற்பரப்புக்கு இடையே போதுமான உயவு இல்லாமல் அதிக தொடர்பு அழுத்தத்தின் கீழ் பொருள் பரிமாற்றம் ஆகும். இரண்டு நிலைகளும் கசிவு பாதைகள் மற்றும் மேற்பரப்பு முறைகேடுகளை உருவாக்குகின்றன, அவை மேலும் உடைகளை துரிதப்படுத்துகின்றன. டீப் ஸ்கோரிங்கை ஹானிங் செய்வதன் மூலம் மட்டும் அகற்ற முடியாது, மேலும் ரீ போர் அல்லது ரிப்லெஸ்மெண்ட் தேவைப்படுகிறது.
அரிக்கும் வாயு கூறுகள், ஈரப்பதம் அல்லது போதுமான பொருள் தேர்வு ஆகியவை துளை மேற்பரப்பில் குழி அல்லது இரசாயன தாக்குதலை ஏற்படுத்தும். அரிப்பு சேதம் இயந்திர உடைகளிலிருந்து வேறுபட்டது, ஏனெனில் அது பொருள் கட்டமைப்பைத் தாக்குகிறது. குழிவான மேற்பரப்புகள் ஒரு முத்திரையை பராமரிக்க முடியாது மற்றும் பெரும்பாலும் மோதிர உடைகளை துரிதப்படுத்துகின்றன. அரிப்பு சுவரில் ஆழமாக ஊடுருவி இருந்தால், சிலிண்டரை அரிப்பை எதிர்க்கும் பொருள் அல்லது புறணி மூலம் மாற்ற வேண்டியிருக்கும்.
ஸ்ட்ரோக் நீளத்தில் பல நிலையங்களில் உள்ளக விட்டத்தை அளவிட, அளவீடு செய்யப்பட்ட போர் மைக்ரோமீட்டர் அல்லது டயல் போர் கேஜ் பயன்படுத்தவும். ஒவ்வொரு நிலையத்திலும், குறைந்தபட்சம் நான்கு சுற்றளவு நிலைகளில் அளவீடுகளை எடுக்கவும்: மேல், கீழ், இடது மற்றும் வலது. இது டேப்பர் மற்றும் அவுட்-ஆஃப்-ரவுண்ட் இரண்டையும் பிடிக்கிறது.
அளவீட்டு நிலையங்களில் மேல் டெட் சென்டர் பகுதி, மிட்-ஸ்ட்ரோக் பகுதி மற்றும் துவாரத்தின் கீழே இறந்த மையப் பகுதி ஆகியவை இருக்க வேண்டும். TDC பகுதியானது அதிக அழுத்தம் மற்றும் வெப்பநிலையைப் பார்ப்பதால், அதிக தேய்மானத்தைக் காட்டுகிறது. ஸ்டேஷன்கள் முழுவதும் விட்டம் ஒப்பிட்டுப் பார்த்தால் டேப்பரை வெளிப்படுத்துகிறது. ஒரே நிலையத்தில் உள்ள நோக்குநிலைகள் முழுவதும் விட்டத்தை ஒப்பிடுவது சுற்றுக்கு வெளியே இருப்பதை வெளிப்படுத்துகிறது.
துளை முடிவை அளவிட மேற்பரப்பு கடினத்தன்மை சோதனையாளரைப் பயன்படுத்தவும். மேற்பரப்பு பூச்சு விவரக்குறிப்பு வளைய வகை மற்றும் உயவு முறையைப் பொறுத்தது. கிராஸ்-ஹோன்ட் ஃபினிஷ்கள், இணையான பூச்சுகளை விட மசகு எண்ணெயைத் தக்கவைத்துக் கொள்கின்றன. அதன் அசல் குறுக்கு-ஹட்ச் வடிவத்தை இழந்த ஒரு தேய்ந்த துளை, பரிமாண உடைகள் வரம்பிற்குள் இருந்தாலும், மேற்பரப்பு போதுமான லூப்ரிகேஷனை ஆதரிக்காது என்பதால், அதை மீண்டும் மெருகூட்டுவது அல்லது மீண்டும் சலிப்பை ஏற்படுத்த வேண்டும்.
ஸ்கோரிங், galling, பிட்டிங், கிராக்கிங் மற்றும் ரிங் தொடர்பு முறைகளின் ஆதாரம் ஆகியவற்றிற்காக துளை மேற்பரப்பை பார்வைக்கு ஆய்வு செய்யவும். சிலிண்டரை அமுக்கியில் இருந்து அகற்ற முடியாவிட்டால், போர்ஸ்கோப்பைப் பயன்படுத்தவும். தவறான அமைப்பு அல்லது பிஸ்டன் சாய்வைக் குறிக்கும் சீரற்ற தொடர்பு முறைகளைத் தேடுங்கள். போதுமான குளிரூட்டல் அல்லது உயவுத்தன்மையைக் குறிக்கும் வெப்ப நிறமாற்றத்தை சரிபார்க்கவும். சிலிண்டர் நீர்-குளிரூட்டப்பட்டதாக இருந்தால், வெப்பச் சிதைவை ஏற்படுத்தக்கூடிய அளவிலான உருவாக்கம், அரிப்பு அல்லது அடைப்பு உள்ளதா என நீர் ஜாக்கெட்டை ஆய்வு செய்யவும்.
நீண்ட சேவை வரலாறு அல்லது அறியப்பட்ட உயர் அழுத்த செயல்பாடு கொண்ட சிலிண்டர்களுக்கு, சாய ஊடுருவல் சோதனையானது துளை அல்லது முக்கியமான கட்டமைப்பு பகுதிகளில் மேற்பரப்பு விரிசல்களைக் கண்டறிய முடியும். மீயொலி சோதனையானது மீதமுள்ள சுவர் தடிமன் அளவிட முடியும், குறிப்பாக அரிப்பு சுவர் மெலிந்திருக்கக்கூடிய பகுதிகளில். இந்த முறைகள் சிலிண்டர்கள் அவற்றின் வடிவமைப்பு வாழ்க்கையின் முடிவை நெருங்கும் அல்லது அசாதாரண இயக்க நிகழ்வுகளை அனுபவித்தவர்களுக்கு முக்கியம்.
| உடை அளவுரு | அளவீட்டு முறை | வழக்கமான செயல் வரம்பு | பரிந்துரைக்கப்படும் நடவடிக்கை |
|---|---|---|---|
| சீருடை துளை உடைகள் | பல நிலையங்களில் போர் கேஜ் | OEM விவரக்குறிப்புக்கான அதிகபட்ச அனுமதியை நெருங்குகிறது | ஓவர்சைஸ் ரிங்ஸ் அல்லது லைட் ரீ போரை நிறுவவும் |
| டேப்பர் | ஸ்ட்ரோக் நீளத்துடன் விட்டம் ஒப்பிடுக | OEM டேப்பர் வரம்பை மீறுகிறது | அடுத்த ஓவர் சைஸுக்கு மறு துளை; சுவர் மிகவும் மெல்லியதாக இருந்தால் மாற்றவும் |
| சுற்றுக்கு வெளியே | ஒரே நிலையத்தின் விட்டம், வெவ்வேறு நோக்குநிலைகளை ஒப்பிடுக | OEM ரவுண்ட்னெஸ் சகிப்புத்தன்மையை மீறுகிறது | மறு துளை; கடுமையானதாக இருந்தால் கட்டமைப்பு சிதைவை ஆராயுங்கள் |
| அடித்த ஆழம் | காட்சி, ஆழமான அளவு, அல்லது போரோஸ்கோப் | ஸ்கோர் ஆழம், அகற்றும் திறனை மீறுகிறது | ஆழம் மற்றும் சுவர் தடிமன் பொறுத்து மீண்டும் துளை அல்லது மாற்றவும் |
| மேற்பரப்பு பூச்சு இழப்பு | மேற்பரப்பு கடினத்தன்மை சோதனையாளர் | கிராஸ்-ஹாட்ச் பேட்டர்ன் போய்விட்டது அல்லது கரடுமுரடான தன்மை இல்லை | மேற்பரப்பை மீட்டமைக்க மீண்டும் மேம்படுத்தவும் அல்லது மீண்டும் துளைக்கவும் |
| சுவர் தடிமன் | UT அளவீடு | குறைந்தபட்ச வடிவமைப்பு சுவர் தடிமன் கீழே | சிலிண்டரை மாற்றவும் |
| அரிப்பு குழி | காட்சி மற்றும் போர்ஸ்கோப் | குழி ஆழம் சீல் அல்லது கட்டமைப்பு ஒருமைப்பாடு பாதிக்கிறது | ஆழமற்றதாக இருந்தால் மறு துளை; ஆழமாக அல்லது பரவலாக இருந்தால் மாற்றவும் |
அளவீடுகள் முடிந்தவுடன், பழுதுபார்ப்பு மற்றும் மாற்றுதல் ஆகியவற்றுக்கு இடையேயான முடிவு, உடைகள் எண்களுக்கு அப்பாற்பட்ட பல காரணிகளைப் பொறுத்தது.
OEM இன் அனுமதிக்கப்பட்ட உடைகள் வரம்புகளுடன் அளவிடப்பட்ட உடைகளை ஒப்பிடுக. இந்த வரம்புகள் சிலிண்டர் வடிவமைப்பில் கட்டமைக்கப்பட்ட பாதுகாப்பு விளிம்பிற்குக் காரணமாகும். உடைகள் வரம்புக்குள் இருந்தால், சிலிண்டர் சேவைக்குத் திரும்பலாம். தேய்மானம் வரம்புகளை நெருங்கினாலும், ரீ-போர் கொடுப்பனவுக்குள் இருந்தால், அடுத்த அளவுக்கதிகமாக ஒரு ரீ-போர் சிலிண்டரின் ஆயுளை நீட்டிக்கலாம். உடைகள் அதிகபட்ச மறு துளை கொடுப்பனவை மீறினால் அல்லது மீதமுள்ள சுவர் தடிமன் குறைந்தபட்சம் குறைவாக இருந்தால், மாற்றீடு அவசியம்.
அடிப்படைச் சிக்கல் சரி செய்யப்பட்டுள்ளதா என்பதை அணியும் முறை உங்களுக்குச் சொல்கிறது. ஒழுங்கமைக்கப்பட்ட பிஸ்டன் கம்பியால் டேப்பர் தேய்மானம் ஏற்பட்டால், சீரமைப்பைச் சரிசெய்யாமல் சிலிண்டரை மீண்டும் சலிப்படையச் செய்வது அதே உடைகள் வடிவத்தை மீண்டும் உருவாக்கும். அழுக்கு வாயுவால் ஸ்கோரிங் விளைந்தால், வடிகட்டலை நிறுவாமல் மீண்டும் போரிங் செய்தால், புதிய போரை அடிக்கும். பழுதுபார்க்கப்பட்ட அல்லது புதிய சிலிண்டரை சேவைக்குத் திருப்பித் தருவதற்கு முன் எப்போதும் மூல காரணத்தைக் கண்டறிந்து சரிசெய்யவும்.
சில சிலிண்டர்கள் மாற்றக்கூடிய லைனர்களுடன் வடிவமைக்கப்பட்டுள்ளன. லைனர் அணிந்திருந்தால், லைனரை மாற்றுவது முழு சிலிண்டர் உடலையும் மாற்றுவதை விட மிகக் குறைவான செலவாகும். லைனர்கள் இல்லாத சிலிண்டர்களுக்கு மறு துளை அல்லது முழு மாற்றீடு தேவைப்படுகிறது. சிலிண்டரின் பொருள் பழுதுபார்க்கும் விருப்பங்களைப் பாதிக்கிறது: வார்ப்பிரும்பு சிலிண்டர்கள் வரம்பிற்குள் மீண்டும் சலிப்படையலாம், போலி எஃகு சிலிண்டர்கள் வெவ்வேறு ரீ-போர் கொடுப்பனவுகளைக் கொண்டிருக்கலாம், மேலும் மேற்பரப்பு சிகிச்சைகள் அல்லது பூச்சுகள் கொண்ட சிலிண்டர்கள் மீண்டும் போரிங் செய்த பிறகு சிகிச்சையை மீண்டும் பயன்படுத்த வேண்டியிருக்கும்.
சிலிண்டரை ஒரு பெரிய விட்டத்திற்கு மீண்டும் சலிப்படையச் செய்ய, பெரிதாக்கப்பட்ட பிஸ்டன் மோதிரங்கள் மற்றும் அதிக அளவு பிஸ்டன் தேவைப்படும். ரீ போரைத் தேர்ந்தெடுப்பதற்கு முன், உங்கள் கம்ப்ரசர் மாடலுக்குத் தேவையான அளவு பெரிய பாகங்கள் உள்ளனவா என்பதை உறுதிப்படுத்தவும். அதிக அளவு பாகங்கள் கிடைக்கவில்லை அல்லது நிறுத்தப்பட்டால், மாற்றுவது ஒரே வழி.
புதிய சிலிண்டரின் விலையுடன் மறு சலிப்புக்கான மொத்த செலவை (அதிக அளவு பாகங்கள், எந்திர வேலை மற்றும் வேலையில்லா நேரம் உட்பட) ஒப்பிடுக. ஏற்கனவே ஒன்று அல்லது இரண்டு முறை சலித்துப்போன சிலிண்டருக்கு, மீதமுள்ள சுவர் தடிமன் மற்றொரு மறு துளையை ஆதரிக்காது, மாற்றுவது மிகவும் செலவு குறைந்த தேர்வாக இருக்கும். கடுமையான கட்டமைப்பு சிதைவு அல்லது அரிப்பைக் கொண்ட சிலிண்டருக்கு, மாற்றியமைத்தல் முழுமையாக சரிசெய்ய முடியாத தொடர்ச்சியான சிக்கல்களின் அபாயத்தை நீக்குகிறது.
திட்டமிடப்படாத பணிநிறுத்தம் கணிசமான உற்பத்தி இழப்பை ஏற்படுத்தும் முக்கியமான சேவையில் உள்ள கம்ப்ரசர்களுக்கு, புதிய சிலிண்டரின் நம்பகத்தன்மை நன்மை பழுதுபார்ப்புடன் ஒப்பிடும்போது அதிக முன்செலவை நியாயப்படுத்தலாம். குறைவான முக்கியமான பயன்பாடுகள் அல்லது காப்புப் பிரதி அலகுகளுக்கு, ஆவணப்படுத்தப்பட்ட மீதமுள்ள ஆயுளுடன் பழுதுபார்க்கப்பட்ட சிலிண்டர் ஏற்றுக்கொள்ளப்படலாம்.
மாற்றீடு தேவைப்படும் போது:
துளை அதிகபட்ச மறு போரிங் கொடுப்பனவை மீறுகிறது அல்லது சுவர் தடிமன் குறைந்தபட்சம் குறைவாக உள்ளது
கட்டமைப்பு சிதைவு, விரிசல் அல்லது அரிப்பு சிலிண்டர் உடலை சமரசம் செய்துள்ளது
சிலிண்டர் பலமுறை சலித்து அதன் வரம்பை எட்டிவிட்டது
ஓவர்சைஸ் பிஸ்டன் மற்றும் ரிங் பாகங்கள் இனி கிடைக்காது
இயக்க நிலைமைகள் மாறிவிட்டன, புதுப்பிக்கப்பட்ட பொருள் அல்லது வடிவமைப்பு கொண்ட புதிய சிலிண்டர் பயன்பாட்டிற்கு மிகவும் பொருத்தமானது
பழுதுபார்க்கும் செலவு, மீண்டும் மீண்டும் தோல்வியடையும் ஆபத்து உட்பட, புதிய சிலிண்டரின் விலையை விட அதிகமாகும்
ஏ ஹெவி-டூட்டி கம்ப்ரசர் சிலிண்டர் , துல்லியமான இயந்திர உள் சுவர்கள் மற்றும் விருப்பமான உடைகள்-எதிர்ப்பு மேற்பரப்பு சிகிச்சைகள், தேவைப்படும் நிலைமைகளின் கீழ் நீண்ட கால செயல்திறனை வழங்க முடியும். உயர்தர அலாய் ஸ்டீல் அல்லது அரிப்பை-எதிர்ப்புப் பொருட்களிலிருந்து தயாரிக்கப்படும் ஷாங்காய் TOTEM மெஷினரி கோ., லிமிடெட், அலாய் ஸ்டீல், லோ-அலாய் ஸ்டீல் மற்றும் அரிப்பை எதிர்க்கும் தரங்கள் உள்ளிட்ட பொருள் விருப்பங்களுடன் கிளையன்ட் வரைபடங்களின் அடிப்படையில் தனிப்பயன் கம்ப்ரசர் சிலிண்டர்களை உற்பத்தி செய்கிறது. நிறுவனத்தின் உற்பத்தி அணுகுமுறையில் மோனோலிதிக் காஸ்டிங் அல்லது போலி-வெல்டட் கட்டுமானம், விருப்பமான கடினப்படுத்துதலுடன் கூடிய துல்லியமான இயந்திர உள் சுவர்கள் மற்றும் முழு தரக் கட்டுப்பாட்டு ஆவணங்கள் ஆகியவை அடங்கும். சிலிண்டர் விவரக்குறிப்புகள் அல்லது மாற்று விருப்பங்களைப் பற்றி விவாதிக்க, ஷாங்காய் TOTEM மெஷினரியை அவர்களின் இணையதளம் மூலம் தொடர்பு கொள்ளவும்.
கம்ப்ரசர் சிலிண்டர் உடைகளை பரிசோதித்தல் என்பது ஒரு முறையான செயல்முறையாகும், இது துளை அளவீடு, மேற்பரப்பு ஆய்வு மற்றும் அனுமதிக்கக்கூடிய வரம்புகளுக்கு எதிராக சிலிண்டரின் நிலையை மதிப்பிடுவதற்கு அழிவில்லாத சோதனை ஆகியவற்றை ஒருங்கிணைக்கிறது. மீண்டும் துளையிடுவது, பழுதுபார்ப்பது அல்லது மாற்றுவது என்பது உடைகளின் தீவிரம் மற்றும் வடிவம், சிலிண்டர் பொருள் மற்றும் வடிவமைப்பு, அதிக அளவு பாகங்கள் கிடைப்பது, செலவு ஒப்பீடு மற்றும் பயன்பாட்டின் முக்கியத்துவத்தைப் பொறுத்தது. சிலிண்டரை சேவைக்கு திருப்பி அனுப்பும் முன் தேய்மானத்திற்கான மூல காரணத்தை சரிசெய்வது மீண்டும் மீண்டும் வரும் பிரச்சனைகளை தடுக்க மிகவும் அவசியம். வழக்கமான அளவீடு, போக்கு கண்காணிப்பு மற்றும் எரிவாயு தூய்மை, லூப்ரிகேஷன் மற்றும் இயக்க நிலைமைகளை சரியான முறையில் பராமரித்தல், அமுக்கி சிலிண்டர்கள் நீண்ட, நம்பகமான சேவை வாழ்க்கையை வழங்க முடியும் மற்றும் முன்கூட்டியே மாற்றுவதற்கான செலவு மற்றும் இடையூறுகளைத் தவிர்க்கலாம்.
ஆய்வு அதிர்வெண் அமுக்கியின் இயக்க நிலைமைகள் மற்றும் முக்கியத்துவத்தைப் பொறுத்தது. பொதுவாக ஒவ்வொரு 8,000 முதல் 12,000 இயக்க நேரங்களிலும், அல்லது செயல்திறன் குறிகாட்டிகளான திறன் குறைதல் அல்லது டிஸ்சார்ஜ் வெப்பநிலை அதிகரிப்பு போன்ற செயல்திறன் குறிகாட்டிகள் ஒரு சிக்கலைப் பரிந்துரைக்கும் போது, ஒவ்வொரு பெரிய மாற்றியமைக்கும் இடைவெளியிலும் துளை அளவிடுவது பொதுவான அணுகுமுறையாகும். அதிக மன அழுத்தம் அல்லது அரிக்கும் சேவைக்கு அடிக்கடி ஆய்வு தேவைப்படலாம்.
ஒவ்வொரு கம்ப்ரசர் மாடலுக்கும் சிலிண்டர் வடிவமைப்பிற்கும் அனுமதிக்கப்பட்ட உடைகள் வரம்பு குறிப்பிட்டது. OEM வரைபடங்கள் அல்லது சேவை கையேடுகள் அதிகபட்ச துளை விட்டம், குறுகலான வரம்பு மற்றும் சுற்றுக்கு வெளியே சகிப்புத்தன்மையை வழங்குகின்றன. பொதுவான வரம்பு பொருந்தும் என்று ஒருபோதும் நினைக்க வேண்டாம்; உங்கள் குறிப்பிட்ட சாதனங்களுக்கான உற்பத்தியாளரின் விவரக்குறிப்புகளை எப்போதும் பார்க்கவும்.
ஸ்கோரின் ஆழம் குறைவாகவும், பொருள் அகற்றப்பட்ட பிறகு துளை விட்டம் சகிப்புத்தன்மையுடன் இருந்தால், லைட் ஸ்கோரிங் ஹானிங் மூலம் அகற்றப்படலாம். ஆழமான மதிப்பெண்ணுக்கு பெரிய விட்டத்திற்கு மீண்டும் போரிங் தேவை. சுவர் தடிமன் மீண்டும் சலிப்படைய அனுமதிக்கவில்லை என்றால், சிலிண்டரை மாற்ற வேண்டும்.
தவறான சீரமைப்பு பொதுவாக சீரற்ற உடை வடிவங்களை உருவாக்குகிறது: துளையின் ஒரு பக்கத்தில் மற்றொன்றை விட அதிக தேய்மானம் அல்லது ஒரு சுற்றளவு நிலையில் கனமான தொடர்பு முறை. ஒரே அச்சு நிலையத்தில் பல நோக்குநிலைகளில் துளை விட்டத்தை அளவிடுவது இந்த சமச்சீரற்ற தன்மையை வெளிப்படுத்துகிறது. சீரற்ற தேய்மானம் கண்டறியப்பட்டால், சிலிண்டரை சேவைக்குத் திரும்புவதற்கு முன் பிஸ்டன் ராட் ரன்அவுட் மற்றும் கிராஸ்ஹெட் சீரமைப்பைச் சரிபார்க்கவும்.
சுவர் தடிமன் அனுமதித்தால், ஆழமற்ற அரிப்பு குழியை மீண்டும் சலிப்பதன் மூலம் அகற்றலாம். ஆழமான அல்லது பரவலான அரிப்பை குறைந்தபட்சத்திற்குக் கீழே சுவர் மெல்லியதாக அல்லது கட்டமைப்பு ஒருமைப்பாட்டை சமரசம் செய்திருந்தால், மாற்றீடு தேவைப்படுகிறது. அரிக்கும் சேவையில் உள்ள சிலிண்டர்களுக்கு, மீண்டும் மீண்டும் வருவதைத் தடுக்க, எரிவாயு கலவைக்கு மிகவும் பொருத்தமான ஒரு பொருள் அல்லது லைனிங்கைப் பயன்படுத்த வேண்டும்.


