
Please Choose Your Language
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-06-08 Origine: Sito
Gli ingegneri e i team di approvvigionamento sono costantemente sottoposti a forti pressioni per la manutenzione dei macchinari pesanti. Sono necessari principi meccanici affidabili, limiti operativi chiari e criteri di approvvigionamento rigorosi per i cuscinetti a film fluido. Le operazioni industriali ad alta velocità semplicemente non possono permettersi guasti imprevisti o interruzioni prolungate.
I tempi di inattività non pianificati di apparecchiature a carico elevato come turbine, compressori e motori di grandi dimensioni sono incredibilmente costosi. La selezione o la riparazione del materiale giusto per i cuscinetti diventa assolutamente fondamentale per proteggere i costosi alberi del rotore. È necessario garantire la massima longevità delle apparecchiature in queste condizioni operative impegnative.
Questa guida fornisce una descrizione tecnica e commerciale completa dei sistemi a film fluido. Ci concentreremo profondamente sui meccanismi operativi, sull'identificazione dei guasti e sulla rigorosa valutazione dei fornitori. Imparerai esattamente come specificare, ispezionare e procurarsi correttamente questi componenti vitali.
Funzione principale: un cuscinetto Babbitt si basa su un rivestimento in lega morbida e una lubrificazione idrodinamica per ridurre l'attrito e proteggere da eventuali danni gli alberi critici e costosi del rotore.
Vantaggio strategico: offre incorporabilità e conformabilità superiori rispetto ai cuscinetti a elementi volventi, rendendoli ideali per ambienti industriali ad alta velocità e carichi pesanti.
Realtà della manutenzione: suscettibile allo 'strisciamento' e all'affaticamento se la lubrificazione è compromessa; richiede un rigoroso monitoraggio del film d'olio.
Criteri di approvvigionamento: la valutazione della riparazione (riversamento) rispetto alla sostituzione richiede la valutazione dei metodi di fusione del fornitore, delle capacità di test a ultrasuoni e della conformità della lega.
Gli ingegneri fanno molto affidamento su miscele metallurgiche specifiche per macchinari pesanti. La composizione del metallo Babbitt presenta tipicamente leghe a base di stagno o piombo. Queste leghe contengono cristalli microscopici duri sospesi all'interno di una matrice metallica molto più morbida. I cristalli duri sopportano l'intenso carico meccanico. Nel frattempo, la matrice morbida consente al materiale di adattarsi leggermente alle forze operative.
Il suo scopo principale è quello di strato di usura sacrificale. Se la lubrificazione del sistema fallisce, il rivestimento si sporcherà o si scioglierà intenzionalmente. Questa azione autodistruttiva protegge il costosissimo albero del rotore in acciaio da graffi catastrofici. Puoi sostituire a Babbitt Bearing molto più facilmente che ricostruire un albero di turbina rovinato.
Questi componenti non funzionano tramite il contatto diretto metallo-metallo durante il normale funzionamento. Si basano interamente su un principio chiamato lubrificazione idrodinamica. La meccanica operativa segue una sequenza fisica ben precisa.
Stato di riposo stazionario: l'albero pesante poggia direttamente sul rivestimento inferiore prima della messa in servizio.
Rotazione iniziale: l'albero inizia a girare e si comporta come una pompa meccanica.
Aspirazione del fluido: la rotazione attira l'olio lubrificante nello spazio microscopico.
Formazione del cuneo: sotto il perno rotante si sviluppa un cuneo di fluido ad alta pressione.
Separazione completa: questo cuneo ad alta pressione solleva fisicamente l'albero dalla superficie.
Una volta sollevato, l'albero scorre interamente su questa sottile pellicola di olio pressurizzato. Ciò elimina quasi completamente l'attrito meccanico. Permette il funzionamento continuo a velocità estreme per decenni.
Le forniture di petrolio industriale trasportano spesso sporco microscopico o trucioli metallici. Il rivestimento in metallo morbido fornisce una proprietà cruciale nota come incorporabilità. Assorbe questi piccoli contaminanti in modo sicuro nella sua superficie. Le particelle estranee affondano in modo sicuro nella matrice morbida. Non sporgono verso l'esterno per graffiare l'albero rotante.
Inoltre, i macchinari di grandi dimensioni spesso subiscono lievi spostamenti strutturali o dilatazioni termiche. La fodera offre un'eccellente conformabilità. Può deformarsi microscopicamente per adattarsi a lievi disallineamenti dell'albero. Ciò impedisce punti di alta pressione localizzati. Senza questa conformabilità, i cuscinetti rigidi si fratturerebbero sotto carichi irregolari.
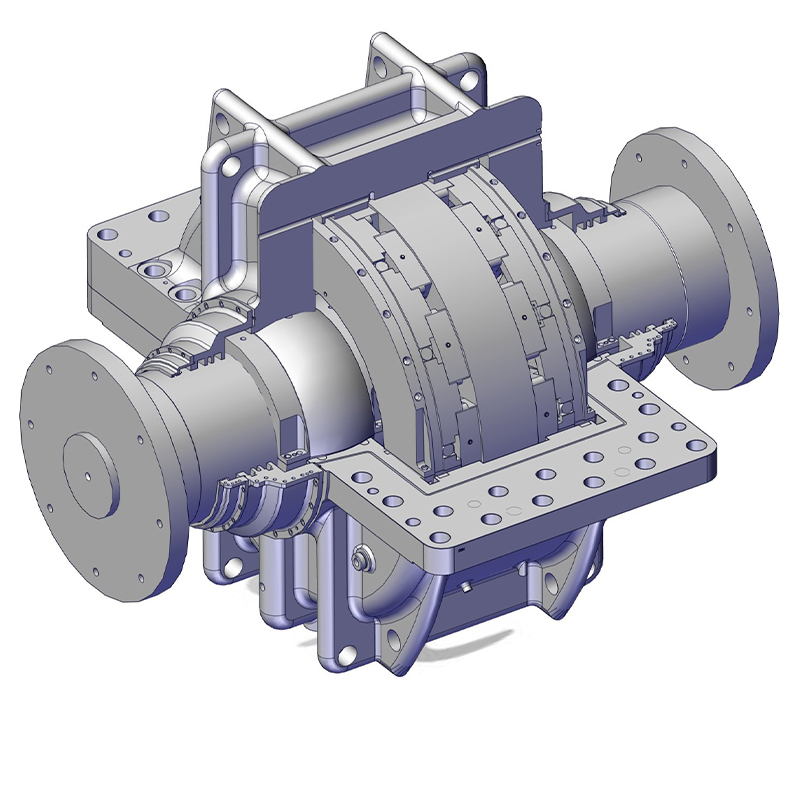
È necessario stabilire chiari criteri di base per il successo prima di selezionare il tipo di cuscinetto. I sistemi a film fluido eccellono in ambienti caratterizzati da elevate velocità superficiali. Dominano in scenari di funzionamento continuo come la produzione di energia. Sopportano senza sforzo carichi radiali e assiali pesanti.
I cuscinetti volventi standard spesso si guastano in questi estremi specifici. Gli impatti costanti ad alta velocità provocano un grave affaticamento del metallo nei modelli a sfera o a rulli. Al contrario, i sistemi a film fluido distribuiscono il carico su una superficie molto più ampia. È necessario specificarli ogni volta che le velocità di rotazione e i pesi del carico superano i limiti di fatica dei rulli.
La scelta della miscela di leghe corretta determina il successo operativo. Gli ingegneri generalmente decidono tra due categorie principali. È necessario abbinare rigorosamente la chimica dei materiali al proprio ambiente operativo.
| Proprietà | Lega a base di stagno (grado ASTM 2) | Lega a base di piombo |
|---|---|---|
| Base primaria | Stagno (Sn) - 88% o più | Piombo (Pb) - 75% o più |
| Livello di forza | Maggiore integrità strutturale | Minore resistenza alla fatica |
| Resistenza alla corrosione | Ottimo contro oli acidi | Vulnerabile ad acidi specifici |
| Applicazioni ideali | Turbine, compressori ad alta velocità | Ventilatori a bassa velocità, vagoni ferroviari |
| Profilo dei costi | Maggiore spesa materiale | Altamente conveniente |
Le miscele a base di stagno mantengono la loro integrità strutturale a velocità e temperature più elevate. Le varianti a base di piombo offrono migliori proprietà di lubrificazione limite durante gli avviamenti a secco. Tuttavia, le opzioni basate sul piombo non hanno la resistenza alla fatica necessaria per i massicci rotori delle turbine.
È necessario rispettare rigorosi limiti ambientali per evitare guasti prematuri. Questi materiali possiedono soglie di temperatura specifiche. In genere iniziano a perdere una resistenza strutturale significativa al di sopra dei 150 °C (300 °F). La maggior parte degli operatori industriali impostano allarmi di avvertimento a livelli molto più bassi per garantire la sicurezza assoluta.
Inoltre, questi sistemi fanno assolutamente affidamento su una fornitura continua e pulita di olio. Anche una momentanea interruzione della pressione del fluido causerà rapidi picchi di calore. Senza petrolio, il cuneo idrodinamico collassa istantaneamente. L'attrito risultante distruggerà il rivestimento metallico morbido in pochi secondi.
I fornitori utilizzano metodi diversi per applicare il metallo fuso al guscio di supporto. È necessario comprendere in che modo questi metodi influiscono sull'affidabilità a lungo termine. Possiamo riassumere le differenze utilizzando una semplice tabella di confronto strutturale.
| Caratteristiche | Colata centrifuga Colata | statica (per gravità). |
|---|---|---|
| Processo | Fa girare il guscio ad alto numero di giri mentre si versa | Versa manualmente il metallo nel guscio stazionario |
| Densità | Molto densi, vuoti spinti verso l'interno | Incline alla formazione di bolle d'aria intrappolate |
| Forza del legame | Eccezionale legame metallurgico | Variabile, dipende dalla manualità |
| Caso d'uso | Macchinari pesanti di livello industriale | Riparazioni rapide o restauro di oggetti antichi |
La fusione centrifuga rimane la scelta preferita per le applicazioni industriali più impegnative. L'azione di rotazione spinge il metallo pesante verso l'esterno contro il guscio. Ciò crea una struttura altamente densa priva di vuoti interni. Il getto statico spesso è più efficace per riparazioni rapide e a basso stress.
Il materiale fuso non si attacca naturalmente all'acciaio nudo o alla ghisa. Una colata riuscita si basa interamente su una fase critica di preparazione chiamata stagnatura. I tecnici puliscono innanzitutto il guscio di supporto utilizzando flussi chimici aggressivi. Quindi applicano uno strato microscopicamente sottile di lega legante pura.
Questo strato intermedio crea un legame chimico e meccanico permanente. Il rivestimento appena colato si fonde direttamente con questa superficie stagnata. Se il processo di stagnatura fallisce, il rivestimento spesso si staccherà dal guscio di supporto. Questo distacco porta direttamente a un rapido fallimento operativo.
I gestori delle apparecchiature devono costantemente decidere se riparare o sostituire le unità danneggiate. È necessaria una logica decisionale chiara per valutare correttamente queste opzioni. In genere è necessario versare nuovamente un guscio esistente se il supporto in acciaio rimane strutturalmente solido.
La fusione del vecchio materiale e il versamento della nuova lega richiedono molto meno tempo. Evita gli enormi tempi di consegna necessari per realizzare un guscio personalizzato nuovo di zecca. Eviterete anche costosi costi di attrezzaggio. Dovresti lavorare un'unità completamente nuova solo se il guscio originale presenta gravi deformazioni o profonde crepe strutturali.
Gli operatori devono identificare tempestivamente i modelli di usura per prevenire danni catastrofici all'albero. Le ispezioni visive durante le interruzioni pianificate rivelano diverse modalità di guasto distinte.
Pulitura: appare come metallo imbrattato o fuso attraverso la zona di carico. Il surriscaldamento o l'improvvisa perdita di pressione dell'olio causano questo danno.
Crepe da fatica: si manifestano come un mosaico di piccole crepe o pezzi mancanti (scheggiature). Il sovraccarico ciclico o le forti vibrazioni provocano in genere il cedimento per fatica.
Punteggio: vedrai solchi profondi e paralleli che corrono lungo il percorso di rotazione. Una grave contaminazione da particolato nella fornitura di olio provoca questi graffi profondi.
Corrosione: appare come aree scure e bucherellate sulla superficie metallica. La degradazione acida dell'olio lubrificante attacca aggressivamente la matrice più morbida.
Non è possibile fare affidamento esclusivamente sulle ispezioni visive durante gli arresti occasionali della macchina. I moderni impianti industriali utilizzano sistemi di monitoraggio continuo. Sottolineare la necessità di integrare rilevatori di temperatura a resistenza (RTD) o termocoppie. Forniscono dati sulla temperatura in tempo reale direttamente dalla zona di carico.
Inoltre, è necessario utilizzare continuamente gli strumenti di analisi delle vibrazioni. Le sonde vibranti rilevano i primi segnali di instabilità del film fluido. Fenomeni come il 'vortice d'olio' o la 'frusta d'olio' creano frequenze vibrazionali distinte. La rilevazione tempestiva di queste instabilità consente agli operatori di regolare la viscosità o la temperatura dell'olio prima che si verifichino danni fisici.
È necessario verificare rigorosamente l'integrità del materiale prima di installare qualsiasi unità nuova o riparata. Non dare mai per scontato che una superficie appena colata contenga zero difetti interni. Dovresti imporre protocolli di test specifici durante la fase di approvvigionamento.
I fornitori devono utilizzare i test a ultrasuoni (UT). Questo metodo non distruttivo utilizza le onde sonore per verificare la qualità del legame tra il rivestimento e la calotta. L'UT individua facilmente vuoti nascosti o aree di distacco. Dovresti anche richiedere il test del colorante penetrante. Questo processo evidenzia le crepe superficiali invisibili prima che si sviluppino sotto stress operativo.
La selezione della giusta struttura di produzione o riparazione richiede un controllo rigoroso. È necessario guardare oltre le semplici strutture dei prezzi. Definire quali capacità tecniche contano di più per un'azienda affidabile Impianto di cuscinetti Babbitt .
Cerca fornitori in possesso di certificazioni ISO 9001 verificate. Ciò garantisce la ripetibilità del processo di base. Dovrebbero inoltre possedere apparecchiature interne per i test metallurgici. Ciò consente loro di verificare la chimica della lega prima di ogni singola colata. Infine, sono molto importanti le forti capacità di reverse engineering. I vecchi macchinari spesso non dispongono di progetti originali, il che richiede ai fornitori di mappare le dimensioni tramite scansione laser.
Le interruzioni industriali costano alle strutture migliaia di dollari l’ora. La realtà commerciale richiede tempi di risposta estremamente rapidi da parte dei partner da voi scelti. I fornitori devono offrire servizi di re-Babbitting rapidi in caso di emergenza 24 ore su 24, 7 giorni su 7.
Tuttavia, la velocità non può sacrificare il controllo di qualità. Anche durante un'emergenza urgente nel fine settimana, il fornitore deve fornire documentazione QA/QC verificata. Al momento della consegna sono necessari rapporti di prova a ultrasuoni firmati e fogli di controllo dimensionale. Non accettare componenti affrettati senza una traccia cartacea di accompagnamento.
È necessario passare dalla conoscenza teorica alla gestione attiva del sito. Chiedi al tuo team di manutenzione di verificare immediatamente i dati sulle prestazioni attuali. Esamina i registri storici della temperatura e le tendenze delle vibrazioni per tutti i macchinari critici.
Raccogliere le tolleranze dimensionali esatte dell'albero e i rapporti attuali sulla chimica dell'olio. Una volta compilati questi dati, consultare uno specialista certificato di film fluido. Richiedi una revisione tecnica completa o invia una richiesta di offerta per i ricambi in caso di interruzione imminente. La pianificazione proattiva elimina il panico derivante da improvvisi guasti alle apparecchiature.
La definizione di questi sistemi richiede un attento equilibrio tra scienza dei materiali, gestione rigorosa della lubrificazione e tecniche di produzione precise.
Il monitoraggio regolare dell'integrità del film d'olio e delle temperature dei cuscinetti previene guasti meccanici imprevisti.
La valutazione dei metodi di fusione e la verifica dei risultati dei test ad ultrasuoni garantiscono riparazioni di lunga durata.
La collaborazione con un fornitore trasparente e altamente capace migliora l'affidabilità complessiva e salvaguarda la continuità operativa.
Operazione Passo: Contatta oggi stesso un team di ingegneri esperti per richiedere una valutazione completa, ottenere un preventivo di colata personalizzato o risolvere eventuali guasti cronici dei macchinari.
R: I termini descrivono aspetti diversi dello stesso componente. 'Babbitt' si riferisce specificamente al rivestimento in lega di metallo morbido utilizzato per ridurre l'attrito. 'Giornale' si riferisce al design meccanico cilindrico in cui un albero ruota all'interno di un guscio. Pertanto, un cuscinetto Babbitt funge da tipo di materiale specifico per il cuscinetto portante.
R: Le zone sicure operative standard in genere variano tra 130°F e 180°F. Le strutture solitamente impostano allarmi di avvertimento intorno ai 200°F. I limiti di intervento assoluti sono strettamente compresi tra 230°F e 250°F, a seconda della lega specifica. Al di là di queste temperature, il metallo tenero perde rapidamente resistenza strutturale e comincia a sciogliersi.
R: In perfette condizioni idrodinamiche con olio perfettamente pulito, la loro durata può essere praticamente indefinita. L'albero non tocca mai il metallo. Tuttavia, la durata della vita nel mondo reale dipende fortemente dalle variabili operative. I frequenti cicli di avvio/arresto, la contaminazione dell'olio e il disallineamento dell'albero riducono significativamente la loro longevità pratica.
R: Sì, i tecnici possono riparare le unità gravemente danneggiate in modo molto efficace. Sciolgono completamente il vecchio metallo danneggiato. Puliscono e stagnano nuovamente il guscio d'acciaio, quindi versano nuova lega fusa. I macchinisti poi trasformano il nuovo rivestimento in base alle precise specifiche originali. Questo processo funziona molto più velocemente rispetto all’approvvigionamento di parti completamente nuove.


