
Please Choose Your Language
Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-06-08 Kaynak: Alan
Mühendisler ve satın alma ekipleri, ağır iş makinelerinin bakımını yapma konusunda sürekli olarak yoğun baskıyla karşı karşıyadır. Akışkan film yatakları için güvenilir mekanik prensiplere, net çalışma sınırlarına ve katı kaynak bulma kriterlerine ihtiyacınız var. Yüksek hızlı endüstriyel operasyonlar, beklenmedik arızaları veya uzun süreli kesintileri kaldıramaz.
Türbinler, kompresörler ve büyük motorlar gibi yüksek yüklü ekipmanlarda planlanmamış arıza süreleri inanılmaz derecede maliyetlidir. Pahalı rotor millerini korumak için doğru yatak malzemesinin seçilmesi veya onarılması kesinlikle kritik hale gelir. Bu zorlu çalışma koşullarında maksimum ekipman ömrü sağlamanız gerekir.
Bu kılavuz, akışkan film sistemlerinin eksiksiz bir teknik ve ticari dökümünü sağlar. Operasyonel mekanizmalara, arıza tespitine ve titiz tedarikçi değerlendirmesine derinlemesine odaklanacağız. Bu hayati bileşenlerin nasıl uygun şekilde belirleneceğini, inceleneceğini ve kaynaklanacağını tam olarak öğreneceksiniz.
Temel Fonksiyon: Bir Babbitt rulmanı, sürtünmeyi azaltmak ve kritik, yüksek maliyetli rotor millerini hasardan korumak için yumuşak alaşımlı bir astara ve hidrodinamik yağlamaya dayanır.
Stratejik Avantaj: Makaralı rulmanlara kıyasla üstün yerleştirilebilirlik ve uyumluluk sunar; bu da onları yüksek hızlı, ağır yüklü endüstriyel ortamlar için ideal kılar.
Bakım Gerçeği: Yağlamanın tehlikeye atılması durumunda 'silinmeye' ve yorulmaya karşı hassastır; sıkı bir yağ filmi izlemesi gerektirir.
Tedarik Kriterleri: Onarım (yeniden dökme) ile değiştirmenin değerlendirilmesi, satıcının döküm yöntemlerinin, ultrasonik test yeteneklerinin ve alaşım uyumluluğunun değerlendirilmesini gerektirir.
Mühendisler ağır makineler için özel metalurjik karışımlara büyük ölçüde güveniyorlar. Babbitt metalinin bileşimi tipik olarak kalay bazlı veya kurşun bazlı alaşımlardan oluşur. Bu alaşımlar, çok daha yumuşak bir metalik matrisin içinde asılı duran sert mikroskobik kristaller içerir. Sert kristaller yoğun mekanik yükü destekler. Bu arada yumuşak matris, malzemenin operasyonel kuvvetlere hafifçe uyum sağlamasına olanak tanır.
Birincil amacı, kurbanlık bir aşınma katmanı olarak hizmet eder. Sistemin yağlanması başarısız olursa, astar kasıtlı olarak bulaşacak veya eriyecektir. Bu kendi kendine zarar veren eylem, oldukça pahalı çelik rotor milini felaketle sonuçlanabilecek çizilmelere karşı korur. Bir değiştirebilirsiniz Babbitt Rulmanları, harap olmuş bir türbin şaftını yeniden inşa etmekten çok daha kolaydır.
Bu bileşenler normal çalışma sırasında doğrudan metal-metal teması yoluyla çalışmaz. Tamamen hidrodinamik yağlama adı verilen bir prensibe dayanırlar. Operasyonel mekanikler çok spesifik bir fiziksel sırayı takip eder.
Sabit dinlenme durumu: Ağır şaft, çalıştırmadan önce doğrudan alt kaplamanın üzerinde durur.
İlk dönüş: Şaft dönmeye başlar ve mekanik bir pompa gibi davranır.
Sıvı çekme: Döndürme, yağlama yağını mikroskobik boşluk alanına çeker.
Kama oluşumu: Eğirme muylunun altında yüksek basınçlı bir sıvı kaması gelişir.
Tam ayırma: Bu yüksek basınçlı takoz, şaftı fiziksel olarak yüzeyden kaldırır.
Şaft kaldırıldığında tamamen bu ince basınçlı yağ tabakasının üzerinde hareket eder. Bu, mekanik sürtünmeyi neredeyse tamamen ortadan kaldırır. Onlarca yıl boyunca aşırı hızlarda sürekli çalışmaya olanak sağlar.
Endüstriyel yağ kaynakları sıklıkla mikroskobik kir veya metal talaşı taşır. Yumuşak metal astar, gömülebilirlik olarak bilinen çok önemli bir özellik sağlar. Bu küçük kirleticileri güvenli bir şekilde yüzeyine emer. Yabancı parçacıklar yumuşak matrisin içine güvenli bir şekilde batar. Dönen mili çizecek şekilde dışarı doğru çıkıntı yapmazlar.
Ek olarak, büyük makinelerde sıklıkla hafif yapısal kayma veya termal genleşme yaşanır. Astar mükemmel uyumluluk sunar. Hafif şaft hizalamalarını ayarlamak için mikroskobik olarak deforme olabilir. Bu, lokalize yüksek basınç noktalarını önler. Bu uygunluk olmadan, rijit rulmanlar eşit olmayan yükler altında kırılır.
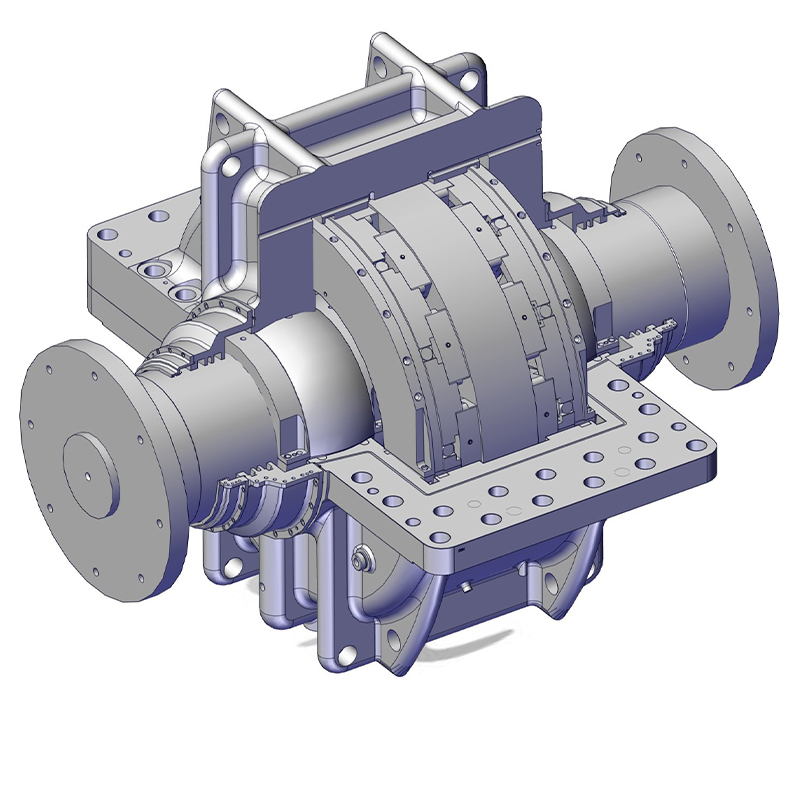
Rulman tipinizi seçmeden önce net temel başarı kriterlerini oluşturmalısınız. Akışkan film sistemleri, yüksek yüzey hızlarına sahip ortamlarda üstün performans gösterir. Enerji üretimi gibi sürekli çalışma senaryolarında hakimdirler. Ağır radyal ve eksenel yükleri zahmetsizce taşırlar.
Standart yuvarlanma elemanlı rulmanlar genellikle bu spesifik uç noktalarda arızalanır. Sürekli yüksek hızlı darbeler, bilyalı veya makaralı tasarımlarda ciddi metal yorgunluğuna neden olur. Bunun tersine, akışkan film sistemleri yükü çok daha geniş bir yüzey alanına yayar. Dönüş hızları ve yük ağırlıkları silindir yorulma sınırlarını aştığında bunları belirtmelisiniz.
Doğru alaşım karışımını seçmek operasyonel başarıyı belirler. Mühendisler genellikle iki ana kategori arasında karar verirler. Malzeme kimyasını kesinlikle çalışma ortamınıza göre eşleştirmeniz gerekir.
| Özellik | Kalay Bazlı Alaşım (ASTM Grade 2) | Kurşun Bazlı Alaşım |
|---|---|---|
| Birincil Taban | Kalay (Sn) - %88 veya daha fazla | Kurşun (Pb) - %75 veya daha fazla |
| Güç Seviyesi | Daha yüksek yapısal bütünlük | Daha düşük yorulma mukavemeti |
| Korozyon Direnci | Asidik yağlara karşı mükemmel | Belirli asitlere karşı hassas |
| İdeal Uygulamalar | Türbinler, yüksek hızlı kompresörler | Düşük hızlı fanlar, vagonlar |
| Maliyet Profili | Daha yüksek malzeme gideri | Son derece uygun maliyetli |
Kalay bazlı karışımlar daha yüksek hız ve sıcaklıklarda yapısal bütünlüğünü korur. Kurşun bazlı çeşitler kuru başlatma sırasında daha iyi sınır yağlama özellikleri sunar. Ancak kurşun bazlı seçenekler, büyük türbin rotorları için gerekli olan yorulma mukavemetinden yoksundur.
Erken arızayı önlemek için katı çevresel sınırlara saygı göstermelisiniz. Bu malzemeler belirli sıcaklık eşiklerine sahiptir. Tipik olarak 150°C'nin (300°F) üzerinde önemli yapısal güçlerini kaybetmeye başlarlar. Çoğu endüstriyel operatör, mutlak güvenliği sağlamak için uyarı alarmlarını çok daha düşük ayarlar.
Ayrıca bu sistemler kesinlikle sürekli ve temiz bir yağ beslemesine dayanır. Sıvı basıncındaki anlık bir kesinti bile hızlı ısı artışlarına neden olur. Petrol olmadan hidrodinamik kama anında çöker. Ortaya çıkan sürtünme, yumuşak metal kaplamayı saniyeler içinde tahrip edecektir.
Satıcılar erimiş metali arka kabuğa uygulamak için farklı yöntemler kullanır. Bu yöntemlerin uzun vadeli güvenilirliği nasıl etkilediğini anlamalısınız. Farklılıkları basit bir yapısal karşılaştırma tablosu kullanarak özetleyebiliriz.
| Özellik | Savurma Döküm | Statik (Yerçekimi) Dökme |
|---|---|---|
| İşlem | Dökme sırasında kabuğu yüksek devirde döndürür | Metali manuel olarak sabit kabuğa döker |
| Yoğunluk | Oldukça yoğun, boşluklar içe doğru itilmiş | Sıkışmış hava kabarcıklarına eğilimli |
| Bağ Dayanımı | Olağanüstü metalurjik bağlanma | Değişken, el becerisine bağlıdır |
| Kullanım Örneği | Endüstriyel sınıf ağır makineler | Hızlı onarımlar veya antika restorasyonu |
Santrifüj döküm, zorlu endüstriyel uygulamalar için tercih edilen seçenek olmayı sürdürüyor. Döndürme hareketi ağır metali kabuğa doğru dışarı doğru zorlar. Bu, iç boşluklardan arındırılmış, oldukça yoğun bir yapı oluşturur. Statik dökme genellikle hızlı, düşük stresli onarımlar için daha iyi hizmet verir.
Erimiş malzeme doğal olarak çıplak çeliğe veya dökme demire yapışmaz. Başarılı bir döküm tamamen kalaylama adı verilen kritik bir hazırlık adımına dayanır. Teknisyenler öncelikle arka kabuğu agresif kimyasal flukslar kullanarak temizlerler. Daha sonra mikroskobik derecede ince bir saf bağlama alaşımı tabakası uygularlar.
Bu ara katman kalıcı bir kimyasal ve mekanik bağ oluşturur. Yeni dökülen astar doğrudan bu kalaylı yüzeye kaynaşır. Kalaylama işlemi başarısız olursa, kalın astar sonunda arka kabuktan ayrılacaktır. Bu kopukluk doğrudan hızlı operasyonel başarısızlığa yol açar.
Ekipman yöneticileri sürekli olarak hasarlı üniteleri onarma veya değiştirme kararıyla karşı karşıya kalır. Bu seçenekleri doğru bir şekilde değerlendirmek için net bir karar mantığına ihtiyacınız var. Çelik destek yapısal olarak sağlam kalıyorsa, genellikle mevcut kabuğu yeniden dökmelisiniz.
Eski malzemenin eritilmesi ve yeni alaşımın yeniden dökülmesi önemli ölçüde daha az zaman alır. Yepyeni bir özel mermiyi işlemek için gereken devasa teslim sürelerini atlıyor. Ayrıca pahalı takım maliyetlerinden de kaçınırsınız. Tamamen yeni bir üniteyi ancak orijinal kabukta ciddi deformasyon veya derin yapısal çatlaklar varsa işlemelisiniz.
Operatörler, ciddi şaft hasarlarını önlemek için aşınma modellerini erken tespit etmelidir. Planlı kesintiler sırasında yapılan görsel incelemeler, birkaç farklı arıza modunu ortaya çıkarır.
Silme: Bu, yük bölgesi boyunca lekelenmiş veya erimiş metal olarak görünür. Aşırı ısınma veya ani yağ basıncı kaybı bu hasara neden olur.
Yorulma Çatlaması: Bu, küçük çatlaklardan veya eksik parçalardan (saçılma) oluşan bir mozaik olarak kendini gösterir. Döngüsel aşırı yükleme veya şiddetli titreşim tipik olarak yorulma arızasına yol açar.
Puanlama: Dönme yolu boyunca uzanan derin, paralel oluklar göreceksiniz. Yağ kaynağındaki ciddi partikül kirliliği bu derin çiziklere neden olur.
Korozyon: Bu, metal yüzeyinde koyu renkli, çukurlu alanlara benziyor. Yağlama yağının asidik bozunması daha yumuşak matrise agresif bir şekilde saldırır.
Makinenin ara sıra kapanması sırasında yalnızca görsel denetimlere güvenemezsiniz. Modern endüstriyel tesisler sürekli izleme sistemlerini kullanır. Direnç Sıcaklık Dedektörlerinin (RTD'ler) veya termokuplların entegre edilmesinin gerekliliğini vurgulayın. Doğrudan yük bölgesinden gerçek zamanlı sıcaklık verileri sağlarlar.
Ayrıca titreşim analiz araçlarını sürekli kullanmalısınız. Titreşim probları, sıvı filmi kararsızlığının erken belirtilerini yakalar. 'Yağ girdabı' veya 'yağ kamçısı' gibi olaylar farklı titreşim frekansları yaratır. Bu dengesizliklerin erken tespit edilmesi, operatörlerin fiziksel hasar oluşmadan önce yağın viskozitesini veya sıcaklığını ayarlamasına olanak tanır.
Yeni veya onarılmış herhangi bir üniteyi kurmadan önce malzeme bütünlüğünü kesinlikle doğrulamalısınız. Asla yeni dökülmüş bir yüzeyin sıfır iç kusur içerdiğini varsaymayın. Tedarik aşamasında belirli test protokollerini zorunlu kılmalısınız.
Tedarikçiler Ultrasonik Testi (UT) kullanmalıdır. Bu tahribatsız yöntem, astar ile kabuk arasındaki bağ kalitesini kontrol etmek için ses dalgalarını kullanır. UT, gizli boşlukları veya ayrılma alanlarını kolayca tanımlar. Ayrıca Boya Penetrant testini de talep etmelisiniz. Bu işlem, operasyonel stres altında büyümeden önce görünmeyen yüzey çatlaklarını ortaya çıkarır.
Doğru üretim veya onarım tesisini seçmek sıkı bir inceleme gerektirir. Basit fiyatlandırma yapılarının ötesine bakmalısınız. Güvenilir bir hizmet için hangi teknik yeteneklerin en önemli olduğunu tanımlayın Babbitt Rulman tesisi.
Doğrulanmış ISO 9001 sertifikalarına sahip satıcıları arayın. Bu, temel prosesin tekrarlanabilirliğini sağlar. Ayrıca kurum içi metalurjik test ekipmanına sahip olmalıdırlar. Bu, her dökümden önce alaşım kimyasını doğrulamalarına olanak tanır. Son olarak, güçlü tersine mühendislik yetenekleri büyük önem taşıyor. Eski makineler genellikle orijinal planlardan yoksundur ve satıcıların lazer tarama yoluyla boyutları haritalandırmasını gerektirir.
Endüstriyel kesintiler tesislere saatte binlerce dolara mal oluyor. Ticari gerçeklik, seçtiğiniz ortaklardan son derece hızlı yanıt süreleri gerektirir. Tedarikçiler 7/24 acil durumda hızlı yeniden bebek bakımı hizmetleri sunmalıdır.
Ancak hız, kalite kontrolünden ödün veremez. Hafta sonu acil durum sırasında bile tedarikçinin doğrulanmış QA/QC belgelerini sağlaması gerekir. Teslimatta imzalı ultrasonik test raporlarına ve boyutsal inceleme sayfalarına ihtiyacınız vardır. Yanında kağıt izi olmayan aceleye getirilmiş bileşenleri kabul etmeyin.
Teorik bilgiden aktif site yönetimine geçiş yapmanız gerekiyor. Bakım ekibinizden mevcut performans verilerini derhal denetlemesini isteyin. Tüm kritik makineler için geçmiş sıcaklık kayıtlarını ve titreşim eğilimlerini inceleyin.
Kesin şaft boyut toleranslarını ve güncel yağ kimyası raporlarını toplayın. Bu verileri derledikten sonra sertifikalı bir sıvı filmi uzmanına danışın. Kapsamlı bir mühendislik incelemesi talep edin veya yaklaşan yedek parçalar için bir RFQ gönderin. Proaktif planlama, ani ekipman arızası paniğini ortadan kaldırır.
Bu sistemlerin belirlenmesi, malzeme bilimi, sıkı yağlama yönetimi ve hassas üretim teknikleri arasında dikkatli bir denge kurulmasını gerektirir.
Yağ filmi bütünlüğünün ve yatak sıcaklıklarının düzenli olarak izlenmesi beklenmedik mekanik arızaları önler.
Döküm yöntemlerinin değerlendirilmesi ve ultrasonik test sonuçlarının doğrulanması, uzun ömürlü onarımlar sağlar.
Şeffaf, son derece yetenekli bir satıcıyla ortaklık kurmak genel güvenilirliği artırır ve operasyonel sürekliliği korur.
Eylem Adımı: Kapsamlı bir değerlendirme istemek, özel bir dökme teklifi almak veya kronik makine arızalarını gidermek için bugün deneyimli bir mühendislik ekibiyle iletişime geçin.
C: Terimler aynı bileşenin farklı yönlerini tanımlar. 'Babbitt' özellikle sürtünmeyi azaltmak için kullanılan yumuşak metal alaşımlı astarı ifade eder. 'Günlük', bir şaftın bir kabuk içinde döndüğü silindirik mekanik tasarımı ifade eder. Bu nedenle, bir Babbitt rulmanı, kaymalı yatağın belirli bir malzeme türü olarak hizmet eder.
C: Standart operasyonel güvenli bölgeler genellikle 130°F ila 180°F arasındadır. Tesisler genellikle uyarı alarmlarını 200°F civarında ayarlar. Mutlak açma sınırları, spesifik alaşıma bağlı olarak 230°F ila 250°F civarındadır. Bu sıcaklıkların ötesinde yumuşak metal hızla yapısal gücünü kaybeder ve erimeye başlar.
C: Mükemmel hidrodinamik koşullar altında ve tamamen temiz yağla bunların ömrü neredeyse sonsuz olabilir. Şaft asla metale temas etmez. Ancak gerçek dünyadaki yaşam süreleri büyük ölçüde operasyonel değişkenlere bağlıdır. Sık başlatma/durdurma döngüleri, yağ kirliliği ve şaftın yanlış hizalanması, pratik kullanım ömrünü önemli ölçüde azaltır.
C: Evet, teknisyenler ciddi şekilde hasar görmüş üniteleri çok etkili bir şekilde onarabilirler. Eski, hasarlı metali tamamen eritirler. Çelik kabuğu temizleyip yeniden kalaylıyorlar, ardından yeni erimiş alaşımı döküyorlar. Makinistler daha sonra yeni astarı kesin orijinal spesifikasyonlara göre küçültürler. Bu süreç, tamamen yeni parçaların tedarik edilmesinden çok daha hızlı çalışır.


