
Please Choose Your Language
بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 2026-06-08 منبع: سایت
مهندسان و تیم های تدارکات دائماً با فشار شدید برای نگهداری ماشین آلات سنگین مواجه هستند. شما به اصول مکانیکی قابل اعتماد، محدودیت های عملیاتی روشن و معیارهای دقیق منبع یابی برای بلبرینگ های فیلم سیال نیاز دارید. عملیات صنعتی با سرعت بالا به سادگی نمی توانند از عهده خرابی های غیرمنتظره یا قطعی های طولانی برآیند.
توقف برنامه ریزی نشده در تجهیزات پر بار مانند توربین ها، کمپرسورها و موتورهای بزرگ بسیار پرهزینه است. انتخاب یا تعمیر مواد یاتاقان مناسب برای محافظت از شفت های روتور گران قیمت کاملاً حیاتی است. شما باید از حداکثر طول عمر تجهیزات تحت این شرایط عملیاتی سخت اطمینان حاصل کنید.
این راهنما یک تجزیه فنی و تجاری کامل از سیستم های فیلم سیال را ارائه می دهد. ما عمیقاً بر روی مکانیک های عملیاتی، شناسایی شکست و ارزیابی دقیق تامین کننده تمرکز خواهیم کرد. دقیقاً یاد خواهید گرفت که چگونه این اجزای حیاتی را به درستی مشخص، بازرسی و منبع کنید.
عملکرد اصلی: یک یاتاقان بابیت به یک پوشش آلیاژی نرم و روانکاری هیدرودینامیکی برای کاهش اصطکاک و محافظت از شفتهای روتور حساس و پرهزینه در برابر آسیب متکی است.
مزیت استراتژیک: قابلیت جاسازی و سازگاری عالی را در مقایسه با یاتاقان های غلتشی ارائه می دهد و آنها را برای محیط های صنعتی با سرعت بالا و بار سنگین ایده آل می کند.
واقعیت نگهداری: در صورت به خطر افتادن روانکاری، مستعد 'پاک کردن' و خستگی است. نیاز به نظارت دقیق فیلم روغن دارد.
معیارهای منبع یابی: ارزیابی تعمیر (ریختن مجدد) در مقابل جایگزینی مستلزم ارزیابی روش های ریخته گری فروشنده، قابلیت های تست اولتراسونیک و انطباق آلیاژ است.
مهندسان به شدت به مخلوط های متالورژیکی خاص برای ماشین آلات سنگین متکی هستند. ترکیب فلز بابیت معمولاً دارای آلیاژهای مبتنی بر قلع یا سرب است. این آلیاژها حاوی کریستالهای میکروسکوپی سخت هستند که در داخل یک ماتریس فلزی بسیار نرمتر معلق هستند. کریستال های سخت بار مکانیکی شدید را تحمل می کنند. در همین حال، ماتریس نرم به مواد اجازه می دهد تا کمی با نیروهای عملیاتی سازگار شوند.
هدف اصلی آن به عنوان یک لایه سایش قربانی عمل می کند. اگر روغن کاری سیستم از کار بیفتد، آستر عمدا لکه دار یا ذوب می شود. این عمل خود تخریبی از شفت روتور فولادی بسیار گران قیمت در برابر امتیاز دهی فاجعه آمیز محافظت می کند. می توانید a را جایگزین کنید یاتاقان های بابیت بسیار راحت تر از بازسازی شفت توربین ویران شده است.
این اجزا از طریق تماس مستقیم فلز به فلز در طول عملیات عادی عمل نمی کنند. آنها کاملاً بر یک اصل به نام روانکاری هیدرودینامیکی متکی هستند. مکانیک عملیاتی از یک توالی فیزیکی بسیار خاص پیروی می کند.
حالت استراحت ثابت: شفت سنگین قبل از راه اندازی مستقیماً بر روی پوشش پایین قرار می گیرد.
چرخش اولیه: شفت شروع به چرخش می کند و مانند یک پمپ مکانیکی عمل می کند.
کشش سیال: چرخش روغن روان کننده را به فضای خالی میکروسکوپی می کشد.
تشکیل گوه: یک گوه سیال با فشار بالا در زیر ژورنال چرخش ایجاد می شود.
جداسازی کامل: این گوه فشار بالا به طور فیزیکی شفت را از سطح خارج می کند.
پس از بلند شدن، شفت کاملاً روی این لایه نازک روغن تحت فشار حرکت می کند. این اصطکاک مکانیکی را تقریباً به طور کامل از بین می برد. این اجازه می دهد تا عملیات مداوم در سرعت های فوق العاده برای چندین دهه.
منابع روغن صنعتی اغلب کثیفی های میکروسکوپی یا براده های فلزی را حمل می کنند. پوشش فلزی نرم خاصیت بسیار مهمی به نام قابلیت جاسازی را فراهم می کند. این آلاینده های کوچک را با خیال راحت به سطح خود جذب می کند. ذرات خارجی با خیال راحت در ماتریکس نرم فرو می روند. آنها برای خراش دادن محور چرخان به بیرون بیرون نمی زنند.
علاوه بر این، ماشین آلات بزرگ اغلب تغییر ساختاری جزئی یا انبساط حرارتی را تجربه می کنند. آستر سازگاری عالی را ارائه می دهد. برای تنظیم ناهنجاری های جزئی شفت، می تواند به صورت میکروسکوپی تغییر شکل دهد. این از لکه های موضعی با فشار بالا جلوگیری می کند. بدون این سازگاری، یاتاقان های صلب تحت بارهای ناهموار شکسته می شوند.
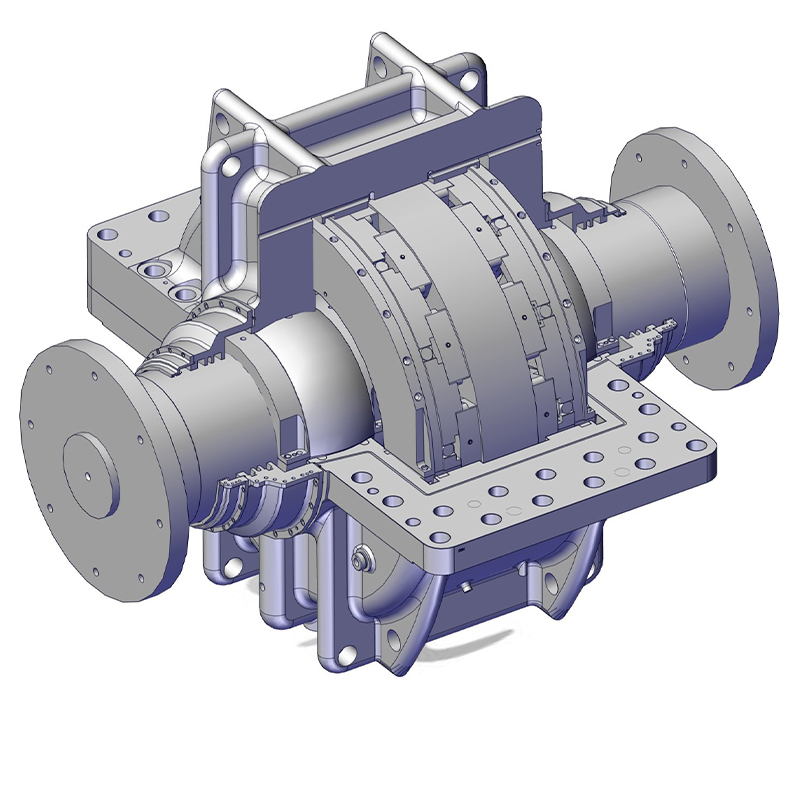
قبل از انتخاب نوع بلبرینگ، باید معیارهای موفقیت خط پایه را مشخص کنید. سیستمهای فیلم سیال در محیطهایی که دارای سرعتهای سطحی بالا هستند، عالی هستند. آنها در سناریوهای عملیات مداوم مانند تولید برق تسلط دارند. آنها بارهای شعاعی و محوری سنگین را بدون زحمت تحمل می کنند.
یاتاقانهای المان غلتشی استاندارد اغلب تحت این افراطهای خاص خراب میشوند. ضربه های ثابت با سرعت بالا باعث خستگی شدید فلز در طرح های توپی یا غلتکی می شود. برعکس، سیستم های فیلم سیال بار را در سطح بسیار بزرگتری پخش می کنند. هر زمان که سرعت چرخش و وزن بار از حد خستگی غلتک فراتر رفت، باید آنها را مشخص کنید.
انتخاب مخلوط آلیاژ صحیح موفقیت عملیاتی را دیکته می کند. مهندسان معمولاً بین دو دسته اصلی تصمیم می گیرند. شما باید شیمی مواد را کاملاً با محیط عملیاتی خود مطابقت دهید.
| آلیاژ | آلیاژ مبتنی بر قلع (ASTM Grade 2) | مبتنی بر سرب |
|---|---|---|
| پایه اولیه | قلع (Sn) - 88٪ یا بیشتر | سرب (Pb) - 75٪ یا بیشتر |
| سطح قدرت | یکپارچگی ساختاری بالاتر | قدرت خستگی کمتر |
| مقاومت در برابر خوردگی | عالی در برابر روغن های اسیدی | در برابر اسیدهای خاص آسیب پذیر است |
| برنامه های کاربردی ایده آل | توربین ها، کمپرسورهای پرسرعت | فن های کم سرعت، واگن های ریلی |
| نمایه هزینه | هزینه مواد بالاتر | بسیار مقرون به صرفه |
مخلوط های مبتنی بر قلع یکپارچگی ساختاری خود را در سرعت ها و دماهای بالاتر حفظ می کنند. انواع مبتنی بر سرب خواص روانکاری مرزی بهتری را در طول راه اندازی خشک ارائه می دهند. با این حال، گزینه های مبتنی بر سرب فاقد استحکام خستگی لازم برای روتورهای توربین عظیم هستند.
برای جلوگیری از شکست زودرس باید به مرزهای سختگیرانه محیطی احترام بگذارید. این مواد دارای آستانه دمایی خاصی هستند. آنها معمولاً شروع به از دست دادن استحکام ساختاری قابل توجهی در بالای 300 درجه فارنهایت (150 درجه سانتیگراد) می کنند. اکثر اپراتورهای صنعتی برای اطمینان از ایمنی کامل، آلارم های هشدار را بسیار پایین تر تنظیم می کنند.
علاوه بر این، این سیستمها کاملاً به عرضه مداوم و تمیز روغن متکی هستند. حتی یک وقفه لحظه ای در فشار مایع باعث افزایش سریع گرما می شود. بدون روغن، گوه هیدرودینامیکی فوراً فرو می ریزد. اصطکاک حاصل در عرض چند ثانیه پوشش فلزی نرم را از بین می برد.
فروشندگان از روش های مختلفی برای اعمال فلز مذاب روی پوسته پشتی استفاده می کنند. شما باید درک کنید که چگونه این روش ها بر قابلیت اطمینان طولانی مدت تأثیر می گذارد. ما می توانیم تفاوت ها را با استفاده از یک نمودار مقایسه ساختاری ساده خلاصه کنیم.
| ویژگی | گریز از مرکز ریخته گری | استاتیک (گرانشی) |
|---|---|---|
| فرآیند | در حین ریختن پوسته را با RPM بالا می چرخاند | فلز را به صورت دستی در پوسته ثابت می ریزد |
| تراکم | بسیار متراکم، حفره هایی که به داخل فشار می آورند | مستعد به دام افتادن حباب های هوا است |
| استحکام پیوند | اتصال متالورژیکی استثنایی | متغیر، به مهارت دستی بستگی دارد |
| استفاده از مورد | ماشین آلات سنگین صنعتی | تعمیرات سریع یا ترمیم عتیقه |
ریختهگری گریز از مرکز انتخاب ارجح برای کاربردهای صنعتی است. عمل چرخش فلز سنگین را به سمت بیرون در برابر پوسته مجبور می کند. این یک ساختار بسیار متراکم و عاری از حفره های داخلی ایجاد می کند. ریختن استاتیک اغلب برای تعمیرات سریع و کم استرس بهتر عمل می کند.
مواد مذاب به طور طبیعی به فولاد لخت یا چدن نمی چسبند. یک ریختن موفقیت آمیز کاملاً بر یک مرحله آماده سازی حیاتی به نام قلع زنی متکی است. تکنسین ها ابتدا پوسته پشتی را با استفاده از شارهای شیمیایی تهاجمی تمیز می کنند. سپس یک لایه نازک میکروسکوپی از آلیاژ پیوند خالص را اعمال می کنند.
این لایه میانی یک پیوند شیمیایی و مکانیکی دائمی ایجاد می کند. آستر تازه ریخته شده مستقیماً به این سطح قلع جوش می خورد. اگر فرآیند قلعسازی ناموفق باشد، آستر ضخیم در نهایت از پوسته پشتی جدا میشود. این جدا شدن مستقیماً منجر به شکست سریع عملیاتی می شود.
مدیران تجهیزات دائماً با تصمیم به تعمیر یا تعویض واحدهای آسیب دیده مواجه می شوند. برای ارزیابی صحیح این گزینه ها به یک منطق تصمیم گیری روشن نیاز دارید. اگر پوشش فولادی از نظر ساختاری سالم باقی بماند، معمولاً باید پوسته موجود را دوباره بریزید.
ذوب مواد قدیمی و ریختن مجدد آلیاژ جدید زمان بسیار کمتری می برد. زمانهای طولانی مورد نیاز برای ماشینکاری یک پوسته سفارشی جدید را دور میزند. همچنین از هزینه های گران قیمت ابزار جلوگیری می کنید. فقط در صورتی باید یک واحد کاملاً جدید را ماشین کاری کنید که پوسته اصلی دارای تاب خوردگی شدید یا ترک های ساختاری عمیق باشد.
اپراتورها باید الگوهای سایش را زودتر شناسایی کنند تا از آسیب فاجعه بار شفت جلوگیری کنند. بازرسی های بصری در طول قطعی های برنامه ریزی شده چندین حالت خرابی متمایز را نشان می دهد.
پاک کردن: این فلز به صورت لکه دار یا ذوب شده در سراسر ناحیه بار ظاهر می شود. گرم شدن بیش از حد یا کاهش ناگهانی فشار روغن باعث این آسیب می شود.
ترک خستگی: این حالت به صورت موزاییکی از ترکهای ریز یا تکههای از دست رفته (پوسته شدن) ظاهر میشود. اضافه بار چرخه ای یا ارتعاش شدید معمولاً باعث شکست خستگی می شود.
امتیاز دهی: شیارهای عمیق و موازی را خواهید دید که در امتداد مسیر چرخشی قرار دارند. آلودگی شدید ذرات در منبع روغن باعث ایجاد این خراش های عمیق می شود.
خوردگی: مانند نواحی تیره و حفرهدار روی سطح فلز به نظر میرسد. تخریب اسیدی روغن روان کننده به شدت به ماتریس نرم تر حمله می کند.
شما نمی توانید تنها به بازرسی های بصری در هنگام خاموش شدن گاه به گاه دستگاه اعتماد کنید. تاسیسات صنعتی مدرن از سیستم های نظارت مستمر استفاده می کنند. بر ضرورت ادغام آشکارسازهای دمای مقاومتی (RTD) یا ترموکوپل ها تاکید کنید. آنها داده های دمای لحظه ای را مستقیماً از منطقه بار ارائه می دهند.
علاوه بر این، شما باید به طور مداوم از ابزارهای تجزیه و تحلیل ارتعاش استفاده کنید. کاوشگرهای ارتعاشی علائم اولیه ناپایداری لایه سیال را مشاهده می کنند. پدیدههایی مانند 'چرخش روغن' یا ' شلاق روغن' فرکانسهای ارتعاشی متمایز ایجاد میکنند. تشخیص زودهنگام این ناپایداری ها به اپراتورها اجازه می دهد تا ویسکوزیته یا دما را قبل از آسیب فیزیکی تنظیم کنند.
قبل از نصب هر واحد جدید یا تعمیر شده، باید یکپارچگی مواد را کاملاً بررسی کنید. هرگز تصور نکنید که یک سطح تازه ریخته شده دارای نقص داخلی صفر است. شما باید پروتکل های آزمایشی خاصی را در مرحله تدارکات الزامی کنید.
تامین کنندگان باید از تست اولتراسونیک (UT) استفاده کنند. این روش غیر مخرب از امواج صوتی برای بررسی کیفیت پیوند بین آستر و پوسته استفاده می کند. UT به راحتی حفره های پنهان یا مناطق جدا شدن را شناسایی می کند. همچنین باید آزمایش Dye Penetrant را درخواست کنید. این فرآیند ترک های سطحی نامرئی را قبل از اینکه تحت تنش عملیاتی رشد کنند برجسته می کند.
انتخاب مرکز تولید یا تعمیر مناسب نیاز به بررسی دقیق دارد. شما باید فراتر از ساختارهای قیمت گذاری ساده نگاه کنید. مشخص کنید که چه قابلیت های فنی برای یک قابل اعتماد مهم است بلبرینگ بابیت تاسیسات
فروشندگان دارای گواهینامه های تایید شده ISO 9001 را جستجو کنید. این امر تکرارپذیری فرآیند پایه را تضمین می کند. آنها همچنین باید تجهیزات تست متالورژی داخلی داشته باشند. این به آنها اجازه می دهد تا قبل از هر بار ریختن، شیمی آلیاژ را تأیید کنند. در نهایت، قابلیت های قوی مهندسی معکوس اهمیت زیادی دارد. ماشینآلات قدیمی اغلب فاقد طرحهای اولیه هستند و از فروشندگان میخواهند که ابعاد را از طریق اسکن لیزری نقشهبرداری کنند.
قطعی های صنعتی هزاران دلار در ساعت هزینه دارد. واقعیت تجاری زمان پاسخگویی بسیار سریع را از شرکای انتخابی شما می طلبد. تامین کنندگان باید خدمات بازیابی سریع را به صورت اضطراری 24 ساعته ارائه دهند.
با این حال، سرعت نمی تواند فدای کنترل کیفیت شود. حتی در طول یک عجله اضطراری آخر هفته، تامین کننده باید مدارک تایید شده QA/QC را ارائه دهد. هنگام تحویل به گزارش های تست اولتراسونیک امضا شده و برگه های بازرسی ابعادی نیاز دارید. قطعات عجولانه را بدون دنباله کاغذ همراه نپذیرید.
شما باید از دانش تئوری به مدیریت فعال سایت گذر کنید. از تیم تعمیر و نگهداری خود بخواهید فوراً داده های عملکرد فعلی خود را بررسی کنند. گزارشهای دمایی تاریخی و روند ارتعاش را برای همه ماشینآلات حیاتی مرور کنید.
تلورانس های ابعادی شفت و گزارش های فعلی شیمی روغن را جمع آوری کنید. هنگامی که این داده ها را جمع آوری کردید، با یک متخصص خبره فیلم مایع مشورت کنید. درخواست یک بررسی مهندسی جامع یا ارائه یک RFQ برای قطعات یدکی قطعی آینده کنید. برنامه ریزی پیشگیرانه وحشت ناشی از خرابی ناگهانی تجهیزات را از بین می برد.
مشخص کردن این سیستم ها مستلزم تعادل دقیق علم مواد، مدیریت دقیق روغن کاری و تکنیک های دقیق ساخت است.
نظارت منظم بر یکپارچگی لایه روغن و دمای بلبرینگ از خرابی های مکانیکی غیرمنتظره جلوگیری می کند.
ارزیابی روشهای ریختهگری و تأیید نتایج آزمایش اولتراسونیک، تعمیرات طولانیمدت را تضمین میکند.
شراکت با یک فروشنده شفاف و با توانایی بالا، قابلیت اطمینان کلی را بهبود می بخشد و از تداوم عملیات محافظت می کند.
مرحله اقدام: امروز با یک تیم مهندسی با تجربه تماس بگیرید تا یک ارزیابی جامع درخواست کنید، یک قیمت سفارشی ریختن را تضمین کنید، یا هرگونه خرابی مزمن ماشین آلات را عیب یابی کنید.
A: اصطلاحات جنبه های مختلف یک جزء را توصیف می کنند. 'Babbitt' به طور خاص به روکش فلزی نرم که برای کاهش اصطکاک استفاده می شود اشاره دارد. 'ژورنال' به طراحی مکانیکی استوانه ای اشاره دارد که در آن شفت در داخل یک پوسته می چرخد. بنابراین، یک یاتاقان بابیت به عنوان یک نوع ماده خاص از یاتاقان های ژورنال عمل می کند.
A: مناطق امن عملیاتی استاندارد معمولاً بین 130 درجه فارنهایت و 180 درجه فارنهایت است. تجهیزات معمولاً آلارم های هشدار را در حدود 200 درجه فارنهایت تنظیم می کنند. محدودیتهای سفر مطلق بسته به آلیاژ خاص، در حدود 230 درجه فارنهایت تا 250 درجه فارنهایت قرار دارند. فراتر از این دماها، فلز نرم به سرعت استحکام ساختاری خود را از دست می دهد و شروع به ذوب شدن می کند.
پاسخ: در شرایط هیدرودینامیکی عالی با روغن کاملاً تمیز، عمر آنها تقریباً نامحدود است. شفت هرگز فلز را لمس نمی کند. با این حال، طول عمر در دنیای واقعی به شدت به متغیرهای عملیاتی بستگی دارد. چرخه های مکرر استارت/توقف، آلودگی روغن، و ناهماهنگی شفت به طور قابل توجهی طول عمر عملی آنها را کاهش می دهد.
پاسخ: بله، تکنسین ها می توانند واحدهایی که به شدت آسیب دیده اند را بسیار موثر تعمیر کنند. آنها فلز قدیمی و آسیب دیده را به طور کامل ذوب می کنند. آنها پوسته فولادی را تمیز و دوباره قلع می کنند، سپس آلیاژ مذاب جدید را می ریزند. سپس ماشینکارها آستر جدید را به مشخصات دقیق اصلی تبدیل میکنند. این فرآیند بسیار سریعتر از تامین قطعات کاملا جدید کار می کند.


