
Please Choose Your Language
Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 24/08/2026 Origine: Sito
L'asta del pistone in un compressore alternativo collega la traversa alla testa del pistone, trasmettendo la forza assiale attraverso ogni ciclo di compressione. Quando fallisce, il compressore si ferma. Un'asta rotta può danneggiare la camicia del cilindro, distruggere il sistema di baderna e contaminare il flusso di gas con detriti. Per gli impianti che eseguono la compressione del gas ad alta pressione in applicazioni petrolchimiche, di gas di scisto o di trattamento chimico, un singolo guasto dell'asta di un pistone può significare giorni di tempi di fermo non pianificati e costi di riparazione significativi.
Capire perché le aste dei pistoni si guastano è il primo passo per prevenire i guasti. Questa guida tratta i principali meccanismi di guasto, come riconoscere i primi segnali di allarme e quali decisioni di manutenzione e approvvigionamento riducono effettivamente i rischi a lungo termine.
Le cause più comuni di guasto dell'asta del pistone del compressore alternativo sono:
Fessurazione da fatica da carichi ciclici di trazione e compressione nei punti di concentrazione delle sollecitazioni
Il disallineamento tra lo stelo del pistone, la traversa e la linea centrale del cilindro causa un carico non uniforme
Danni superficiali tra cui rigature, irritazioni e vaiolature dovuti a scarsa lubrificazione o contaminazione
Corrosione dovuta a composizioni di gas aggressive che attaccano la superficie dello stelo o l'area del premistoppa
Sovraccarico dovuto a condizioni operative anomale come trascinamento di liquido, guasto della valvola o picchi di pressione
L'usura della guarnizione consente perdite di gas che nel tempo erodono la superficie dello stelo
La maggior parte dei fallimenti coinvolge più di un fattore. Un'asta disallineata accelera l'usura della guarnizione, consentendo al gas corrosivo di entrare in contatto con la superficie, provocando cricche da fatica. Catturare uno qualsiasi di questi in anticipo può spezzare la catena.
Lo stelo del pistone è un albero tondo di precisione che collega il gruppo biella forgiata del pistone del compressore alla traversa su un'estremità e testa del pistone del compressore dall'altro. Durante ogni rotazione dell'albero motore, l'asta trasmette movimento alternativo e forza meccanica alla testa del pistone, che comprime il gas all'interno del cilindro. L'asta passa attraverso il premistoppa, dove gli anelli di tenuta formano una tenuta dinamica che impedisce al gas ad alta pressione di fuoriuscire nel basamento.
Ciò significa che lo stelo svolge contemporaneamente tre funzioni: trasmettere la forza assiale, mantenere l'integrità della tenuta dinamica con il sistema di baderna e preservare l'allineamento tra pistone e cilindro. Un errore in una qualsiasi di queste funzioni può innescare un problema a cascata.
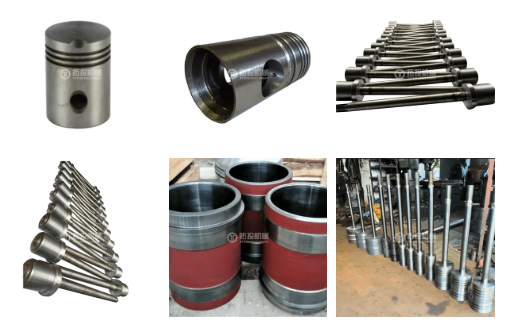
La fatica è la principale causa di guasto dello stelo. Ogni ciclo di compressione applica allo stelo uno stress alternato di trazione e compressione. Nel corso di milioni di cicli, le microfessure possono formarsi nei punti di concentrazione delle sollecitazioni: radici delle filettature, raggi di raccordo, transizioni di diametro e difetti superficiali. Una volta iniziata, la fessura si propaga ad ogni ciclo fino a quando la sezione trasversale rimanente non può più sopportare il carico e l'asta si frattura.
Diversi fattori accelerano la fessurazione per fatica. Una superficie dell'asta con segni di lavorazione o bruciature da molatura funge da iniziatore della cricca. Le connessioni filettate con raggi di raccordo insufficienti concentrano lo stress alla radice. Il trattamento termico che lascia stress residuo nello strato superficiale riduce la durata a fatica. Inoltre, gli ambienti corrosivi abbassano il limite di fatica attaccando la superficie e creando crepe dovute a cavità.
Quando lo stelo, la traversa e il cilindro non sono perfettamente coassiali, lo stelo è soggetto a sollecitazioni di flessione oltre al carico assiale. Questo stress di flessione si alterna ad ogni corsa, accelerando la fatica. Il disallineamento costringe inoltre la baderna a lavorare di più su un lato, causando un'usura irregolare che lascia fuoriuscire il gas oltre l'asta. Tale perdita può erodere la superficie dell'asta e aumentare la temperatura locale, creando un circuito di feedback che riduce la durata dell'asta.
Le cause più comuni di disallineamento includono un assemblaggio non corretto, un disadattamento dovuto alla crescita termica tra il cilindro e il telaio, assestamenti delle fondazioni e giochi di guida della traversa usurati. IL Il gruppo della traversa del compressore gioca un ruolo diretto in questo caso: se la guida della traversa è usurata o il gioco del perno della traversa è eccessivo, il percorso dell'asta devia dalla linea centrale del cilindro.
La superficie dell'asta che attraversa il sistema di baderna deve mantenere una finitura e una durezza precise. Qualsiasi danno a questa superficie deteriora la tenuta della baderna e accelera l'usura dello stelo. Possono verificarsi rigature quando particelle solide entrano nel premistoppa a causa di gas sporco, mancata lubrificazione o detriti dovuti a guasti di componenti a monte. Il grippaggio si verifica quando lo stelo e i materiali di guarnizione interagiscono sotto un'elevata pressione di contatto senza un adeguato film lubrificante. La vaiolatura dovuta alla corrosione crea aumenti di stress che danno origine a cricche da fatica.
Composizioni di gas contenenti idrogeno solforato, anidride carbonica, cloruri o umidità possono attaccare la superficie dell'asta direttamente o attraverso l'interfaccia della guarnizione. Lo stress cracking da solfuri e l'infragilimento da idrogeno sono rischi specifici nel servizio di gas acido. Anche nelle applicazioni con gas nominalmente secco, la condensa durante gli arresti o i transitori di temperatura può introdurre umidità che corrode la superficie dello stelo nell'area del premistoppa.
Il trascinamento di liquido nel cilindro crea un carico idraulico che può superare il carico di snervamento dello stelo in un singolo ciclo. Una valvola di scarico guasta che consente alla piena pressione differenziale di agire su un lato del pistone crea un carico sbilanciato. I picchi di pressione dovuti alla chiusura rapida della valvola, alla risonanza delle tubazioni o a disturbi del processo possono produrre carichi transitori ben al di sopra dell'involucro di progetto. Ognuno di questi eventi può piegare l'asta, danneggiare la connessione filettata o provocare una fessura che successivamente si propaga per fatica.
I guasti all'asta del pistone raramente si verificano senza preavviso. I seguenti sintomi compaiono spesso prima di una rottura catastrofica:
Le perdite della guarnizione aumentano oltre la normale velocità di sfiato, indicando usura della superficie dello stelo o perdita di allineamento
Aumento della temperatura nel premistoppa, che suggerisce attrito dovuto a rigature, grippaggi o lubrificazione insufficiente
Le vibrazioni cambiano nell'area della traversa o del cilindro, spesso indicando lo sviluppo di disallineamento o allentamento
Rumore insolito proveniente dall'area del cilindro, compresi colpi metallici che potrebbero indicare un dado del pistone allentato o una rottura dell'asta
Contaminazione di gas nel basamento o nello sfiato del telaio, indicante un guasto della guarnizione e un danno alla superficie dell'asta
Difetti superficiali visivi rilevati durante l'ispezione programmata: rigature, vaiolature, scolorimento o sfregamento nelle connessioni filettate
Ognuno di questi segni merita un'indagine immediata. Continuando a far funzionare un compressore con un sospetto problema all'asta si rischia un guasto catastrofico che può danneggiare il cilindro, il pistone e le valvole.
| Modalità di guasto | Cause primarie | Misure di prevenzione |
|---|---|---|
| Rottura per fatica | Sollecitazione ciclica nei punti di concentrazione delle sollecitazioni; difetti superficiali; trattamento termico inadeguato | Specificare raggi di raccordo adeguati alle radici della filettatura; richiedono finiture superficiali con rugosità controllata; verificare che il trattamento termico elimini le tensioni residue; eseguire controlli non distruttivi periodici |
| Disallineamento | Assemblaggio scadente; guide della traversa usurate; assestamento delle fondazioni; crescita termica | Verificare la coassialità durante l'installazione; monitorare il gioco della guida della traversa; verificare l'allineamento dopo i lavori di fondazione; utilizzare strumenti di allineamento laser |
| Punteggio superficiale | Contaminazione nel premistoppa; lubrificazione fallita; detriti derivanti dal guasto a monte | Installare un'adeguata filtrazione del gas; mantenere la lubrificazione del premistoppa; ispezionare le condizioni dell'imballaggio; sostituire l'imballaggio prima che si verifichino danni alla superficie |
| Corrosione | Servizio gas acido; condensa di umidità; materiale dell'asta incompatibile per la composizione del gas | Specificare il materiale resistente alla corrosione o il trattamento superficiale per l'applicazione; mantenere il gas di spurgo durante gli arresti; monitorare i cambiamenti nella composizione del gas |
| Sovraccarico | Trascinamento di liquidi; guasto della valvola; picchi di pressione; sconvolgimenti del processo | Installare la separazione dei liquidi a monte; monitorare le prestazioni della valvola; utilizzare la protezione limitatrice della pressione; formare gli operatori sulle procedure di arresto |
| Usura correlata all'imballaggio | Tempra dell'anello di baderna; materiale di imballaggio errato; foro della guarnizione usurato | Sostituire l'imballaggio nei tempi previsti; abbinare il materiale di imballaggio al trattamento superficiale dell'asta; ispezionare la superficie dell'asta durante la sostituzione della guarnizione |
L'ispezione regolare è lo strumento più efficace per prevenire guasti allo stelo. I seguenti metodi, utilizzati singolarmente o in combinazione, possono rilevare lo sviluppo di problemi prima che portino a una rottura.
L'ispezione visiva della superficie dell'asta durante gli arresti programmati può rivelare rigature, vaiolature, scolorimento e fessurazioni iniziali. Utilizzare un boroscopio se non è possibile estrarre completamente l'asta. Il test con liquidi penetranti (PT) rileva crepe superficiali che sono troppo piccole per essere viste ad occhio nudo. Il test delle particelle magnetiche (MT) funziona su materiali di barre ferromagnetiche e può trovare crepe nel sottosuolo vicino alla superficie.
Misurare il diametro dell'asta in più punti lungo la lunghezza per rilevare usura, rastremazione o piegatura. Controllare la rettilineità utilizzando un comparatore o uno strumento di allineamento laser con l'asta supportata nei suoi punti di perno. Qualsiasi deviazione dalla tolleranza di rettilineità originale indica una flessione permanente dovuta al sovraccarico o un'usura irregolare dovuta al disallineamento.
I test ad ultrasuoni (UT) possono rilevare difetti interni o grandi crepe che non hanno ancora raggiunto la superficie. Questo metodo è utile per le aste con una lunga storia di utilizzo in cui potrebbero svilupparsi danni da fatica sotto la superficie. Per le connessioni filettate, il test con correnti parassite può rilevare cricche superficiali e vicine alla superficie alle radici della filettatura che sono difficili da ispezionare visivamente.
I sistemi di monitoraggio online che monitorano le vibrazioni sulla traversa e sul cilindro, oltre alla temperatura sul premistoppa, possono rilevare lo sviluppo di problemi mentre il compressore è in funzione. Una tendenza all'aumento della temperatura del premistoppa nel corso di settimane o mesi spesso precede un cedimento della superficie dello stelo. Cambiamenti nell'impronta delle vibrazioni sulla traversa possono indicare lo sviluppo di un disallineamento o un allentamento che alla fine danneggerà l'asta.
Le scelte effettuate quando si ordina uno stelo sostitutivo hanno un impatto diretto sulla sua durata. Diverse specifiche meritano attenzione prima di effettuare un ordine.
Il materiale dell'asta deve corrispondere all'applicazione. Per i servizi petrolchimici e di gas di scisto standard, l'acciaio legato forgiato fornisce la resistenza e la tenacità necessarie per il carico ciclico ad alta frequenza. Per le applicazioni con gas acido, il materiale deve soddisfare i requisiti NACE MR0175 o standard equivalenti, con durezza controllata per resistere alla rottura da stress da solfuro. Per gli ambienti corrosivi, l'acciaio inossidabile o i trattamenti superficiali come la nitrurazione possono prolungare la durata. Il certificato del materiale deve essere riconducibile all'asta specifica.
La superficie dello stelo a contatto con la baderna richiede una durezza e una finitura superficiale specifiche per resistere all'usura e mantenere l'integrità della tenuta. Le superfici indurite, tramite tempra a induzione, nitrurazione o cromatura, prolungano la durata della guarnizione e resistono ai graffi. La rugosità superficiale deve rientrare nell'intervallo specificato dal produttore della baderna; una tenuta troppo ruvida accelera l'usura della baderna, una tenuta troppo liscia impedisce la ritenzione del lubrificante.
Rettilineità, rotondità e coassialità influiscono direttamente sulle prestazioni della canna. Una canna prodotta con uno stretto controllo su questi parametri mantiene una precisione assiale stabile durante il movimento alternativo ad alta velocità, riducendo il rischio di carico decentrato e di usura anomala della guarnizione. Le superfici di riferimento critiche dovrebbero essere stabilite in un'unica configurazione, con lavorazioni di precisione multiprocesso e operazioni di raddrizzatura che mantengano l'integrità dimensionale.
Richiedi certificati dei materiali, registrazioni dei trattamenti termici, rapporti di ispezione dimensionale e risultati NDT con ogni spedizione di barre. Questa documentazione supporta l'analisi delle cause profonde in caso di guasto e garantisce la coerenza dei lotti per l'inventario dei pezzi di ricambio. Un fornitore che fornisce la tracciabilità completa dimostra una disciplina di produzione che si estende al prodotto stesso.
Shanghai TOTEM Machinery Co., Ltd. produce parti personalizzate di compressori alternativi sulla base dei disegni del cliente, comprese aste di pistoni prodotte mediante forgiatura integrale con un controllo rigoroso su rettilineità, rotondità e coassialità. L'azienda fornisce la documentazione completa di tracciabilità di ogni spedizione. Se hai bisogno di un'asta sostitutiva o hai riscontrato un guasto e desideri discutere le specifiche relative ai materiali e alla produzione, Contatta Shanghai TOTEM Machinery per una discussione tecnica.
Oltre all'approvvigionamento, le pratiche di manutenzione continua determinano la durata in servizio di uno stelo. Le seguenti pratiche hanno il maggiore impatto sulla longevità della canna.
Sostituire gli anelli di tenuta nei tempi previsti, non dopo che si sono guastati. Gli anelli di tenuta induriti danneggiano la superficie dello stelo. Quando si sostituisce la baderna, ispezionare la superficie dello stelo per individuare segni di usura, rigature o scolorimento dovuto al calore. Se l'asta mostra usura ma rientra ancora nei limiti di tolleranza, il ricondizionamento della superficie può prolungarne la durata. Se l'usura supera la tolleranza, sostituire l'asta prima che si guasti in modo catastrofico è molto meno costoso che gestire un'asta rotta all'interno di un compressore in funzione.
Una lubrificazione adeguata tra lo stelo e la baderna è fondamentale. Una lubrificazione insufficiente provoca grippaggi e rigature. Una quantità eccessiva può causare rigonfiamento dell'imballaggio e contaminazione da gas. Monitorare la portata e la qualità del flusso del lubrificante. Nelle applicazioni di compressione senza olio, il trattamento superficiale dello stelo e il materiale di guarnizione devono essere compatibili con il funzionamento a secco.
Controllare l'allineamento dell'asta dopo qualsiasi intervento di manutenzione importante: sostituzione del cilindro, sostituzione della traversa, revisione delle guarnizioni o lavori sulle fondamenta. Utilizzare i comparatori per misurare l'eccentricità dello stelo alle estremità del cilindro e della traversa. Se l'eccentricità supera le specifiche del produttore, correggere l'allineamento prima di rimettere in servizio il compressore.
Installare e mantenere la filtrazione del gas a monte del compressore. La contaminazione da particolato nel flusso di gas può entrare nel premistoppa e rigare lo stelo. Il trascinamento di liquidi può causare un sovraccarico idraulico. Monitorare la composizione del gas per individuare eventuali modifiche che potrebbero introdurre componenti corrosivi che richiedono modifiche materiali o operative.
Nella maggior parte dei casi è possibile prevenire il guasto dell'asta del pistone del compressore alternativo. La chiave è comprendere che i guasti si sviluppano nel tempo attraverso meccanismi interagenti: fatica, disallineamento, danni superficiali, corrosione e sovraccarico si alimentano a vicenda. L'ispezione regolare della superficie, la verifica dimensionale, gli NDT e il monitoraggio online rilevano tempestivamente i problemi. La corretta selezione dei materiali, il trattamento superficiale e la precisione della produzione costituiscono le basi per una lunga durata. Inoltre, una manutenzione disciplinata delle guarnizioni, della lubrificazione, dell'allineamento e della qualità del gas mantiene l'asta operativa all'interno del suo involucro di progettazione. Per le strutture che dipendono dalla compressione continua del gas, investire in aste sostitutive di alta qualità e in ispezioni proattive è un modo semplice per evitare i costi molto maggiori derivanti dai tempi di inattività non pianificati.
Non esiste una durata di vita fissa. La durata dello stelo dipende dalle condizioni operative, dalla qualità della manutenzione e dalla scelta del materiale. In condizioni normali, con una corretta manutenzione, una canna ben costruita può durare diversi anni. Le aste in servizio corrosivo o sotto sovraccarico frequente potrebbero guastarsi molto prima. L'ispezione regolare è l'unico modo affidabile per valutare la vita residua.
Talvolta i danni superficiali minori possono essere riparati mediante molatura o lucidatura per rimuovere il difetto, a condizione che il diametro finito rimanga entro la tolleranza e il trattamento superficiale possa essere ripristinato. Intaccature profonde, crepe o piegature richiedono la sostituzione. Qualsiasi riparazione dovrebbe includere la verifica NDT che non rimangano crepe.
L'aumento delle perdite della baderna e l'aumento della temperatura del premistoppa sono gli indicatori precoci più comuni. Questi sintomi suggeriscono usura della superficie dello stelo, perdita di allineamento o indurimento della baderna. Indagare immediatamente può prevenire un fallimento catastrofico.
Non necessariamente. Se l'asta originale si guasta a causa di corrosione o fatica, la sostituzione dovrebbe utilizzare un materiale o un trattamento superficiale più adatto alle condizioni operative effettive. Esaminare la causa principale del guasto e consultare il produttore per selezionare la specifica del materiale appropriato.
La traversa guida lo stelo del pistone e isola le forze laterali. Se il gioco della guida della traversa è eccessivo o il perno della traversa è usurato, il percorso dell'asta devia dalla linea centrale del cilindro. Questo disallineamento provoca un'usura irregolare della guarnizione, sollecitazioni di flessione nell'asta e affaticamento accelerato. È essenziale controllare le condizioni della traversa durante l'ispezione dell'asta.


