
Please Choose Your Language
بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 2026-08-24 منبع: سایت
میله پیستون در یک کمپرسور رفت و برگشتی، کراس هد را به سر پیستون متصل می کند و نیروی محوری را در هر سیکل فشرده سازی منتقل می کند. هنگامی که از کار می افتد، کمپرسور متوقف می شود. میله شکسته می تواند به آستر سیلندر آسیب برساند، سیستم بسته بندی را از بین ببرد و جریان گاز را با زباله آلوده کند. برای تأسیساتی که فشرده سازی گاز پرفشار در کاربردهای پتروشیمی، گاز شیل یا پردازش شیمیایی دارند، خرابی تک پیستون می تواند به معنای روزهای توقف برنامه ریزی نشده و هزینه های قابل توجه تعمیر باشد.
درک اینکه چرا میله های پیستون از کار می افتند اولین گام برای جلوگیری از خرابی است. این راهنما مکانیسمهای اصلی خرابی، نحوه تشخیص علائم هشدار اولیه و تصمیمات نگهداری و تدارکات را در درازمدت کاهش میدهد.
شایع ترین علل خرابی میله پیستون کمپرسور رفت و برگشتی عبارتند از:
ترک خستگی ناشی از بارهای کششی و فشاری چرخه ای در نقاط تمرکز تنش
ناهماهنگی بین میله پیستون، سر متقاطع و خط مرکزی سیلندر که باعث بارگذاری ناهموار می شود
آسیبهای سطحی از جمله سنگزدگی، ضایعات و سوراخشدگی ناشی از روغنکاری ضعیف یا آلودگی
خوردگی ناشی از ترکیبات گاز تهاجمی که به سطح میله یا ناحیه جعبه پر کردن حمله می کند
اضافه بار ناشی از شرایط عملیاتی غیرعادی مانند انتقال مایع، خرابی دریچه یا افزایش فشار
سایش بسته بندی اجازه نشت گاز را می دهد که سطح میله را در طول زمان فرسایش می دهد
اکثر شکست ها بیش از یک عامل را شامل می شوند. یک میله نامرتب سایش بسته بندی را تسریع می کند، که اجازه می دهد گاز خورنده با سطح تماس پیدا کند، که باعث ایجاد ترک های خستگی می شود. گرفتن زودهنگام هر یک از اینها می تواند زنجیره را بشکند.
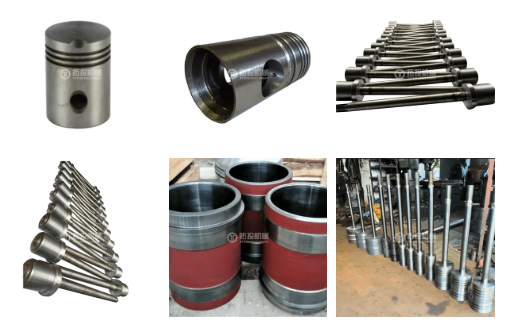
میله پیستون یک شفت گرد دقیق است که به هم متصل می شود آهنگری مجموعه میله پیستون کمپرسور به crosshead در یک طرف و سر پیستون کمپرسور از طرف دیگر. در طی هر چرخش میل لنگ، میله حرکت رفت و برگشتی و نیروی مکانیکی را به سر پیستون منتقل می کند که گاز داخل سیلندر را فشرده می کند. میله از داخل جعبه پر می گذرد، جایی که حلقه های بسته بندی یک مهر و موم پویا را تشکیل می دهند که از خروج گاز پرفشار به داخل میل لنگ جلوگیری می کند.
این بدان معناست که میله به طور همزمان سه کار را انجام می دهد: انتقال نیروی محوری، حفظ یکپارچگی مهر و موم دینامیکی با سیستم بسته بندی، و حفظ تراز بین پیستون و سیلندر. نقص در هر یک از این عملکردها می تواند باعث ایجاد یک مشکل آبشاری شود.
خستگی علت اصلی خرابی میله پیستون است. هر چرخه فشاری تنش کششی و فشاری متناوب را به میله اعمال می کند. در طی میلیونها چرخه، ریزترکها میتوانند در نقاط تمرکز تنش شروع شوند: ریشههای نخ، شعاع فیله، انتقال قطر و عیوب سطح. هنگامی که یک ترک شروع می شود، در هر چرخه پخش می شود تا زمانی که سطح مقطع باقی مانده دیگر قادر به حمل بار نباشد و میله شکسته شود.
عوامل متعددی باعث تسریع ترک خوردن ناشی از خستگی می شود. سطح میله ای با علائم ماشین کاری یا سوختگی سنگ زنی به عنوان آغازگر ترک عمل می کند. اتصالات نخ با شعاع فیله ناکافی، تنش را در ریشه متمرکز می کند. عملیات حرارتی که باعث ایجاد تنش پسماند در لایه سطحی می شود، عمر خستگی را کاهش می دهد. و محیط های خورنده با حمله به سطح و ایجاد ترک های ایجاد شده توسط گودال، حد خستگی را کاهش می دهند.
زمانی که میله پیستون، سر متقاطع و سیلندر کاملاً هم محور نیستند، میله علاوه بر بار محوری، تنش خمشی را نیز تجربه می کند. این تنش خمشی با هر ضربه متناوب می شود و خستگی را تسریع می کند. ناهماهنگی همچنین باعث می شود بسته بندی در یک طرف سخت تر کار کند و باعث سایش ناهموار می شود که باعث می شود گاز از میله عبور کند. این نشت می تواند سطح میله را فرسایش دهد و دمای محلی را افزایش دهد و یک حلقه بازخورد ایجاد کند که عمر میله را کوتاه می کند.
منابع رایج ناهماهنگی عبارتند از مونتاژ نامناسب، عدم تطابق رشد حرارتی بین سیلندر و قاب، ته نشین شدن پایه و فاصله های راهنمای متقاطع فرسوده. را مونتاژ کراس هد کمپرسور در اینجا نقش مستقیمی ایفا می کند: اگر راهنمای ضربدر فرسوده باشد یا فاصله پین متقاطع بیش از حد باشد، مسیر میله از خط مرکزی سیلندر منحرف می شود.
سطح میله ای که از سیستم بسته بندی عبور می کند باید یک پرداخت دقیق و سختی را حفظ کند. هر گونه آسیب به این سطح باعث تخریب مهر و موم بسته بندی و تسریع سایش میله می شود. زمانی که ذرات جامد از گاز کثیف، روغن کاری ناموفق، یا زباله های ناشی از خرابی اجزای بالادست وارد جعبه پرکننده شوند، امتیازدهی می تواند رخ دهد. گالینگ زمانی اتفاق میافتد که میله و مواد بستهبندی تحت فشار تماس بالا بدون لایه روانکاری کافی با هم تعامل دارند. ایجاد حفره در اثر خوردگی باعث افزایش استرس می شود که باعث ایجاد ترک های خستگی می شود.
ترکیبات گازی حاوی سولفید هیدروژن، دی اکسید کربن، کلریدها یا رطوبت می توانند مستقیماً یا از طریق رابط بسته بندی به سطح میله حمله کنند. ترک خوردگی تنش سولفید و شکنندگی هیدروژنی از خطرات خاص در سرویس گاز ترش هستند. حتی در کاربردهای گاز به طور اسمی خشک، تراکم در هنگام خاموش شدن یا گذرا دما می تواند رطوبتی ایجاد کند که سطح میله را در ناحیه جعبه پرکننده خورده می کند.
انتقال مایع به داخل سیلندر بار هیدرولیکی ایجاد می کند که می تواند در یک چرخه از قدرت تسلیم میله فراتر رود. یک شیر تخلیه ناموفق که اجازه می دهد فشار دیفرانسیل کامل در یک طرف پیستون عمل کند، بار نامتعادل ایجاد می کند. افزایش فشار ناشی از بسته شدن سریع دریچه، رزونانس لولهها یا اختلالات فرآیند میتواند بارهای گذرا را در بالای پوشش طراحی ایجاد کند. هر یک از این رویدادها می تواند میله را خم کند، به اتصال رزوه آسیب برساند یا ترکی ایجاد کند که بعداً با خستگی منتشر می شود.
خرابی میله پیستون به ندرت بدون هشدار اتفاق می افتد. علائم زیر اغلب قبل از یک استراحت فاجعه بار ظاهر می شود:
نشتی بسته بندی فراتر از نرخ دریچه معمولی افزایش می یابد، که نشان دهنده سایش سطح میله یا از بین رفتن تراز است
افزایش دما در جعبه چاشنی، نشان دهنده اصطکاک ناشی از گل زدن، گاز دادن یا روغن کاری ناکافی است.
تغییرات ارتعاش در ناحیه متقاطع یا سیلندر، که اغلب به ایجاد ناهماهنگی یا شلی اشاره دارد.
صدای غیرمعمول از ناحیه سیلندر، از جمله ضربه فلزی که ممکن است نشان دهنده شل شدن مهره پیستون یا ایجاد ترک میله باشد.
آلودگی گاز در میل لنگ یا دریچه قاب، نشان دهنده خرابی بسته بندی و آسیب سطح میله است.
عیوب سطح بصری که در طول بازرسی برنامه ریزی شده شناسایی می شوند: نقطه گذاری، سوراخ شدن، تغییر رنگ یا خراش در اتصالات رزوه
هر یک از این علائم نیاز به بررسی فوری دارد. ادامه کار کمپرسور با مشکل مشکوک میله خطر خرابی فاجعه باری را به همراه دارد که می تواند به سیلندر، پیستون و سوپاپ ها آسیب برساند.
| حالت خرابی جدول پیشگیری | علل اولیه | اقدامات پیشگیری |
|---|---|---|
| ترک خوردگی خستگی | تنش چرخه ای در نقاط تمرکز تنش؛ نقص سطح؛ عملیات حرارتی ناکافی | شعاع فیله کافی را در ریشه نخ مشخص کنید. نیاز به تکمیل سطح با زبری کنترل شده؛ بررسی کنید که عملیات حرارتی استرس باقیمانده را از بین می برد. انجام NDT دوره ای |
| ناهماهنگی | مونتاژ ضعیف؛ راهنماهای متقاطع فرسوده؛ ته نشین شدن پایه؛ رشد حرارتی | بررسی هم محوری در حین نصب؛ نظارت بر ترخیص راهنمای crosshead; بررسی تراز پس از کار فونداسیون؛ از ابزارهای تراز لیزری استفاده کنید |
| امتیازدهی سطحی | آلودگی در جعبه چاشنی؛ روغن کاری ناموفق؛ زباله های ناشی از خرابی بالادست | نصب فیلتر مناسب گاز؛ حفظ روغن کاری جعبه پر کردن؛ شرایط بسته بندی را بررسی کنید. بسته بندی را قبل از آسیب به سطح تعویض کنید |
| خوردگی | سرویس گاز ترش; تراکم رطوبت؛ مواد میله ناسازگار برای ترکیب گاز | مواد مقاوم در برابر خوردگی یا عملیات سطحی را برای کاربرد مشخص کنید. حفظ گاز تصفیه در هنگام خاموشی؛ نظارت بر تغییرات ترکیب گاز |
| اضافه بار | انتقال مایع؛ خرابی دریچه؛ نوک فشار؛ ناراحتی های فرآیند | نصب جداسازی مایع در بالادست؛ نظارت بر عملکرد شیر؛ استفاده از محافظ کاهش فشار؛ اپراتورهای قطار در مورد رویه های خاموشی |
| سایش مرتبط با بسته بندی | سخت شدن حلقه بسته بندی؛ مواد بسته بندی نادرست؛ سوراخ بسته بندی فرسوده | بسته بندی را طبق برنامه تعویض کنید. مطابقت مواد بسته بندی به درمان سطح میله. سطح میله را در هنگام تعویض بسته بندی بررسی کنید |
بازرسی منظم موثرترین ابزار برای جلوگیری از خرابی میله پیستون است. روشهای زیر که بهصورت جداگانه یا ترکیبی استفاده میشوند، میتوانند مشکلات در حال توسعه را قبل از اینکه منجر به وقفه شوند، تشخیص دهند.
بازرسی بصری سطح میله در طول خاموشی های برنامه ریزی شده می تواند امتیاز دهی، سوراخ شدن، تغییر رنگ و ترک خوردگی در مراحل اولیه را نشان دهد. اگر میله را نمی توان به طور کامل استخراج کرد، از بوروسکوپ استفاده کنید. آزمایش رنگ نافذ (PT) ترکهای شکننده سطحی را که برای دیدن با چشم غیرمسلح بسیار کوچک هستند، تشخیص میدهد. آزمایش ذرات مغناطیسی (MT) روی مواد میله فرومغناطیسی کار می کند و می تواند ترک های زیرسطحی را در نزدیکی سطح پیدا کند.
قطر میله را در چندین نقطه در طول اندازه گیری کنید تا سایش، مخروط یا خمش را تشخیص دهید. صاف بودن را با استفاده از نشانگر شماره گیری یا ابزار تراز لیزری با میله ای که در نقاط ژورنال آن پشتیبانی می شود، بررسی کنید. هر گونه انحراف از تحمل صافی اصلی نشان دهنده خمیدگی دائمی در اثر اضافه بار یا سایش ناهموار ناشی از عدم تراز است.
تست اولتراسونیک (UT) می تواند عیوب داخلی یا ترک های بزرگی را که هنوز به سطح نرسیده اند را تشخیص دهد. این روش برای میله هایی با سابقه خدمات طولانی که در آن آسیب خستگی زیرسطحی ممکن است در حال توسعه باشد مفید است. برای اتصالات رزوه، آزمایش جریان گردابی میتواند ترکهای سطحی و نزدیک به سطح را در ریشههای رزوه تشخیص دهد که بازرسی بصری آنها دشوار است.
سیستمهای مانیتورینگ آنلاین که ارتعاش را در کراسهد و سیلندر بهعلاوه دما در جعبه پرکننده ردیابی میکنند، میتوانند مشکلات ایجاد شده را در حین کارکرد کمپرسور تشخیص دهند. روند افزایش دمای جعبه پر کردن در طول هفته ها یا ماه ها اغلب قبل از شکست سطح میله است. تغییرات در امضای ارتعاش در کراس هد ممکن است نشان دهنده ایجاد ناهماهنگی یا شلی باشد که در نهایت به میله آسیب می رساند.
انتخاب هایی که هنگام سفارش میله پیستون جایگزین انجام می شود تأثیر مستقیمی بر عمر مفید آن دارد. قبل از ثبت سفارش باید به چندین ویژگی توجه شود.
مواد میله باید با کاربرد مطابقت داشته باشد. برای خدمات استاندارد گاز شیل و پتروشیمی، فولاد آلیاژی آهنگری استحکام و چقرمگی مورد نیاز برای بارگذاری چرخه ای با فرکانس بالا را فراهم می کند. برای کاربردهای گاز ترش، این ماده باید الزامات NACE MR0175 یا استانداردهای معادل، با سختی کنترل شده برای مقاومت در برابر ترک خوردگی استرس سولفید را برآورده کند. برای محیط های خورنده، فولاد ضد زنگ یا عملیات سطحی مانند نیتریدینگ می تواند عمر مفید را افزایش دهد. گواهی مواد باید تا میله خاص قابل ردیابی باشد.
سطح میله ای که با بسته بندی تماس پیدا می کند به سختی و پرداخت سطح خاصی برای مقاومت در برابر سایش و حفظ یکپارچگی مهر و موم نیاز دارد. سطوح سخت شده، چه از طریق سخت شدن القایی، نیتریدینگ، یا آبکاری کروم، عمر بسته بندی را افزایش داده و در برابر امتیاز دهی مقاومت می کنند. زبری سطح باید در محدوده مشخص شده توسط سازنده بسته بندی باشد. بیش از حد خشن، سایش بسته بندی را تسریع می کند، بیش از حد صاف از ماندن روان کننده جلوگیری می کند.
صافی، گرد بودن و هم محوری به طور مستقیم بر عملکرد میله تأثیر می گذارد. میله ای که با کنترل دقیق روی این پارامترها ساخته شده است، دقت محوری را در طول حرکت رفت و برگشتی با سرعت بالا حفظ می کند و خطر بارگیری خارج از مرکز و سایش غیر طبیعی بسته بندی را کاهش می دهد. سطوح مرجع بحرانی باید در یک راه اندازی واحد، با عملیات ماشینکاری و صاف کردن دقیق چند فرآیندی که یکپارچگی ابعادی را حفظ می کند، ایجاد شود.
به گواهی مواد، سوابق عملیات حرارتی، گزارش های بازرسی ابعادی و نتایج NDT با هر محموله میله ای نیاز دارید. این مستندات از تجزیه و تحلیل علت اصلی در صورت بروز خرابی پشتیبانی می کند و ثبات دسته ای موجودی قطعات یدکی را تضمین می کند. عرضهکنندهای که قابلیت ردیابی کامل را فراهم میکند، نظم و انضباط تولیدی را نشان میدهد که به خود محصول نیز گسترش مییابد.
Shanghai TOTEM Machinery Co., Ltd. قطعات کمپرسور رفت و برگشتی سفارشی را بر اساس نقشه های مشتری تولید می کند، از جمله میله های پیستون تولید شده از طریق آهنگری یکپارچه با کنترل دقیق بر صافی، گرد بودن، و هم محوری. این شرکت اسناد کامل ردیابی را با هر محموله ارائه می دهد. اگر به یک میله جایگزین نیاز دارید یا با شکست مواجه شده اید و می خواهید در مورد مشخصات مواد و ساخت بحث کنید، برای بحث فنی با ماشین آلات TOTEM شانگهای تماس بگیرید .
فراتر از خرید، شیوههای تعمیر و نگهداری مداوم تعیین میکنند که یک میله پیستون چه مدت در خدمت است. روش های زیر بیشترین تاثیر را بر طول عمر میله دارند.
حلقه های بسته بندی را طبق برنامه تعویض کنید، نه پس از شکست. حلقه های بسته بندی سخت شده به سطح میله آسیب می زند. هنگام تعویض بسته بندی، سطح میله را از نظر علائم سایش، خط خوردگی یا تغییر رنگ حرارتی بررسی کنید. اگر میله سایش نشان می دهد اما هنوز در حد تحمل است، بازسازی سطح می تواند عمر آن را افزایش دهد. اگر ساییدگی بیش از حد تحمل باشد، تعویض میله قبل از خرابی فاجعه بار بسیار کمتر از برخورد با یک میله شکسته در داخل کمپرسور در حال کار است.
روانکاری کافی بین میله و بسته بندی بسیار مهم است. روغن کاری بسیار کم باعث گند زدگی و گل زدن می شود. بیش از حد می تواند باعث تورم بسته بندی و آلودگی گاز شود. نرخ جریان روان کننده و کیفیت آن را کنترل کنید. در کاربردهای فشرده سازی بدون روغن، عملیات سطح میله و مواد بسته بندی باید برای اجرای خشک سازگار باشد.
تراز میله را پس از هر رویداد تعمیر و نگهداری مهم بررسی کنید: تعویض سیلندر، تعویض سر متقاطع، تعمیرات اساسی بسته بندی یا کار فونداسیون. از نشانگرهای شماره گیری برای اندازه گیری خروجی میله در انتهای سیلندر و ضربدر استفاده کنید. اگر خروجی بیش از مشخصات سازنده باشد، قبل از بازگرداندن کمپرسور به سرویس، تراز را اصلاح کنید.
فیلتراسیون گاز در بالادست کمپرسور را نصب و حفظ کنید. آلودگی ذرات موجود در جریان گاز می تواند وارد جعبه پرکننده شده و میله را گل کند. انتقال مایع می تواند باعث اضافه بار هیدرولیکی شود. ترکیب گاز را برای تغییراتی که ممکن است باعث ایجاد اجزای خورنده که نیاز به تنظیمات مواد یا عملیاتی دارند، بررسی کنید.
خرابی میله پیستون کمپرسور رفت و برگشتی در اکثر موارد قابل پیشگیری است. نکته کلیدی درک این موضوع است که خرابی ها در طول زمان از طریق مکانیسم های متقابل ایجاد می شوند: خستگی، ناهماهنگی، آسیب سطح، خوردگی و بار اضافی همه به یکدیگر تغذیه می کنند. بازرسی منظم سطح، تأیید ابعاد، NDT، و نظارت آنلاین مشکلات صید زود هنگام. انتخاب صحیح مواد، عملیات سطحی و دقت ساخت، پایه و اساس عمر طولانی را ایجاد می کند. و نگهداری منظم بستهبندی، روانکاری، تراز و کیفیت گاز باعث میشود که میله در پوشش طراحی خود عمل کند. برای تاسیساتی که به فشرده سازی مداوم گاز وابسته هستند، سرمایه گذاری در میله های جایگزین با کیفیت بالا و بازرسی فعال راه ساده ای برای جلوگیری از هزینه های بسیار بیشتر ناشی از توقف برنامه ریزی نشده است.
طول عمر ثابتی وجود ندارد. عمر میله به شرایط عملیاتی، کیفیت نگهداری و انتخاب مواد بستگی دارد. در شرایط عادی با نگهداری مناسب، یک میله خوب تولید شده می تواند چندین سال کار کند. میله هایی که در سرویس خورنده یا تحت بار اضافی مکرر هستند ممکن است خیلی زودتر از کار بیفتند. بازرسی منظم تنها راه قابل اعتماد برای ارزیابی عمر باقی مانده است.
گاهی اوقات آسیب جزئی سطح را می توان با سنگ زنی یا صیقل دادن برای از بین بردن عیب بازسازی کرد، مشروط بر اینکه قطر نهایی در حد تحمل باقی بماند و عملیات سطح قابل ترمیم باشد. نمره گذاری عمیق، ترک ها یا خمیدگی ها نیاز به تعویض دارند. هر تعمیری باید شامل تأیید NDT باشد که ترکی باقی نماند.
افزایش نشتی بسته بندی و افزایش دمای جعبه پرکننده رایج ترین شاخص های اولیه هستند. این علائم نشان دهنده ساییدگی سطح میله، از بین رفتن تراز یا سخت شدن بسته بندی است. بررسی فوری می تواند از شکست فاجعه بار جلوگیری کند.
نه لزوما. اگر میله اصلی به دلیل خوردگی یا خستگی از کار افتاده است، جایگزین باید از مواد یا عملیات سطحی مناسب تر با شرایط عملیاتی واقعی استفاده کند. علت اصلی خرابی را بررسی کنید و برای انتخاب مشخصات مواد مناسب با سازنده مشورت کنید.
کراس هد میله پیستون را هدایت می کند و نیروهای جانبی را جدا می کند. اگر فاصله راهنما بیش از حد باشد یا پین متقاطع فرسوده شده باشد، مسیر میله از خط مرکزی سیلندر منحرف می شود. این ناهماهنگی باعث سایش ناهموار بسته بندی، تنش خمشی در میله و تسریع خستگی می شود. بررسی وضعیت کراس هد در حین بازرسی میله ضروری است.


