


35 スチール製スラスト ベアリング パッド ベース リングは 、頑丈なスラスト ベアリング システム用に設計された基本的な耐荷重および位置決めコンポーネントであり、 スラスト パッド サポート リングとも呼ばれます。 産業用回転機器用のこのコンポーネントは、スラスト ベアリング アセンブリの中心となる設置基礎として、スラスト パッド コンポーネントの支持、位置決め、固定を担当し、スラスト パッドからベアリング ハウジングまたは機器の基礎にアキシアル荷重を均一に伝達します。その構造剛性と加工精度は、スラスト ベアリング システム全体の動作安全性と耐用年数に直接影響します。
この スラスト ベアリング用の耐摩耗性 35 鋼ベース リングは、 スラスト パッドの剛性と高精度の取り付けベースを提供し、機器の動作中に発生するアキシアル荷重がリング構造全体に均等に分散されるようにし、重荷重条件下での応力集中や構造変形を回避します。
厳格な同軸度と寸法公差管理により、 35 鋼スラスト ベアリング パッド ベース リングは、 すべてのスラスト パッドとそれに適合するコンポーネントの正確な位置決めを保証し、高速回転中に可動部品と固定部品の間の正しい位置関係を維持し、ベアリング システムの全体的な組み立て効率を向上させます。
このコンポーネントは、重負荷や変動する作業条件下での連続運転向けに設計されており、優れた耐変形性能と耐疲労性能を実現し、産業機器オペレーターのメンテナンス頻度と運用コストを削減します。
パラメータ |
基準値 |
芯材 |
高品質の 35 炭素鋼 |
硬度範囲 |
220-260HB |
外径範囲 |
100 mm ~ 1200 mm (カスタマイズ可能) |
寸法許容差 |
±0.01mm |
同軸度許容差 |
≤0.008mm |
表面粗さ |
Ra ≤1.6 μm |
適用温度範囲 |
-30℃~300℃ |
カスタマイズ範囲 |
顧客の図面に基づいた構造および寸法の完全なカスタマイズ |
この 大容量スラストパッドベースリングは、 船舶推進システム、産業用蒸気タービン、水力タービン、発電設備、冶金機械、大型産業用回転機器など、基幹産業分野のスラスト軸受装置に広く使用されています。重負荷、長期連続運転シナリオ向けに特に最適化されており、カスタマイズされた表面処理により、高湿度、高温、軽度の腐食条件などの過酷な環境にも適応できます。

このベースリングには、優れた構造剛性、機械加工性、溶接性能を備えたプレミアム 35 高張力炭素鋼を選択し 、重荷重および連続運転下でのスラスト ベアリングの強度と安定性の要件を完全に満たします。製造プロセスは、厳密な同軸度と機械加工基準の安定性を確保するために、専用治具を使用した精密なクランプと位置決めから始まります。その後、すべての組み立て面に精密な旋削、フライス加工、標準化された面取り処理を施し、鋭利なエッジやバリを取り除き、応力集中を軽減し、その後のスラストパッドとバランスブロックの組み立てに最適な構造条件を提供します。
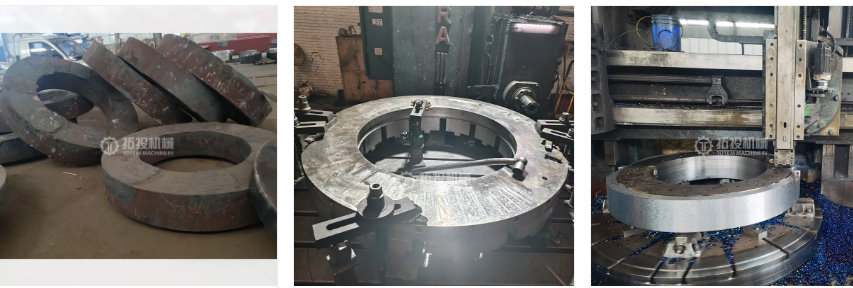
当社は、お客様から提供された図面、技術パラメータ、および実際の作業条件要件に基づいて、 35 鋼スラスト ベアリング ベース リングのカスタマイズされた設計および機械加工サービスを提供 し、適合するスラスト パッド、バランス ブロック、ベアリング ハウジングとの完璧な適合を保証します。単一のベースリングの製造に加えて、当社は、適合するスラストパッド、バランスブロック、スラストシャフト、ホワイトメタルベアリングブッシュ、ベアリングハウジング、およびオイル供給コンポーネントを含む、スラストベアリングアセンブリ用の完全なシステムサポートソリューションを提供します。これらはすべて、最適なシステム互換性を実現するための統一加工基準に基づいて製造されます。
長距離の世界輸送中に製品が無傷であることを保証するために、当社は 3 層の輸出グレードの梱包システムを採用しています。 1) 内部保護層: すべての機械加工面と合わせ面は防錆油でコーティングされ、空気と湿気を隔離するために VCI 防食紙で包まれています。 2) クッション層と固定層: フルラップパールコットン、フォームパッド、カスタム内部位置決めサポートを使用して、ズレや衝撃による損傷を防ぎます。 3) 外側強化パッケージ: 十分な耐荷重能力を備えた頑丈な輸出用木製ケース。海、陸、空の輸送に適しており、必要に応じてカスタマイズ可能な取り扱いと警告マークが付いています。
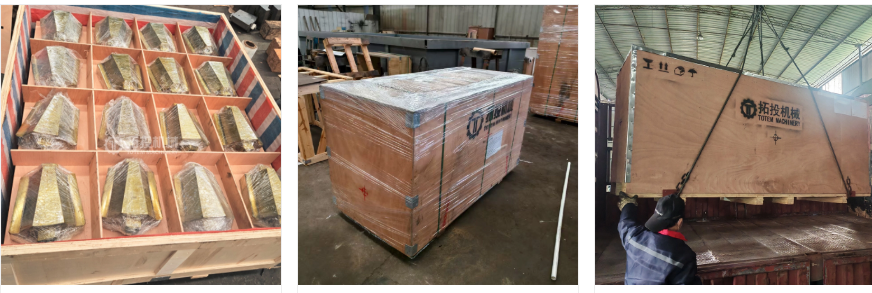
トーテムマシナリーは、成熟した機械加工能力、厳格な全工程品質管理システム、体系的なベアリング設計の専門知識を備え、産業機器メーカーやエンジニアリング調達請負業者から信頼される精密部品メーカーです。当社は、柔軟なカスタマイズ サービス、迅速な技術サポート、世界中のプロジェクトをサポートするグローバル出荷機能を備え、国際工業規格を満たす高精度、高信頼性のベアリング コンポーネントを提供することに重点を置いています。


