


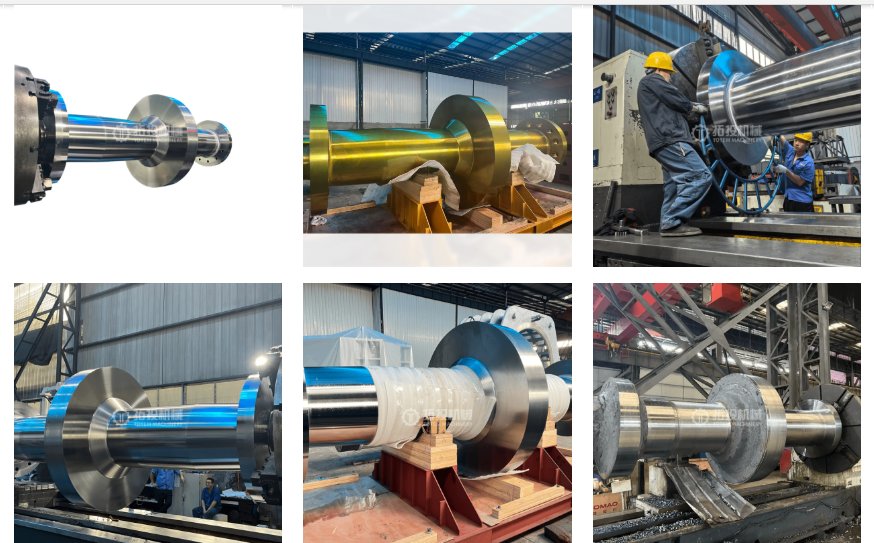
プレミアム素材の選択: 高品質の 38CrNi3MoVA 鍛造鋼で作られた 船舶用スラスト シャフトは、最適化された結晶粒構造、優れた全体強度、および強力な耐疲労性を備えており、過酷な での長期の高負荷運転に適しています。 海洋環境.
精密加工工程:鍛造、熱処理、荒旋削、中仕上げ旋削、仕上げ旋削、平面研削工程を一貫して採用し、 スラストシャフトの高い寸法精度、良好な同軸度、低い表面粗さを確保します。.
厳格な品質検査:各 船舶用スラストシャフト は、 振れ検査 (真直度と同軸度)、 粗さ検査 (表面品質)、 磁粉検査(MT) (表面欠陥)、 外径測定 (正確なサイズ管理)などの体系的な検査を受け、不良品が工場から出ていないことを保証します。
耐久性と信頼性の高い性能: 専門的な熱処理 (焼きならしまたは焼き入れと焼き戻し) と制御された冷却を経た スラスト シャフトは、安定した微細構造、内部応力がなく、強力な寸法安定性を備えており、 全体の耐用年数を効果的に延長します。 船舶用推進システム.
カスタマイズ可能な仕様: 当社は、さまざまな カスタマイズされた船舶用スラストシャフトソリューションを提供します を満たすために、サイズ、構造、加工精度、表面処理を含む 船舶用推進システムのモデルやプロジェクト要件 。
プロフェッショナルな包装保護:内側保護層、緩衝固定層、外側強化包装を含む多層 輸出包装を採用し、海、陸、空輸送中の腐食、衝撃、変形を防ぎます。
専門的な製造の強み:プロのとして 船舶用スラストシャフトメーカー、当社は未加工鍛造から完成品納品までの完全な生産ラインを備えており、船舶 および重機産業向けの重要なシャフトの製造における豊富な経験を持ち、安定した生産能力と製品の一貫性を保証します。
厳格な品質管理システム:当社は完全な品質検査システムと専門的な検査機器を備えており、原材料の選択から完成品の出荷まで全プロセスの品質監視を実施し、各 船舶用スラストシャフトが 設計仕様と業界基準を満たしていることを確認します。
カスタマイズ能力:顧客の図面、仕様、および材料調整、構造の最適化、を提供し カスタマイズされた船舶用スラストシャフトソリューション などのプロジェクト要件に従って、 パッケージングのカスタマイズ、さまざまな顧客の個別のニーズを完全に満たします。
コスト効率の高いサプライチェーン: 当社は高品質の原材料サプライヤーと長期的な協力関係を築いており、生産、加工、検査を統合し、中間リンクを削減し、競争力のある価格で高品質の 船舶用スラストシャフトを顧客に提供しています 。
充実したサービスサポート:販売前相談(技術コミュニケーション、図面確認)から販売中(生産進捗フィードバック)、販売後(品質保証、技術指導)までワンストップサービスを提供し、 船舶用スラストシャフトの購入におけるお客様のあらゆる悩みを解決します。.
当社の 38CrNi3MoVA 大型 船舶用スラスト シャフトは、主に に適用され 船舶推進システム、船舶推進の正常な動作を確保するための中核コンポーネントです。以下のようなさまざまなタイプの船舶で広く使用されています。
貨物船(ばら積み貨物船、コンテナ船、オイルタンカー)
旅客船とクルーズ船
漁船・作業船
軍艦(海防艦、巡視船)
特殊船(海洋工事船、救助船)
鍛造ブランク成形(据え込み加工、絞り加工)
船舶 用スラストシャフトは 製です。 38CrNi3MoVA 鍛造鋼鍛造中、据え込み加工により金属の内部構造の密度が向上し、その後絞り加工を行って設計要件を満たすシャフト形状を形成します。このプロセスは、結晶粒構造を最適化し、全体の強度と疲労耐性を向上させ、その後の 船舶用スラスト シャフトの機械加工のための強固な基盤を提供するのに役立ちます。.

鍛造

動揺させる

描画
熱処理と制御された冷却
鍛造後、ブランク材に焼きならしや焼入れ焼き戻しなどの適切な熱処理を施し、内部応力を緩和し均一で安定した特性を実現します。
微細構造。その後、プロセス要件に応じて制御された冷却が実行され、 海洋スラストシャフトの良好な機械的特性と寸法安定性が確保されます。での長期間の高負荷運転に不可欠な 海洋環境.

熱処理

焼入れ
荒旋削(余分な材料を取り除く)
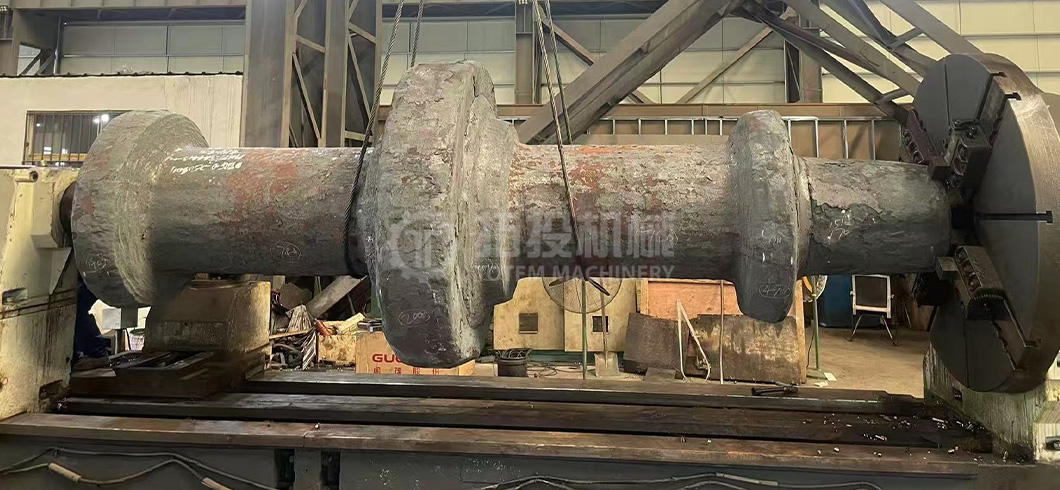
中仕上げおよび仕上げ旋削
平面研削と仕上げ

中仕上げ旋削加工

仕上げ旋削

研削
振れ試験:の真直度と同軸度をチェックします。 船舶用スラストシャフト の組み立て要件を満たす 船舶推進システム.
粗さ試験: 重要なシャフトセクションの表面品質を検証し、の低摩擦と長寿命を保証します。船舶用スラストシャフト.
磁粉試験 (MT) :の潜在的な表面欠陥を検出し 船舶用スラストシャフト、運転中の安全上の危険を回避します。
外径測定:の寸法精度が 船舶用スラストシャフト 設計基準を満たしていることを確認するために、マイクロメータを使用して精密に測定します。

振れ試験

粗さ試験

MT

外径測定
この体系的な検査プロセスにより、出荷前にすべてのスラストアクスルが設計仕様と動作要件を満たしていることが保証されます。

内装パッケージ

詳細

外装パッケージ


